



Proceso CLU para Acero Inoxidable: Eliminación Eficiente de Carbono y Aleación
Proceso CLU para Producción de Acero Inoxidable
El proceso de producción de acero inoxidable tiene algunas características básicas como la eliminación de carbono (C), desoxidación y desulfuración. En el proceso de producción, estas operaciones generalmente se combinan con alguna aleación con material sólido así como control de nitrógeno (N₂). Estos requisitos se cumplen de diferentes maneras en los diversos procesos desplegados para la producción de acero inoxidable.
El proceso CLU es similar al proceso AOD (descarburación argón-oxígeno) para fabricar aceros inoxidables. CLU se refiere al proceso Creusot-Loire Uddeholm para producción de acero inoxidable. También usa acero líquido de un horno de arco eléctrico (EAF) o cualquier otro horno primario de fabricación de acero similar. El principal impulso para el desarrollo del proceso CLU fue la idea de usar vapor sobrecalentado como gas diluyente en lugar de gas argón (Ar) que se usa en el proceso AOD. El vapor sobrecalentado se ha usado como gas de proceso en producción de acero inoxidable desde principios de los años 1970 cuando esta tecnología se desarrolló en la planta de acero Uddeholms Degerfors en Suecia. En Francia, un desarrollo similar tuvo lugar dentro del grupo Creusot-Loire. El proceso desarrollado se llamó proceso Creusot Loire Uddeholm (CLU).
Desarrollo y Evolución
El convertidor usado originalmente en el proceso CLU era un convertidor de soplado por el fondo, diferenciándolo así del convertidor AOD de soplado lateral. Sin embargo, actualmente el proceso CLU con el uso de un convertidor de soplado lateral también está disponible.
La primera planta comercial usando el proceso CLU se construyó en 1973 por Uddeholm. Entre 1973 y 2003, el acero inoxidable se produjo en la planta Uddeholms Degerfors en un convertidor de 80 toneladas donde se usaron vapor sobrecalentado, Ar, N₂, oxígeno (O₂) y aire comprimido como gases de proceso. El convertidor en la planta Degerfors operó durante 30 años como proceso CLU para producción de acero inoxidable antes de ser desmantelado en 2003. Una sección transversal del convertidor CLU de soplado por el fondo se muestra en la Fig. 1.
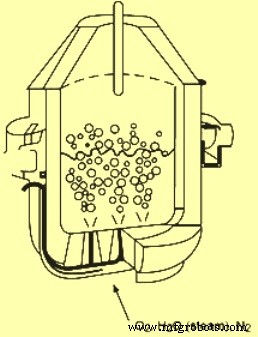
Fig. 1 Sección transversal del convertidor CLU
A lo largo de los años, la tecnología tuvo una expansión moderada. En total, siete plantas habían usado vapor sobrecalentado como gas de proceso industrialmente. El proceso también es usado por Samancor Ferro metales en Sudáfrica para la producción de ferrochrome (Fe-Cr) de carbono medio. Acerinox Columbus Stainless en Middleburg, Sudáfrica eligió este proceso para sus dos convertidores de 110 toneladas para su planta de acero inoxidable. Entre 1995 y 2002, Columbus Stainless usó vapor sobrecalentado en el convertidor durante el proceso de refino. Sin embargo, en 2002 se tomó la decisión de eliminar la capacidad de soplado de vapor ya que el mercado entonces proporcionaba suficiente Ar para satisfacer la demanda local y al mismo tiempo algunos de los equipos originales de caldera estaban desgastados. La práctica de soplado de vapor sobrecalentado en los convertidores se reintrodujo en 2008 y se hizo posible para Columbus Stainless operar dos convertidores con vapor simultáneamente. Según la gerencia de Columbus Stainless, la principal motivación para reinstalar la capacidad de soplado de vapor en sus convertidores fue disminuir los picos de Ar y reducir el consumo general de Ar para ajustarse mejor al suministro de Ar del mercado local.
Proceso CLU
Al igual que el proceso AOD, el proceso CLU también usa la técnica de dilución. El proceso se basa en el principio de que la descarburación debe tener lugar a una presión parcial reducida de monóxido de carbono (CO) porque el equilibrio carbono-cromo en un baño de acero depende mucho de la presión parcial de CO en las burbujas de gas creadas durante la descarburación. El equilibrio carbono-cromo a dos temperaturas y presiones diferentes se muestra en la Fig. 2.
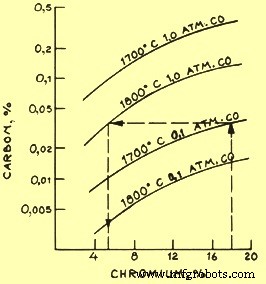
Fig. 2 Equilibrio Carbono-Cromo a dos temperaturas y presiones diferentes
El uso de gas inerte reduce la presión parcial de CO en el baño, permitiendo así que contenidos más altos de cromo (Cr) estén en equilibrio con contenidos más bajos de C. El incentivo inicial para desarrollar la tecnología CLU fue el deseo de reducir la presión parcial de CO con la ayuda de purga con un gas inerte más barato y reducir la necesidad de grandes cantidades de Ar, que es costoso y cuya disponibilidad también es escasa.
El período de descarburación consiste en inyectar una mezcla de oxígeno-vapor. El fundamento fundamental para el uso de vapor en el convertidor radica en la reducción de vapor representada por la siguiente ecuación.
H₂O (g) + 241,9 kJ/mol = H₂ (g) + 0,5 O₂ (g)
El vapor se disocia en el acero, y el hidrógeno (H₂) actúa como gas de purga de la misma manera que el Ar en el proceso AOD, y el O₂ actúa como medio de refino. El proceso de disociación del vapor es endotérmico y toma calor del baño de acero. Esto ayuda a controlar la temperatura del baño de acero.
En su proceso, Creusot-Loire también investigó la posibilidad de usar toberas con protección de combustible, lo que permitiría el soplado de O₂ puro y la adopción de la técnica moderna para el refino de acero al carbono. Así, el refino podría hacerse a alta velocidad desde contenidos iniciales muy altos de C y silicio (Si).
El uso de 1 kg de vapor sobrecalentado sustituye 1,25 Nm³ de Ar (o N₂), 0,625 Nm³ de O₂ en términos de gas de proceso y 10 kg de chatarra en términos de capacidad de enfriamiento. El vapor sobrecalentado se usa principalmente para sustituir refrigerantes tácticos en casos donde la estrategia aplicada significa que el convertidor opera cerca de su capacidad máxima. El vapor sobrecalentado también puede usarse para enfriamiento en casos donde refrigerantes adecuados no están disponibles o no pueden manejarse logísticamente.
El hidrógeno (H₂) del vapor se disuelve en el acero de manera similar al N₂. A diferencia del N₂, la eliminación es sin embargo extremadamente rápida hasta niveles por debajo de lo crítico en acero inoxidable. Incluso si el H₂ puede ser un problema para muchos tipos de acero, para el acero inoxidable no lo es y niveles de H₂ de 5 a 6 ppm (partes por millón) es normal en la vaciado del convertidor para grado estándar de acero inoxidable 304 independientemente del procesamiento CLU o AOD. La colada de aceros inoxidables comunes puede realizarse bien hasta más de 10 ppm.
Ventajas y Otras Características del Proceso
La principal ventaja del proceso CLU es la temperatura operativa más baja en el convertidor (50 °C a 100 °C más baja) comparada con la temperatura operativa en el proceso AOD. La pérdida extra de cromo (Cr) que este proceso puede conllevar puede contrarrestarse con el uso de una adición extra de ferrosilicio (Fe-Si) para la reducción de escoria. Las otras ventajas principales del proceso son las siguientes.
- La posibilidad de controlar la temperatura durante la descarburación (sin el uso de adiciones de enfriamiento) por variación de la relación entre O₂ y vapor.
- El costo del gas de dilución es bajo. Esto tiene un efecto significativo en el costo de producción del acero inoxidable.
- El proceso usa ferrochrome (Fe-Cr) de bajo precio con altos contenidos de Si y C.
- La baja temperatura operativa y el hecho de que el convertidor es de soplado por el fondo conducen a mayor vida del revestimiento y menores costos de refractarios.
Las condiciones desulfurizantes son aproximadamente las mismas que en el proceso AOD. Desde el punto de vista de la desulfuración, un alto contenido de Si es una ventaja en la operación del horno de arco. Sin embargo, el mayor contenido de Si en el acero líquido debe compensarse con cal adicional para mantener la basicidad de la escoria en un óptimo.
Para eliminar el H₂ disuelto en el acero al final del período de refino, se inyectan aproximadamente 1,5 Nm³ de Ar por tonelada de acero.
La oxidación de Cr es mayor que en el proceso AOD cuando la descarburación continúa por debajo del 0,18 % de C. Aunque hay un mayor requerimiento de Si en el proceso, aún hay ahorro de costo debido al menor consumo de Ar de alto precio. Además, el uso de vapor durante todo el período también puede resultar en contenido indeseable de H₂ en el acero refinado si no se controla adecuadamente. Por tanto, prácticas adecuadas deben evolucionarse y mecanismo de control debe incorporarse en el proceso para el uso de varias cantidades de vapor, Ar y N₂.
Parámetros Típicos
Los parámetros y condiciones típicos para grados de acero inoxidable 304 y 409 para el proceso CLU se dan en la Tabla 1.
| Tabla 1 Parámetros y condiciones típicas para grado 304 y grado 409 | |||
|---|---|---|---|
| Parámetro | Unidad | Grado 304 | Grado 409 |
| Carbono objetivo | % | 0,03 | 0,01 |
| Nitrógeno objetivo | ppm | 350 | 100 |
| Carbono en carga | % | 1,65 | 0,96 |
| Silicio en carga | % | 0,2 | 0,13 |
| Oxígeno | Nm³/ton | 27,7 | 22,4 |
| Nitrógeno | Nm³/ton | 13,5 | 1,7 |
| Vapor | Nm³/ton | 10,4 | 6 |
| Hidrógeno | ppm | 5,9 | 3,8 |
| Argón | Nm³/ton | 7 | 17,1 |
| Silicio (reducción) | Kg/ton | 15,5 | 15,9 |
Proceso de manufactura
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Selección del Sitio Ideal para una Planta Siderúrgica Greenfield: Guía Completa
- Producción avanzada de acero inoxidable: Del horno de arco eléctrico a técnicas modernas basadas en oxígeno
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Fundición por inversión de acero inoxidable de precisión: Producción avanzada de piezas complejas
- Pasivación de acero inoxidable: Maximiza la resistencia a la corrosión
- Metales de Precisión Premium para Creadores y Artesanos
- Dominando la fundición a la cera perdida de acero inoxidable: Precisión, durabilidad y aplicaciones industriales
- Elegir el acero inoxidable adecuado para aplicaciones de alta temperatura
- Principales aplicaciones del acero inoxidable en industrias clave