



Reducción Directa del Mineral de Hierro: Fundamentos Teóricos y Procesos
Aspectos Teóricos del Proceso de Reducción Directa
En el proceso de reducción directa de mineral de hierro, el hierro metálico sólido (Fe) se obtiene directamente del mineral de hierro sólido sin someter el mineral o el metal a fusión. La reducción directa puede definirse como reducción en estado sólido a potenciales de oxígeno (O₂) que permiten reducción de óxidos de hierro, pero no de otros óxidos (MnO, SiO₂, etc.) a sus elementos correspondientes. Como la reducción es en estado sólido, hay muy poca probabilidad de que estos elementos se disuelvan (a baja actividad termodinámica) en el hierro reducido, por lo que los óxidos más estables que el hierro permanecen esencialmente sin reducir. La reducción directa de mineral de hierro también ocurre en el vástago del alto horno por los gases ascendentes.
Sistema Hierro-Oxígeno
El sistema hierro-oxígeno (Fe-O) es posiblemente uno de los más estudiados. La termodinámica del sistema se comprende bien y hay mucha información sobre cinética de reducción gaseosa de óxidos de hierro. Las fases sólidas termodinámicamente estables entre 400 °C y 1400 °C en el sistema Fe-O, a presión total de 1 kg/cm², se muestran en el diagrama binario (Figura 1). Este muestra que Fe forma con O₂ tres compuestos sólidos estables: (i) hematita – Fe₂O₃, (ii) magnetita – Fe₃O₄, y (iii) wüstita – FeₓO, donde x es ligeramente menor que 1. La fase no estequiométrica FeO (wüstita) es inestable por debajo de 570 °C y se descompone en mezcla de Fe metálico y Fe₃O₄. Así, leyendo de derecha a izquierda en el diagrama de fases a temperatura constante, por debajo de 570 °C la secuencia es Fe₂O₃ → Fe₃O₄ → Fe, mientras que por encima de 570 °C la secuencia es Fe₂O₃ → Fe₃O₄ → FeO → Fe.
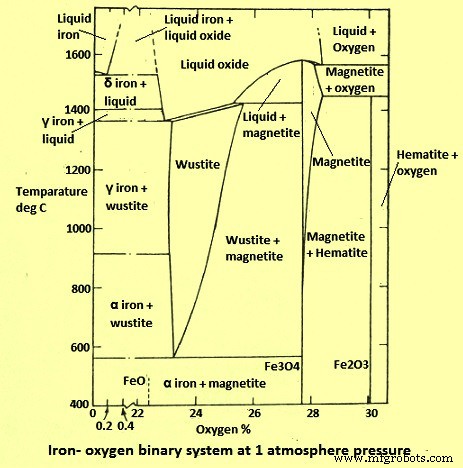
La solubilidad despreciable de O₂ en hierro alfa y gamma sólido es < 0,01 % O₂. Por tanto, el contenido de O₂ no afecta las temperaturas de transición de las modificaciones sólidas de Fe y se ignora en el diagrama.
Considerando el equilibrio de reacción, la reducción de óxidos de Fe implica uno o más de estos pasos: (i) hematita (Fe₂O₃) → magnetita (Fe₃O₄), (ii) magnetita (Fe₃O₄) → hierro (Fe), (iii) magnetita (Fe₃O₄) → wüstita (FeO), (iv) wüstita (FeO) → hierro (Fe).
La wüstita es estable solo a temperaturas > 570 °C. Los equilibrios termodinámicos para estas reacciones son bien conocidos para los dos principales agentes reductores gaseosos: hidrógeno (H₂) y monóxido de carbono (CO).
Sistema Hierro-Carbono-Oxígeno
Los equilibrios de Fe y óxidos de Fe con mezcla de gases CO y CO₂ (dióxido de carbono) con carbono sólido (C) se muestran en Figura 2.
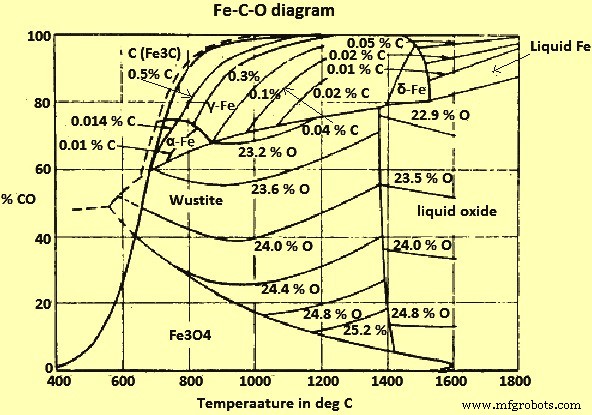
De la Figura 2 se infiere que, a temperaturas > 710 °C y presión total de 1 kg/cm², todos los óxidos de Fe pueden reducirse por mezclas de gas CO/CO₂ en equilibrio con C, y por tanto por el propio C. A temperaturas más bajas, solo mezclas sobresaturadas con C, que según equilibrio de Boudouard reaccionan hacia deposición de C, tienen acción reductora sobre wüstita.
Sistema Hierro-Hidrógeno-Oxígeno
El diagrama de equilibrio para Fe y óxidos de Fe con mezcla de gases H₂ y H₂O (vapor) se muestra en Figura 3.
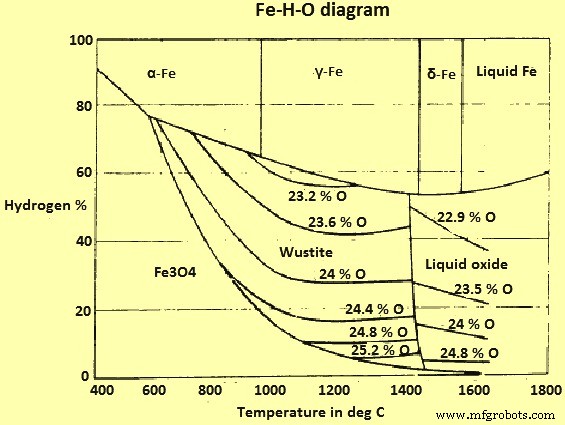
La diferencia mayor con el sistema Fe-O-C es la ausencia de "línea de ahumado" (sooting line) o fenómenos correspondientes. Así, teóricamente es posible reducir hematita (y magnetita) a Fe con H₂ a cualquier temperatura.
Comparación entre Reducción por CO y H₂
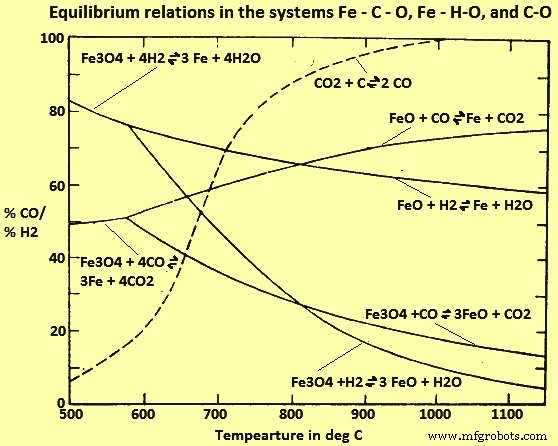
De los estudios de sistemas Fe-C-O y Fe-H-O (Figura 4), parece que por encima de 815 °C, H₂ es agente reductor más eficiente que CO (ratios H₂/H₂O de equilibrio son menores que CO/CO₂ correspondientes), mientras es opuesto a temperaturas menores. Sin embargo, estos equilibrios apenas se alcanzan en hornos industriales, ya que la velocidad de reducción se vuelve muy lenta al acercarse al equilibrio. Cuando las condiciones se desvían del equilibrio, las respectivas tasas de reacción para reducción con H₂ y CO están en orden inverso al esperado por consideraciones de equilibrio. Así, H₂ es realmente más eficiente para proceso no-equilibrio diseñado a temperaturas < 815 °C y CO es más eficiente a temperaturas mayores.
Estudios sobre efecto de composición de mezcla de CO y H₂ a diferentes temperaturas han mostrado que al aumentar contenido de H₂ en mezcla reductora, la velocidad de reacción aumenta. Esta relación es marcadamente no lineal.
La reducción de óxidos de Fe a Fe metálico con H₂ es endotérmica y se necesita fuente externa de calor para mantener temperatura. La reacción con CO es exotérmica y bajo condiciones controladas, la reacción es térmicamente auto-sostenible. De hecho, puede requerirse diluir CO con H₂ u otro gas absorbente de calor para evitar sobrecalentamiento de la carga. Algunos procesos aprovechan el balance térmico CO-H₂ y usan mezclas para aumentar la reducción durante calentamiento del mineral, desde temperatura ambiente hasta temperatura máxima de reacción ~1100 °C.
La Figura 4 muestra que para todas las temperaturas donde la reducción gaseosa es económicamente posible, las mezclas de gas de equilibrio contienen al menos 60 % de CO y/o H₂. Cuando no se alcanza equilibrio, las concentraciones no reaccionadas son aún mayores y gran parte pasa sin cambiar por el horno reductor. Si el proceso debe ser económico, es necesario utilizar el gas que permanece tras reducción de wüstita a Fe metálico, para reducción de óxidos superiores a wüstita y/o regeneración de mezcla gaseosa y remoción de productos gaseosos de reacción.
Reacción Gas-Sólido y Sólido-Sólido
Las reacciones gas-sólido juegan papel importante en tecnología, abarcando campo amplio incluyendo extracción de metales de sus minerales (reducción de óxidos de Fe, etc.). Rasgo común de todos los sistemas de reacción gas-sólido es que el proceso global puede involucrar varios pasos intermedios. Típicamente estos involucran: (i) difusión gaseosa (transferencia de masa) de reactantes y productos desde el bulk de fase gaseosa a superficie externa de partícula sólida reactiva; (ii) difusión de reactantes gaseosos o productos a través de poros de producto de reacción sólida o a través de poros de sólido parcialmente reaccionado; (iii) adsorción de reactantes gaseosos en y desorción de productos de reacción de superficies sólidas; (iv) reacción química real entre gas adsorbido y sólido.
En área de reacciones gas-sólido, otros fenómenos pueden afectar progreso de reacción y rendimiento de horno: transferencia de calor, cambios en estructura sólida (sinterización) que acompañan la reacción, y flujo de gases y sólidos a través del horno. La velocidad de reducción es controlada por estos factores según el proceso usado.
Las reacciones entre sólidos se dividen en dos grupos: (i) verdaderas reacciones sólido-sólido en estado sólido entre dos partículas en contacto, o migración de partículas en estado sólido (ej. formación de carburos de hierro por reacción entre óxidos de Fe y C); (ii) reacciones entre reactantes sólidos que ocurren a través de intermediarios gaseosos (ej. reducción de óxidos de Fe con carbono a 1 kg/cm²).
La reducción de óxidos de Fe con C sólido también puede ser verdadera reacción sólido-sólido, si se realiza a presiones absolutas muy bajas. En un estudio con mezclas de grafito (C) finamente pulverizado y mineral de hematita bajo vacío de 0,0005 mm Hg, se encontró que a temperaturas hasta 900 °C la reacción fue muy lenta, y en 18 horas solo se formaron Fe₃O₄ y FeO, pero no Fe. Se observó transformación apreciable solo a temperaturas mayores. Se concluyó que la velocidad está determinada por difusión de iones Fe dentro de la fase óxido. Una deducción en otra investigación fue que el C difunde en el óxido de Fe, quizás solo interés histórico. Sin embargo, estos estudios mostraron que la velocidad aumenta distintamente cuando la presión de gas sobre la mezcla pulverizada aumenta. En pruebas similares con corriente de N₂ a través de mezcla C y óxido de Fe, se observó disminución marcada en velocidad a medida que aumentaba flujo de N₂. Todas estas investigaciones, ya sea en vacío o bajo N₂, con velocidad de reducción de óxidos de Fe pulverizados similares en CO o H₂, probaron que la reacción directa en estado sólido de C y mineral (a veces considerada mecanismo real de reducción directa verdadera) no tiene importancia para el progreso del proceso de reducción en horno industrial.
Estructura de Poros del Hierro Reducido
Tests de reducibilidad en varios minerales naturales han mostrado que la porosidad de partículas de mineral es uno de los factores más importantes controlando la reducibilidad. La reducibilidad expresada como reciproco del tiempo para 90 % de reducción, varió directamente con porosidad. La reducibilidad relativa aumenta con porosidad: "Reducibilidad relativa = (porosidad × 0,75) + 8,0".
La reducción de óxidos de Fe siempre produce producto de reacción poroso. La naturaleza del óxido y condiciones de reducción afectan la estructura de poros en hierro reducido. Esto es porque la reducción avanza desde superficie de partícula hacia adentro. El volumen definido por la superficie original de wüstita disminuye. Esto solo puede lograrse desarrollando porosidad. Estudios con microscopio electrónico de barrido han mostrado que en general, reducción con H₂ da estructura de poros más fina que reducción con CO. También, la estructura de poros se vuelve más gruesa al aumentar progresivamente temperatura de reducción en H₂ de 600 °C a 1200 °C.
El área superficial de poros inicial del óxido de Fe afecta el área superficial de poros del hierro reducido formado por reducción gaseosa. Una disminución en área superficial inicial del óxido de Fe disminuye el área de poros del hierro reducido. Áreas de poros de hierro reducido de hematita en H₂ medidas por técnica BET (Brunauer-Emmett-Teller) indicaron que disminuyen con aumento de temperatura de reducción.
Se obtuvo relación entre temperatura de reducción y tamaño crítico promedio de poro y radio de poro más pequeño a partir de distribución de tamaño de poros. El tamaño de poro aumenta lentamente con temperatura hasta 900 °C, pero aumenta rápidamente con aumentos mayores. Resultados concordan con observación de superficies de fractura por microscopía electrónica, que mostró ensanchamiento distinto de estructura de poros a temperaturas > 900 °C.
El área de poros de hematita reducida también es afectada por temperatura y composición de gas. El área obtenida de hematita reducida en mezcla CO/CO₂ es ~2/3 de la de reducción en mezclas H₂/H₂O. Esto concuerda con estructura de poros más gruesa de hierro reducido en CO/CO₂ observada al microscopio.
La difusión de gas en poros de hierro reducido ha sido medida. El flujo difusivo en medios porosos ocurre via dos procesos: (i) difusión Knudsen, independiente de presión y proporcional a T¹/²; (ii) difusión molecular, inversamente proporcional a presión y proporcional a T³/².
La estructura ideal límite se asume con poros de tamaño uniforme interconectados intersectándose a 45°. La difusividad efectiva varía para un medio poroso dado con temperatura y presión y es diferente para diferentes pares de gases binarios. La estructura de poros se vuelve más fina al disminuir temperatura de reducción.
Modos de Reducción
La reducción de partículas de mineral natural o pellets de hematita sinterizada resulta en formación de capas de producto. Este fenómeno conocido fue sujeto de muchos estudios. En un estudio reciente de reducción de pellets de hematita sinterizada por H₂, se observó ejemplo típico de formación de capas en sección pulida de pellet parcialmente reducido. Interfaces relativamente suaves entre capas suelen aparecer a bajos aumentos, aunque esto puede ser engañoso.
Esto indica que la difusión de gas es suficiente en capa de wüstita para dar reducción interna algo adelantada al frente Fe/FeO que avanza. La zona de reducción interna se extiende al: (i) bajar temperatura, (ii) aumentar porosidad, (iii) disminuir tamaño de partícula.
El efecto del tamaño de partícula en tiempo para lograr porcentaje dado de reducción depende del modo de reducción y por tanto del proceso controlante de velocidad. Consideración de modos de reducción de óxidos de Fe porosos por reducción gaseosa ha mostrado tres procesos controlantes límite: (i) reducción interna uniforme, (ii) control mixto límite, (iii) difusión en capa de Fe poroso. Si la reducción es controlada solo por uno, el tiempo de reducción se relaciona con diámetro de partícula (esferoidal) de tres formas: (i) reducción interna uniforme: tiempo independiente de diámetro; (ii) control mixto límite; (iii) difusión en hierro poroso.
El proceso controlante se vuelve simple solo cuando: (i) hay reducción interna uniforme, necesitando tamaño de partícula pequeño, o (ii) control final por difusión de gas en poros de capa de hierro predomina, ya que tamaño de partícula es grande. También puede haber transición de un proceso controlante límite a otro a medida que avanza la reducción, dependiendo de temperatura, composición de gas, tamaño de partícula y tipo de óxido. La reducción de óxidos de Fe también puede mostrar comportamiento inexplicable e inusual.
Velocidad de Reducción de Partículas Porosas de Mineral de Fe
La porosidad y estructura de poros del mineral tienen efecto marcado en extensión y uniformidad de reducción interna. En un estudio, efecto del tamaño de partícula en velocidad de reducción de hematita para mezcla 90 % CO / 10 % CO₂ y H₂ a 1000 °C mostró que con aumento de tamaño, la reducción interna se confina a regiones externas, disminuyendo velocidad global con tamaño mayor.
En etapas tempranas de reducción de partículas porosas de hematita, hay conversión rápida a FeO seguida de reducción interna de FeO a Fe. En caso límite de difusión de gas casi perfecta en poros de óxido de Fe, la reducción interna predomina y la velocidad es controlada principalmente por reacción gas-sólido en paredes de poros. Se asume capa de Fe de pocos átomos cubriendo paredes de poros de FeO. La velocidad se presume controlada conjuntamente por difusión rápida de O₂ a través del recubrimiento de Fe en paredes de poros y reacción química de H₂ o CO con O₂ en superficie de esta capa de Fe muy delgada.
El efecto del tamaño muestra que la velocidad aumenta al disminuir tamaño de partícula. Micrografías típicas indican que modo de reducción varía de grano a grano dentro de partícula por diferencias locales en porosidad de granos de óxido. Por variaciones en tamaño de poro y difusión más rápida en poros mayores, la mayor reacción ocurre en paredes de poros mayores. Solo una fracción del área total de poros se usa para reacción. La velocidad de reducción con H₂ a 800 °C con varios tipos de partículas de hematita aumenta no-linealmente con aumento de área de poros del Fe (o FeO) formado. Esto sustenta que mayor área de poros, menor fracción de pared total usada en reacción.
La velocidad de reducción interna en mezclas H₂-CO es usualmente suma de las dos velocidades individuales con H₂ y CO. Tanto datos de reducción como depósito de C observado indican que, por debajo de 1000 °C, reacciones gaseosas llevando a equilibrio agua-gas son lentas.
Velocidad de Reducción de Mineral de Hierro (Lump o Pellet)
La velocidad de reducción de mineral en lump o pellets es compleja en corriente de gas reductor en lecho empacado. La complejidad es porque la velocidad global es controlada por varios procesos en serie: transferencia de calor y masa a través de capa límite de película de gas, reacciones gas-sólido y difusión de gas en capas de producto poroso. Mediante análisis matemáticos facilitados por cálculos computacionales, se han derivado numerosas ecuaciones para describir velocidad de reducción de partículas de óxido grandes para diversos modos.
En experimentos con pellets o partículas individuales, la transferencia de calor es relativamente rápida y, con corrientes de gas de velocidad suficientemente alta, la resistencia de transferencia de masa de película de gas es lo bastante pequeña para ser despreciada. Por tanto, hay principalmente dos pasos de reacción en serie que influyen: (i) reacciones gas-óxido, (ii) difusión de gas en capas de óxido poroso y producto poroso. Los efectos relativos dependen de tamaño de partícula, composición de gas, temperatura y modo de reducción, y cambian con el progreso de reducción.
Difusión de Gas en Capa de Fe Poroso
En un experimento, se realizaron reducciones unidireccionales para demostrar efecto de difusión en poros de capas de Fe. Se prepararon muestras de cilindro largo de grandes trozos de mineral de hematita en lump y se empaquetaron dentro de tubo de níquel ajustado. Tras reducción en H₂ por tiempo necesario, la muestra se partió axialmente y pulió, determinando espesor de capa de Fe. Resultados mostraron que cuando espesor de capa de Fe reducido era ~1 mm, la reducción adicional procede según ley de velocidad parabólica, similar a control por difusión de poros. Estas pruebas demostraron que a medida que crece espesor de capa porosa de Fe, la velocidad eventualmente es controlada por difusión de gas en poros de capa de Fe.
Reducción interna parcial precediendo al frente principal de capa de Fe puede llevar a atrapamiento de algo de FeO en capa reducida. Esto puede llevar a remoción lenta de O₂ en etapas finales.
Al disminuir temperatura de reducción, la estructura de poros se vuelve mucho más fina, presumiblemente con muchos canales estrechos y cuellos de botella en capilares conectados, cuando predomina difusión Knudsen, resultando bajos valores de razón difusividad molecular efectiva / difusividad Knudsen promedio efectiva. Al volverse estructura más gruesa con aumento de temperatura, facilitando paso de gas, la razón se vuelve mayor.
El efecto de composición de gas en tiempo para lograr 50 %, 75 %, 90 %, 95 % de reducción para pellets de hematita sinterizada y magnetita reducidos a 900 °C por mezclas H₂-CO-CO₂ (con ratio CO/CO₂ = 9 para suprimir deposición de hollín), es que al reemplazar H₂ por CO, el tiempo de reducción isotérmica para lograr porcentaje dado de remoción de O₂ aumenta gradualmente hasta ~50 % CO y con mayor adición de CO hay aumento marcado en tiempo. Tiempo para 100 % CO (ratio 9) es ~10 veces más que en H₂ a misma temperatura. La difusividad molecular en sistema binario (H₂-H₂O o CO-CO₂), derivada de teoría cinética de gases, es invariante para el sistema e independiente de composición. Sin embargo, en sistemas ternarios y multicomponentes, cada especie tiene difusividad diferente y varía con composición. Además, ecuación de flujo difusivo es complicada.
El comportamiento de reducción de pellets de hematita en mezclas H₂-CO ha mostrado patrón similar al observado en H₂ y CO: velocidad más allá de ~50 % remoción de O₂ es controlada por difusión de gas en poros de capa de Fe.
Control Mixto Límite en Velocidad Inicial
En etapas tempranas, la velocidad es controlada conjuntamente por: (i) difusión de gas en poros de FeO (difusión en estado sólido en FeO puede ignorarse), y (ii) reacción en paredes de poros de FeO. Esto implica capa porosa de Fe delgada y difusión rápida. Dependiendo de porosidad de FeO y difusividad, hay reducción interna parcial adelantada a la interfaz nominal Fe/FeO. La reacción de H₂ con FeO poroso usualmente se confina a bocas de poros cerca de la interfaz nominal Fe/FeO.
Reducción Interna Parcial
Dependiendo de composición de gas, temperatura, tamaño de pellet y presión total, hay control mixto de velocidad durante algún período dentro del marco de leyes límite. La ecuación de velocidad normalmente se basa en suposición de que la reducción gaseosa del pellet es controlada conjuntamente por lenta difusión contracorriente de gas a través de poros interpartícula del pellet, y lenta reacción química de gas con óxido de Fe en interfaz óxido/Fe de partículas.
Reacción de Cambio Agua-Gas
Juega papel significativo en procesos de reducción directa que usan hidrocarburos reformados como reductor en reducción de óxidos de hierro. Se acepta generalmente, por las diferentes velocidades de reducción por CO y H₂ y el efecto marcado que incluso pequeñas cantidades de H₂ en mezcla CO/CO₂ tienen en velocidad, que H₂ es el componente reductor real en tales mezclas. CO sirve principalmente para reducir el vapor resultante (H₂O) de vuelta a H₂. Las reacciones: (i) H₂ + FeO = H₂O + Fe, (ii) H₂O + CO = H₂ + CO₂.
El segundo sub-proceso es la reacción de cambio agua-gas. Se sabe que necesita catalizador. En reducción de mineral de hierro, todos los productos (Fe₃O₄, FeO, Fe) son posibles catalizadores. Particularmente activo es Fe metálico sólido. El proceso de reducción en mezclas CO/CO₂ con H₂, cuando Fe metálico está presente, es una secuencia de reacciones. Sub-reacción (i) reducción propiamente dicha, ocurre en superficie de óxido de Fe; sub-reacción (ii) regeneración de H₂ por reacción agua-gas, ocurre en superficie de Fe. La separación espacial necesita conexión por proceso de transporte: difusión gaseosa o de superficie por uno de los participantes. Condiciones óptimas ocurren en frontera trifásica Fe/óxido de Fe/gas.
Hinchazón durante Reducción
El volumen aparente de mineral o pellet usualmente aumenta durante reducción. Esto se llama hinchazón. Hay tres tipos: (i) hinchazón normal; (ii) hinchazón catastrófica: expansión súbita con conversión FeO → Fe, apareciendo Fe como crecimientos filamentosos (bigotes, alambres, Fe fibroso); (iii) expansión por estallido: comportamiento típico de materiales ricos en Fe con pequeñas cantidades de álcalis. Este comportamiento difiere de hinchazón catastrófica (aunque no menos serio) en que gran parte de expansión ocurre antes de aparición de Fe como producto.
Ni mineral en lump ni sinter se hinchan anormal o catastróficamente, mientras ciertos pellets sí, causando problemas operacionales al reducir permeabilidad de la carga ya que pellets hinchados anormalmente son blandos, esponjosos y tienden a desintegrarse.
Volúmenes específicos de óxidos de Fe y Fe: 0,272 cm³ Fe₂O₃/g Fe, 0,270 cm³ Fe₃O₄/g Fe, 0,231 cm³ FeO/g Fe (23,5 % O₂), 0,128 cm³ Fe/g Fe. Por tanto, el volumen debería disminuir en cada etapa. Sin embargo, causa principal de hinchazón es transformación de hematita hexagonal a magnetita cúbica y perturbaciones de red resultantes. Estas causan formación de poros, aumentando volumen aparente durante transformación hematita → magnetita.
En general, en gas rico en CO la hinchazón es mucho mayor que en gas rico en H₂. Razón: "metal dusting" ocurre durante deposición de C en mezclas con CO. Sin embargo, es difícil explicar hinchazón en mezclas CO-CO₂ sin deposición de C. Causa y efecto de hinchazón o contracción no se han resuelto.
Usualmente dos tipos de impurezas en pellets: (i) con efecto impedimento en hinchazón (ej. sílice SiO₂); (ii) con efecto de mejora (ej. álcalis K₂O, Na₂O). Pellets de Fe₂O₃ grado reactivo con SiO₂ hasta 5 % no se hinchan al reducirse en CO-CO₂; cierta SiO₂ es necesaria en pellets ácidos para mantener resistencia y prevenir hinchazón catastrófica. En segundo caso, pequeñas adiciones de álcalis Na₂CO₃ o K₂CO₃ (0,1–1 %) pueden resultar en hinchazón catastrófica en H₂ o CO de pellets normales. Efecto de álcalis se vuelve más pronunciado con aumento de basicidad (CaO/SiO₂). Efecto adverso puede prevenirse añadiendo ganga ácida fina para formar silicatos de álcali estables.
Hay observaciones contradictorias de efecto de impurezas (ej. cal). Pequeña adición de CaO (< 0,1 %) a pellets de hematita causa hinchazón considerable, sugiriendo CaO como causa de hinchazón catastrófica. Por otro lado, ~1 % CaO suprime hinchazón. Variaciones pueden deberse a presencia/ausencia de otras impurezas como álcalis.
Reducción de Hematita por Carbono
La reacción entre hematita y C es fundamental en preparación de pellets de mineral metalizado. Nuevo interés estimulado por desarrollo de proceso de horno rotatorio que usa C sólido como reductor en producción de hierro reducido directo (DRI). Se acepta generalmente que reducción de óxido de Fe por C ocurre a través de intermediarios gaseosos CO y CO₂, excepto bajo vacío muy alto donde reacción sólido-sólido verdadera es predominante.
Mecanismo a través de intermediarios gaseosos durante reducción de hematita por C: (i) C(s) + 0,5 O₂ = CO(g); (ii) FeₓOᵧ(s) + CO(g) = FeₓOᵧ₋₁(s) + CO₂(g); (iii) CO₂(g) + C(s) = 2CO(g).
La formación inicial de CO es paso importante en velocidad global. O₂ de aire atrapado junto con O₂ liberado por disociación de óxidos de Fe reacciona con C produciendo CO (primera reacción). Además, algo de CO puede formarse por reducción directa verdadera en puntos de contacto entre partículas de C y óxido de Fe. CO así producido reacciona con partículas de hematita (segunda reacción). La reacción Boudouard o de pérdida de solución entre CO₂ y C regenera CO (tercera reacción) restaurando potencial reductor de fase gaseosa en poros. La oxidación de ciertos tipos de C en CO₂ es catalizada por presencia de ciertos metales y compuestos. Mejora de velocidad observada con adición de Li₂O (óxido de litio) e inhibición con FeS (sulfuro ferroso). Fe metálico es buen catalizador para gasificación de grafito (C). Por esta reacción catalítica impredecible, ecuaciones derivadas por modelado matemático para describir velocidad global son de valor limitado y aplicables solo a sistemas donde reacciones no son catalizadas.
A temperaturas moderadamente altas (ej. 1000 °C), velocidades de reacciones de óxidos de Fe (a > 570 °C, secuencia Fe₂O₃, Fe₃O₄, FeO, Fe) son mucho mayores que la de reacción Boudouard. El proceso global se limita por disponibilidad de CO según reacción Boudouard. En estado estacionario, composición de fase gaseosa corresponde estrechamente a composición de equilibrio para FeₓOᵧ/FeₓOᵧ₋₁.
Reducción de Óxidos de Fe con Hidrocarburos
Los hidrocarburos pueden usarse de dos formas como agente reductor para producción de DRI: (i) uso directo de hidrocarburos o mezcla de gas conteniéndolos; (ii) uso de productos de hidrocarburos reformados (CO, H₂), reformando dentro del reactor de reducción (se ha encontrado que reformado autocatalítico de algunos hidrocarburos dentro del horno reductor proporciona acceso a macro y microporosidad que lleva a reducción más extensa y elimina costo de capital de reformador de gas y procesamiento).
Pocos estudios usan hidrocarburos directamente como reductor para reducción directa de minerales. Dos puntos importantes: (1) velocidad con hidrocarburos es lenta y producción de DRI alta calidad es problemática y antieconómica; (2) estudios hechos bajo condiciones isotermales en termobalanza con partícula individual o compacto de polvo, resultados solo de valor teórico.
Importancia Teórica de Investigaciones con Hidrocarburos
Cinética de reducción de óxido férrico por metano puro (CH₄) estudiada en tres rangos: (i) baja temperatura (500–600 °C), (ii) media (650–750 °C), (iii) alta (800–950 °C). A baja temperatura, reducción solo avanza de Fe₂O₃ a Fe₃O₄. Mantenimiento prolongado en corriente de CH₄ no extendió proceso más allá. Velocidad se volvió apreciable a 650 °C. En experimentos especiales tras alcanzar composición Fe₃O₄, muestra reducida más por H₂ y CH₄. Se mostró que reducción con CH₄ en rango bajo más allá de Fe₃O₄ ocurre solo si cantidad suficiente de Fe metálico se ha acumulado. En este caso, agente reductor no fue CH₄, sino su producto de descomposición H₂. C formado por descomposición de CH₄ no participa en reducción y se acumula.
En rango medio, conversión Fe₃O₄ → FeO ocurre a bajas tasas. Aumento agudo en velocidad al pasar de 750 °C a 800 °C. Proceso se vuelve muy sensible a cambios de temperatura > 800 °C, acelerando considerablemente en rango alto cuando Fe metálico apareció. La aparición de Fe metálico en etapa FeO → Fe a temperaturas comparativamente altas indica papel decisivo de Fe metálico como catalizador para reformar CH₄ por productos de reducción (CO₂, H₂O). Sin catalizador, descomposición de CH₄ y reformado por productos no ocurren sustancialmente y no se observó acumulación de C. Con catalizador Fe, disociación de CH₄ en elementos ocurre solo en etapas finales, cuando CO₂ y vapor insuficientes para convertir todo CH₄ difundido. Acumulación de C comienza desde esa etapa.
En producción de DRI en 2 etapas con CH₄, descomposición completa de CH₄ en presencia de material con Fe ocurre a 850–900 °C, 400–450 °C menor que en superficie inerte (arcilla refractaria), mientras velocidad fue 10 veces mayor. Productos de primera etapa: Fe holloso con 30–50 % C y H₂ técnicamente puro.
En segunda etapa, producto de primera (Fe holloso con C altamente disperso en poros de DRI y superficie de partículas Fe) usado como agente reductor activo mezclado con cascarilla o concentrado. Mezcla reducida a 1050–1100 °C con agente reductor de H₂ de gas natural reformado. Ensayos industriales mostraron que uso de Fe holloso en lugar de hollín, coque de petróleo y otros agentes carbonáceos intensificó considerablemente reducción de óxidos de Fe. Como se sabe, reducción directa de óxidos de Fe con C está directamente relacionada con velocidad de reacción entre C y CO₂. Fe holloso pudo intensificar velocidad de reacción Boudouard.
Reducción isotérmica de pellets de hematita (10–15 % porosidad) en termobalanza con mezcla CH₄-H₂ (4,5 % CH₄) a 700–1000 °C mostró que reducción es controlada químicamente inicialmente y por difusión en etapas finales. Reducción en H₂ puro es más rápida que en mezcla CH₄-H₂. Diferencia atribuida a deposición de C en capas externas reducidas del pellet, causando resistencia a difusión cuando gas reductor contenía CH₄. Exceso de C residual puede removerse del hierro reducido a menor temperatura por hidrogenación.
En otro estudio, se demostró posible hidrogenar C residual en productos de reducción directa a CH₄. C formado por reducción de óxido de Fe en mezcla CH₄-H₂ (20 % CH₄) reaccionó con vapor (H₂O) según reacción agua-gas para regenerar H₂ y producir CO.
Briquetas de óxido férrico puro reducidas a 800–1050 °C en mezclas de H₂, CO, CH₄, N₂, CO₂ obtenidas por oxidación parcial de gas natural con aire. Contenido de CH₄ en gas reformado 13–16 %. Velocidad global controlada inicialmente por reacción química y difusión gaseosa en etapas finales. Pellets de hematita se hincharon y se desarrolló porosidad considerable. Tasas de difusión en estado sólido aumentaron más rápido con temperatura que tasas de reacción interfacial o difusión gaseosa. Reducción de mineral poroso (30 % porosidad) en CH₄ indicó reacción escalonada Fe₂O₃ → Fe₃O₄ → FeO → Fe. Fe catalizó craqueo de CH₄. Condiciones óptimas para uso de CH₄ ~1000 °C.
Estos hallazgos no son consistentes con estudios previos sobre cinética de reducción de hematita porosa (~30 %) o densa de alto grado, que mostraron velocidad entre 3 casos límite: (i) reducción interna uniforme, (ii) control mixto límite, (iii) difusión en capa de Fe poroso, correspondiendo a (i) control químico, (ii) control químico y difusión global, (iii) control difusión. Velocidad global no controlada por solo uno de estos mecanismos y puede cambiar durante la reducción.
En un estudio, factores más importantes controlando extensión de reducción: (i) temperatura, (ii) composición de gas, presencia de hidrocarburos no reaccionados, ratio H₂/C y capacidad reductora, (iii) tamaño de partícula de mineral, (iv) tiempo de residencia para reducción.
Reducción de Óxidos de Fe con Productos de CH₄ Reformado con H, O dentro del Horno
En 1981 se introdujo proceso comercial usando mezclas gaseosas con hasta ~30 % CH₄ en volumen (ej. gas de coque) para reducción gaseosa directa de mineral de Fe en horno de lecho móvil contracorriente. Horno contenía zona de reducción, zona de enfriamiento y zona intermedia de reformado. Mezcla caliente de gas de coque y vapor alimentada a zona intermedia y Fe reducido allí catalizó reformado de CH₄ a CO y H₂. Gas reformado fluye hacia arriba a zona de reducción para reducción de mineral.
Proceso de manufactura
- Hierro de Reducción Directa (DRI): Técnicas de Producción y Procesos Industriales
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Proceso ITmk3 de Kobe Steel: Producción Ecológica de Nuggets de Hierro
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Aprovechamiento del hierro de reducción directa para una producción eficiente en horno de arco eléctrico
- Maximizar la Eficiencia de Fabricación con Proveedores de Fundición de Hierro
- Visión general completa de técnicas de fabricación de acero
- Fundición de mineral de hierro explicada: Proceso, principios y producción
- Sinterizado directo de metal por láser: guía profesional para impresión 3D de metal
- Producción de Aleación Tungsteno-Níquel-Hierro: De la Mezcla de Polvos al Sinterizado Final