



Energiron Reducción Directa: Producción de Hierro Limpia y Rentable
Tecnología de Reducción Directa Energiron
La tecnología de reducción directa Energiron es una tecnología de reducción directa basada en gas. El proceso Energiron convierte pellets o bultos de mineral de hierro en hierro metálico. Usa la tecnología de reducción directa HYL desarrollada conjuntamente por Tenova y Danieli y es una solución competitiva y ambientalmente limpia para reducir el costo de producción de acero líquido. Usa una configuración de planta simple, tiene flexibilidad para usar diferentes fuentes de gases reductores y tiene un uso muy eficiente y flexible de los minerales de hierro. Un factor clave en muchas de las ventajas del proceso está directamente relacionado con su operación presurizada.
Energiron es el nombre del producto de hierro de reducción directa (DRI) producido por la tecnología de reducción directa Energiron. El producto es así nombrado ya que lleva energía sustancial con él, la cual se realiza durante el proceso de fabricación de acero.
Energiron es un producto altamente metalizado con contenido de carbono (C) controlable en el rango de 1.5 % a 5.0 %. El mayor contenido de C de Energiron genera energía química en el proceso de fusión en horno de arco eléctrico (EAF). La característica únicamente estable del DRI Energiron lo hace un producto que puede ser transportado de forma segura y fácil sin briqueteado, siguiendo las directrices estándar de la OMI (Organización Marítima Internacional).
El proceso es flexible para producir tres formas diferentes de producto, dependiendo de los requisitos específicos de cada usuario. Las tres formas de DRI Energiron son DRI frío, HBI (hierro briqueteado en caliente) o DRI caliente («Hytemp» hierro con temperatura de descarga mayor a 700 °C). La descarga de DRI frío normalmente se usa en una acería adyacente cerca de la planta de reducción directa. También puede ser enviado y exportado. HBI es el DRI que se descarga en caliente, briqueteado, y luego enfriado. Es un producto comercial usualmente destinado para exportación al exterior. Hytemp Energiron es el DRI descargado en caliente, transportado neumáticamente desde la planta de reducción directa a una acería adyacente para su alimentación directa en el horno de arco eléctrico (EAF).
El trabajo de desarrollo inicial fue hecho por Hylsa. En 1977, Hylsa estableció una nueva división operativa (HYL technologies) con el propósito de desarrollar y comercializar formalmente las tecnologías de reducción directa. En 2005, Techint Technologies adquirió HYL technologies. Más tarde esta división se llamó Tenova HYL. En 2006, se formó una alianza estratégica por Tenova y Danieli para el diseño y construcción de plantas DR basadas en gas bajo la nueva marca «Energiron». La primera planta comercial a escala
HYL ZR (cero-reformador) se inició en 1998. La primera planta Energiron ZR de nueva generación de 2 millones de toneladas por año de capacidad se instaló en Suez Steel y la primera planta Energiron más grande del mundo en un solo módulo de 2.5 millones de toneladas por año de capacidad se instaló en Nucor Steel.
Proceso de reducción directa Energiron
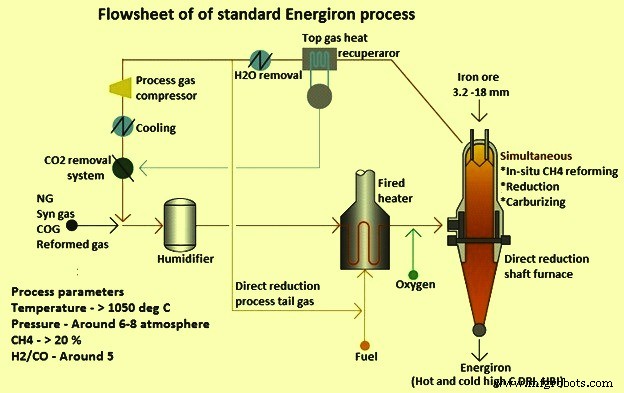
El proceso de reducción directa Energiron usa un horno de reducción de eje (shaft furnace) para producir DRI. Está diseñado para convertir pellet/bulto de mineral de hierro en hierro metálico por el uso de gases reductores en un horno de eje de lecho móvil sólido-gas. El oxígeno (O2) es removido del mineral de hierro por reacciones químicas basadas en hidrógeno (H2) y monóxido de carbono (CO), para la producción de DRI altamente metalizado. El proceso es flexible para producir tres formas diferentes de producto Energiron para satisfacer al usuario final. Un aspecto clave del proceso es el control independiente de la metalización y el carbono (C) del producto. El proceso de reducción directa Energiron se basa en el esquema ZR.
Gases reductores calientes son alimentados dentro del horno de eje en la zona de reducción. Dentro del horno, estos gases fluyen hacia arriba en contracorriente al lecho móvil de carga de hierro. La distribución del gas es uniforme y hay un alto grado de contacto directo entre el gas y el sólido, sin restricciones físicas al flujo de sólidos o gases dentro de la unidad. El gas de escape (gas superior) sale del horno de eje a alrededor de 400 °C y pasa a través del recuperador de calor del gas superior, donde la energía del gas es recuperada para producir vapor. Alternativamente, la energía del gas de escape puede ser utilizada para precalentar la corriente de gas reductor, y luego el gas de escape puede ser enfriado a través del proceso de enfriamiento/lavado por medio de agua de enfriamiento.
El gas de enfriamiento lavado pasa a través del compresor de reciclaje de gas de enfriamiento para ser reciclado al horno de eje, después de ser completado con gas natural (GN). El GN se inyecta como completado al circuito de gas de enfriamiento para eficiencia óptima y control de los procesos de enfriamiento y carburización.
La remoción de O2 del mineral de hierro se logra por la acción de los gases reductores calientes y luego el producto es carburizado. Una válvula rotativa, ubicada en la parte inferior del horno de eje, regula el flujo continuo por gravedad de la carga hacia abajo a través del horno de reducción. Energiron es descargado por mecanismos automatizados, consistentes en contenedores presurizados y esclusas. Alimentadores de flujo especialmente diseñados aseguran el flujo uniforme de sólidos dentro del horno de eje. Para DRI frío, un gas de enfriamiento es alimentado a la parte cónica inferior del horno a alrededor de 40 °C, fluyendo hacia arriba en contracorriente al lecho móvil de DRI.
Para descarga y uso de producto en caliente, el circuito de enfriamiento es eliminado y el DRI caliente es descargado continuamente a mayor de 700 °C. Para el sistema de transporte neumático «Hytemp», el producto es transportado por medio de un gas portador a los silos de surge ubicados en la acería, para una alimentación controlada al horno de arco eléctrico. Para producción de HBI, el DRI caliente es descargado continuamente a mayor de 700 °C a las máquinas de briqueteado en caliente dispuestas abajo. El HBI es enfriado en transportadores de enfriamiento vibrantes usando agua de enfriamiento y luego descargado al transportador de transporte de HBI.
Una de las características inherentes del flujo del proceso Energiron que tiene alta importancia ambiental, es la eliminación selectiva de los subproductos generados del proceso de reducción, a saber, agua (H2O) y dióxido de carbono (CO2). Estos subproductos son eliminados a través de sistemas de lavado de gas superior y remoción de CO2, respectivamente. La eliminación selectiva de H2O y CO2 optimiza los requerimientos de completado. El H2O producido durante el proceso de reducción es condensado y removido de la corriente de gas y la mayor parte del polvo llevado con el gas también es separado. El gas lavado es luego pasado a través del compresor de reciclaje de gas de proceso, donde su presión es aumentada. El gas comprimido, después de ser enviado a la unidad de remoción de CO2, es mezclado con el completado de GN, cerrando así el circuito de gas reductor.
El esquema Energiron ZR se caracteriza por: (i) utilización de gases reductores ricos en H2 con relación H2 a CO alrededor de 5, (ii) alta temperatura de reducción usualmente más de 1050 °C, y (iii) alta presión de operación normalmente en el rango de 6 kg/cm² a 8 kg/cm² dentro del horno de eje de lecho móvil. La mayor presión de operación permite: (i) baja fluidización, (ii) mayor aporte de finos, (iii) una alta productividad de alrededor de 10 toneladas por hora por metro cuadrado, (iv) menor consumo de mineral de hierro, (v) bajas velocidades de gas reductor de alrededor de 2 metros por segundo, y (vi) menor consumo de energía debido a menor factor de compresión. Esto resulta en hornos de eje más pequeños, promueve una distribución de gas homogénea a través del lecho de sólidos, y minimiza las pérdidas de polvo (menos de 1 %) a través de arrastre de gas superior debido a menor fuerza de arrastre. Esto también resulta en una desviación estándar muy baja en la calidad del Energiron prime producido, además de reducir el consumo general de mineral de hierro (alrededor de 1.4 toneladas de mineral de hierro por tonelada de DRI con cribado a 3.2 mm y sin re-fundición). Esto a su vez reduce los costos operativos generales. Otra característica distinta de este esquema de proceso, sin un reformador integrado/externo, es la mayor flexibilidad para la carburización del DRI.
Automatización del proceso
El proceso Energiron combina diferentes y complejos procesos físico-químicos que deben ser optimizados para producir el conjunto deseado de reacciones químicas e intercambios de calor y masa entre la variedad de fases gaseosas, líquidas y sólidas. Por esta razón, se usa un sistema de automatización completo que a su vez usa la última tecnología disponible en el campo de controladores de proceso, diagnósticos de software, alta disponibilidad y características a prueba de fallos. El proceso es controlado por más de 5,500 variables analógicas y digitales, que son analizadas automáticamente por el sistema de automatización. Todas las variables de proceso provenientes de los instrumentos de campo son constantemente recolectadas por los diversos sistemas de adquisición (PLCs, HMIs), proporcionando un valioso conjunto de información para monitorear y optimizar continuamente el proceso. El software avanzado del proceso Energiron aprovecha este enorme potencial mediante la gestión de recolección integrada de datos, análisis, y reportes web con poderosas herramientas estadísticas para apoyar la toma de decisiones. Esto finalmente hace posible optimizar aún más la eficiencia del proceso, detectando los puntos de ajuste óptimos en tiempo real, con el consiguiente ahorro importante de energía.
El sistema de control Energiron se basa en una arquitectura que consiste en un sistema tradicional de nivel 1 para control de equipos con un «sistema de control distribuido» (DCS), más un sistema de nivel 2, no solo para supervisión de proceso, seguimiento de datos y creación de reportes de producción, sino también para la optimización del proceso. Se ha desarrollado un «Modelo de Reconstrucción de Proceso» (PRM). Usa señales de instrumentación provenientes del PLC y ecuaciones físicas para proporcionar una descripción completa del estado de la planta. De esta manera es posible calcular muchos elementos normalmente no medibles como la composición del gas superior y la relación red/ox relevante.
Reacciones del proceso
Tres tipos de reacciones químicas tienen lugar durante el proceso. Son: (i) reacciones de reformado, (ii) reacciones de reducción, y (iii) reacciones de carburización. Las siguientes reacciones tienen lugar durante el refinado in-situ.
2CH4 + O2 = 2 CO + 4 H2
CH4 + CO2 = 2CO + 2H2
CH4 + H2O = CO + 3 H2
2H2 + O2 = 2 H2O
CO2 + H2 = CO + H2O
Las reacciones que tienen lugar durante la reducción y durante la carburización del DRI son las siguientes.
Fe2O3 + 3CO = 2Fe + 3CO2
Fe2O3 + 3 H2 = 2Fe + 3H2O
3Fe + CH4 = Fe3C + 2H2
3 Fe + 2 CO = Fe3C + CO2
3 Fe + CO+ H2 = Fe3C + H2O
Diagrama de flujo del proceso Energiron estándar está en la Fig. 1.
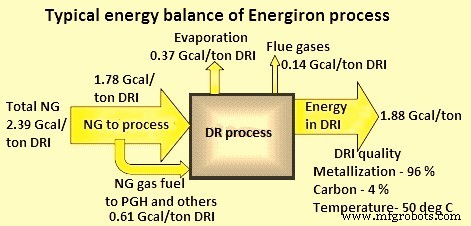
Balance energético típico del proceso Energiron se muestra en la Fig. 2.
Planta y equipos
La planta de reducción directa Energiron consiste principalmente en la siguiente planta y equipos junto con sus características.
- Un horno de reducción de eje que sostiene el lecho móvil. Este horno de eje tiene un sistema para carga de carga de hierro y un sistema de descarga de producto.
- Un circuito de gas reductor, consistente en un calentador de gas de proceso, recuperador de calor de gas superior, unidad de enfriamiento/lavado de gas superior, compresor de reciclaje de gas reductor, torre de humidificación y tambores de knockout.
- Operación del horno llevada a cabo con consumo mínimo de GN y agua, así como inyección de O2.
- El sistema de descarga de producto puede tener: (i) un enfriador para producción de DRI frío, (ii) máquina de briqueteado en caliente para producción de HBI, y/o (iii) sistema de transporte neumático Hytemp para transferir DRI caliente directamente del horno de eje al horno de arco eléctrico (EAF).
- Un circuito externo de gas de enfriamiento, consistente en una unidad de enfriamiento/lavado y compresor de reciclaje de gas de enfriamiento.
- Un sistema de adsorción, basado en PSA (adsorción por oscilación de presión), para remoción de dióxido de carbono (CO2) de la corriente de gas reductor.
- Equipos de manejo de mineral de hierro incluyendo silo de surge de mineral de hierro, transportadores de transferencia, estación de cribado, sistema de recubrimiento de pellets, transportador de alimentación, junto con unidades de muestreo y pesaje.
- Sistema de manejo de DRI consistente en transportadores y equipos relacionados para el transporte de DRI frío.
- Torre de enfriamiento junto con equipos de filtrado y bombas.
- Sistema de agua de enfriamiento de proceso, basado en circuito cerrado para minimizar consumo de agua, con clarificador y estanques de sedimentación.
- Un sistema de control de proceso e instrumentación, usando control distribuido basado en microprocesador.
- Subestación eléctrica, motores eléctricos e iluminación.
- Sistema de gas inerte normalmente basado en gas nitrógeno (N2).
- Un compresor de aire
Parámetros operativos y consumos específicos
Las características típicas del producto del proceso Energiron ZR se dan en la Tabla 1.
| Tabla 1 Características típicas del producto | |||||
|---|---|---|---|---|---|
| Nº | Ítem | Unidad | DRI | HBI | Hierro Hytemp |
| 1 | Metalización | % | 92 – 95 | 92 – 95 | 92 – 95 |
| 2 | Carbono | % | 1.5 – 5.5 | 1.5 – 2.5 | 1.5 – 5.5 |
| 3 | Temperatura | °C | 40 | 40 | > 600 |
| 4 | Densidad aparente | ton/m³ | 1.60 | 2.50 | 1.60 |
| 5 | Densidad real | ton/m³ | 3.20 | 5.00 | 3.20 |
| 6 | Tamaño nominal | mm | 6 – 15 | 110 x 60 x 30 | 6 – 15 |
| 7 | Fe3C | % | 25 – 60 | 25 – 30 | 25 – 60 |
Los parámetros operativos típicos y los consumos específicos para el proceso Energiron ZR se dan en la Tabla 2.
| Tabla 2 Parámetros operativos típicos y consumos específicos para proceso Energiron ZR | ||||||||
|---|---|---|---|---|---|---|---|---|
| Nº | Ítem | Unidad | DRI frío | HBI | DRI caliente | |||
| 1 | Carbono | % | 4.5 | 2.5 | 2.5 | 4.5 | 4.5 | |
| 2 | Metalización | % | 93 | 93 | 93 | 93 | 93 | |
| 3 | Temp. DRI | °C | 40 | 40 | 700 | 700 | 700 | |
| 4 | Carga de hierro | ton/ton | 1.36 | 1.39 | 1.41 | 1.36 | 1.39 | |
| 5 | Gas natural | Gcal/ton | 2.25 | 2.20 | 2.23 | 2.35 | 2.25 | |
| 6 | Electricidad | kWh/ton | 65 | 65 | 80 | 65 | 65 | |
| 7 | Oxígeno | Nm³/ton | 42 | 53 | 53 | 48 | 53 | |
| 8 | Agua | m³/ton | 0.8 | 0.8 | 1.1 | 0.8 | 0.8 | |
| 9 | Nitrógeno | Nm³/ton | 12 | 12 | 19 | 18 | 18 | |
Las emisiones típicas del proceso Energiron ZR se dan en la Tabla 3.
| Tabla 3 Emisiones típicas del proceso Energiron ZR | ||||
|---|---|---|---|---|
| Nº | Emisiones | Unidad | Valor | |
| 1 | NOx con quemadores ultra-bajos NOx | mg/Nm³ | 50 – 80 | |
| 2 | NOx con remoción catalítica selectiva | mg/Nm³ | 10-50 | |
| 3 | CO | mg/Nm³ | 20-100 | |
| 4 | Polvo de chimenea calentador/reformador | mg/Nm³ | 1 – 5 | |
| 5 | Polvo de desempolvado manejo material | mg/Nm³ | 5 – 20 | |
Características del proceso Energiron ZR
El proceso Energiron ZR ha disminuido el tamaño y mejorado la eficiencia de las plantas de reducción directa. Los gases reductores son generados in-situ por reformado de los hidrocarburos del gas natural dentro del horno de reducción de eje, al alimentar GN como completado al circuito de gas reductor e inyección de O2 en la entrada del horno de eje. En el proceso, se logra una eficiencia de reducción óptima, ya que los gases reductores son generados en la sección de reducción. Debido a esto, un reformador de gas reductor externo no es requerido. Normalmente, la eficiencia energética general del proceso Energiron ZR es más del 80 %, la cual es optimizada por el reformado in-situ dentro del horno de eje. El producto toma la mayor parte de la energía suministrada al proceso, con pérdidas mínimas de energía a la atmósfera.
El impacto en el tamaño de la planta de eliminar el reformador de gas externo es significativo. Para una capacidad de 1 millón de toneladas por año, el requerimiento de área se reduce en alrededor del 60 %. Esto también facilita ubicar la planta DR adyacente a la acería.
Ventaja adicional del proceso Energiron ZR es la flexibilidad para la carburización del DRI, lo que permite alcanzar niveles de C hasta 5 %. Esto es debido al potencial carburizante mejorado de los gases dentro del horno, que permiten la producción principalmente de Fe3C. El DRI con un alto contenido de Fe3C tiene una reactividad mucho menor que el DRI normal ya que se necesita mayor calor de disociación para Fe3C.
Las condiciones operativas existentes en el proceso de reducción directa Energiron se caracterizan por alta temperatura (más de 1050 °C), presencia de H2O y CO2 como oxidantes producidos por combustión parcial del gas reductor con inyección de O2. Estas condiciones promueven el reformado in-situ de los hidrocarburos. Una vez que H2 y CO son generados, la reducción simultánea del mineral de hierro y la carburización subsiguiente del DRI, tienen lugar dentro del reactor, haciendo este esquema de proceso muy eficiente en términos de utilización de energía y consumo energético general.
El esquema básico Energiron ZR permite el uso directo de GN. Las plantas que usan el proceso Energiron para reducción directa también pueden usar equipos convencionales de reformado vapor-GN como fuente externa de gases reductores, lo cual ha caracterizado por mucho tiempo el proceso de reducción directa basado en gas. En lugar de GN, otros gases como H2, gas de síntesis producido por sistemas de gasificación de carbón, coque de petróleo y combustibles fósiles similares, y gas de coque (COG), entre otros, también pueden ser usados como fuentes potenciales de gas reductor, dependiendo de la situación particular y disponibilidad. En cualquier caso, el mismo esquema de proceso básico se usa independientemente de la fuente de gas reductor.
Una característica única de la tecnología Energiron ZR es su capacidad para producir niveles controlados de carbono alto en el DRI en forma de carburo de hierro (Fe3C) (usualmente mayor al 90 %). Niveles de carbono en DRI hasta 5 % pueden obtenerse, debido a las condiciones existentes en la zona de reducción del reactor. Estas condiciones consisten en alta concentración de metano (CH4) (alrededor de 20 %) junto con H2 y CO, y la alta temperatura del lecho. Estas condiciones favorecen la difusión de C en la matriz de hierro y la precipitación de Fe3C. El DRI con un alto contenido de Fe3C muestra una reactividad mucho menor que el DRI normal.
Una característica importante de la planta de reducción directa Energiron es la posibilidad de diseñar el proceso para un requerimiento de agua de completado cero. Esto es posible principalmente porque el agua es un subproducto de la reacción de reducción ya que es condensada y removida de la corriente de gas. Como consecuencia, con la adopción de un sistema de agua de circuito cerrado basado en el uso de intercambiadores de calor de agua en lugar de torres de enfriamiento convencionales, no hay necesidad de agua de completado fresca y en realidad una pequeña corriente de agua queda disponible en límite de batería.
Emisiones de la planta de reducción directa Energiron
Las emisiones de la planta Energiron están de acuerdo con las regulaciones ambientales más estrictas. Esto se logra principalmente debido a la naturaleza del proceso mismo. La tecnología Energiron es eficiente por diseño debido a su configuración de proceso. Por tanto, mientras se logra alta eficiencia térmica general en la planta, no hay necesidad significativa de precalentar el aire de combustión a altas temperaturas en el reformador (cuando se usa) o en el calentador, eliminando así la posibilidad de alta generación de NOx. La emisión de NOx puede ser reducida adicionalmente adoptando quemadores ultra-bajos NOx. Una mejora adicional puede obtenerse con la aplicación de tecnología SCR (reducción catalítica selectiva).
Energiron es una tecnología de reducción directa muy limpia disponible. Dependiendo de la configuración, una planta Energiron puede remover del 60 % al 90 % de las emisiones totales de CO2. Las emisiones de CO2 pueden ser considerablemente diferentes entre las dos tecnologías empleadas para la producción de DRI. Independientemente de si se usa GN, gas de síntesis, o COG, el completado de gases reductores a la planta de reducción directa contiene C, ya sea en forma de hidrocarburos y/o compuestos carbonáceos (CO, CO2). También, independientemente de la configuración del proceso de reducción directa, solo el 15 % al 40 % (dependiendo del contenido de C en el DRI) sale del proceso como C combinado en el DRI, el resto sale como CO2.
Dado que el DRI producido del proceso Energiron ZR contiene mayor porcentaje de C, menor cantidad de C es removida en forma de CO2. La diferencia en la generación de gas CO2 puede notarse cuando se compara con la generación de gas CO2 en una configuración de reducción directa con un reformador catalítico externo integrado a un horno de eje de reducción directa usado como fuente de completado de gas reductor. En el caso de generación en una configuración de reducción directa con un reformador catalítico externo integrado a un horno de eje de reducción directa, del total de completado de GN del proceso conteniendo 140 kg de C por tonelada de DRI, alrededor de 25 kg de C por tonelada de DRI (17 %) sale del proceso como parte del DRI y el balance es liberado como gas de chimenea del reformador. Estas cifras comparan con 110 kg de C por tonelada de DRI, de los cuales 40 kg de C por tonelada de DRI (36 %) está en el DRI producido en el caso del proceso Energiron ZR. Además, de los 70 kg de C por tonelada de DRI restantes, 65 kg de C es removido selectivamente como CO2 puro, que puede ser usado para otras aplicaciones o secuestrado. La eliminación de ambos subproductos generados del proceso de reducción H2O y CO2, mejora la utilización del gas en el proceso a más del 95 %. En resumen, el proceso Energiron proporciona eliminación selectiva incorporada de alrededor del 65 % del total de entrada de C como CO2 (alrededor de 240 kg de CO2 por tonelada de DRI).
Las plantas Energiron ofrecen la opción única de recuperación selectiva de CO2. El sistema de absorción de CO2 no solo captura el CO2, sino también el azufre, cuando está presente en la corriente de gas de proceso, reduciendo la emisión general de SO2 de la planta en alrededor del 99%.
H2 como gas reductor
En las plantas de hierro y acero, se espera que el H2 reemplace al C como fuente de energía para el proceso de reducción de mineral de hierro en el futuro cercano. En el caso de procesos de reducción directa basados en gas, el H2 va a reemplazar al GN. El proceso Energiron ZR ya está preparado para usar cualquier cantidad de H2 en reemplazo de GN sin ajustes mayores de equipo. De hecho, en el esquema de proceso Energiron ZR, el uso de H2 se reflejará en una operación más suave y aumento en la productividad ya que el requerimiento del reformado in-situ de gas GN va a ser menor.
El uso de concentraciones de H2 tan altas como 70 % en la entrada del horno de reducción ya está bien probado en las plantas de reducción directa Energiron existentes, lo cual involucra un reformador de vapor para producir los gases reductores (H2 y CO).
Sin embargo, con el uso de H2 como reemplazo de GN como entrada de energía, habrá una disminución del % C en el DRI ya que diluirá la concentración de CH4 en el gas reductor, pero debido a la configuración flexible del proceso del esquema Energiron ZR en términos de distribución de completado al circuito de reducción y a utilización de combustible, es posible lograr 3.5 % C incluso al 35 % de entrada de energía como H2 (o alrededor del 64 % como volumen – Nm³ por tonelada de DRI). Para 70 % H2 como energía (alrededor del 88 % como volumen – Nm³ por tonelada de DRI), el C esperado en DRI será menos de 2.0 %.
Alianza con NSENGI
En 2014, Tenova HYL y Danieli, han entrado en un acuerdo con Nippon Steel & Sumikin Engineering Co., Ltd. (NSENGI) para combinar y comercializar su tecnología de reducción directa Energiron con una tecnología de alto horno optimizada, así como tecnología de gas de síntesis (gasificación de carbón de alta eficiencia y tecnología de utilización de gases subproductos de acería) desarrollada y propiedad de NSENGI. El objetivo de la nueva alianza es combinar actividades de investigación y desarrollo con sus respectivas experiencias en DR Energiron, alto horno y tecnologías de gas de síntesis, con el objetivo final de desarrollar una nueva tecnología de fabricación de hierro que reduzca emisiones de CO2 y costos operativos, mientras aumenta la productividad y/o disminuye los gastos de capital para instalaciones siderúrgicas integradas.
Proceso de manufactura
- Cómo la Tecnología Impulsada por Startups Genera Innovación y Crecimiento
- Explorando los 7 Tipos Fundamentales de Tecnología
- Comprender la reducción de engranajes planetarios: Soluciones compactas de alto par
- Bombas de agua de corriente continua: guía completa para uso doméstico e industrial
- Entendiendo las bombas hidráulicas de accionamiento directo: características clave y aplicaciones
- Sistemas de inyección directa: Cómo funcionan y por qué son esenciales para motores modernos
- Sinterizado láser directo de metal (DMLS): Tecnología avanzada de impresión 3D para piezas metálicas funcionales
- Entendiendo los PCB: Visión General Completa
- Tecnología de Movimiento Lineal: Soluciones de Precisión para Automatización
- Tecnología agrícola: herramientas, maquinaria e innovaciones que transforman la agricultura moderna
- LTE‑M (Cat‑M1): El futuro de la conectividad IoT 4G de baja potencia