



Laminación Continua de Barras y Alambrón: Tecnología de Vanguardia para Productos Largos Superiores
Laminación sin fin de barras y alambrón
La tecnología de laminación sin fin es el método de proceso más avanzado para la laminación de barras y alambrón (también conocidos como productos largos) a partir de palanquillas. Consiste en un arreglo de soldadura diseñado para unir palanquillas sin fin con el fin de proporcionar un suministro continuo de material al tren de laminación. Está habilitado por la soldadura de las palanquillas que provienen de un horno de recalentamiento en el lado aguas arriba de las jaulas del tren de laminación. De hecho, la unión del extremo posterior de la palanquilla siendo laminada y el extremo anterior de la palanquilla a ser laminada es uno de los aspectos clave de la tecnología de laminación sin fin.
Aunque la laminación sin fin ha estado en operación comercial desde finales de los años 1990, tomó mucho tiempo alcanzar cierto nivel de madurez técnica. Las razones principales para esto son: (i) dificultad en el desarrollo de la tecnología de soldadura de palanquillas calientes de una gran área de sección transversal en un tiempo corto, (ii) logro de la alta calidad de junta que se necesita para mejorar el rendimiento, (iii) dificultad en el desarrollo de la tecnología para el desbarbado completo y suave de la junta soldada en un tiempo corto para evitar cualquier defecto superficial así como para evitar la deformación de las palanquillas, y (iv) lograr que la diferencia entre la calidad de la junta soldada con el resto de la palanquilla esté dentro de los límites aceptables ya que esto limita la gama de productos del tren de laminación ya que la junta durante el proceso de laminación se lamina a gran longitud, y reduce la uniformidad de la composición química, y la estabilidad mecánica del producto laminado terminado.
Concepto de laminación sin fin
El concepto de proceso de laminación sin fin ha llevado a un cambio en el método de laminación general que anteriormente se basaba en el principio de tomar en cuenta las palanquillas individuales lo que resultaba en un ciclo de entrada de extremo frontal, laminación, salida de extremo posterior y huecos entre palanquillas. Este ciclo ha dictado el diseño de los equipos existentes y sistemas de control en los actuales trenes de laminación de barras y alambrón.
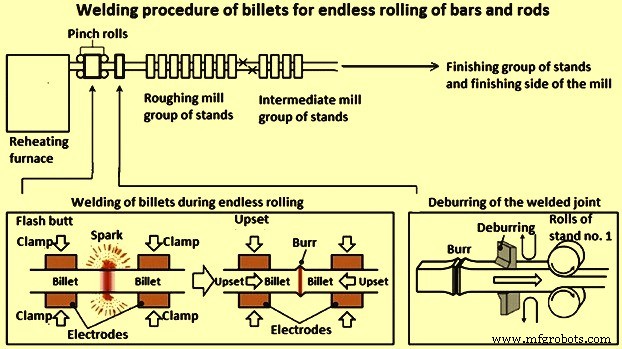
La escama superficial en la palanquilla que proviene del horno de recalentamiento es removida por chorro de agua a alta presión cuando pasa por la caja de desescamado. Después de esto, el extremo anterior de la palanquilla debe ser soldado con el extremo posterior de la palanquilla que ha entrado en el grupo de desbaste de jaulas del tren de laminación. El proceso de soldadura debe completarse mientras la palanquilla avanza en el tren de laminación. La máquina de soldadura está إما fijada en un carro móvil accionado por dos motores sin escobillas o tiene juegos de rodillos de pellizco en sus dos lados o ambos. La velocidad de las dos palanquillas debe ser igualada. Luego, las mordazas de sujeción de la máquina de soldadura, que son accionadas por presión hidráulica, sujetan los dos extremos. Esto asegura que las caras finales de las dos palanquillas a ser soldadas estén centradas. El primer paso en todo el proceso de soldadura es fundir la cara final, y luego extruir (apretar) las palanquillas. En este proceso, las dos palanquillas son soldadas. Este método de soldadura asegura que la estructura física de la línea de soldadura sea conforme a la de las palanquillas de origen, por lo que la calidad de la línea de soldadura se mantiene.
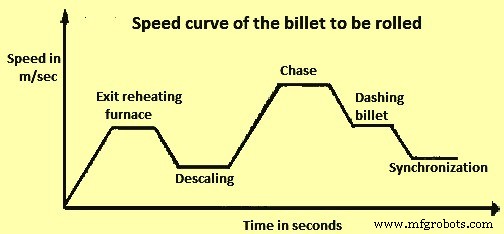
La característica de la tecnología de laminación sin fin requiere que el sistema de accionamiento cumpla algunos requisitos especiales. El primer requisito es para asegurar la seguridad del equipo de la máquina de soldadura y la exactitud del proceso de soldadura. Para esto, la velocidad de la palanquilla en el extremo anterior de la máquina de soldadura debe ser igual a la velocidad de laminación lineal en la primera jaula de la laminación. El segundo requisito es asegurar que la velocidad de la palanquilla que es más baja con el fin de asegurar el efecto de desescamado cuando pasa por la caja de desescamado, se incremente después de que la palanquilla es desescamada para que alcance la velocidad de la palanquilla ya en el tren de laminación. Por tanto, el sistema de accionamiento de la mesa de rodillos desde el horno de recalentamiento hasta el grupo de desbaste de jaulas del tren de laminación debe ser un sistema de accionamiento de velocidad multinivel. El tercer requisito que debe ser atendido surge debido a la influencia de condiciones aleatorias durante el proceso de laminación. Debido a estas condiciones aleatorias, el lugar donde la palanquilla a ser laminada alcanza a la palanquilla ya en laminación es diferente cada vez. Por tanto, el sistema de accionamiento que responde para la persecución debe corresponder al sistema de servo-posición. La curva de velocidad de la palanquilla a ser unida para laminación sin fin se muestra en la Fig. 1.
Proceso de soldadura
El proceso de soldadura debe completarse mientras la palanquilla avanza. Se logra estableciendo un arco eléctrico controlado entre los dos extremos de la palanquilla con el propósito de fundir el material de acero en ambos lados en suficiente volumen para ser posteriormente apretado (upsetting) y unido por medio de un dispositivo hidráulico de apriete. Parte del material de acero es realmente «esparcido» (rebaba) de los dos extremos de la palanquilla. Después de la finalización de la soldadura, la rebaba producida en la sección unida por soldadura es removida por una máquina de desbarbado y rastreada durante la laminación. La cantidad total de este material de rebaba removido debe ser contabilizada como pérdida en el rendimiento del tren de laminación (variando del 0.2 % al 0.3 % en peso de una palanquilla de 12 m de largo) y depende directamente del tamaño de la palanquilla. Toda la serie de la operación anterior es automatizada y la laminación sin fin se logra sin aumentar la carga de trabajo de los operadores del molino.
Además, para completar la soldadura dentro de un espacio confinado entre el horno de recalentamiento y el tren de desbaste, un método de soldadura por apriete (flash-butt welding) es normalmente empleado, y la soldadura se lleva a cabo dentro del corto tiempo disponible. La máquina de soldadura está instalada entre el horno de recalentamiento y el tren de desbaste, y rodillos de pellizco están instalados antes y después de la máquina de soldadura. En la laminación convencional, un espaciado constante siempre se proporciona entre palanquillas ajustando el tiempo de extracción de la palanquilla en el control secuencial del horno de recalentamiento y/o ajustando la velocidad de transferencia de los rodillos de pellizco antes y después de la máquina de soldadura en el control secuencial del tren de desbaste. Por otro lado, para la soldadura de palanquillas en la laminación sin fin, la velocidad de transferencia de la palanquilla es controlada por los rodillos de pellizco del lado frontal y trasero. Luego, después de eso, la velocidad de la máquina de soldadura es sincronizada con la velocidad de transferencia de la palanquilla, y la soldadura y el apriete se aplican a los extremos de la palanquilla.
El método de unión por soldadura de la laminación sin fin es soldadura por apriete a tope (flush-butt welding). Una gran cantidad de chispas y salpicaduras tiene lugar durante la unión por soldadura de las palanquillas. Estas chispas y salpicaduras ocurren en todas las direcciones incluyendo la parte superior y ambos lados de la junta, así como desde el lado inferior del área soldada. Hay una preocupación por las salpicaduras causando problemas de equipo y/o calidad en la barra y alambrón siendo laminados en la hebra adyacente. Este es uno de los principales desafíos del proceso de laminación sin fin y se necesita una contención efectiva de las chispas y material de salpicadura generados durante la fase de precalentamiento y subsiguiente fase de destello en la operación de soldadura de las palanquillas. Este material, cuando se extiende incontroladamente alrededor del área de soldadura, se adhiere sobre los componentes de la unidad de soldadura y el sistema de rodillos desvanecientes incluyendo sensores y codificadores de una manera potencialmente perjudicial. Para minimizar el efecto de la salpicadura en la mayor medida posible, diferentes métodos han sido desarrollados por diferentes proveedores de equipos para la laminación sin fin de barras y alambrón. El procedimiento de soldadura de las palanquillas y la operación de desbarbado se muestra en la Fig. 2.
En circunstancias ideales, todo el material necesita tener el mismo ciclo de calentamiento y laminación. Con la soldadura sin fin de palanquillas en un nuevo molino, es posible diseñar un layout que esté cerca de esta condición. Sin embargo, en molinos existentes, el tiempo entre salir del horno de recalentamiento y llegar a la primera jaula de laminación puede ser considerablemente diferente entre los extremos frontal y posterior de la palanquilla. Además, durante el proceso de laminación, una pequeña longitud de la palanquilla aumenta en temperatura debido a la energía impartida al unir dos palanquillas, mientras que en ambos lados, temperaturas más bajas prevalecen en las áreas superficiales donde las mordazas refrigeradas por agua de la máquina de soldadura han estado en contacto con el material.
Dos factores que principalmente influyen en el proceso de laminación continua sin fin son: (i) desgaste de los cilindros, y (ii) diferencia de temperatura. Para la compensación del desgaste de los cilindros, es necesario hacer pequeños cambios en la abertura de los cilindros que tomen en cuenta el cambio en la expansión del material, el requisito de mantener tensión entre jaulas enlazadas, y la posibilidad de sobrecargar una jaula individual. Se requiere lograr una temperatura consistente usando control estadístico de presión para minimizar desviaciones cíclicas de temperatura.
Es necesario hacer la operación sin fin lo más estable posible con el fin de proporcionar al tren de acabado condiciones consistentes que resulten en tolerancias mejoradas, calidad metalúrgica y operación del molino. En la práctica, algunos de los efectos que deben ser compensados son: (i) el ciclo de tiempo de entrada puede no proporcionar temperaturas iguales de la palanquilla de cabeza a cola, (ii) el proceso de unión crea diferenciales de temperatura, y (iii) el desbarbado de la junta soldada crea pequeños diferenciales de área transversal. Además, como el peso del rollo terminado (en caso de que el producto laminado sea enrollado) ya no está atado al peso de la palanquilla, el rastreo necesita ser diseñado tanto para permitir identificación de calidad como para cumplir pesos de rollo precisos.
El proceso de soldadura debe completarse mientras la palanquilla avanza. Esto requiere que el sistema de control de laminación sin fin esté compuesto por control de accionamiento, control de lazo y control secuencial.
Automatización del proceso de soldadura
Un sistema de automatización efectivo es un componente clave para el control del proceso de soldadura ya que asegura el logro del nivel requerido de calidad y estabilidad del proceso. Una junta soldada exitosa y bien ejecutada debe mostrar algunas de las características primarias como: (i) robustez y estabilidad mecánica de la junta soldada durante el proceso de laminación que no genera ningún defecto superficial en el producto laminado, (ii) valores satisfactorios y consistentes de descarburación (en el área soldada) que están dentro de los límites aceptables de variación que van del 4 % al 8 % máximo para todos los grados de bajo y medio carbono (grados con contenido de carbono hasta 0.4 %), y (iii) desviación absoluta en los valores de límite elástico y resistencia a la tracción que no exceda +/- 8 % del valor normal de la barra.
Estos requisitos anteriores pueden no cumplirse si hay mala homogeneidad en el material de fundición y si hay presencia de cavidades y burbujas de gas dentro del área soldada. Estos defectos son causados ya sea debido a la inestabilidad del arco eléctrico o debido a una ejecución insatisfactoria de la fase de apriete, más específicamente en términos de presión aplicada y logro del «apretado» geométrico necesario entre los dos extremos de la palanquilla. Por tanto, se necesita un sistema de automatización dedicado que debe mantener un monitoreo estricto y puntual en tiempo real de varios parámetros como: (i) temperatura de las palanquillas saliendo del horno, (ii) temperatura de las superficies de unión basada en características de fusión de la palanquilla, (iii) posición de las mordazas, la tensión entre las mordazas y la corriente que pasa a través de las mordazas, (iv) velocidad de combustión de las superficies de unión, (v) longitud quemada durante el destello, (vi) profundidad de fundición y tiempo de destello, y (vii) presión y profundidad «apretada» durante la fase de apriete.
Beneficios del proceso de laminación sin fin
El proceso de laminación sin fin tiene varias ventajas como se detalla a continuación.
- Hay eliminación del tiempo de hueco entre palanquillas. Esto resulta en un aumento en la capacidad de producción del tren de laminación en el rango de 8 % a 12 % máximo, siempre que haya capacidad incorporada disponible en el horno de recalentamiento ya que no hay cambios en los parámetros operativos del tren de laminación. En caso de no disponibilidad de capacidad incorporada en el horno de recalentamiento, entonces la salida del tren de laminación puede lograrse con menor velocidad de laminación. Esto resulta en ahorro en el consumo específico de energía así como reducción en el desgaste de las partes operativas intercambiables.
- Elimina el corte de cabeza y cola resultando en un aumento en el rendimiento en el rango de 0.7 % a 0.9 % que depende del diseño específico de paso de laminación y el layout de las cizallas de corte.
- La operación del tren de laminación tiene un nivel más alto de estabilidad ya que hay consistencia de configuración debido a la laminación de una sola palanquilla sin fin.
- El riesgo de generar atascos (cobbles) en los molinos se reduce enormemente.
- Prácticamente no hay generación de barras cortas en la cama de enfriamiento debido a la laminación de una sola palanquilla sin fin. Esto resulta en un aumento en el rendimiento que puede ser hasta 1 % dependiendo del diseño específico de paso de laminación, tamaño de producto y nivel de automatización en el tren de laminación.
- La vida de las partes intercambiables aumenta debido a la drástica reducción en el número de mordidas de cabeza en las jaulas de laminación y guías con la consiguiente disminución de golpes mecánicos y mejora de la estabilidad de temperatura durante la operación de laminación.
Proceso de manufactura
- Barras de Refuerzo TMT: Temple y Revenido para Máxima Resistencia y Durabilidad
- Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
- Inspección y acondicionamiento avanzado de lingotes para barras de acero y alambrón de automoción
- Laminadores: Tipos y defectos comunes en productos laminados
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Principio de funcionamiento del laminado: Procesos y aplicaciones en metalurgia
- Laminadores: Tipos, Procesos y Aplicaciones
- Barras Conductoras y Sistemas para Grúas: Entrega de Energía Confiable
- AMPCO® 8 Barras Extruídas y Estiradas: Bronce de Aluminio de Alta Resistencia para Rendimiento Superior
- AMPCO® 21: Barras y Redondos Extruidos y Estirados de Alto Rendimiento
- AMPCO® 18: Barras Redondas y Rectangulares Extruidas y Estiradas de Primera Calidad