



Optimización de la producción de silico-manganeso en hornos de arco sumergido
Producción de silico-manganeso en horno de arco sumergido
El silico-manganeso (Si-Mn) es aleación para añadir silicio (Si) y manganeso (Mn) a acero líquido durante acería a bajo carbono (C). Aleación estándar: 65-70% Mn, 15-20% Si, 1,5-2% C. Grados: medio carbono (MC) y bajo carbono (LC). Único consumidor: industria acería. Uso Si-Mn en lugar de mezcla alto C Fe-Mn y Fe-Si por consideraciones económicas.
Mn y Si cruciales en acería: desoxidantes, desulfurizantes, elementos aleación. Si desoxidante primario. Mn desoxidante más suave que Si pero mejora eficacia por formación silicatos y aluminatos estables Mn. También desulfurizante. Mn elemento aleación en casi todos aceros. Interés: efecto modificador sistema Fe-C aumentando templabilidad acero.
Si-Mn producido por reducción carbotérmica materias primas oxidicas en SAF trifásico AC, mismo usado para Fe-Mn. Operación Si-Mn a menudo más difícil que Fe-Mn por necesidad mayor temperatura proceso. Tamaños comunes SAF Si-Mn: 9-40 MVA produciendo 45-220 t/día Si-Mn.
En reducción carbotérmica, calor igual de esencial que C para reducción, por reacciones endotérmicas y déficit calor causa incompletitud. Buena penetración electrodos esencial para calor adecuado impulsar reacciones a completitud.
Materias primas
Materias primas Si-Mn: mineral Mn, escoria alto C Fe-Mn, cuarcita, coque/carbón, fundentes (dolomita/calcita). Fuente principal Mn: mineral Mn y escoria rica Mn de producción alto C Fe-Mn. Diferentes materiales carga comportan diferente al calentar/reaccionar con C, afectando consumo coque/energía, cantidad/composición escoria, productividad horno.
Cantidad escoria/t Si-Mn metal determinada por ratio mineral/escoria. Aumentar proporción escoria Fe-Mn vs mineral Mn aumenta ratio escoria/metal producción Si-Mn. Alto volumen escoria = mayor consumo energía y probablemente mayores pérdidas inclusiones metal escoria final.
Minerales Mn contienen elementos no deseados no eliminables en minería/procesamiento. P (fósforo) importante por exigencia estricta en aleación Si-Mn. Fe, P, As (arsénico) reducidos más fácilmente que Mn y van primero a metal. Contenido impurezas (P) en aleación Si-Mn controlado no solo por selección mineral Mn, sino también por cantidades relativas mineral Mn y escoria alto C Fe-Mn en mezcla materias primas.
Temperatura proceso 1600-1650 °C necesaria para aleación Si-Mn con Si suficientemente alto y escoria desecho con bajo MnO. Escoria Fe-Mn punto fusión relativamente bajo (~1250 °C) vs mineral Mn. Alta proporción escoria Fe-Mn tiende a dar menor temperatura proceso. Cuando mineral Mn funde ~1350 °C, normalmente contiene mezcla fase sólida/líquida (fase sólida = MnO). Calentamiento/reducción >1550 °C necesario antes que mineral fundido mezcle con escoria y fluya libre. Alta proporción mineral Mn en mezcla = temperatura superficie y proceso zona lecho coque usualmente mayor.
Para Si-Mn en SAF, C (coque/carbón) como reductor, calor por electricidad. Corriente eléctrica atraviesa carga, calor creado según P = R·I² (P=efecto/calor, R=resistencia carga, I=densidad corriente).
En SAF, puntas electrodos sumergidas en carga porosa, energía eléctrica liberada por micro-arco a lecho coque rico escoria flotando sobre baño aleación fundido. Requerimiento calor suministrado como energía eléctrica; coque actúa como reductor y elemento resistencia eléctrica. Hornos circulares, típicos 40 MVA: diámetro externo 11,6 m, altura 6,2 m. Reacciones producción Si-Mn:
Reducción Si y Mn en producción Si-Mn por serie pasos reducción:
(SiO₂) + 2C = Si + 2CO(g)
(SiO₂) + 2SiC = 3Si + 2CO(g)
(MnO) + C = Mn + CO(g)
(SiO₂) + 2Mn = Si + 2(MnO)
(SiO₂) + Si = 2SiO(g)
Mn = Mn(g)
Reacciones equilibrio principales controlando distribución Si y Mn entre escoria y aleación Si-Mn:
(MnO) + C = Mn + CO(g)
(SiO₂) + 2C = Si + 2CO(g)
Corchetes = especie en escoria; subrayado = especie en aleación. C = fuente carbono, disuelto en aleación o sólido (coque).
Equilibrio completo escoria/aleación/gas requiere establecimiento simultáneo equilibrio dos reacciones. Ambas muy dependientes temperatura y presión CO. Temperaturas mayores = mayor contenido Si equilibrio aleación Si-Mn y menor MnO escoria generada. Baja presión CO también favorece mayor Si aleación y menos MnO escoria. Normalmente presión CO ~1 atm en SAF. Combinación dos reacciones da reacción equilibrio parcial escoria/aleación:
2(MnO) + Si = 2Mn + (SiO₂)
Poco dependiente temperatura e independiente presión y composición fase gas.
Excavación horno trifásico 16 MW Si-Mn da información distribución fases zonas reacción. Interior horno dividido en dos áreas principales: (i) zona precalentamiento y pre-reducción (componentes carga aún sólidos), (ii) zona lecho coque (mineral, escoria, fundentes fundidos). En este horno, observado que óxidos Mn reducidos casi totalmente de escoria Fe-Mn y mineral Mn tope lecho coque. Mostrado Fig 1 basada excavación horno 16 MW.
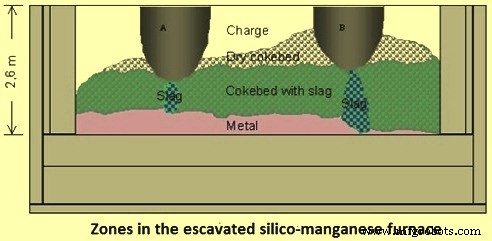
Fig 1 Zonas horno silico-manganeso
Excavación indicó posición punta electrodo ~600 mm sobre baño metal adecuada para buena operación. MnO₂ en mineral descompuesto temprano a Mn₂O₃, pero reducción adicional a Mn₃O₄ por gas CO o descomposición térmica modesta. Pre-reducción significativa a MnO solo observada en finos carga. Escoria Fe-Mn rica MnO reducida casi a composición final escoria Si-Mn antes reducción sustancial fundición mineral Mn. Casi toda reducción MnO terminada tope lecho coque. Disolución y reducción cuarcita obviamente en zona lecho coque tras terminar reducción principal óxido Mn. Quizás "captura" Si en aleación rápida y ocurre mientras metal líquido gotea a través lecho coque hacia baño aleación líquido.
Reducción óxido Mn más alto (MnO₂) en cuatro pasos. Primer paso MnO₂ a Mn₂O₃ >450-500 °C. Segundo Mn₂O₃ a Mn₃O₄ >900-950 °C. Ambos por descomposición térmica sin reductor. Muestran rango estabilidad óxido Mn. Reducción Mn₃O₄ a MnO solo posible por gas CO o C sólido. Reducción MnO por C presión atmosférica solo factible >1410 °C. Para reducción completa temperatura aún mayor. Problema: alta presión vapor Mn y fuerte evaporación. En proceso Mn con pasos reducción, MnO primero disuelve en fase escoria desde donde Mn reducido por C sólido pasa a fase metal. Soluciones no ideales escoria y aleación gran importancia. Métodos termodinámicos actualizados para determinar fases y balance energía basado en balance masa.
Distribución Si entre aleación Si-Mn y escoria multicomponente MnO-SiO₂-CaO-Al₂O₃-MgO determinada principalmente por: temperatura proceso, contenido SiO₂ escoria, ratio R = (CaO+MgO)/Al₂O₃. Ejemplo: contenido equilibrio Si aleación Si-Mn aumenta ~6% si ratio R reduce 2 a 1 (temperatura y SiO₂ constantes). Efecto temperatura considerable: contenido equilibrio Si aumenta ~6% por 50 °C en rango 1550-1700 °C. Contenido equilibrio MnO escoria Si-Mn depende primero temperatura, segundo contenido SiO₂ escoria. A 1600 °C, MnO equilibrio disminuye ~9% saturación SiO₂ a mínimo ~3-4% cuando SiO₂ reduce a ~40-45%.
Factores influyen recuperación Mn además temperatura: (i) basicidad escoria [(CaO+MgO)/SiO₂], (ii) ratio CaO/MgO, (iii) contenido Al₂O₃ escoria. Temperatura creciente favorece reacción reducción endotérmica termodinámica y cinéticamente. Efecto química escoria reducción óxido Mn más complejo. Recuperación Mn mayor escoria básica por mayores coeficientes actividad MnO en escoria básica. Adición cal a mezcla materias primas disminuye concentración saturación MnO y aumenta actividad MnO escoria mismo contenido MnO. Resultado: disminuye concentración equilibrio MnO escoria y aumenta tasa reducción. Aumento basicidad >1,1 efecto menos significativo recuperación Mn. Mayores contenidos CaO, MgO = mayor viscosidad escoria debilita reducción Mn. Al₂O₃ también aumenta viscosidad pudiendo ralentizar reducción Mn. Para escoria fluida, concentración Al₂O₃ no debe exceder 20%.
Durante fundición Si-Mn, adiciones dolomita/calcita aumentan basicidad escoria, mejoran fluidez y facilitan reducción MnO escoria. Contenido típico SiO₂ escoria Si-Mn: 35-45%. Temperatura liquidus 1300-1380 °C según composición. Aumentar temperatura o SiO₂ escoria y disminuir (CaO+MgO)/Al₂O₃ aumentan coeficiente partición Si metal-escoria.
Para mejorar fluidez escoria, MgO escoria >7%. Reducción significativa MnO escoria lograble aumentando proporción MgO escoria. Esto mejora recuperación Mn.
Producción Si-Mn depende comportamiento mineral Mn, escoria Fe-Mn, cuarcita, fundentes durante fundición, reducción, formación escoria. Procesos dividibles en tres etapas:
- Calentamiento y pre-reducción estado sólido (1100-1200 °C): óxidos Mn reducidos a MnO, óxidos Fe a Fe metálico.
- Formación escoria líquida y reducción MnO: completada tope lecho coque (temperatura incierta, evaluable). MnO equilibrio escoria 1500 °C con Fe-Mn (antes reducción SiO₂) 10-25% según composición. Muestras escoria tope lecho coque excavación contenían ~10% MnO. Contenido tan bajo esperado >1550 °C. Escoria líquida necesita baja viscosidad para percolar lecho coque. Temperatura tope lecho coque esperada 1550-1600 °C.
- Reducción SiO₂ escoria y reducción adicional MnO (1550-1650 °C): SiO₂ escoria lecho coque 40-45% (igual escoria final). Indica tasa disolución cuarcita en escoria ≈ tasa reducción SiO₂ escoria, manteniendo concentración SiO₂ relativamente constante. MnO escoria disminuye a ~5-10%. Escoria usualmente desechada.
Componente principal fase gas interior horno: CO. Monóxido silicio (SiO) y vapor Mn solo pequeñas cantidades. Bajas temperaturas tope horno: gas también CO₂ y vapor agua.
Reacciones reducción cambian composición mineral, llevando a cambios temperatura fusión y otras propiedades. Velocidad cambios depende tasa reducción, afectada por parámetros: temperatura, composición/morfología mineral, propiedades materiales carbonosos, otros.
Cantidad escoria/t Si-Mn determinada principalmente ratio mineral/escoria. Aumentar proporción escoria Fe-Mn vs mineral Mn aumenta ratio escoria/metal. Alto volumen escoria = mayor consumo energía y probablemente mayores pérdidas inclusiones Mn escoria final.
Economía fundición Si-Mn mejorada minimizando pérdida Mn como inclusiones metálicas, MnO disuelto escoria, y produciendo aleación alta en Si y baja en C.
Bajo carbono Si-Mn ~30% Si producido mejorando aleación estándar con adición residuos Si industria Fe-Si.
Consumo específico potencia producción aleación estándar Si-Mn de mezcla mineral Mn, escoria alto C Fe-Mn y refundidos metálicos ricos Si, típicamente 3500-4500 kWh/t Si-Mn, dependiente principalmente cantidad metálicos añadidos alimentación. Consumo potencia aumenta con contenido Si Si-Mn producido y con cantidad escoria/t Si-Mn. Cada 100 kg escoria adicional consume ~50 kWh energía eléctrica adicional. ~100 kWh/t Si-Mn y algo coque ahorrado si fracción mineral carga reducida a MnO por gas CO ascendente zona reducción fundición.
Proceso de manufactura
- Optimización de hornos de arco eléctrico: automatización y modelado
- Horno Optimizador de Energía (EOF): Tecnología de Vanguardia en Acería
- Optimización de Producción de Acero: Uso de Metal Caliente en Hornos Eléctricos de Arco
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Aprovechamiento del hierro de reducción directa para una producción eficiente en horno de arco eléctrico
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Hornos de Arco Sumergido: Potenciando la Siderurgia Moderna
- Características de Diseño de un Horno de Arco Eléctrico AC para Producción Eficiente de Acero
- Soldadura por Arco Sumergido (SAW): Proceso, Equipo, Ventajas y Aplicaciones
- Soldadura por Arco Sumergido (SAW): Aplicaciones, Ventajas y Limitaciones
- Soldadura por arco sumergido (SAW) explicada: Guía completa