



Producción de ferro-manganeso: proceso, composición y papel en siderurgia
Producción de ferro-manganeso
El ferro-manganeso (Fe-Mn) es aditivo importante usado como desoxidante en producción acero. Es aleación maestra de hierro (Fe) y manganeso (Mn) con mínimo 65% Mn, máximo 95%. Se produce calentando mezcla óxidos Mn (MnO₂) y Fe (Fe₂O₃) con carbono (C) normalmente como coque o carbón.
Fe-Mn en alto horno (BF) con mayor contenido Mn que antes producido primero en 1872 por Lambert Von Pantz: 37% Mn vs 12% anterior. Minerales grado metalúrgico Mn >40% procesados en formas ferro-aleación metálicas por procesos pirometalúrgicos, muy similares a procesos pirometalúrgicos hierro. En producción, mezcla mineral Mn, reductor (C) y fundente (CaO) fundidos >1200 °C para reacciones reducción y formación aleación. Grados estándar Fe-Mn producibles en BF o horno arco sumergido eléctrico (SAF).
Proceso SAF eléctrico más flexible que BF: escorias pueden procesarse a Si-Mn y Fe-Mn refinado. Elección proceso depende precio relativo energía eléctrica y coque. En SAF trifásico, electrodos enterrados en carga. Materias primas calentadas y óxidos Mn pre-reducidos por gas CO caliente zonas profundas. Reacciones exotérmicas aportan calor favorable. Producción eficiente HC Fe-Mn depende grado pre-reducción en región superior horno.
Varios grados Fe-Mn divididos en grupos. Tres principales: alto C Fe-Mn, medio C Fe-Mn, bajo C Fe-Mn. Alto C Fe-Mn en BF y SAF. En SAF dos prácticas: (i) escoria alto Mn, (ii) escoria desecho. Medio C Fe-Mn por descarburación o reacción redox entre Si en silico-manganeso (Si-Mn) y minerales Mn. Bajo C Fe-Mn por reacción mineral Mn y Si-Mn bajo C.
Materias primas para producción Fe-Mn
Minerales Mn, coque, fundentes (caliza, dolomita, cuarcita). Almacenados exterior, contenido agua (incluida agua químicamente unida en minerales Mn) puede ser alto, hasta 10%.
Mineral Mn importante materia prima. Clasificados por contenido Mn. Generalmente, minerales ≥35% Mn = minerales Mn. Tres grados por contenido Mn: (i) alta ley: 44-48% Mn, (ii) media: 35-44%, (iii) baja: 25-35%.
Minerales 10-35% Mn = ferruginosos Mn. 5-10% Mn = manganeso-ferrosos. <5% Mn con balance Fe = minerales hierro.
Coque para Fe-Mn en SAF debe ser más reactivo que coques normales BF. Coque altamente reactivo en SAF da operación estable y buena productividad.
Producción alto C Fe-Mn en BF
Altos hornos usados ampliamente en países desarrollados para Fe-Mn hasta fin II Guerra Mundial. Plantas integradas destinaban BF menores a alto C Fe-Mn. Minerales baja ley Mn ≥28% usables en BF.
Alto C Fe-Mn en BF proceso similar a producción arrabio (HM) en BF. Diferencias importantes: óxidos Fe reducidos por CO en región shaft según reacciones:
3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂
Fe₃O₄ + CO = 3FeO + CO₂
FeO + CO = Fe + CO₂
Óxidos Mn reducidos por C sólido en regiones bosh y hogar BF por temperaturas más altas:
Mn₃O₄ + 4C = 3Mn + 4CO
MnO + C = Mn + CO
Producción Fe-Mn en BF necesita más coque que HM en BF. Precalentamiento soplado y enriquecimiento O₂ usados para reducir coque. Dolomita o caliza en carga aumenta actividad MnO para reducción. Volumen escoria pequeño, escoria básica y alta temperatura soplado requeridos para alta recuperación Mn. Control cuidadoso y mezcla carga uniforme en shaft BF: recuperaciones Mn >90% y tasas coque 1530 kg/t logradas.
Gas tope BF produciendo Fe-Mn arrastra finos excesivos. SAF reemplazó BF por menor tasa coque, mayor vida refractario, no necesita soplado caliente, reuso escoria rica MnO para Si-Mn.
Producción alto C Fe-Mn en SAF
En BF, energía térmica por combustión coque adicional; en SAF, por energía eléctrica. Inversión capital nueva instalación también menor en SAF.
Parámetros diseño SAF para alto C Fe-Mn: (i) diámetro y separación electrodos, (ii) diámetro hogar horno, (iii) profundidad crisol, (iv) rango voltaje, (v) capacidad MVA transformador. Por baja resistividad carga producción Fe-Mn, voltajes bajos entre electrodos necesarios para penetración satisfactoria electrodos en carga. Para carga potencia adecuada, corrientes más altas necesarias. Así, para operar dentro capacidades corriente electrodos C, diámetro electrodos SAF Fe-Mn > SAF otras ferro-aleaciones. Energía eléctrica para reacción fundición por tres electrodos carbono, normalmente auto-panificables. Crisol: carcasa acero revestida ladrillos refractarios y revestimiento interior bloques C. Hogar similar BF pero revestimiento C más grueso.
Altura shaft SAF mucho menor que BF hierro; tiempo residencia carga en shaft proporcionalmente menor. Típicamente, reducción óxidos a metal en pocas horas vs 6-8 h BF hierro. Uso coque reactivo en SAF Fe-Mn permite: óxido Fe reducido a metal, óxidos superiores Mn a MnO, y algo MnO a Mn disuelto en Fe cuando carga llega capa escoria-coque mixta bajo electrodos. Menor altura shaft vs BF significa resistencia coque menos crítica en SAF Fe-Mn que BF hierro.
SAF Fe-Mn puede tener tope abierto o cerrado. Abierto: campana captura humos ≥1 m sobre carcasa. Paneles/pantallas móviles reducen área abierta y mejoran captura emisiones. Gas CO subiendo por carga quema entre superficie carga y campana, aumentando volumen gas a manejar. Combustión vigorosa arrastra material fino. Filtros manga típicos para control emisiones tope abierto.
SAF tope cerrado (Fig 1): cubierta acero refrigerada agua ajustada a carcasa. Objetivo: reducir infiltración aire a gases horno, reduciendo combustión gases. Reduce volumen gas captura/tratamiento. Cubierta tiene agujeros para carga y electrodos. Cerrado parcialmente = "mix-sealed" o "semi-enclosed". Reduce significativamente infiltración, pero algo combustión bajo cubierta. SAF cerrado con sellos mecánicos electrodos y sellos bordes = "sealed" o "totally closed". Poca/nula infiltración y combustión bajo cubierta. Fugas agua cubierta al horno deben minimizarse: producción excesiva gas y operación inestable. Productos con liberaciones variables gases proceso no se hacen en hornos cerrados por seguridad. A mayor grado cierre, menos gas captura campana y mayor concentración CO gas horno. Lavadores húmedos (wet scrubbers) controlan emisiones SAF tope cerrado. Gas lavado, alto CO, usable como combustible o antorcha.
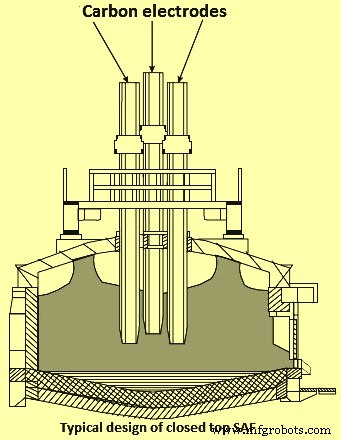
Fig 1 Diseño típico horno arco sumergido tope cerrado
SAF tope cerrado permite mejor control humos menor coste capital y menor requerimiento energía. Pero requisitos mineral más restrictivos: O₂ libre <10% y mineral menos friable. Si no, costra formándose riesgo explosión. Rendimiento económico mejorado seleccionando materias primas adecuadas SAF cerrado, mejor balance materiales y mejorando condiciones fundición: menor consumo materias primas, menor consumo específico energía, buena operación, mayor calidad aleación, menor coste producción.
Reacciones y cambios materiales carga durante producción alto C Fe-Mn en SAF mejor entendidos estudiando horno congelado excavado en planta Fe-Mn Meyerton (Sudáfrica) 1977. Estudios dieron comprensión considerable cambios materiales carga y naturaleza zonas reacción. Excavación reveló interior horno divisible en nueve zonas, tres más importantes para reducción y procesamiento metalúrgico: (i) cono carga descenso rápido alrededor cada electrodo, (ii) lecho coque directamente bajo electrodos, (iii) capa mixta coque-escoria bajo lecho coque. Revelaciones principales: entre 1300-1600 °C reducción ocurría en tres etapas: (i) reducción rápida óxidos superiores Mn a MnO y hematita a Fe metálico (estado sólido) por gas CO y formación escoria primaria CaO-SiO₂, (ii) disolución MnO en escoria y reducción superficie trozos mineral formando cuentas metálicas, (iii) reducción por C grueso contacto escoria fundida.
Reducción carbotérmica MnO y FeO endotérmica pero MnO requiere más calor que FeO:
MnO(s) + C(s) = Mn(l) + CO(g)  ΔH = 276 KJ (1200°C)
FeO(l) + C(s) = Fe(s) + CO(g)  ΔH = 149 KJ (1200°C)
Reducción MnO también requiere temperatura mínima más alta. Temperatura reducción MnO 1400 °C, FeO 720 °C. En práctica, actividades termodinámicas Mn y Fe <1 por formación aleación, así que temperaturas mínimas reales ligeramente menores. En producción Fe-Mn, termodinámicamente posible: mineral Fe reducido a Fe, óxidos superiores Mn a MnO, algo MnO a Mn disuelto en Fe metálico (baja actividad termodinámica) estado sólido bajo condiciones shaft usando calor sensible y capacidad reductora gases zona escoria-coque. Queda solo reducción MnO restante en zona alta temperatura escoria-coque mixta. Tasa reducción Fe a metal y óxidos superiores Mn a MnO fuertemente controlada por reacción Boudouard (C+CO₂=2CO) en shaft SAF hasta ~1300 °C. Tasa reducción MnO a aleación mucho menos controlada por Boudouard ya que a temperaturas (>1300 °C) donde mayor MnO reducido, reactividad coque tiende a converger valores similares.
Reducción óxido Mn más alto (MnO₂) en cuatro pasos. Primer paso MnO₂ a Mn₂O₃ (4MnO₂=2Mn₂O₃+O₂) >450-500 °C. Segundo Mn₂O₃ a Mn₃O₄ (6Mn₂O₃=4Mn₃O₄+O₂) >900-950 °C. Ambos por descomposición térmica sin reductor. Muestran rango estabilidad óxido Mn. Reducción Mn₃O₄ a MnO solo posible por gas CO o C sólido. Reducción MnO por C presión atmosférica solo factible >1410 °C. Para reducción completa temperatura aún mayor. Problema: alta presión vapor Mn y fuerte evaporación. En proceso Mn con pasos reducción, MnO primero disuelve en fase escoria desde donde Mn reducido por C sólido pasa a fase metal. Soluciones no ideales escoria y aleación gran importancia. Métodos termodinámicos actualizados para determinar fases y balance energía basado en balance masa.
Coque más reactivo para Fe-Mn SAF permite reacciones controladas Boudouard completarse más arriba shaft, aprovechando mejor calor sensible y capacidad reductora gases zonas inferiores, permitiendo reducción final alta demanda calor MnO a Mn ser reacción principal zona alta temperatura escoria-coque. Coques menos reactivos: malas condiciones reducción, lechos coque mayores, mal control horno, composiciones aleación/escoria inestables, mayor consumo potencia.
Consideración importante operación exitosa: composición escoria, efectos distintos en resistividad horno, temperatura fundición, recuperación Mn, y cantidad Si en Fe-Mn. Mezcla minerales o adición fundentes a menudo necesaria para composición escoria deseada. Dos prácticas escoria normales producción Fe-Mn SAF: (i) alto Mn, (ii) bajo Mn o "desecho".
Práctica escoria alto Mn: preferida donde se funden minerales alta ley y se produce Si-Mn. Mn escoria 28-40%. Rangos típicos otros compuestos: MgO 3-8%, Al₂O₃ 10-30%, CaO ~15%, SiO₂ 25-28%. Escorias usadas producción Si-Mn, aumentando recuperación global Mn. Pequeñas cantidades fundentes (dolomita/caliza) según concentración Mn deseada escoria.
Práctica escoria desecho: cuando calidad mineral Mn muy baja. Por baja calidad, alto grado extracción Mn necesario para contenido Mn deseado Fe-Mn. También cuando mineral contiene óxidos básicos CaO, MgO y se funde solo, lleva naturalmente a escorias bajo Mn. Mn escoria 10-20%, recuperación Mn en aleación 80-90%. Rangos típicos: MgO 3-8%, Al₂O₃ 4-10%, CaO ~35%, SiO₂ 28-32%. Si minerales contienen poco CaO/MgO, carga: minerales Mn, coque, fundentes básicos (caliza/dolomita). Mejores resultados cuando óxidos básicos (CaO/MgO) contenidos en minerales Mn. Requerimiento potencia práctica desecho > práctica alto Mn por energía adicional calcinación dolomita/caliza y mayor extracción Mn escoria = mayor CO gas salida que alto Mn.
Producción medio C Fe-Mn
Medio C Fe-Mn: 1-1,5% C, Mn 75-85%. Producible por refino alto C Fe-Mn con O₂ o ruta silicotérmica, donde Si en Si-Mn reduce MnO adicional como mineral o escoria.
Refino alto C Fe-Mn con O₂
Proceso "Manganese Oxygen Refining" (MOR), patentado Union Carbide. Descarburación alto C Fe-Mn similar acería en convertidor oxígeno básico (BOF). Diferencias: (i) temperatura final 1750 °C vs 1650 °C acería, (ii) ataque más severo refractario, (iii) colada final aleación difícil, (iv) mayor presión vapor Mn, (v) mayor volumen y temperatura gas salida.
En MOR, O₂ soplado en alto C Fe-Mn fundido, temperatura sube de 1300 °C (vaciado) a 1750 °C. Calor por oxidación Mn a óxido Mn y C a CO. Primera soplado: mayor O₂ consumido oxidación Mn, temperatura 1300→1550 °C. Después: C oxidado rápido, temperatura 1650 °C. Sobre esta: tasa eliminación C disminuye y Mn oxidado otra vez. Proceso para a 1750 °C = 1,3% C. Reducciones C adicionales = pérdidas Mn inaceptables. Recuperación Mn ~80%: (i) aleación MC Fe-Mn 80%, (ii) humos vaporización 13%, (iii) escoria oxidación Mn 5%, (iv) otras pérdidas 2%.
Operación exitosa depende diseño recipiente soplado y lanza O₂, atención procedimientos. MOR ventajas sobre silicotérmica: menor consumo energía, menor inversión, menor coste producción, mayor flexibilidad. Desventaja principal: limitado a medio C Fe-Mn porque C no reducible <1,3%.
Ruta silicotérmica
Escoria alta ley o fundente con mineral Mn y cal (CaO) contactado con Si-Mn conteniendo Si 16-30%. Si en aleación actúa como reductor, reduciendo MnO en fundente: Si + 2MnO = SiO₂ + 2Mn. Propósito cal: reducir actividad SiO₂ en fundente, forzando reacción derecha. Basicidad (CaO/SiO₂) escoria >1,4 para reducción suficiente actividad SiO₂.
C entrando en Si-Mn permanece en fase metal = producto. Para medio C Fe-Mn 1% C, necesario Si-Mn 20% Si. Calor reducción silicotérmica insuficiente sostener proceso. Normalmente en horno arco eléctrico (EAF) revestido ladrillos magnesita (resistentes escoria muy básica). EAF basculante para separar escoria metal.
Aunque silicotérmica más intensiva energía que descarburación alto C Fe-Mn, ventaja: contenido C final limitado solo por C Si-Mn inicial. Proceso silicotérmico puede producir bajo C Fe-Mn y Mn metálico industrial.
Producción bajo C Fe-Mn
Bajo C Fe-Mn: Mn 76-92%, C 0,5-0,75%. No producible por descarburación alto C Fe-Mn sin pérdidas Mn extremas. Debe hacerse por reducción silicotérmica. Proceso similar a silicotérmica medio C Fe-Mn. Minerales alta pureza, evitando Fe y P. Mineral Mn artificial alta ley especialmente adecuado: bajo impurezas y todo Mn como MnO. Reducción óxidos superiores Mn innecesaria. Consumos típicos/t bajo C Fe-Mn (Mn 85-92%, C ~0,1%, Si ~1%, recuperación Mn 75%): mineral Mn calcinado 1250-1350 kg, Si-Mn (32-33% Si) 800-850 kg, cal viva 1000-1100 kg, electrodos 10-12 kg, energía eléctrica 1800-2500 kWh.
Proceso de manufactura
- Construir una Asociación Operaciones-Mantenimiento Fuerte para Producción Sostenible
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Técnicas Optimizadas de Laminación por Corte para Producción Eficiente de Barras
- Producción Experta de Tubos Sin Costura de Alta Calidad
- Optimización de la eficiencia energética en la producción de hierro y acero
- Guía completa para la fabricación de refractarios conformados
- Moldes de inyección de prototipo vs producción: Elegir el molde adecuado para su proyecto
- Maximice la Eficiencia de Producción con Maquinaria de Punzonado de Vanguardia
- 3D Systems Figure 4 Production – Solución de Impresión 3D Resina de Alto Volumen
- Líneas de producción (production lines): cómo las líneas de montaje impulsan la eficiencia