



Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
Sistemas de carga en el tope del alto horno
Una de las principales mejoras tecnológicas en el desarrollo del alto horno (AH) fue la instalación de equipos de carga. Originalmente, las materias primas se volcaban en una chimenea de boca abierta a través de la cabeza del túnel. Los operadores de AH se dieron cuenta de que un horno de tope abierto tenía dos desventajas: primero, el gas inflamable que salía de la chimenea no podía capturarse para alimentar calderas, y segundo, la distribución de las materias primas causaba ineficiencias operativas del horno. Los primeros esfuerzos en 1832 en Alemania para capturar el gas resultaron en la instalación de una tapa articulada sobre el orificio de carga que solo se abría cuando las materias primas se volcaban desde carretillas. También se colocó una abertura en el lateral del horno ubicada en el fuste superior. Esta abertura se equipó con un tubo conocido como bajante que llevaba el gas del AH al nivel del suelo para ser quemado en equipos auxiliares.
El problema de la ineficiencia del AH debido a la carga de materias primas necesitaba una solución más complicada que evolucionó en varios pasos. La causa de esta ineficiencia, descrita por altas tasas de combustible, era porque el material fino volcando a través del orificio de carga en el centro del AH permanecía en el centro de la pila mientras que las partículas gruesas rodaban hacia la pared del horno. Esto resultaba en mayor permeabilidad en la periferia del AH y por lo que la mayor parte del gas y el calor subían por las paredes. Esto era perjudicial para la operación del AH ya que el material en el centro del AH llegaba a la zona del vientre sin preparar para la fundición y al mismo tiempo el flujo excesivo de gas en la pared aumentaba el desgaste del revestimiento.
El primer intento para resolver este problema de distribución de carga fue la introducción de un aparato de carga «copa y cono». Consistía en un embudo cónico invertido de hierro fundido fijado en la parte superior del horno alimentando el orificio de carga. Este cono era alrededor del 50 % del diámetro de la garganta. Dentro del cono, se sentaba una copa de hierro fundido, que estaba suspendida en una viga de fulcro opuesta a un contrapeso. La copa se elevaba manualmente usando un torno conectado al contrapeso. Este aparato logró capturar el gas pero aún una gran cantidad de material grueso rodaba hacia la pared. La siguiente modificación al equipo de copa y cono fue colgar un cono truncado de hierro fundido dentro del horno. Esto resultó en mover el pico de materias primas más cerca de la pared para que las partículas gruesas ahora también pudieran rodar hacia el centro del horno, resultando en mejor permeabilidad central y flujo de gas.
Evolución hacia sistemas de campana
El siguiente paso evolutivo en la carga que eliminó completamente la copa y el cono fue colgar un cono invertido que se abría hacia abajo dentro del horno. Esta fue la primera campana tipo AH. Esta campana tuvo éxito en empujar el pico de la pared lo que redujo el flujo de gas alrededor de la periferia y aumentó el flujo de gas en el centro, pero el gas del AH escapaba de la chimenea con cada bajada de la campana. La solución fue tener una campana y una tapa para el orificio de carga. Cuando el material se volcaba de la carretilla, la tapa estaba arriba pero la campana cerrada mantenía el gas en el AH. Luego la tapa se cerraba y la campana se volcaba, lo que también mantenía el gas en el AH y al mismo tiempo producía la distribución de carga adecuada. Los resultados de estas mejoras fueron una mejor eficiencia de reacción física y química dentro del AH que redujo los requerimientos de combustible, aumentó la productividad y disminuyó el desgaste del revestimiento refractario.
El sistema de campana única y tolva permitía que grandes cantidades de gas escaparan cada vez que la campana se abría. No pasó mucho tiempo antes de darse cuenta de que usando una segunda campana y tolva sobre la primera se podía proporcionar un espacio estanco al gas entre las dos campanas para evitar que el gas de proceso del alto horno escapara cuando se abría la campana pequeña. La campana superior y la tolva no tenían que ser tan grandes como la inferior porque varias cargas podían depositarse a través de ella sobre la campana inferior y la campana superior podía cerrarse antes de que la campana inferior se abriera para volcar las cargas en el horno. Este sistema de dos campanas proporcionaba un flujo más consistente de gas de alto horno para el sistema de estufas y reducía considerablemente la cantidad de gas de escape perdido a la atmósfera.
El sistema de dos campanas continuó siendo el único sistema de carga para los altos hornos en todo el mundo hasta que S.A. Paul Wurth en Luxemburgo desarrolló el sistema de carga sin campana (BLT) y la primera aplicación industrial exitosa del sistema de carga BLT fue en 1972. Pronto el sistema de carga BLT desplazó al sistema de carga de dos campanas ya que proporcionaba una serie de ventajas a los operadores de AH. Durante 2003, Siemens VAI (ahora Primetals Technologies) introdujo el concepto Gimbal de carga. Este sistema de carga se ha utilizado con éxito para los procesos Corex y Finex para la carga. La primera aplicación de Gimbal para cargar un alto horno fue en 2009, cuando se utilizó para el alto horno C de Tata Steel en su planta de Jamshedpur.
Sistema de carga de dos campanas
El sistema de carga de tope de dos campanas consiste en un distribuidor de material, una campana pequeña y una campana grande como se muestra en la Figura 1. El diámetro de la campana grande es normalmente 1,5 m a 1,8 m menor que el diámetro de la línea de carga. El borde inferior de la cara superior de la campana forma un sello contra el borde inferior de la tolva de la campana grande. Las campanas están conectadas por una varilla y se mueven en dirección vertical por medio de cilindros neumáticos.
Los materiales de carga pueden entregarse al tope del horno por carro skip y polipasto o una cinta transportadora y se vuelcan en la tolva superior o tolva receptora de la campana pequeña. Con la campana grande cerrada, la campana pequeña se baja y el material de carga cae sobre la campana grande. Este procedimiento se repite varias veces y luego, con la campana pequeña mantenida cerrada, la campana grande se baja y el material se descarga en el horno sin permitir que escape ninguno de los gases de proceso. Al usar este método de carga, la campana grande, la campana pequeña y la tolva están sujetas a fuerte impacto y abrasión severa y necesitan reemplazo dos o tres veces durante la campaña del revestimiento del horno.
La mayoría de los sistemas de carga de tope de dos campanas están equipados con un distribuidor giratorio. La campana pequeña y la tolva, la varilla de la campana pequeña y las placas de desgaste son parte del distribuidor. A medida que cada carro skip de material se descarga en la campana pequeña, la campana pequeña y la tolva giran a una posición seleccionada y vuelcan. Esto proporciona una distribución mejorada del material sobre la campana grande al colocar los materiales más grandes de manera más uniforme alrededor del perímetro de la campana grande. Las campanas normalmente se endurecen superficialmente en el área donde están sujetas al desgaste más severo por el impacto de los materiales de carga. El endurecimiento superficial también se aplica a las superficies de asiento de las campanas y tolvas. Las campanas están soportadas por varillas de campana, que están unidas a contrapesos a través de un arreglo de palanca que restringe su movimiento solo a dirección vertical. La varilla pequeña es hueca y la varilla de la campana grande pasa a través de ella. Se usan materiales de empaque entre las varillas de campana para evitar la fuga de gas. La Figura 1 muestra los esquemas del sistema de carga de dos campanas de alto horno.
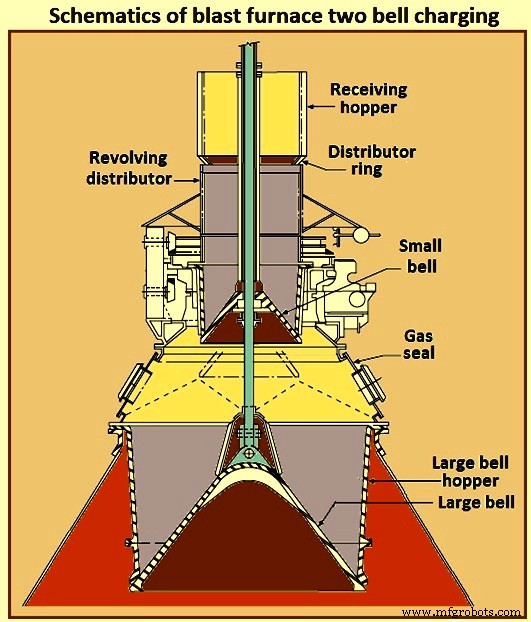
Figura 1 Esquemas del sistema de carga de dos campanas de alto horno
La carga del horno se realiza en cuatro pasos como se muestra en la Figura 2. Durante el paso 1, el material de carga se lleva al tope del horno ya sea por un carro skip y polipasto o por una cinta transportadora y se entrega a una tolva receptora. Tanto la campana pequeña como la grande están en condición cerrada. Los materiales de carga del skip o cinta se vuelcan en la tolva sobre la campana pequeña. El gas fluye desde la parte superior del horno a través de las bajantes ubicadas en la cúpula (cono superior). Durante el paso 2, con la campana grande cerrada, la campana pequeña se baja y el material de carga cae sobre la campana grande. Esto se repite varias veces. Durante el paso 3, la campana pequeña se cierra para evitar la fuga de gas a la atmósfera. La campana grande se baja y el material de carga se descarga en el alto horno. Durante el paso 4, ambas campanas están cerradas y el sistema está listo para repetir la carga.
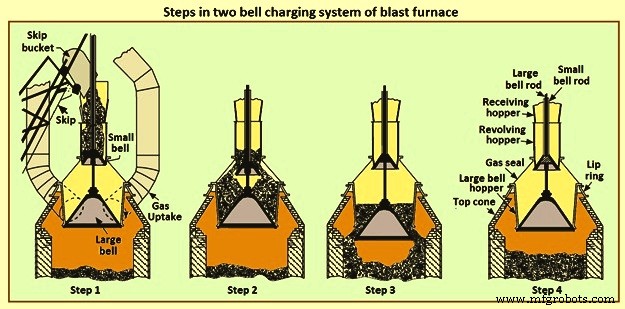
Figura 2 Pasos en el sistema de carga de dos campanas de alto horno
Con cada carga de material del skip o cinta, la campana pequeña y la tolva giran a una posición seleccionada antes de que el material se descargue. Esto proporciona una distribución mejorada de materiales en la campana grande. Las campanas y la superficie de asiento de las campanas y tolva están endurecidas superficialmente. La varilla que soporta la campana grande pasa a través de la varilla hueca que soporta la campana pequeña, permitiendo así la operación independiente de las campanas. En este sistema de carga, la campana pequeña, la campana grande y la tolva están sujetas a fuerte impacto y necesitan reemplazo 2 a 3 veces durante una campaña del revestimiento del AH. En este sistema de carga, es extremadamente difícil mantener un sello estanco al gas para una presión de tope superior a 100 kPa. Además, el sistema de carga de dos campanas tiene limitaciones hacia la distribución de carga en el AH. La distribución de carga juega un papel importante en el logro de alta productividad en el AH.
Con el uso de alta presión de tope, particularmente en exceso de 100 kPa, es extremadamente difícil mantener un sello estanco al gas con el arreglo convencional de campana y tolva. Además, el aumento en los requerimientos de productividad necesitó el subsiguiente aumento en las cantidades de materiales manipulados por el equipo de tope. Los operadores y diseñadores de AH se dieron cuenta de la importancia de la flexibilidad de distribución de carga para permitir un mejor rendimiento del horno y la modificación del equipo de carga de tope para lograr esto. Esto llevó al desarrollo de diferentes tipos de equipos de carga de tope para cumplir este requisito.
El sistema de dos campanas necesita menos altura que otros sistemas y es un dispositivo comparativamente simple. El inconveniente es que el sello de la campana grande y el sello de gas de la tolva de la campana grande son difíciles de mantener a mayor presión de tope. Un buen sello no puede mantenerse en la periferia de la campana grande o la campana pequeña ya que estas áreas están en el flujo de material crudo. Debido al gran tamaño y peso pesado de los componentes, la fabricación y el mantenimiento son difíciles, lentos y costosos y necesitan considerable tiempo de inactividad del horno para reemplazar.
La solución a este problema fue desarrollar equipos de carga de tope que puedan reducir drásticamente o superar el problema del sellado efectivo asociado con el deterioro de la campana y la tolva. Básicamente, se desarrollaron y están en operación en los AH de alta presión de tope de hoy otros dos tipos de unidades de carga de tope. Uno es un sistema de dos campanas con válvulas de sellado y una tolva giratoria sobre la campana pequeña. El otro es un sistema sin campana que incorpora una tolva giratoria.
Sistema de dos campanas con válvulas de sellado y tolva giratoria
Este sistema consiste en una campana grande, una campana pequeña y una cámara de sellado con una tolva giratoria añadida sobre la campana pequeña como se muestra en la Figura 3. Los materiales se introducen sobre la campana pequeña a través de dos aberturas, cada una equipada con una válvula de sellado. Estas válvulas de sellado son más pequeñas que la campana pequeña y las superficies de sellado están fuera del flujo de material, lo que conduce a un sellado efectivo. La tolva giratoria consiste en una o dos aberturas, que dirigen el flujo de material uniformemente sobre la campana pequeña. La tolva de la campana pequeña es fija y la campana pequeña tiene solo movimiento vertical. La campana grande y la tolva son las mismas que en el tipo de dos campanas.
La ventaja de este sistema es que supera las deficiencias del sistema convencional de dos campanas. Al colocar válvulas de sellado de gas sobre la campana superior, este arreglo asegura que la campana grande siempre esté a la misma presión. La campana grande funciona solo como un dispositivo de distribución de carga y no tiene requisito de sellado de gas. Los componentes que contienen presión son las válvulas de sellado y la campana pequeña. Ambos son considerablemente más pequeños y fáciles de mantener durante las paradas programadas del AH de menor duración.
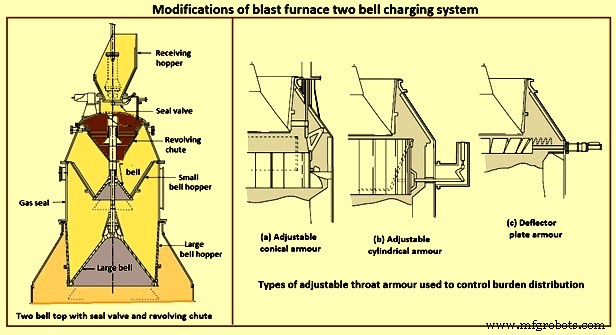
Figura 3 Modificaciones del sistema de carga de dos campanas de alto horno
Campana tipo con armadura ajustable
Una desventaja del sistema de carga tipo campana es la falta de capacidad de distribución de carga. Esto normalmente se define como la capacidad de modificar el espesor de las capas de coque y mineral a lo largo del radio de la línea de carga del horno. Con equipos de carga tipo campana, la colocación del material de carga se vuelve más difícil con el aumento de la dimensión del AH. El tope de horno tipo campana, que descarga el material en el horno desde el labio de la campana grande, no permite control sobre la distribución de carga. Los operadores de AH han intentado variar la velocidad de la campana para cambiar la distribución, pero esto tuvo muy poco efecto.
Se desarrolló un sistema de armadura de garganta ajustable, usado en conexión con equipos de carga de tope tipo campana (Figura 3) para controlar y variar la distribución de carga de modo que se pudiera lograr una permeabilidad óptima en el fuste del AH. La armadura de garganta ajustable varía el diámetro en la parte superior del horno y en algunos casos cambia la pendiente de la armadura también. El material que cae de la campana impacta contra la armadura y encuentra su posición en el nivel de la línea de carga dependiente de la posición establecida de la armadura. Los ajustes son totalmente circunferenciales, pero hay un límite en cuánto ajuste se puede alcanzar.
Hay varios tipos de diseño de armadura móvil. Uno de los diseños de armadura ajustable consiste en placas de acero fundido dispuestas para formar un cilindro, el diámetro del cual puede ser aumentado o disminuido por el operador del horno durante la carga como se muestra en la Figura 3(a). Las placas de acero fundido están separadas y suspendidas de modo que se superponen entre sí. Se permite el movimiento bajo el impacto de la carga que cae y parte de la energía de impacto se convierte en energía cinética, lo que reduce el desgaste abrasivo. Cada placa está enganchada a una palanca triangular. Las palancas triangulares están pivotadas en soportes unidos a la carcasa del tope del horno y están conectadas al anillo de tiro por enlaces.
Otro tipo de armadura que se desarrolló también adoptó placas colgantes como se muestra en la Figura 3(b). Las placas están suspendidas de un soporte circular fijo y el enlace de accionamiento está unido a la parte inferior de cada placa, permitiendo un rango de ajustes desde un cilindro vertical hasta una tolva cónica. Una forma más de armadura de garganta ajustable que se ha desarrollado es de tipo deflector, y es accionada por cilindros hidráulicos como se muestra en la Figura 3(c). Comparado con la armadura de tolva cónica, este sistema necesita mucho menos espacio vertical entre la campana y la línea de carga dentro del horno.
Los sistemas de armadura ajustable continuarán usándose, especialmente en hornos grandes, mientras los sistemas de carga de campana estén en uso. La experiencia en hornos muy grandes ha demostrado que la distribución de carga adecuada desde una campana con un diámetro superior a 7 m se vuelve cada vez más difícil. En tales casos, un equipo de carga tipo sin campana puede ser una muy buena alternativa.
Sistema de carga sin campana (BLT)
Un desarrollo en el equipo de carga de tope que resultó en un salto cuántico en tecnología ha sido el tope sin campana. Revolucionó la carga en el tope del AH. Los ingenieros de SA Paul Wurth en Luxemburgo inventaron el «tope sin campana» (BLT) para el AH en 1969. Su primera aplicación industrial exitosa fue en 1972. Este diseño ha ganado rápidamente popularidad desde su primera aplicación industrial.
El sistema de carga BLT tiene varias ventajas: (i) permite una carga casi continua del AH ya que mientras la tolva giratoria distribuye el contenido de un contenedor de tolva de cierre, el otro puede llenarse, (ii) resuelve el problema de sellado de gas bajo operación de alta presión, (iii) proporciona flexibilidad en la distribución de carga del AH ya que puede realizar carga de un anillo, multi-anillo, espiral, sector y punto tanto en modo manual como automático, (iv) su válvula reguladora de carga proporciona distribución precisa y constante de materiales de carga, (v) proporciona mayor estabilidad y eficiencia operativa del AH conduciendo a mejor control de la química del hierro caliente, (vi) contribuye al aumento de la productividad del AH, (vii) reduce la tasa de coque del AH y ayuda a lograr mayores tasas de inyección de carbón pulverizado, (viii) contribuye a mayor vida de campaña debido a menores cargas térmicas en la pared del AH, (ix) reduce enormemente el tiempo y frecuencia de mantenimiento del equipo de tope ya que la tolva puede reemplazarse en un corto período, (x) el equipo de tope es de construcción ligera y compacta comparado con otros sistemas de carga de tope de alta presión, (xi) los gastos operativos (OPEX) son menores, y (xii) contribuye a mejor rendimiento del AH como resultado de la distribución precisa de carga.
El sistema de carga BLT es un sistema vital para enfrentar los desafíos operativos actuales del AH. Esto es ya que (i) hay una operación del AH más suave con el beneficio añadido de reducción de variabilidad del contenido de silicio en el hierro caliente, (ii) el control de pérdidas de calor en la pared por mejor carga resulta en mayor vida de los elementos de refrigeración o revestimiento refractario, lo que a su vez conduce a mayor vida de campaña del AH, (iii) la tecnología y equipos son fiables y probados, y (iv) puede integrarse con sistema de carga por polipasto skip o cinta transportadora. Sin embargo, la altura del equipo de tope BLT es mayor que el sistema de carga de dos campanas.
Al usar el sistema de carga BLT, se puede alcanzar frecuentemente una distribución de carga deseada flexiblemente, lo que indica que una distribución de gas deseada también puede lograrse. Los cuatro métodos básicos de carga son: carga de un punto, multi-anillo, anillo único y sector donde un punto significa que la tolva no se mueve en absoluto y la carga de sector indica que la tolva puede rotar en una pequeña región. Cuando el ángulo de inclinación de la tolva es lo suficientemente grande para la carga de anillo único, la distribución de carga es bastante similar a la distribución de carga en forma de «V» lograda con sistemas de carga tipo campana. Si el ángulo de la tolva es bastante pequeño para un anillo único, la distribución se asemeja a la distribución de carga en forma de «M» también encontrada en hornos de tope tipo campana. Esto significa que el sistema de carga sin campana puede imitar la función completa del sistema de carga tipo campana, y una distribución de carga plana puede realizarse por carga multi-anillo.
Las partes principales del sistema de carga BLT son: (i) una tolva receptora móvil, (ii) una o dos tolvas de cierre de material equipadas con válvulas de sellado superior e inferior y una compuerta de control de flujo de material, (iii) una boquilla de alimentación central vertical, (iv) una tolva de distribución giratoria de ángulo ajustable, (v) un mecanismo de accionamiento giratorio e inclinable, (vi) sistemas hidráulicos, de lubricación y refrigeración, y (vii) sistemas de monitoreo y control.
Ha habido dos tipos de sistemas de carga sin campana: tolvas de tipo paralelo y tolva de tipo central. La no uniformidad de la distribución de carga a través de la sección transversal de la garganta es un inconveniente de las tolvas paralelas, que fue el primer tipo inventado, ya que las posiciones de los dos contenedores de almacenamiento de material no están en la línea central del AH. Las tolvas de tipo central han superado el problema de la distribución de carga no uniforme, pero solo pueden usarse bajo intensidad de fundición normal o baja en lugar de alta intensidad de fundición debido a la estructura de las tolvas.
En operación, el skip o la cinta transportadora llena la tolva de cierre con la materia prima. La tolva de cierre se sella y presuriza a la presión de operación del tope del horno. Cada tolva de cierre está equipada con una válvula de sellado superior e inferior y una compuerta de control de flujo de material. Las tolvas de cierre se usan alternadamente. Cuando una se está llenando, la otra se está vaciando. Por diseño, las válvulas de sellado siempre están fuera del camino del flujo de material para prevenir la abrasión del material, lo que reduce la probabilidad de un problema de sellado. La compuerta de control de flujo se abre a posiciones predeterminadas para los diversos tipos de materias primas para controlar la tasa de descarga. Las tolvas de cierre están revestidas con placas de desgaste reemplazables. Las válvulas de sellado inferior y las compuertas de control de flujo de material están en una carcasa común estanca al gas con las tolvas de flujo de material, que dirigen el material a través de una boquilla de descarga central ubicada en la carcasa principal del engranaje.
Durante la operación de los AH equipados con equipo de carga BLT, el skip o la cinta transportadora lleva el material de carga a la tolva receptora. Cuando la tolva de cierre está vacía, el material puede entrar después de que la presión en la tolva de cierre se haya reducido a la de la atmósfera abriendo la válvula de sellado superior y las válvulas de estrangulación superior. Después de que todo el material ha sido cargado en la tolva, la válvula de estrangulación superior y la válvula de sellado superior se cierran. La tolva de cierre se presuriza entonces a la presión de operación del tope del horno. Las tolvas de cierre se usan alternadamente, es decir, una se está llenando mientras la otra se está vaciando.
Cuando la línea de carga ha descendido a la altura de punto de ajuste, detectada ya sea por varillas de carga mecánicas o por radar, la válvula de sellado inferior y la válvula de estrangulación inferior se abren ambas. El material se descarga entonces en el AH a través de un distribuidor a la tolva giratoria, formando nuevas capas en la superficie de la carga. La tolva de distribución gira alrededor del eje vertical del horno y cambia a ángulos predeterminados con respecto al plano horizontal. Este sistema tiene la flexibilidad de cargar los materiales en anillos distintivos, en anillos en espiral de diámetro menor, o de relleno de área punto/mancha. Además, la cantidad de material en cada área de descarga puede controlarse con precisión si se desea.
Después de que todo el material ha sido cargado por la tolva, la válvula de estrangulación inferior y la válvula de sellado inferior se cierran. Las varillas de carga (o radar) comienzan a seguir la superficie de la carga después de que se cierra la válvula de estrangulación inferior. Después de que el nivel de carga ha alcanzado el punto de ajuste, el mismo procedimiento de carga se repite para el próximo volcado de material.
Por diseño, las válvulas de sellado siempre están fuera del camino del flujo de material para prevenir la abrasión del material. Esto reduce la probabilidad de problema de sellado. La compuerta de control de flujo se abre a posiciones predeterminadas para los diversos tipos de materiales de carga para controlar la tasa de descarga. Las tolvas de cierre están revestidas con placas de desgaste reemplazables. Las válvulas de sellado inferior y las compuertas de flujo de material están en una carcasa común estanca al gas con la tolva de flujo de material, que dirige el material a través de una boquilla de descarga central ubicada en la carcasa principal del engranaje. La Figura 4 muestra los esquemas de la carga de tope sin campana de alto horno.
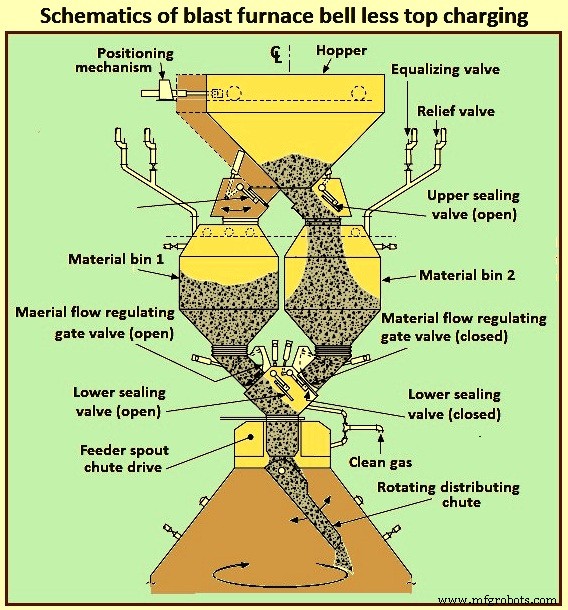
Figura 4 Esquemas de la carga de tope sin campana de alto horno
Los refinamientos en el diseño del sistema BLT se han centrado en dos áreas: (i) la eliminación o reducción de la segregación de partículas más finas en las tolvas de cierre antes de la tolva giratoria, y (ii) el desarrollo de una unidad más pequeña para instalación en los muchos AH más pequeños ya en operación. Para abordar la primera condición de concentración de finos pequeños, un diseño que incorpora una tolva giratoria en una gran tolva receptora que está posicionada sobre una sola gran tolva de cierre produce el resultado deseado de dispersar el material fino uniformemente a lo largo de la carga.
El problema de instalar un sistema BLT en los hornos existentes más pequeños se ha abordado con el desarrollo del tope compacto. Este diseño emplea una tolva de distribución que puede cambiarse por medio de una instalación de puerta y un diseño que permite el acceso a través de la unidad principal del engranaje. Además, la altura total de la tolva de cierre se ha reducido mediante un diseño diferente de compuerta de flujo y un diseño de válvula de sellado de doble accionamiento.
Sistema de carga Gimbal
El propósito del sistema de carga Gimbal es facilitar la distribución controlada de material de carga en el AH a través de una tolva oscilante tipo Gimbal a través de una tolva de retención y apertura variable de compuerta de material de modo que el sistema de carga presurizado de arriba pueda operar independientemente del sistema de distribución. Utiliza una tolva de distribución cónica, soportada por anillos en un arreglo Gimbal, produciendo inclinación independiente y combinada del eje de la tolva.
El sistema de carga Gimbal se ha probado con éxito en el exigente entorno de alta temperatura y alta presión del recipiente gasificador del proceso Corex. Este sistema se ha extendido ahora a la tecnología AH. El diseño innovador Gimbal permite infinitas posibilidades de carga, para mejorar la distribución de carga al AH. La simplicidad robusta del accionamiento proporciona una solución elegante a un coste de inversión mínimo. El distribuidor Gimbal, como parte del sistema general de carga de tope del AH, ofrece una solución de carga totalmente integrada, generando una mejora significativa en la operación y coste de mantenimiento del AH. El diseño es adecuado para instalación en nuevos AH, y también para adaptación a instalaciones de AH existentes con impacto mínimo en el equipo existente.
Además de los beneficios logrados por las eficiencias operativas, desde el principio los objetivos de cualquier nuevo diseño comparado con los equipos tradicionales de tope sin campana es también proporcionar: (i) intercambiabilidad con equipos existentes de tope sin campana como actualización o adaptación, (ii) un diseño más simple eliminando las cajas de engranajes planetarias complejas y vulnerables de los diseños tradicionales, (iii) accionamiento hidráulico proporcionando repetibilidad y precisión durante todo el ciclo de vida, (iv) período extendido entre períodos requeridos de reemplazo de tolva, (v) reducción del gasto de capital (CAPEX) y gasto de integración, y reducción de OPEX minimizando el tiempo de inactividad no planificado del horno y reduciendo los costes del ciclo de vida del equipo.
Para cumplir estos objetivos, Primetals Technologies y Woodings Industrial Corporation tienen una cartera de sistemas de distribución de material hidráulicos adecuados para AH pequeños, medianos y grandes en todo el mundo. El sistema Gimbal utiliza una tolva de distribución cónica, soportada por anillos en un arreglo Gimbal, produciendo inclinación independiente y combinada del eje de la tolva.
La cartera comprende la unidad de carga hidráulica Woodings y tope Gimbal, e incorpora una gama completa complementaria de equipos de distribución de tope de horno incluyendo balancines de distribución, válvulas de sellado superior, tolvas, válvulas de sellado inferior, compuertas de flujo de material y conjuntos de válvulas de goggle, todos descargando a través de tolvas de distribución accionadas hidráulicamente.
El propósito del sistema de distribución de tope Gimbal es facilitar la distribución controlada de material de carga en el AH a través de una tolva oscilante tipo Gimbal a través de una tolva de retención y apertura variable de compuerta de material de modo que el sistema de carga presurizado de arriba pueda operar independientemente del sistema de distribución.
La tolva inclinable es accionada por dos cilindros hidráulicos, montados a 90 grados de distancia. Este tipo de suspensión y arreglo de accionamiento resulta no en una rotación de la tolva inclinable, sino en una trayectoria circular por superposición de ambos movimientos de inclinación. La operación independiente o combinada de los cilindros permite que el eje de la tolva se dirija a cualquier ángulo, o incluso a lo largo de cualquier trayectoria. El movimiento es suministrado por dos cilindros hidráulicos, cada uno operando a través de un eje, biela y junta universal para accionar los anillos Gimbal. A través del movimiento de los cilindros hidráulicos, la tolva de distribución permite una distribución precisa de material con potencial para un número infinito de patrones de carga a velocidades variables. Estos incluyen carga de anillo, espiral, centro, punto, segmento o sector, proporcionando control completo de la carga de material en el horno.
Todo el conjunto del distribuidor está encerrado en una carcasa estanca al gas, que se monta directamente en la brida superior del cono superior del AH. La carcasa contiene una tolva de entrada fija y una tolva de distribución inclinable soportada por anillos en un arreglo Gimbal permitiendo inclinación independiente y combinada del eje de la tolva. El conjunto está hecho de una combinación de materiales de acero inoxidable y carbono con la tolva de entrada fija y el cuerpo de la tolva inclinable revestidos con material cerámico para dar una protección superior contra el desgaste. Un sistema de refrigeración por agua de circuito cerrado suministra agua de refrigeración a través de los ejes principales, cojinetes Gimbal y cojinetes de junta universal para enfriar los elementos móviles del sistema de distribución Gimbal.
Las características clave del diseño Gimbal son: (i) diseño simple y robusto, usando palancas accionadas por los cilindros hidráulicos, (ii) los cilindros de accionamiento están montados fuera del sobre de presión, por lo que no están sujetos a condiciones de servicio calientes y polvorientas, (iii) el arreglo de anillos Gimbal da un movimiento de inclinación simple en dos planos, que cuando se superponen dan distribución de 360 grados, y (iv) el desgaste en la tolva inclinable se iguala alrededor de su circunferencia dando una vida operativa prolongada.
El tope Gimbal del AH es un sistema de carga presurizado automatizado y controlado por computadora diseñado para: (i) recibir cargas de mineral, coque y materiales diversos en la tolva de retención, independientemente del sistema de distribución de abajo, (ii) liberar esas descargas, según sea necesario, a una tolva de distribución dinámica ubicada debajo de la tolva de retención, y (iii) distribuir material en patrones prescritos a la línea de carga del horno de acuerdo con una matriz de carga predeterminada. El control de la tolva de distribución Gimbal está totalmente integrado en el software general de carga del horno. El sistema proporciona un alto nivel de precisión y control para los movimientos Gimbal y por lo tanto el posicionamiento de la tolva de distribución. El distribuidor de material Gimbal se muestra en la Figura 5.
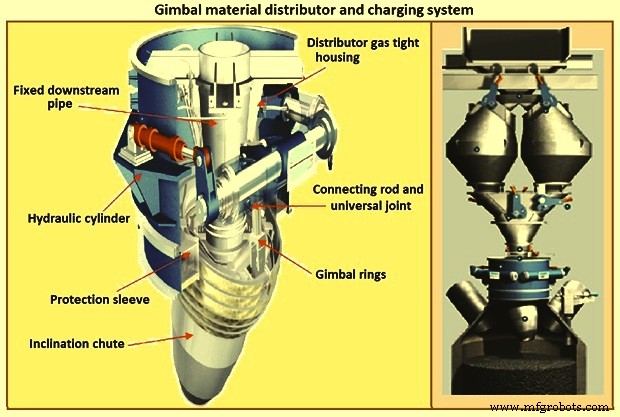
Figura 5 Distribuidor de material Gimbal y sistema de carga
El sistema Gimbal es un sistema de carga elegante, simple y robusto diseñado para operación de alta temperatura y alta presión. El sistema facilita la distribución controlada de material de carga en el AH a través de una tolva oscilante tipo Gimbal a través de una tolva de retención y apertura variable de compuerta de material de modo que el sistema de carga presurizado de arriba pueda operar independientemente del sistema de distribución. Gimbal utiliza una tolva de distribución cónica, soportada por anillos en un arreglo Gimbal produciendo inclinación independiente y combinada del eje de la tolva.
El tope Gimbal del AH tiene tanto ventajas operativas como de ingeniería. Las ventajas operativas de un sistema de carga que incorpora una tolva de distribución y sistema de tolva de cierre están bien probadas en altos hornos en todo el mundo. El tope Gimbal, probado en aplicaciones exigentes de Corex, permite seguir una filosofía de carga similar y abre más posibilidades para mejoras en la carga. Las principales ventajas operativas de la distribución mejorada de material por tolva y sistema de tolva de cierre son: (i) el AH puede optimizarse en términos de tasa de combustible, (ii) la tasa de coque disminuye comparado con dos campanas sin armadura móvil, (iii) las tasas de inyección de combustible pueden aumentarse y esto ofrece el potencial de reemplazar coque caro con carbón barato o gas natural, (iv) la mejora en la inyección de combustible permite aumentos en la temperatura de soplado, enriquecimiento de oxígeno y por lo tanto mayor productividad, y (v) mantenimiento más barato evitando paradas largas para cambios de campana.
La distribución de material por tolva da una mejor: (i) control de distribución de material, (ii) utilización de gas, (iii) control de temperaturas de la pared del horno para reducir cargas térmicas y extender la vida del horno, y (iv) posibilidad de carga de finos en las paredes del horno. Ventajas específicas adicionales por el uso de una tolva de distribución cónica y Gimbal son: (i) la forma cónica previene el derrame de material por el lado, como es posible con una tolva «abierta» que permite el posicionamiento preciso de los materiales en la línea de carga, (ii) utilizando los muchos caminos de la tolva, cualquier desequilibrio de carga posible debido a la geometría de la tolva del tope del horno puede corregirse, (iii) los revestimientos de la tolva se desgastan a una tasa uniforme alrededor de toda la superficie interior, esto logra características de flujo de material estables y curvas de caída a lo largo del tiempo, y (iv) el distribuidor Gimbal no necesita la extrema precisión del anillo del tope del horno normalmente asociada con otras alternativas.
La simplicidad del Gimbal comparado con otras soluciones da una serie de ventajas de ingeniería. Las ventajas de ingeniería incluyen: (i) mecanismos de palanca simples permiten que los cilindros de accionamiento se monten fuera del sobre de presión y por lo tanto no estén sujetos a condiciones de servicio calientes y polvorientas, (ii) los revestimientos de la tolva inclinable se desgastan a una tasa uniforme alrededor de toda la superficie interior, ya que el material fluye sobre toda la periferia mientras la tolva hace una revolución completa y esto prolonga la vida de desgaste del componente (se predice una vida de 5 años para la tolva inclinable), (iii) la tolva de forma cónica retiene su revestimiento cerámico en su lugar, (iv) se evita el uso de engranajes de alta precisión costosos (como los necesarios para algunas alternativas), (v) los cojinetes Gimbal se refrigeran con agua en un sistema de refrigeración de circuito cerrado y esto reduce el potencial de fuga al horno o contaminación del agua, y (vi) los cojinetes en el conjunto Gimbal mismo están sellados de por vida.
Proceso de manufactura
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Factores Clave que Influyen en el Consumo de Coque en Operaciones de Alto Horno
- Turbina de Recuperación de Presión de Tope para Gas de Alto Horno: Optimizando la Eficiencia Energética
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad
- Top 5 Sistemas de Fabricación Flexible para Impulsar Velocidad y Calidad