



Tecnología de desgasificación al vacío RH: Mejora de la calidad y eficiencia del acero
Tecnología de desgasificación al vacío RH
Hoy en día, las unidades metalúrgicas secundarias representan la conexión versátil y utilizable entre el proceso de fabricación de acero primario y el proceso de colada continua del acero líquido. La desgasificación al vacío es un importante proceso de fabricación de acero secundario. Este proceso se utilizó originalmente para la eliminación de hidrógeno del acero líquido, pero actualmente también se usa para el refino secundario y se ha convertido en un proceso cada vez más importante de la fabricación de acero secundario. Menor contenido de hidrógeno y nitrógeno, contenido de carbono ultra bajo, contenido de azufre ultra bajo, menor contenido total de oxígeno y limpieza del acero son las razones para instalar instalaciones de tratamiento al vacío en la acería.
En las nuevas plantas de acero construidas, las instalaciones de desgasificación al vacío se consideran e integran en la línea de producción de acero. También hay una tendencia en las plantas existentes a instalar instalaciones de tratamiento al vacío para proporcionar a la planta de acero la oportunidad de ampliar la gama de productos y ser más flexible para responder a la situación del mercado del acero.
Desde la década de 1950, se han desarrollado varias tecnologías de vacío para fines de desgasificación. Estas tecnologías incluyen desgasificación DH (Dortmund Hoerder), desgasificación RH (Ruhrstahl Heraeus), desgasificación en tanque al vacío (VTD), desgasificación por arco al vacío (VAD) y fusión por inducción al vacío (VIM). En el escenario actual, los procesos de desgasificación RH y VTD se usan normalmente para la producción en masa de acero con el fin de reducir gases y contenidos de carbono en el acero líquido. La selección de desgasificación RH o VTD está estrictamente dictada por los grados de acero a producir en la planta de acero. En la mayoría de los casos, la instalación de desgasificación RH es más dominante, especialmente para tamaños de colada grandes, comparado con VTD debido a su excelente rendimiento de mezcla y corto tiempo de ciclo para descarburación y desgasificación, lo que resulta en un gran número de coladas tratadas por día. Debido al corto tiempo de ciclo, el proceso de desgasificación RH puede tratar un gran número de coladas por día. Además, debido al excelente comportamiento de mezcla logrado durante el proceso, este corto tiempo de tratamiento es alcanzable independientemente del tamaño de la cuchara.
Historia y desarrollo del proceso RH
La tecnología de desgasificación RH se introdujo por primera vez a finales de la década de 1950 en Alemania, donde se desarrolló e instaló la primera planta de desgasificación RH. El proceso de desgasificación RH ha sido nombrado por Ruhrstahl y Heraeus donde este proceso se desarrolló inicialmente. Desde entonces, se han realizado muchas mejoras en la planta de desgasificación RH. Estas mejoras incluyen la instalación de lanza de oxígeno, el agrandamiento de los diámetros de los sifones (snorkels) y del recipiente, así como la aplicación de inyección de polvo para desulfuración. Se ha introducido un modelo integral para la descarburación en planta de desgasificación RH por Kuwabara considerando la presión de vacío, caudal de gas de elevación, diámetros del recipiente y del sifón. Se ha informado que el tiempo necesario para lograr un contenido de carbono inferior a 20 ppm (partes por millón) puede completarse en menos de 15 minutos en una planta de desgasificación RH.
Cuando se equipa con una lanza superior adicional, la desgasificación RH se llama desgasificación RH-TOP. Las unidades de desgasificación RH y RH-TOP (Figura 1) usan el principio del proceso de recirculación al vacío, y se aplican en particular para la producción de grados de acero con contenidos muy bajos de carbono bajo condiciones económicamente favorables. Las funciones principales de la planta de desgasificación RH son la eliminación de hidrógeno, descarburación natural y forzada, calentamiento químico del acero líquido, y el ajuste preciso del análisis químico y temperatura del acero líquido. Estas actividades se llevan a cabo bajo condiciones de vacío. El bajo contenido de hidrógeno es el prerrequisito principal para producir grados de acero de alta resistencia y grados destinados al uso en las industrias del petróleo y gas. La tecnología de desgasificación RH permite alcanzar contenidos de hidrógeno muy bajos en un corto tiempo de vacío.
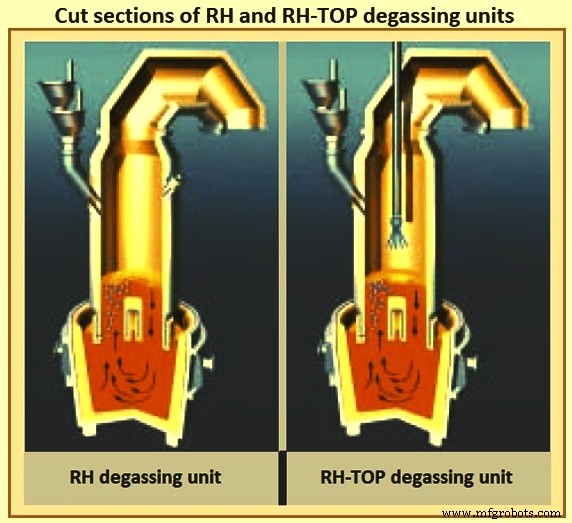
Figura 1 Secciones transversales de las unidades de desgasificación RH y RH-TOP
Como herramienta para el refino secundario del acero líquido, el proceso de desgasificación RH tiene amplias aplicaciones debido a sus múltiples funciones metalúrgicas, como desgasificación al vacío, descarburación, eliminación de inclusiones, desnitrogenación y eliminación de inclusiones. Se usa ampliamente para la producción de aceros de ultra bajo carbono, aceros para rodamientos, aceros para tuberías, aceros para muelles y aceros al silicio, etc.
La unidad de desgasificación RH típicamente consiste en un recipiente revestido de refractario de tipo bloque o dividido, equipado con dos sifones revestidos de refractario en el fondo del recipiente, que está conectado a una bomba de vacío. Otros componentes son un sistema de elevación de recipiente o cuchara hidráulico o mecánico, en caso de un RH-TOP, una lanza superior multifunción, y un sistema de medición y muestreo. La adición de material bajo vacío se ejecuta por medio de un sistema de tolva de vacío. La reparación de refractarios y precalentamiento de recipientes, sifones y parte superior pueden ejecutarse en soportes separados. Las características del diseño son la instalación de recipiente único (sistema de elevación de recipiente), intercambio rápido de recipiente (sistema de elevación de cuchara) o instalación de recipiente dúplex para mayor disponibilidad.
El proceso de desgasificación por recirculación RH ha demostrado su amplia idoneidad en un gran número de acerías en todo el mundo, para operación con tiempos cortos de colada a colada cubriendo tamaños de colada hasta 400 toneladas. El tratamiento al vacío en plantas de desgasificación RH produce acero que cumple la demanda de altas calidades de acero. Para lograr esto, el acero líquido se deja circular en una cámara de vacío donde una caída considerable de presión hace que se desintegre en las partes más pequeñas. El aumento en el área superficial permite que el acero líquido se desgase en la mejor medida posible. El proceso necesita unidades de vacío fiables que sean capaces de aspirar caudales muy grandes bajo condiciones muy difíciles de atmósfera polvorienta y altas temperaturas.
El proceso de desgasificación RH depende de aspirar el acero líquido de la cuchara a la cámara de vacío equipada con dos sifones (pata de subida y pata de bajada). Cuando se sopla gas inerte al acero líquido, entonces el flujo de circulación de acero líquido entre la cámara de vacío y la cuchara es forzado. El proceso de desgasificación ocurre principalmente en el líquido interno, en los metales salpicados en la cámara de vacío y en las superficies de burbujas, lo que involucra reacciones químicas complejas y fenómenos de transporte. La Figura 2 muestra el principio del proceso y el revestimiento del recipiente y otras partes del proceso.
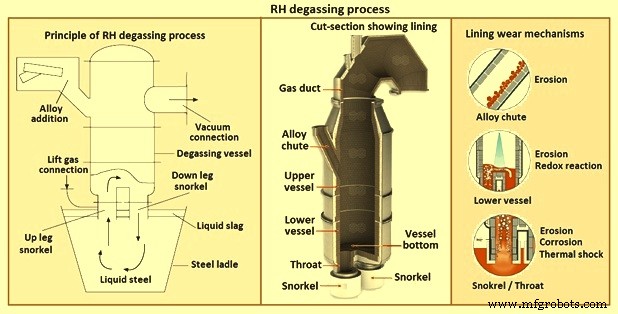
Figura 2 Proceso de desgasificación RH
Desarrollo del proceso
Cuando el proceso RH se introdujo inicialmente, el objetivo principal era reducir el contenido de hidrógeno en el acero líquido. El primer resultado no fue tan exitoso como se esperaba debido al vacío insuficiente en el recipiente. La aplicación de bombas de vacío de eyector de vapor a principios de la década de 1960 permitió alcanzar presiones lo suficientemente bajas, llevando a contenidos de hidrógeno de menos de 1 ppm. Desde entonces, el proceso de desgasificación RH se ha desarrollado continuamente con respecto a la condición de vacío, diseño y geometría del recipiente de reacción (tamaño y forma), sección transversal de los sifones y capacidades de las unidades de desgasificación RH.
La aplicación del proceso de desgasificación RH para descarburación se introdujo por primera vez a finales de la década de 1970. Hoy en día, contenidos finales de carbono extremadamente bajos de menos de 20 ppm pueden obtenerse con el uso de este proceso, como se necesita para la producción de chapas de automoción. La adición de elementos de aleación durante la desgasificación tiene las ventajas de lograr rendimientos más altos para ferroaleaciones y alta precisión del análisis químico del acero debido a la ausencia de aire y la evitación de reacciones metal-escoria.
Desarrollos adicionales fueron el uso de oxígeno gaseoso durante el tratamiento de desgasificación RH en procesos RHO, RH-OB, RH-KTB, RH-MESID y MFB. En el proceso MFB, la unidad de desgasificación RH está equipada con un quemador multifunción (MFB). El MFB es un dispositivo que permite soplar combustible y oxígeno desde una sola lanza que se inserta en la cámara de vacío. Permite retener el calor dentro de la cámara de vacío tanto durante el procesamiento al vacío como en espera. Esto reduce la adhesión de metales dentro de la cámara mientras hace posible producir acero de ultra bajo carbono por medio de soplado de oxígeno durante el procesamiento. El objetivo de estos procesos era acelerar la reacción de descarburación, recalentar el acero líquido por reacción aluminotérmica, refundir costras, mantener el recipiente a alta temperatura convirtiendo el gas de monóxido de carbono generado a gas de dióxido de carbono durante el período de descarburación, y calentar el recipiente revestido de refractario entre tratamientos. Recientemente, algunas lanzas RH-TOP se han utilizado para soplar polvo en el acero líquido para reducir el contenido de azufre o carbono a los niveles más bajos. Hoy en día, todos estos procesos, excepto RH-OB, se llaman proceso de desgasificación RH-TOP.
Básicamente, los desarrollos importantes de los procesos de desgasificación RH y RH-TOP son: (i) descarburación y desgasificación más rápida mejorando la bomba de vacío, diseño de sifón, diseño de recipiente, condiciones mejoradas para descarburación, (ii) mayor velocidad de adiciones de ferroaleaciones, (iii) separación de actividades como aleación o adiciones de alambre del tratamiento RH instalando una estación dedicada para estas actividades, y (iv) diseños de planta optimizados para reducir el efecto del tiempo de transporte de cuchara y tiempo de inmersión de sifón en el tiempo de ciclo.
Conceptos de planta de desgasificación RH
Una característica única del proceso de desgasificación RH es la amplia gama de conceptos de planta que pueden construirse razonablemente para adaptarse al diseño específico de la acería, el tiempo de ciclo necesario y el cumplimiento de los requisitos de disponibilidad. Una serie de criterios de diseño disponibles para consideración para la planta de desgasificación RH se dan en la Tabla 1.
| Tabla 1 Criterios de diseño para plantas de desgasificación RH | |
|---|---|
| Concepto de recipiente | Opciones |
| Concepto de recipiente | Recipiente único |
| Recipiente doble | |
| Tipo dúplex | |
| Transporte de cuchara | 1 carro de cuchara o 2 carros de cuchara (con cambio de carro durante el tratamiento) |
| Inmersión de sifones | Descenso del recipiente (por sistema de cabrestante, sistema basculante o sistema hidráulico) |
| Elevación de cuchara (por cilindro(s) hidráulico(s) o sistema de cabrestante) | |
| Mantenimiento de sifones | En posición de tratamiento |
| En posición de espera (solo tipo recipiente doble) | |
El tiempo de ciclo, la capacidad metalúrgica y la producción rutinaria de alta calidad de la unidad de desgasificación RH dependen de: (i) concepto de la planta de desgasificación RH, (ii) integración de la unidad de desgasificación RH en el flujo de proceso de la acería, (iii) diseño del recipiente RH, (iv) rendimiento del sistema de vacío y otros componentes de la unidad de desgasificación RH, (v) mantenimiento regular de los refractarios, (vi) acondicionamiento de escoria y metalurgia de escoria, (vii) condiciones generales de producción estables, y (viii) el sistema de automatización. La Figura 3 muestra el concepto básico típico y los componentes principales de una planta de desgasificación RH.
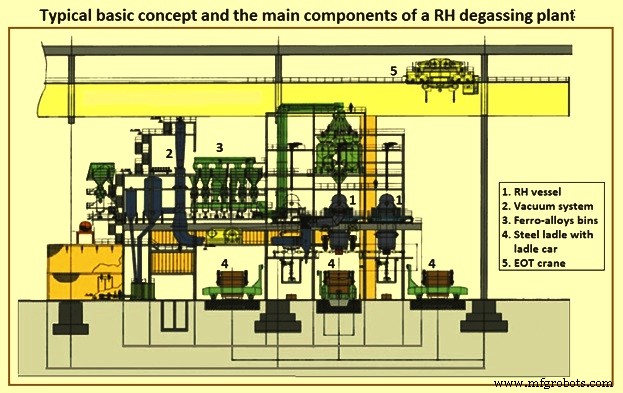
Figura 3 Concepto básico típico y componentes principales de una planta de desgasificación RH
La planta de desgasificación RH normalmente está equipada con el sistema de automatización Nivel 2. El sistema de automatización Nivel 2 que incluye hardware, software del sistema y software de aplicación se realiza basándose en modelos metalúrgicos. El software de aplicación Nivel 2 y el software de modelo se diseñan como programas ejecutables independientemente. El software aplicable suministra al modelo los datos de diversas fuentes y recibe los datos calculados del modelo. La comunicación entre el software de aplicación y el software de modelo se realiza por medio de tablas de base de datos que proporcionan los datos de entrada al modelo y reciben la salida del modelo. Por otro lado, el Nivel 2 recopila todos los datos de tratamiento para transmisión y generación de informe de colada. La automatización Nivel 2 se opera principalmente por un único diálogo que normalmente está diseñado para observación de proceso acompañante y proporcionar datos de punto de ajuste para ser ejecutados en automatización Nivel 1. La automatización Nivel 2 necesita solo una pequeña entrada del operador.
Características del proceso de desgasificación RH
El proceso consiste principalmente en un recipiente de reacción cilíndrico revestido de refractario con dos tubos de acero unidos al fondo de este recipiente. El recipiente de reacción está revestido con ladrillos de arcilla de fuego/alúmina en la parte superior y ladrillos de alúmina/magnesita en la parte inferior. Los dos tubos de acero son los sifones de entrada y salida. Ambos están completamente revestidos de refractario con alúmina en el interior, pero solo la parte inferior está recubierta de refractario en el exterior. El sifón de entrada está equipado con un número de tubos de inyección de gas dispuestos en la sección inferior en uno o dos niveles y distribuidos uniformemente alrededor de la circunferencia. El recipiente de reacción está diseñado de modo que el acero líquido se eleva a través del sifón de entrada y vuelve a caer en la cuchara de acero después de la desgasificación a través del sifón de salida. La parte superior del recipiente de reacción está provista de escape, instalaciones para adiciones de ferroaleaciones junto con ventanas de observación y control.
La unidad de desgasificación RH normalmente se emplea para tratamiento al vacío y descarburación de secuencias largas de grados de acero bajo en carbono. Las características metalúrgicas y operativas del proceso de desgasificación RH incluyen: (i) descarburación rápida hasta menos de 20 ppm, (ii) eliminación de hidrógeno y nitrógeno, (iii) uso de ferroaleaciones de alto carbono menos costosas, (iv) calentamiento químico de coladas matadas y no matadas, (v) mejora de la limpieza del acero en términos de inclusiones no metálicas, y (vi) buen control de composición.
El sistema de lanza de soplado superior se instala sobre el recipiente de desgasificación RH y combina varias funciones. Tasas de soplado de oxígeno de 2.000 Nm³/h a 4.000 Nm³/h y capacidades de quemador instaladas de 2 MW a 4 MW son características típicas de diseño del proceso. Para supervisión del proceso, la lanza puede equiparse con una cámara de TV. Además, la lanza de soplado superior puede equiparse con una función de soplado de polvo para realizar una desulfuración profunda del acero líquido. Las funciones del proceso de desgasificación RH-TOP incluyen: (i) soplado de oxígeno para descarburación forzada y calentamiento químico, (ii) calentamiento del material refractario del recipiente RH por combustión de gas/oxígeno, (iii) soplado de polvo para desulfuración, (iv) eliminación rápida de costras por uso del chorro de oxígeno, y (v) encendido avanzado por instalación de encendido externo.
Hay un amplio espectro de calidades de acero en masa que pueden producirse más económicamente o incluso únicamente por los procesos de desgasificación RH. Contenidos extremadamente bajos de carbono e hidrógeno se logran en cortos tiempos de tratamiento. Hay solo una pérdida mínima de temperatura. No se necesitan medidas especiales de escoria, libre bordo de cuchara o tapones porosos. La composición química puede ajustarse con precisión. Una gama de productos extendida, productos de alta calidad, productividad aumentada y mantenimiento de cuchara minimizado son beneficios adicionales.
El proceso de desgasificación al vacío RH normalmente no alcanza el equilibrio y la cantidad de eliminación de hidrógeno, carbono y nitrógeno se rigen por consideraciones cinéticas. El mecanismo de descarburación es bastante complejo ya que la cinética de reacción depende tanto de la tasa de circulación como de la tasa de descarburación. La mezcla del baño también tiene efecto en la descarburación.
Dado que el proceso de desgasificación RH se basa en el intercambio de acero líquido entre la cuchara de acero y el recipiente RH, la tasa de recirculación de acero determina la velocidad de reacciones metalúrgicas y la duración del proceso asumiendo un objetivo metalúrgico definido. La circulación de acero líquido depende de la geometría del equipo como el diámetro del sifón, el radio del equipo, y la posición y número de toberas de gas de elevación. La densidad del acero líquido para el diseño asumido a 1.600 °C es de 6,94 toneladas por metro cúbico. La presión atmosférica ejercida sobre la superficie de la cuchara hace que el acero en los sifones suba a una altura barométrica de alrededor de 1,45 m bajo condiciones de vacío profundo. El mecanismo del tratamiento al vacío del acero líquido en el proceso de desgasificación RH se muestra en la Figura 3.
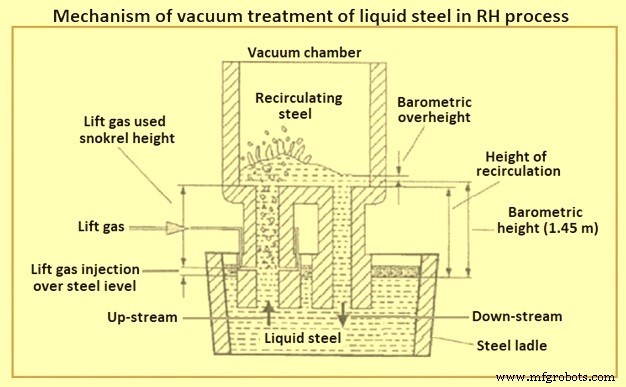
Figura 3 Mecanismo del tratamiento al vacío del acero líquido en el proceso RH
Los productos finales típicos producidos a partir del acero líquido procesado en unidades de desgasificación RH/RH-TOP son chapas de automoción y otras chapas expuestas, así como chapas para la industria eléctrica (ej. para transformadores).
Pasos operativos
Los diversos pasos en la operación del proceso de desgasificación RH se describen a continuación. El recipiente de reacción se precalienta primero a la temperatura deseada que normalmente varía en el rango de 900 °C a 1.500 °C según los requisitos de la planta.
El proceso de desgasificación RH comienza con el movimiento de la cuchara de acero que contiene el acero líquido a la posición de tratamiento por un carro de cuchara y ya sea el recipiente de reacción se baja o la cuchara se eleva al nivel deseado para que los sifones queden sumergidos en el acero. El proceso de desgasificación comienza después de que ambos sifones están suficientemente inmersos en el acero líquido. Antes de la inmersión del sifón, se inicia la inyección de gas inerte, normalmente argón, en el tubo de gas del sifón de entrada. El argón actúa como gas de elevación para aumentar la velocidad del acero líquido que entra en el sifón de entrada.
Después de lograr la profundidad de inmersión requerida del sifón, el recipiente de reacción se evacúa por medio de un sistema de bomba de vacío que está conectado al recipiente de reacción a través del conducto de salida (escape). Se crea un vacío (presión negativa) y el acero líquido es aspirado a ambos sifones. El gas argón inyectado en la mezcla aumenta la presión en el sifón de subida. Esta presión crea una circulación de acero líquido a través de los sifones. Ahora se pueden llevar a cabo los pasos de tratamiento metalúrgico, como desgasificación, soplado de oxígeno y ajuste de análisis químico y temperatura. Las adiciones de aleación pueden hacerse al final de la desgasificación dependiendo del sobrecalentamiento del acero líquido.
El acero líquido en el recipiente de reacción se desgasifica y fluye de vuelta a través del sifón de salida en la cuchara de acero. El acero desgasificado está ligeramente más frío que el acero líquido en la cuchara de acero. La fuerza de flotación creada por la diferencia de densidad (densidad del acero líquido desgasificado más frío siendo mayor que el acero líquido caliente en la cuchara) agita el baño. La tasa de circulación de acero líquido en el recipiente de reacción controla la desgasificación. La tasa de circulación depende de la cantidad de gas argón de elevación y el grado de vacío. El tiempo de ciclo está normalmente en el rango de veinte a treinta minutos. Dependiendo de su tamaño, una unidad de desgasificación RH tiene la capacidad de circular de 85 a 135 toneladas por minuto de acero líquido.
Cuando la química del acero líquido se determina y se encuentra satisfactoria, los sifones del desgasificador se retiran del acero líquido, el argón se cierra y se introduce nitrógeno en el sifón de subida para mantener los tubos de inyección de congelarse. La operación de desgasificación está entonces completa, y la cuchara de acero se transfiere a la posición de post-tratamiento o entrega.
Durante la producción, los operadores son guiados por un sistema de automatización de proceso. Este sistema usa una serie de modelos matemáticos para pronosticar parámetros metalúrgicos y crear puntos de ajuste, por ejemplo para la temperatura del acero calculada cíclicamente basada en diferentes parámetros recibidos y tiempo de procesamiento, composición química determinando muestras de acero recibidas y materiales añadidos a través del proceso. Los pronósticos y puntos de ajuste también se crean para el estado de funciones de desgasificación como eliminación de hidrógeno y nitrógeno dependiendo de contenidos iniciales, tiempo de desgasificación, curva de presión de vacío, tasa de gas de elevación y otros, estado de descarburación determinando cíclicamente el contenido de carbono y oxígeno del acero, y puntos de ajuste para varias funciones como soplado de oxígeno, vacío y patrones de gas de elevación, etc.
Además, el sistema Nivel 2 está conectado a la planificación de producción y la automatización de proceso de unidades precedentes y posteriores así como con el laboratorio, para proporcionar todos los datos relevantes al operador. El seguimiento de datos recopila todos los datos relevantes del sistema Nivel 1 y modelos de proceso para la creación de diferentes informes de colada y producción. Todos estos datos se almacenan en una base de datos para hacer el sistema listo para futuras aplicaciones de datos.
Disponibilidad de la unidad de desgasificación RH
Además de un corto tiempo de ciclo, la disponibilidad de la unidad de desgasificación RH con vista a la planificación de producción en la acería debe considerarse. Lo más crítico es el tiempo necesario para el mantenimiento del sifón. Después de tratar una secuencia de seis coladas, el sifón necesita mantenimiento intermedio (desescoriado y proyección de refractario). Dependiendo de las condiciones específicas de escoria y tratamiento y las herramientas disponibles, el trabajo de mantenimiento necesita 20 a 60 minutos. Un mantenimiento más frecuente resulta en una mayor vida útil del sifón. Después de 60 a 300 coladas, dependiendo nuevamente de las condiciones de tratamiento así como de la calidad del refractario y el diseño de los sifones, el sifón necesita reemplazo. Se necesita mantenimiento refractario adicional, principalmente en la zona inferior, cada 2 a 3 campañas de sifón. En la planta de desgasificación RH actual, el recipiente se intercambia para reemplazo de sifón y mantenimiento del recipiente para reducir el tiempo de inactividad de la planta.
Proceso de manufactura
- Termoformado al vacío explicado: Fabricación rentable de componentes de plástico
- Cómo la Tecnología Impulsada por Startups Genera Innovación y Crecimiento
- Explorando los 7 Tipos Fundamentales de Tecnología
- Probadores de Válvulas de Vacío: Guía Completa para Entenderlos
- Inversiones en Tecnología Manufacturera Post-Pandemia: Aprovechando Oportunidades de Crecimiento
- Entendiendo los PCB: Visión General Completa
- Qué es una Tecnología de Propósito General: Perspectivas e Impacto Futuro
- Tecnología de Movimiento Lineal: Soluciones de Precisión para Automatización
- Tecnología agrícola: herramientas, maquinaria e innovaciones que transforman la agricultura moderna
- 3 Factores Esenciales para Seleccionar la Tecnología de Bomba de Vacío Ideal
- Forja de aleaciones de titanio: técnicas avanzadas para aeroespacial y generación energía