



Inyección de plásticos residuales en alto horno para recuperación de energía
Inyección de plásticos residuales en un alto horno
El reciclaje de plásticos residuales (WP) inyectándolos en un alto horno (AH) se está practicando en algunos AH, especialmente en Japón y Europa. El uso de plásticos en el AH también recupera energía de los WP y por eso a veces se considera como recuperación de energía. Los procesos de producción de hierro basados en AH pueden utilizar WP por cualquiera de los siguientes métodos:
- Carbonización con carbón para producir coque.
- Carga por la parte superior del AH, aunque esto genera alquitrán no deseado de la descomposición de los plásticos en la chimenea.
- Gasificación de los plásticos fuera del AH. El gas de síntesis resultante se inyecta entonces a través de las toberas.
- Inyección como sólido a través de las toberas de manera similar al carbón pulverizado (PC). Normalmente se hace como co-inyección de WP y carbón en el AH.
El primer intento de inyección de plásticos residuales (WPI) en un AH se realizó en Bremen Steel Works en 1994, con inyección comercial comenzando un año después. El primer sistema integrado para inyección de residuos plásticos fue en NKK (ahora JFE Steel) Keihin Works en Japón.
Ventajas de la inyección de WP en el AH
La inyección de WP en el AH tiene varias ventajas ambientales, operativas y económicas. Estas incluyen:
- Reducción en la cantidad de residuos plásticos que van a vertedero o incineración.
- Menor consumo de tanto coque como PC, ahorrando recursos de carbón. Sin embargo, ni WP ni PC pueden reemplazar completamente el coque. La cantidad de coque reemplazada en el AH depende en parte de la calidad del WP.
- Ahorro de recursos energéticos. El beneficio de recursos ahorrados por WPI mezclado es de alrededor de 11 gigacalorías por tonelada (Gcal/t).
- Disminución de emisiones de dióxido de carbono (CO₂) ya que la energía de combustión de WP es generalmente al menos tan alta como la de PC normalmente inyectado, y su mayor relación de hidrógeno (H₂) a carbono (C) significa que se produce menos CO₂ dentro del AH por los procesos de combustión y reducción de mineral de hierro.
- Menor consumo de energía ya que H₂ es un agente reductor más favorable que C. La regeneración de H₂ es más rápida y menos endotérmica que la regeneración de monóxido de carbono (CO). Así, WPI puede reducir el consumo de energía, lo que también significa menores emisiones de CO₂.
- Alta eficiencia energética, al menos del 80 %. Alrededor del 60 % de los plásticos inyectados se consumen en la reducción del mineral de hierro, y alrededor del 20 % de la energía en el 40 % restante de los gases se utiliza como combustible dentro de la planta siderúrgica. Así, la utilización de WP es un proceso eficiente en un AH.
- WP tiene menor contenido de azufre (S) y álcalis que el carbón. Inyectantes con bajos contenidos de S son deseados debido a los efectos de S en la calidad del metal caliente (HM). Los álcalis pueden contribuir a la degradación del coque, desintegración del sinter y deterioro del revestimiento refractario del horno.
- Menores emisiones de dioxinas y furanos. Las emisiones de dioxina en Bremen Steel Works fueron de 0,0001–0,0005 nanogramos por metro cúbico (ng/m³) de gas de escape, valores muy por debajo de las normas. Típicamente, no surge contaminación adicional de gas, por lo que el gas de tope del AH puede usarse en la planta siderúrgica.
Las principales desventajas de WPI son el coste de la recogida y tratamiento del material. Los WP provienen de muchas fuentes, incluyendo hogares, industria y agricultura, y por tanto están ampliamente distribuidos. Por tanto, la recogida y su tratamiento son costosos. Los residuos son altamente heterogéneos, consistiendo en mezclas de varios tipos de plásticos. Diferentes residuos plásticos necesitan diferentes procesamientos. Plásticos con alto contenido de cloro (Cl), como cloruro de polivinilo (PVC), necesitan ser desclorinados, añadiendo a los costes de preparación. Los compuestos de Cl pueden corroer el revestimiento refractario del AH y las tuberías en la planta de limpieza de gas de tope (GCP) del AH. El rendimiento del AH está predominantemente gobernado por la calidad y consistencia del WP, coque y mineral de hierro.
La calidad del WP, como la del PC, influye en la calidad del HM, estabilidad y productividad del AH, y la composición del gas de tope del AH. Una vez inyectado, el rendimiento de combustión de los plásticos es importante ya que estos pueden influir adversamente en la operación del AH.
Tipos de plásticos
Los plásticos se fabrican normalmente a partir de moléculas simples de hidrocarburos (monómeros) derivados del petróleo o gas. Estos sufren polimerización para formar polímeros más complejos a partir de los cuales se fabrican productos. Aditivos, como antioxidantes, colorantes y otros estabilizadores, se añaden para dar a los plásticos propiedades específicas.
El plástico es un término general que describe una gama de materiales y compuestos. Hay más de 20 grupos distintos de plásticos con cientos de variedades. Estos pueden clasificarse en dos tipos principales: (i) termoplásticos, y (ii) termoestables. El segundo tipo consiste en plásticos que se han endurecido por un proceso de curado. Una vez fijados, no pueden ablandarse por calentamiento y por tanto no son adecuados para inyección en AH. Estos incluyen poliuretano, epoxi y resinas fenólicas.
Los principales tipos de plásticos adecuados para inyección en AH son los termoplásticos, que se ablandan al calentarse y endurecen al enfriarse. Estos consisten en cinco familias principales: (i) polietileno (PE), que incluye polietileno de baja densidad (LDPE) y polietileno de alta densidad (HDPE), (ii) polipropileno (PP), (iii) tereftalato de polietileno (PET), (iv) cloruro de polivinilo (PVC), y (v) poliestireno (PS), en forma de PS sólido y poliestireno expandido (EPS).
Los AH donde se realizó WPI por primera vez utilizaron plásticos de envases y contenedores. Los AH inyectan WP mezclados pero esto no siempre está definido. Una definición comúnmente usada es que WP mezclados incluye todos los envases plásticos no botella.
WP es un material altamente heterogéneo. Consiste principalmente en polímeros de hidrocarburos combustibles y aditivos. Se ha estimado que solo el 3 % del total de C usado como agente reductor permanece no oxidado. Los polímeros tienen diferentes propiedades físicas y químicas. La composición química de los principales grupos de polímeros se da en la Tabla 1. Los inyectantes consisten en mezclas de estos grupos de polímeros (y, además, pueden contener PVC). Por tanto, la tabla incluye composiciones típicas de WP. Para fines de comparación, se da la composición química de PC y fueloil inyectante.
| Tabla 1 Composición química típica de plásticos residuales, PC y fueloil | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| Elemento | Unidad | PE | PP | PS | PET | PVC | Mezcla plásticos residuales | PC | Fueloil |
| Carbono | % | 85,60 | 85,75 | 92,16 | 64,71 | 41,40 | 77,80 | 79,60 | 85,90 |
| Hidrógeno | % | 14,21 | 14,15 | 7,63 | 3,89 | 5,30 | 12,00 | 4,32 | 10,50 |
| Azufre | % | 0,03 | 0,90 | 0,97 | 2,23 | ||||
| Cenizas | % | 0,19 | 0,10 | 0,21 | 0,17 | 0,40 | 4,90 | 9,03 | 0,05 |
| Cloro | % | 47,70 | 1,40 | 0,20 | 0,04 | ||||
| Potasio | % | 0,05 | 0,27 | 0,001 | |||||
| Sodio | % | 0,09 | 0,08 | 0,001 | |||||
El WP mezclado debe cumplir ciertos requisitos de especificación. Valores típicos para estos son: 3 % o menos de humedad, 0,4 % o menos de cloruros, y 8 mm o menos de tamaño de partícula. Hay límites en la cantidad de metales pesados y traza en la mezcla de WP, ya que estos pueden afectar la calidad del HM. La especificación típica se da en la Tabla 2.
| Tabla 2 Especificación típica para metales pesados y elementos traza en plásticos residuales | ||
|---|---|---|
| Elemento | Unidad | Valor |
| Cloro | % | Menos de 2 |
| Azufre | % | Menos de 0,5 |
| Mercurio | g/ton | Menos de 0,5 |
| Cadmio | g/ton | Menos de 9 |
| Plomo | g/ton | Menos de 250 |
| Cinc | g/ton | Menos de 1000 |
| Cobre | g/ton | Menos de 1000 |
| Arsénico | g/ton | Menos de 5 |
| Cromo | g/ton | Menos de 500 |
| Níquel | g/ton | Menos de 500 |
En general, los plásticos usados para WPI en el AH tienen las siguientes propiedades:
- WP tiene alta relación H₂/C (típicamente más alta que el carbón). La inyección de plásticos aumenta la cantidad de H₂ dentro del AH y en el gas de tope del AH. Un aumento en el contenido de H₂ del gas de vientre reduce la densidad del gas de vientre, y por tanto reduce la caída de presión o permite un mayor flujo de gas para la misma presión. Dado que la reducción por H₂ es menos endotérmica que la reducción directa, hay una disminución en los requerimientos de energía. La capacidad de H₂ y vapor de agua (H₂O) para difundirse dentro y fuera de las partículas individuales de carga de mineral es significativamente mayor que CO y CO₂. La mayor difusibilidad promueve tasas de reducción más rápidas, especialmente a temperaturas más bajas. La temperatura adiabática de llama de raceway (RAFT) óptima también es más baja debido al mayor contenido de H₂ en la raceway. Sin embargo, una mayor concentración de H₂ en el eje del AH puede llevar a mayores cantidades de finos de coque en el eje, disminuyendo así la permeabilidad.
- WP tiene alto poder calorífico (PC), en muchos casos mayor que PC. El PC típico de PE es de alrededor de 11 millones de calorías por kilogramo (Mcal/kg), PS alrededor de 9,7 Mcal/kg, PET alrededor de 5,6 Mcal/kg, y PVC alrededor de 4,5 Mcal/kg (aunque hay amplias variaciones entre PVC rígido y flexible). Cuanto mayor es el PC, mayor es la cantidad de calor suministrada por el material, y por tanto mayor la reducción en el consumo de coque.
- WP tiene bajos contenidos de S y álcalis (a menudo más bajos que el carbón).
- WP tiene bajas cenizas si no hay relleno plástico (típicamente más bajas que el carbón pero más altas que el fueloil). Se produce poca escoria adicional. Pero la inyección de WP ha llevado a un aumento en la caída de presión (caída en la permeabilidad del horno), que se ha atribuido al componente de cenizas originado del WP. El alto punto de fusión (alrededor de 1750 °C) de la ceniza significa que no forma escoria fácilmente.
- WP tiene alto contenido de Cl si hay PVC presente. Casi todo el cloro sale del AH como ácido clorhídrico (HCl), que puede corroer las tuberías por las que fluye el gas de tope del AH. El PVC se elimina típicamente del WP aunque se han desarrollado procesos de descloración. El contenido de cloro de la mezcla de WP se limita típicamente a menos del 2 %, es decir, alrededor del 3 % de PVC. Se ha expresado preocupación sobre la posible formación de dioxinas y furanos a través del HCl generado, pero las mediciones en el gas de tope del AH han mostrado contenidos bajos.
La resistencia y dureza del WP puede ser un problema. Los plásticos aglomerados de baja resistencia se rompen fácilmente durante el transporte (lo que puede llevar a bloqueos y problemas de combustión, reduciendo así la eficiencia de combustión (CE). El uso de WP en AH permite la recuperación adicional de materiales ferríferos presentes en corrientes de residuos ricos en plásticos. La inyección de 1 kg de WP típicamente reemplaza alrededor de 1,3 kg de PC, y alrededor de 1 kg de fueloil pesado en AH. La sustitución de coque por WPI está limitada a alrededor del 30 %, aunque se han citado valores del 40 %. El AH necesita una calidad de inyectante consistente para operación estable. Por tanto, la preparación de WP es un paso esencial.
Preparación de WP para inyección
La calidad de los inyectantes WP es importante no solo en términos de su utilización en el AH mismo, sino también en la preparación, manejo y distribución de los materiales al horno. El inyectante WP se prepara y transporta a una tolva de almacenamiento. Luego se transporta neumáticamente a través de tuberías individuales o vía un distribuidor a las toberas individuales.
Dos de los requisitos más críticos para el uso exitoso de WP en AH son su disponibilidad y costes de procesamiento. Los residuos son a menudo altamente heterogéneos y a menudo mezclados con otros materiales. Por tanto, la recogida y clasificación de residuos que contienen residuos plásticos es costosa. El objetivo de la planta de procesamiento es proporcionar una materia prima de calidad consistente con el tamaño de partícula requerido y en cantidad suficiente. La extensión del procesamiento requerido depende de la condición en que se recibe el residuo.
Materiales extraños como metales y arena deben eliminarse ya que pueden causar problemas, incluyendo abrasión en sistemas de inyección y de los elementos de molienda en molinos, y menor calidad de HM. Aditivos añadidos a ciertos productos plásticos durante la fabricación también pueden llevar a problemas de abrasión. Pequeñas cantidades de papel, piedras y arena incluidas con los plásticos no causan problemas ya que se descargan en la escoria del AH.
El material de residuo contiene muchos tipos diferentes de plástico que requieren clasificación para tratamiento separado. Esto añade a los costes de preparación. Además, los costes están influenciados por el tamaño de partícula requerido, que afecta la eficiencia de combustión y gasificación de WP. La automatización, donde sea posible, puede ayudar a reducir estos costes. El material de residuo recogido normalmente se separa en dos corrientes: (i) plástico sólido, que se tritura, los contaminantes metálicos se eliminan magnéticamente, y luego se tritura en piezas de 6 mm a 10 mm, y (ii) plástico film, que se corta en piezas, el PVC se elimina por separación centrífuga, y luego se funde y aglomera por el uso de calor de fricción para formar pelotas con un tamaño de partícula de 6 mm a 10 mm.
En caso de que WPI incluya residuos municipales, el residuo se trata de manera similar (como corrientes de plástico sólido y film). Puede haber necesidad de un paso de descloración. Los pellets de PVC separados se calientan con coque en un horno rotatorio bajo atmósfera de nitrógeno (N₂) a alrededor de 300 °C a 350 °C, descomponiéndolos en hidrocarburos y ácido HCl. Los hidrocarburos se separan del coque e inyectan en el AH. El ácido HCl recuperado puede usarse dentro de la planta siderúrgica o venderse. La resistencia de los plásticos aglomerados y su combustibilidad pueden mejorarse con la adición de carbonato de calcio (CaCO₃).
En Europa, se ha desarrollado un proceso llamado Redop (REDucción de mineral de hierro en AH por plásticos de residuos municipales). La suspensión de la fracción de plástico mezclado (separada de residuos municipales) se calienta en un reactor agitado a una temperatura de 230 °C a 300 °C. El HCl liberado se neutraliza con la adición de una base soluble en agua diluida. Los plásticos desclorinados se funden en gotas, cuyo tamaño está determinado por la agitación y por los rastros de celulosa aún presentes. Al enfriarse, las gotas de plástico se solidifican en gránulos con menos de 0,15 % Cl que son adecuados para inyección en AH.
Sistema de inyección
El sistema de inyección transporta neumáticamente y dosifica el WP desde el silo de almacenamiento a través del recipiente de inyectante, donde se presuriza hasta o por encima de la presión del AH, a las lanzas de inyección de tobera. Las lanzas inyectan el WP en cantidades iguales a través de las toberas, que están dispuestas simétricamente alrededor de la circunferencia del AH. Un factor crítico en el diseño del sistema de distribución es asegurar la alimentación uniforme de reductante a cada tobera sin fluctuaciones en la ruta de entrega del WP. Cualquier interrupción en el suministro de WP puede llevar rápidamente a problemas graves. Cuanto mayor es la tasa de inyección, más graves son las consecuencias de una interrupción no planificada.
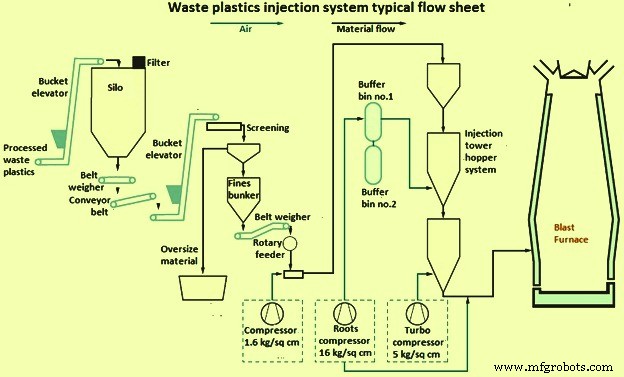
En caso de que WP se inyecte junto con PC, puede transportarse: (i) a través de sistemas de inyección y lanzas completamente separados, (ii) a través de sistemas de inyección separados a una lanza común, y (iii) como una mezcla. En la mayoría de los casos, el carbón y WP se transportan por separado debido a sus diferentes tamaños de partícula (el carbón está pulverizado mientras que WP está en el rango de 1 mm a 10 mm) y densidades.
Se necesitan al menos dos recipientes de inyección para proporcionar un flujo continuo de WP al AH. Básicamente, hay dos arreglos de estos recipientes:
- Arreglo en serie donde el recipiente superior reabastece periódicamente el inferior, que siempre se mantiene bajo presión, y que inyecta el WP continuamente en el AH. Por tanto, los recipientes de inyectante se pesan continuamente y el caudal de WP se controla cuidadosamente. Puede ocurrir ensuciamiento de los silos por pelusa de plástico.
- Arreglo donde los dos recipientes inyectan alternadamente. Se necesita una operación superpuesta para mantener la inyección de WP durante el período de cambio.
El WP desde los recipientes de inyección puede transportarse: (i) por tuberías individuales a cada tobera con la cantidad de WP controlada independientemente y cargada en cada tubería, y (ii) por una tubería común a un distribuidor adyacente al AH que luego divide igualmente el WP en las tuberías individuales que llevan a cada tobera. Una ventaja del segundo método es que la distancia entre la planta de preparación y el AH puede ser mayor que con el sistema de tuberías individuales. Las diferencias en el trazado de las tuberías a las toberas y la división inevitablemente desigual del WP en los puntos de división pueden resultar en una alimentación desigual a las toberas. Los desequilibrios también pueden causar desgaste desigual en las tuberías y el distribuidor.
Dependiendo de la relación de WP a gas de transporte, el WP se transporta neumáticamente desde el recipiente de inyección a las toberas en: (i) fase diluida, o (ii) fase densa. El gas de transporte para WP es usualmente aire comprimido. La velocidad de gas para WP en sistemas de fase densa es de 3 metros por segundo (m/s) a 8 m/s. Algunas plantas usan transporte en fase diluida para los pellets de plástico (hasta 10 mm).
La velocidad del gas de transporte siempre debe ser superior a la velocidad mínima de transporte para prevenir bloqueos. Esta velocidad mínima depende de varios parámetros incluyendo la presión del sistema y el diámetro de la tubería, y estas variables interactúan entre sí. La baja velocidad en sistemas de fase densa significa bajo desgaste de tuberías y componentes, mientras que la alta velocidad de sistemas de fase diluida puede llevar a desgaste, particularmente en curvas de tuberías. La tasa de desgaste está determinada por la dureza, forma y velocidad de las partículas. Los aglomerados de plástico tienen una forma de partícula irregular que puede causar erosión, mientras que los pellets de plástico extruido tienen una forma regular. Las partículas de plástico triturado son más duras que los pellets aglomerados. El revestimiento de las partes de las tuberías propensas a la erosión con, por ejemplo, un material elastómero de uretano proporcionará resistencia a la abrasión, así como retardará la acumulación de finos que pueden llevar a bloqueos.
Propiedades de WP relacionadas con bloqueos en líneas de transferencia incluyen: (i) contenido de humedad que necesita controlarse para prevenir bloqueos, y (ii) la presencia de partículas ultrafinas. La distribución de tamaño de partícula de plásticos mezclados aglomerados es importante. La proporción de partículas de tamaño menor a 250 micrómetros (micras) debe limitarse al 1 % cuando la especificación de tamaño de partícula es 0 mm a 10 mm y los gránulos se transportan en fase diluida. Además, para una inyección estable, es esencial que alrededor del 50 % de los plásticos inyectados tengan un tamaño de partícula superior de 6 mm. El uso de partículas plásticas fibrosas es difícil porque las fibras se aglomeran para formar partículas más grandes que bloquean las tuberías. La pelusa de plástico también puede atascar las tuberías. Las partículas de plástico pueden cargarse electrostáticamente durante su transporte a través de tuberías, causando que se adhieran a las paredes. En casos severos, las tuberías pueden bloquearse, especialmente en curvas. La adición de un material granular de flujo libre puede influir en el efecto.
Los bloqueos pueden reducirse con mejoras en el diseño de tuberías y sistemas de distribución. El sistema de inyección tiene métodos para detectar y limpiar bloqueos. Las líneas de transferencia incluyen puertos de purga donde se limpian los bloqueos, típicamente con aire a alta presión. Se necesita una prueba simple y práctica para evaluar la fluidez y manejabilidad de WP. Esto permite identificar materiales problemáticos antes de que sean utilizados.
La lanza de inyección inyecta WP en la tubería de soplado que lleva hasta la tobera. Las partículas son inmediatamente calentadas por el aire caliente de soplado, encendidas, gasificadas y quemadas. El diseño y colocación de la lanza influye en la CE del WP. Pueden ocurrir problemas de bloqueo de lanza y tobera y fusión de la punta de la lanza. Los bloqueos son principalmente debido al WP calentado a una temperatura donde se vuelven pegajosos y se adhieren a la superficie de las lanzas de inyección y toberas. Hay procedimientos establecidos para detectar y limpiar estos bloqueos antes de que puedan causar problemas.
Combustión
Las raceways son regiones vitales del AH aunque su volumen total usualmente no excede el 1 % del volumen interior del AH. Suministran al proceso calor y agentes reductores. La inyección de WP afecta las condiciones de la raceway, que a su vez tienen consecuencias fuera de la raceway. Las partículas no quemadas que salen de la raceway pueden causar problemas operativos como permeabilidad reducida, distribuciones indeseables de gas y temperatura, erosión excesiva de coque, y aumento en el arrastre de char. La cantidad de char no quemado aumenta con el aumento de las tasas de inyección. Así, el comportamiento de combustión y gasificación de los plásticos inyectados en la raceway es un factor importante para la operación estable del horno. El comportamiento de combustión de plásticos residuales se da en la Fig. 2.
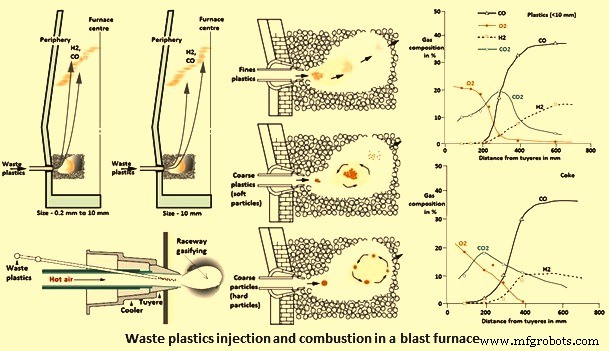
Es obvio que el AH puede consumir más WP inyectado que el combustido dentro de la raceway ya que el material no quemado se consume en otras partes del AH. La combustión de plásticos sigue un camino similar al PC, excepto que algunos tipos de plástico se descomponen térmicamente en un líquido combustible y gas volátil. Se forma menos char de aquellos plásticos que tienen menor contenido de cenizas que el carbón. Por tanto, la combustión de gas puede ser más importante que la combustión de char. Las partículas de plástico tienen baja conductividad térmica y, por tanto, la transferencia de calor en la raceway es alta. El comportamiento de combustión depende del tipo de plástico, sus propiedades (como dureza/densidad) y tamaño. Las partículas más grandes tienen un tiempo de residencia más largo en la raceway, por ejemplo, alrededor de 4 a 6 segundos para partículas de 7 mm.
Son las características de combustión de WP en lugar de la combustión de coque las que gobiernan la composición de gas y distribución de temperatura en la raceway ya que son combustidas preferencialmente. La Fig. 2 muestra cómo la composición de gas (incluyendo H₂) varía en una raceway simulada (modelo caliente) cuando se inyectan plásticos residuales. Para comparación, la Fig. 2 incluye la composición de gas para operación de todo coque cuando solo se sopla aire caliente a través de la tobera.
El grado de combustión (CE), y por tanto la cantidad de material no quemado transportado fuera de la raceway, depende de varios factores que incluyen: (i) propiedades de WP, como contenido de materia volátil (VM), tamaño de partícula, y densidad, y (ii) condiciones operativas, por ejemplo, composición y temperatura del gas de AH, y posición y diseño de la lanza. El comportamiento de combustión y gasificación de plásticos residuales en la raceway está influenciado por sus propiedades.
Los tipos de plástico varían en composición, estructura y grado de orden (cristalinidad). Por ejemplo, las estructuras de PP, PS y PVC difieren de la de PE ya que estos contienen metilo (CH₃), benceno y Cl respectivamente, como unidad repetitiva. PE consiste en una cadena larga de hidrocarburos alifáticos hechos de monómero de etileno. Tanto HDPE como LDPE esencialmente tienen una estructura molecular similar excepto la ramificación de la cadena que es responsable de las diferencias de densidad. Así, el comportamiento de descomposición térmica de los diversos componentes de WP difiere. La descomposición térmica de PE, como ejemplo, favorece una mayor liberación de H₂ comparado con CO.
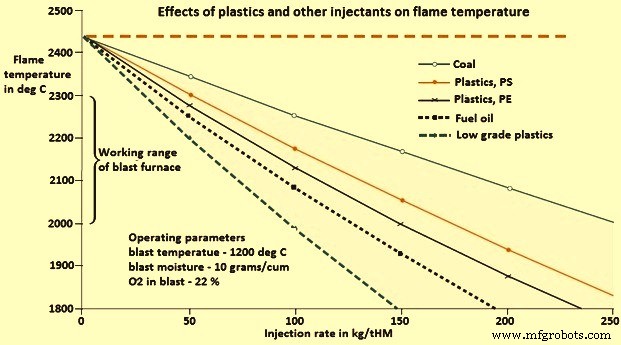
La inyección de plásticos baja el RAFT ya que promueven reacciones endotérmicas. WPI tiene un efecto de enfriamiento más fuerte que PCI, y el efecto depende del tipo de plástico. Polibutileno tereftalato (PBT) tiene un efecto de enfriamiento más alto que PE, que a su vez es mayor que PS. Tasas de inyección de 100 kg para plásticos de baja calidad y hasta 170 kg para PS son teóricamente posibles bajo condiciones de tobera constantes sin incurrir en una caída de temperatura de llama por debajo de 2000 °C (Fig. 3). El aumento de la temperatura de soplado y/o enriquecimiento de O₂, y/o disminución de humedad de soplado pueden compensar el efecto de enfriamiento del WP.
Estudios de análisis termogravimétrico (TGA) han mostrado que el comportamiento de pirólisis de PS, PP, PBT, LDPE y HDPE son similares, con una pérdida rápida de peso de hidrocarburos ocurriendo dentro de un rango de temperatura estrecho de alrededor de 80 °C a 100 °C. La pirólisis de PS comienza y termina antes que PP, que a su vez comienza y termina antes que PE. El comportamiento de degradación térmica de PVC es más complejo. Primero benceno (C₆H₆) y luego Cl se liberan, seguido por la degradación de los hidrocarburos restantes que ocurre a una temperatura similar a la de los otros plásticos. Además, PVC produce una fracción de char, a diferencia de los otros plásticos. Tiene una estructura más compleja. En general, PE (y algunos otros tipos de plásticos) se descompone térmicamente en un líquido combustible y gas volátil.
Algunos estudios han mostrado que PVC produce un char a diferencia de LDPE, HDPE, PP y PS (sin agente colorante). El que no está coloreado no produce residuo sólido después de pirólisis, genera una gran cantidad de hollín. Además, PVC produce mucho hollín, seguido, en orden, por PS, PP y PE. PVC también muestra una ignición más rápida y tiempos de pirólisis y combustión más cortos que PE, PP y PS de tamaño similar. La ignición más rápida se atribuye a la menor 'energía de activación para degradación térmica' de PVC (20 kcal/mol a 33,5 kcal/mol para PVC comparado con 48 kcal/mol a 72 kcal/mol para los otros plásticos). Las diferencias en el comportamiento de pirólisis entre los diversos plásticos también se deben a diferencias en su estructura química que pueden alterar su reactividad. La reactividad de PS es mayor que la de PP, que a su vez es mayor que LDPE y HDPE.
El rendimiento de combustión de WP está influenciado por su tamaño de partícula. Para conversión completa, y así utilización efectiva de WP, el calentamiento, desvolatilización, pirólisis y combustión de las partículas debe tener lugar entre su entrada al aire caliente de soplado y el límite de la raceway.
El comportamiento de combustión de los diferentes WP varía. PE se usa regularmente como material sustituto para investigar WPI en un AH debido a la abundancia de sus derivados en WP. La temperatura de ignición de PE aumenta con el aumento del tamaño de partícula (360 °C con 3 mm a 5 mm comparado con 380 °C con tamaño de partícula 6 mm a 10 mm) cuando se combustiona en aire. Esto se atribuye al mayor área de superficie de contacto de las partículas más finas con O₂. Por tanto, se espera que las partículas de plástico más finas tengan una CE más alta que las más gruesas.
Un análisis de la concentración de CO₂ en el gas generado (a menudo usado como medida de CE) muestra que las partículas de PE más grandes sufren combustión más lejos de las toberas, y por tanto tardan más en combustar en AH que las más finas. Esto es debido a la baja conductividad térmica de los plásticos. El análisis también muestra que, además de tener una temperatura de ignición más baja, PE tiene un tiempo de combustión más corto y mayor tasa de combustión comparado con el carbón con un tamaño de partícula de 0,6 mm a 0,7 mm. Esto es ya que PE se descompone a gas combustible a altas temperaturas. La combustión del gas de pirólisis con O₂ es una reacción gas-gas, que es una reacción más rápida.
Un estudio con combustión de PE y WP mezclado en un horno eléctrico bajo un flujo de aire caliente y medición de los contenidos de CO y CO₂ del gas generado, ha mostrado que la tasa de combustión de las partículas más pequeñas de ambos materiales es más rápida que las más grandes a 1200 °C, pero a 1250 °C, el tamaño de partícula tuvo poca influencia en el proceso de combustión. Como se esperaba, CE (denominada ratio de combustión y definida como la relación entre el contenido de C y el contenido de C original) de partículas con el mismo tamaño es mejor a la temperatura más alta. Las partículas más pequeñas tienen una CE más alta durante los 200 a 600 segundos iniciales, pero después de este período la CE se invierte en que las partículas más grandes tenían una CE más alta.
La adición de CaCO₃ mejora la resistencia de los plásticos aglomerados, permitiendo que las partículas circulen por más tiempo dentro de la raceway. Además, baja el punto de fusión de la escoria formada, reduciendo así la caída de presión en el horno causada por el deterioro de la permeabilidad.
Un estudio se realizó en Alemania para el comportamiento de combustión de WP con la misma composición (76 % C, 10 % H₂, 8 % O₂, y 5 % cenizas) y tamaño de partícula (3 mm a 6 mm) pero preparados de diferentes maneras. Se estudiaron tres tipos de plásticos. Eran aglomerado (fracción después de trituración y eliminación de sustancias no deseadas), granulado (después de fundición a 100 °C) y re-granulado (después de prensado adicional, teniendo la mayor densidad). El plástico aglomerado (triturado) tuvo la CE más alta debido a su mayor área de superficie y menor densidad, seguido por granulado y luego el re-granulado. La CE de los tres tipos de plástico fue baja ya que las partículas grandes no pudieron quemarse completamente en el tiempo de residencia disponible.
El uso efectivo de WP necesita cambios operativos para compensar alteraciones en los parámetros de la raceway y su efecto en otras partes del AH (como el estado térmico, régimen de escoria y dinámica de gases). La inyección de WP hasta 10 kg/tHM no se espera que perturbe la operación del AH. Medidas para intensificar la combustión de WP en la región tobera/raceway, y así aumentar las tasas de inyectante, incluyen: (i) aumento de la cantidad de O₂ en las toberas, y (ii) ajuste de la temperatura de soplado y humedad.
El oxígeno puede añadirse a la tobera por: (i) enriquecimiento del aire caliente de soplado, (ii) inyección a través de las lanzas de WP, y (iii) lanzas de O₂ separadas. La adición de O₂ significa que hay más O₂ disponible para participar en la combustión de WP en la raceway. Así, la CE aumenta. Sin embargo, la influencia del enriquecimiento de O₂ en la CE es limitada.
El enriquecimiento de oxígeno del aire caliente de soplado produce tanto una reducción en el flujo de gas de vientre como un aumento en la temperatura de llama. El primer efecto puede ayudar a contrarrestar el aumento en la resistencia de la carga (menor permeabilidad) y la caída de presión asociada con altas tasas de inyección. El segundo efecto puede ayudar a compensar el efecto de enfriamiento de la descomposición de los volátiles de WP. Los contenidos de CO y H₂ también aumentan con el enriquecimiento de O₂, resultando en una reducción mejorada de los minerales de hierro en el eje central. El PC del gas de tope del AH normalmente mejora con el enriquecimiento de O₂. El límite inferior de enriquecimiento de O₂ está generalmente determinado por la cantidad necesaria para mantener el RAFT requerido, con más O₂ requerido a medida que aumenta el contenido de volátiles del WP. Si la temperatura de llama se vuelve demasiado alta, el descenso de la carga puede volverse errático. Una temperatura de llama demasiado baja dificulta la combustión de WP y la fundición de la carga de mineral. El límite superior depende de mantener una temperatura de gas de tope suficiente. A medida que el O₂ aumenta, el flujo de masa de gas dentro del AH disminuye, lo que disminuye el flujo de calor a la región superior del AH para secar la carga. El límite superior de la temperatura de gas de tope también puede estar gobernado por la necesidad de proteger el equipo de gas de tope. Otras limitaciones al enriquecimiento de O₂ incluyen su coste y disponibilidad.
La medida clave para la combustión a altas tasas de inyectante es una alta temperatura de soplado. El enriquecimiento de O₂ juega un papel más importante como medio de control del flujo de gas en el AH que en el control de la combustión de WP. Generalmente, una temperatura de aire caliente de soplado más alta es una medida menos costosa que el enriquecimiento de O₂ ya que permite un menor consumo de O₂. El aumento de temperaturas de soplado también reduce el consumo de coque. WP tiene un efecto de enfriamiento más fuerte en la temperatura de llama que el carbón.
Aunque el aumento de la temperatura de soplado eleva el RAFT con inyección de PE residual, se ha encontrado en un estudio que independientemente de la temperatura de soplado (900 °C, 1000 °C, y 1100 °C) y enriquecimiento de O₂ (0,7 % y 1,2 %), el RAFT máximo que puede alcanzarse es de alrededor de 1950 °C. Esto sugiere que la temperatura de soplado y el enriquecimiento de O₂ solo afectan la cinética de combustión (tasas), y no la termodinámica, ya que mientras las partículas de plástico comiencen a arder, la temperatura máxima relacionada con la entalpía de combustión permanece constante.
La reducción de la humedad de soplado puede ayudar a compensar los efectos de enfriamiento de WPI. Si el RAFT se vuelve excesivo, entonces la humedad de soplado puede aumentarse. El aumento de la humedad de aire caliente significa más H₂ en el gas de vientre para reducción de mineral de hierro. El RAFT óptimo en AH operando con mayores contenidos de H₂ puede ser más bajo que los que operan con menores H₂. Además, la velocidad de soplado puede ajustarse no solo para mejorar la combustión de plásticos residuales, sino para mantener la longitud requerida de la zona de raceway que es crítica para obtener buenas condiciones en el hogar.
Char no quemado
Con el aumento de la tasa de inyección, la combustibilidad de WP tiende a disminuir, resultando en material no quemado (char, finos y cenizas volantes) saliendo de la raceway. Parte de este material, junto con desechos de coque, se acumula en la parte trasera de la raceway, en el nido de pájaro, obstaculizando el flujo de gas ascendente y sólidos arrastrados en esta área. La mayoría son arrastrados hacia arriba donde pueden acumularse bajo la zona cohesiva, disminuyendo la permeabilidad y, por tanto, la productividad del AH. Los cambios en la permeabilidad de la zona inferior del AH también pueden afectar la calidad del HM y la viscosidad de la escoria.
El material no quemado tiende a acumularse en posiciones donde ocurren grandes cambios en el flujo de gas. Finalmente es arrastrado en el flujo de gas, pasando a través de las rendijas de coque de la zona cohesiva, y subiendo por el eje del AH, donde puede influir en la permeabilidad de la carga, y finalmente se libera con el gas de tope del AH. Las tasas de inyección de WP más altas también aumentan el volumen de gases de combustión, y por tanto el flujo de gas, y cambian la carga térmica en la parte inferior del AH. Además, se produce más escoria.
La deposición de material fino no quemado es un fenómeno complejo que consiste en varios mecanismos de generación, reacciones, flujo multifásico, acumulación y re-entrainment. Se han desarrollado diferentes modelos de flujo de gas para entender y predecir el comportamiento de material fino dentro del AH. Con patrones de carga de carga adecuados (como carga central de coque) y el uso de coque más fuerte, muchos de los problemas relacionados con el flujo de gas se han resuelto.
La experiencia ha mostrado que la mayor parte del char no quemado se consume dentro del AH. Los tres mecanismos para esto son: (i) gasificación con CO₂ y H₂O, (ii) reacción con hierro líquido (carburización), y (iii) reacción con escoria. Es ventajoso si el char no quemado participa en las reacciones de reducción de mineral, reemplazando así más coque y reduciendo la cantidad de sólidos no quemados en el gas de tope del AH.
La reacción de chars con CO₂ y H₂O comienza en la raceway, pero como el tiempo de residencia para partículas finas es muy corto para reacción apreciable, la gasificación ocurre principalmente en el eje del AH. Las reacciones de char C con CO₂ (reacción de Boudouard) y H₂O son más lentas que la combustión de char. Los chars resultantes de WP y coque compiten entre sí por CO₂ y H₂O. Los chars de WP son más reactivos que los de coque y, por tanto, se gasifican preferentemente. Así, la degradación del coque por la reacción de Boudouard disminuye con el aumento de tasas de WPI.
Se ha informado que la tasa de gasificación de CO₂ de char de WP aglomerado (diámetro de partícula 400 a 500 micras) es alrededor de 10 veces mayor comparado con char de PC (50 micras), a pesar de su mayor tamaño. Las tasas se han determinado usando una termobalanza. La tasa de gasificación de CO₂ de char de PVC también es ligeramente superior a char de PC. También se ha informado que la tasa de reacción de char no quemado de WP (300 a 400 micras) es alrededor de la mitad que la de char de PC (50 micras). Aunque el char de WP tiene un tiempo de residencia más largo en la cama de coque compactada debido a su mayor tamaño, tiene una pequeña tasa de gasificación debido a su área superficial específica bastante pequeña. Por tanto, puede acumularse en la parte inferior del AH, disminuyendo la permeabilidad, a menos que la CE en la raceway sea alta.
La reactividad del C en el char no quemado a CO₂ y H₂O depende no solo de su área superficial (tamaño de partícula) sino también de su estructura y composición, así como de las condiciones operativas. Además, como el tiempo de residencia para partículas a altas temperaturas es demasiado corto en un AH, la gasificación de char ocurre principalmente a temperaturas decrecientes en el eje del horno. Las propiedades del char cambian a medida que sube por el AH, y por tanto su reactividad a CO₂ y H₂O. La atmósfera de reacción no es uniforme, por ejemplo, las concentraciones de CO, CO₂, H₂ y H₂O varían en diferentes ubicaciones dentro del AH. Normalmente, concentraciones más altas de H₂ y CO se encuentran en la periferia comparado con el centro del AH para plásticos residuales con tamaño de partícula de 0,2 mm a 1 mm, pero lo inverso ocurre con la inyección de partículas de mayor tamaño (menos de 10 mm).
La inyección de WP aumenta la concentración de H₂ en el gas de vientre. Dado que la tasa de reacción química de reducción por H₂ es mayor que la de CO, el alcance de la reacción de Boudouard se reduce a medida que el H₂ de vientre aumenta. CO₂ y H₂O están presentes en la parte superior del AH debido a la reducción de óxidos de hierro. Bajo las condiciones aquí, la gasificación de char por CO₂ es probable que esté controlada por la tasa de reacciones químicas. En la parte inferior del AH, la gasificación de char es parcialmente controlada por difusión. Por tanto, la tasa de reacción global de gasificación de char es probable que sea influenciada por la reactividad química del char a CO₂ en esta región. La reactividad del char hacia CO₂ es influenciada por su estructura química, con estructuras menos ordenadas siendo más reactivas. La estructura del char de WP aglomerado tiene una textura isotrópica con alta reactividad a CO₂.
La presencia de ciertos minerales en la ceniza del char, como Fe y álcalis, puede catalizar la reacción de gasificación de CO₂, mientras que otros minerales, como sílice (SiO₂) y alúmina (Al₂O₃), pueden ralentizar la reacción. Dependiendo de su composición, la ceniza también puede retardar la conversión de C debido al bloqueo de poros del char como consecuencia del aumento de la proporción de formación de escoria en la partícula de char. En la parte inferior del AH, los álcalis condensados de los gases recirculantes pueden tener un efecto catalítico. La pérdida de C por gasificación aumenta el contenido de cenizas del char. En general, WP tiene un contenido de cenizas (mineral) más bajo que PC y, por tanto, es más probable que se consuma dentro del AH.
La carburización del HM comienza en la fase sólida dentro de la zona cohesiva del AH, y continúa durante el descenso de las gotas de metal a través del coque activo, deadman y zonas del hogar. El char no quemado y material fino que sale de la raceway pueden contactar el metal líquido que gotea en las zonas de vientre y hogar. C y otros elementos, como Fe, Si y S, se disuelven del char en el Fe líquido influyendo en la composición del HM. La disolución de C contribuye a la carburización del Fe líquido, y manda el nivel de consumo de char por el HM. Es crítico cuando la CE es baja. Si el HM está cerca de saturación cuando alcanza las áreas de deadman y hogar, el material no quemado no puede consumirse, disminuyendo así la permeabilidad en estas regiones. El C proviene de materiales de WP no quemados, así como de coque.
La disolución de carbono de char no quemado en metal líquido está influenciada por las condiciones operativas y los siguientes factores:
- Tamaño de partícula de char – Chars no quemados que mantienen su forma original reaccionan muy poco con el Fe líquido y la escoria ya que no pueden penetrar en los líquidos. Sin embargo, si se aglomeran en partículas más grandes o son capturados por piezas más grandes de coque, entonces se comportan como coque de vientre y carburizan el metal hasta la saturación.
- Estructura de char – Generalmente, la tasa de disolución mejora a medida que la estructura de C se vuelve más ordenada.
- Materia mineral del char – En general, SiO₂, Al₂O₃, y magnesia (MgO) ralentizan la cinética de disolución de C, mientras que fluoruro de calcio (CaF₂) y óxidos de Fe aumentan la tasa. El efecto de cal (CaO) es menos claro. La reacción de calcio (Ca) con S en el metal produce una capa de CaS (sulfuro de calcio) que obstaculiza la transferencia de C. La temperatura de fusión de cenizas (AFT) también es uno de los mecanismos de control que limitan la disolución de C. La formación de una capa de ceniza en el material carbonáceo reduce el área de superficie disponible para disolución, retardando así las tasas de disolución de C. Un AFT bajo permite la fácil eliminación de la ceniza, en forma de escoria líquida. Esto resulta en exposición constante de superficie de C fresca al HM, permitiendo la transferencia de masa de C al hierro líquido.
- Composición del metal líquido – Cambia con el tiempo. La tasa de disolución de C típicamente disminuye a medida que el contenido de C del metal líquido aumenta. Un mayor contenido de S también retarda la disolución de C. La combustión de WP y coque libera óxidos de azufre (SOx) que pueden reaccionar con el metal líquido y la escoria que descienden. Esto es menos problemático con WP ya que típicamente tienen un contenido de S más bajo que el carbón y el coque.
Char no quemado, cenizas, finos, y coque pueden interactuar con la escoria líquida que gotea. La composición de la escoria cambia a medida que baja por el AH, con la concentración de óxido de Fe siendo continuamente reducida a medida que se reduce. Las reacciones en la interfaz entre el char sólido y la escoria líquida juegan un papel importante en el consumo de char ya que influyen en la cinética de las reacciones de reducción y el área de contacto entre la escoria y char disponible para reacción.
Factores que influyen en las interacciones de char no quemado con la escoria incluyen la composición de la escoria, contenido de C del char, y contenido y composición de cenizas del char, así como las condiciones operativas. Básicamente, el consumo de char por escorias ocurre a través de:
- Reducción de óxidos de Fe en escorias por C en el char – Las características de mojado tienen un efecto significativo en el mecanismo de reducción dominante que tiene lugar. Las características de mojado de las escorias varían con la composición de la escoria, temperatura, tiempo, y material carbonáceo. El mojado varía como función del tiempo ya que la reducción de óxido de Fe en la escoria por char, y la disolución de componentes de ceniza del char en la escoria, resultan en variaciones continuas en las composiciones de escoria y char. Un aumento en la temperatura normalmente resulta en mojabilidad mejorada en la interfaz escoria/C. La tasa de reducción usualmente aumenta con el aumento del contenido de FeO en la escoria (2 % a 10 %) y con el aumento de la temperatura de reacción (1300 °C a 1600 °C).
- Reducción de SiO₂ en escoria por C de char – Esto es una función de la temperatura. A temperaturas menores de 1500 °C, solo ocurre reducción de óxido de Fe. A temperaturas más altas, tanto SiO₂ como óxidos de Fe en la escoria se reducen, resultando en mayor consumo de char. El SiO₂ es reducido por C, vía SiO gaseoso, a Si o carburo de silicio (SiC). La auto-reducción de SiO₂ en la ceniza del char por C también puede ocurrir, resultando en mayor consumo de char. La cinética de reducción de SiO₂ es influenciada por la mojabilidad de chars por las escorias. El comportamiento de mojado mejora con el aumento del contenido de SiO₂ en la escoria, y con el aumento de la temperatura (1500 °C a 1700 °C). Cantidades mayores de SiO₂ y óxidos de Fe en la ceniza del char facilitan las interacciones escoria/char, llevando a un consumo mejorado de estos óxidos a través de reacciones de reducción.
- Interacción entre componentes en la escoria y char – Esta interacción conduce a la asimilación de componentes de ceniza del char como S.
Además, la reducción de MgO en escoria por C de char puede llevar a mayor consumo. La auto-reducción de los óxidos en la ceniza del char por C también puede contribuir al consumo de char.
La presencia de char no quemado en la escoria puede interferir con el golpe al aumentar la viscosidad de la escoria, mientras que la asimilación de char normalmente aumenta la fluidez de la escoria de vientre. Los cambios en la movilidad de la escoria pueden afectar la posición y forma de las zonas fluidas y cohesivas. Una escoria de alta viscosidad alrededor de las toberas también conduce a serios problemas de flujo de gas. La viscosidad de la escoria es una función compleja de la composición de la escoria, temperatura y presión parcial de O₂. Así como el char no quemado y el coque, la ceniza no quemada de WP puede interactuar con la escoria. Todos estos materiales carbonáceos contribuyen óxidos a la escoria. En general, mayores cantidades de SiO₂ o Al₂O₃ (componentes ácidos) aumentan la viscosidad de la escoria, mientras que una mayor basicidad (mayor CaO o MgO) reduce la viscosidad de la escoria debido a la despolimerización de la red de silicatos. La viscosidad de la escoria disminuye con el aumento del contenido de FeO (0 % a 20 %) a una basicidad fija. La basicidad se determina generalmente por la relación CaO/SiO₂. Dado que las escorias no asimilan completamente el char y la ceniza en la región del vientre, la escoria de vientre normalmente tiene una basicidad más alta que la escoria golpeada. La adición de fundentes puede ayudar a resolver problemas de formación de escoria.
Proceso de manufactura
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Inyección de Gas de Coque en Alto Horno: Eficiencia y Reducción de CO2
- Factores Clave que Influyen en el Consumo de Coque en Operaciones de Alto Horno
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad