



Optimización de la siderurgia en alto horno: El papel de la inyección de carbón pulverizado
Comprensión de la siderurgia en alto horno con inyección de carbón pulverizado
La inyección de carbón pulverizado (ICP) en el alto horno (AH) se impulsó inicialmente por los altos precios del petróleo, pero hoy se ha convertido en una práctica estándar en la operación del AH, ya que satisface la necesidad de reducir costos de materias primas, contaminación y prolongar la vida útil de las coquerías envejecidas. La inyección de carbón pulverizado en el AH produce: (i) aumento de la productividad, es decir, la cantidad de arrabio (HM) producido por día; (ii) reducción del consumo de coques caros al sustituirlos por carbones de coque blandos o térmicos más baratos; (iii) ayuda a mantener la estabilidad del horno; (iv) mejora la consistencia de la calidad del arrabio y reduce su contenido de silicio (Si); y (v) reduce las emisiones de gases de efecto invernadero. Además, el uso de ICP en el AH ha demostrado ser una herramienta poderosa para el operador, permitiendo ajustar la condición térmica del horno mucho más rápido que mediante el ajuste de la carga por la parte superior.
Roles del carbón pulverizado en el alto horno
El carbón pulverizado cumple básicamente dos funciones en la operación de un AH: no solo aporta parte del calor necesario para reducir el mineral de hierro, sino también algunos de los gases reductores. Para entender la producción de arrabio en un AH con inyección de carbón pulverizado, es necesario comprender lo que ocurre dentro del horno, las reacciones químicas, la importancia de la permeabilidad y cómo las materias primas afectan este parámetro.
Estructura y zonas del alto horno
El AH es esencialmente un horno de lecho móvil en contracorriente donde los sólidos (mineral de hierro, coque y fundentes) y, más abajo, los líquidos fundidos, descienden por el eje. El carbón pulverizado y el aire caliente enriquecido en oxígeno (O₂) se inyectan a nivel de las toberas cerca de la base. Los gases formados por las diversas reacciones ascienden por el eje del horno, reduciendo el mineral de hierro a medida que este desciende.
Carga del alto horno
La carga del AH consiste en: (i) materias primas ferrosas (mineral de hierro en grumos, pelotas y sinter) y fundentes (caliza, dolomita y cuarzo), y (ii) coque. Estos materiales se cargan alternativamente en la parte superior del horno. Tras la carga, los materiales se secan y precalientan con los gases que salen del horno.
Zonas de reducción
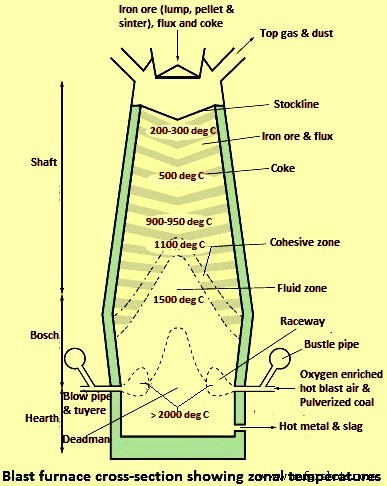
A medida que la carga desciende, se calienta y, alrededor de 500 °C, comienza la reducción indirecta del mineral por el monóxido de carbono (CO) e hidrógeno (H₂) de los gases ascendentes. La transformación de óxidos de hierro superiores a óxido ferroso (FeO) inicia en esta zona. Al descender más y calentarse a 900–950 °C, tiene lugar la reducción directa del óxido de hierro por coque sólido. El mineral se reduce por CO y H₂, y el dióxido de carbono (CO₂) formado se reduce inmediatamente por el coque volviendo a CO. El efecto neto es la reducción del mineral por el coque. La reactividad del coque al CO₂ es un parámetro importante, ya que determina el rango de temperatura donde ocurre la transición de reducción indirecta a directa.
Zona cohesiva
Más abajo se encuentra la zona cohesiva, donde la escoria comienza a formarse alrededor de 1100 °C. Inicialmente es relativamente viscosa y rodea las partículas de óxido de hierro, impidiendo su reducción adicional. A medida que la temperatura sube a 1400–1450 °C, se funde y la reducción continúa. Esta región es crítica para la permeabilidad de la carga.
Zona de coque fluido o activa y raceway
La siguiente zona es la de coque fluido o activa, donde la temperatura alcanza ~1500 °C. Continúan la fusión del mineral y la escoria. Hay movimiento sustancial y el coque alimenta desde aquí al raceway. El raceway es la parte más caliente del AH, con temperaturas de hasta 2200 °C. Se crea al inyectar aire caliente a través de las toberas. El carbón pulverizado se inyecta con el aire caliente directamente en el raceway. Allí ocurren la combustión y gasificación del carbón y el coque, generando tanto gases reductores (CO y H₂) como el calor necesario para fundir el mineral y la escoria y impulsar las reacciones endotérmicas.
El aire caliente se enriquece con O₂ para mantener la temperatura de llama deseada y mejorar la eficiencia de combustión. Un AH tiene muchas toberas (el número depende del diámetro del hogar), cada una con su propio raceway, dispuestas simétricamente. La profundidad de cada raceway suele ser de 1–2 m, dependiendo de la energía cinética del aire caliente.
Descarga de productos
El material no quemado sale del raceway y sube al horno hacia las zonas de bosh y eje. El metal y la escoria fundidos pasan por el «deadman» (lecho de coque estancado) al hogar, donde se recogen y extraen periódicamente por la canilla. La escoria se separa del hierro líquido. Algunos hornos tienen canillas separadas para escoria y hierro. Los materiales tardan 6–8 horas en descender al hogar, aunque el coque puede permanecer días o semanas en el deadman. El arrabio líquido (HM) se transporta a las instalaciones de acería. Los requisitos de calidad del arrabio para la acería son calidad consistente y temperatura lo más alta posible.
El gas caliente que sale por la parte superior del horno se conoce como gas de tope de AH. Se enfría, limpia y utiliza en la planta siderúrgica como gas combustible, mayormente para calentar los hornos de aire caliente. La Figura 1 muestra la sección transversal de un AH indicando las diferentes zonas con sus temperaturas.
Reacciones químicas en el alto horno
El AH puede considerarse un horno de intercambio de calor y masa en contracorriente, ya que el calor se transfiere del gas ascendente a la carga y el O₂ de la carga descendente al gas. La naturaleza en contracorriente hace que el proceso sea muy eficiente. Las reacciones químicas son complejas; se describen las principales a continuación.
Reducción del mineral de hierro
La reacción principal es la reducción de la carga de mineral de hierro a hierro metálico, es decir, la remoción de O₂ de los óxidos de hierro por una serie de reacciones denominadas reducción gaseosa o indirecta:
- 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (inicia ~500 °C)
- 3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O
- Fe₃O₄ + CO = 3FeO + CO₂ (600–900 °C)
- Fe₃O₄ + H₂ = 3FeO + H₂O
- FeO + CO = Fe + CO₂ (900–1100 °C)
- FeO + H₂ = Fe + H₂O
Estas reacciones son exotérmicas y generan calor. Simultáneamente, los óxidos de hierro comienzan a ablandarse y fundirse. A altas temperaturas cerca de la zona fluida, el carbono (C) del coque reduce FeO produciendo hierro (Fe) y CO. Esta «reducción directa» es altamente endotérmica, y el calor que la impulsa proviene del calor sensible de los gases calientes del raceway:
FeO + C = Fe + CO
Combustión y gasificación de carbón y coque
La combustión y gasificación generan los gases reductores (CO y H₂) que ascienden por el horno. Al entrar al raceway, el carbón y el coque se encienden por el aire caliente y comburren:
C + O₂ = CO₂
Al haber exceso de C a alta temperatura, el CO₂ se reduce mediante la «reacción de Boudouard o de pérdida de solución» a CO, reacción endotérmica:
CO₂ + C = 2CO
Además, el vapor de agua (H₂O) producido durante la combustión se reduce según:
H₂O + C = CO + H₂
La inyección de carbón portador de H₂ aumenta la reducción indirecta. El H₂ es un gas reductor más efectivo que el C (reducción directa). La reacción de regeneración de H₂ (H₂O + C = CO + H₂) es menos endotérmica y más rápida que la regeneración de CO (reacción de Boudouard). Un mayor contenido de H₂ en los gases ascendentes promueve mayores tasas de reducción del mineral, aumentando la productividad. Sin embargo, una mayor concentración de H₂ puede generar más finos de coque en el eje del horno.
Reacciones de los fundentes
La caliza y la dolomita descienden en el horno y permanecen sólidas mientras atraviesan las reacciones de calcinación:
- CaCO₃ = CaO + CO₂
- (Ca,Mg)CO₃ = (Ca,Mg)O + CO₂
Estas reacciones son endotérmicas y comienzan ~870 °C. El CaO y MgO ayudan a remover azufre (S) e impurezas ácidas de la carga para formar escoria líquida, y también pueden eliminar S liberado del coque y carbón.
Problemáticas operativas
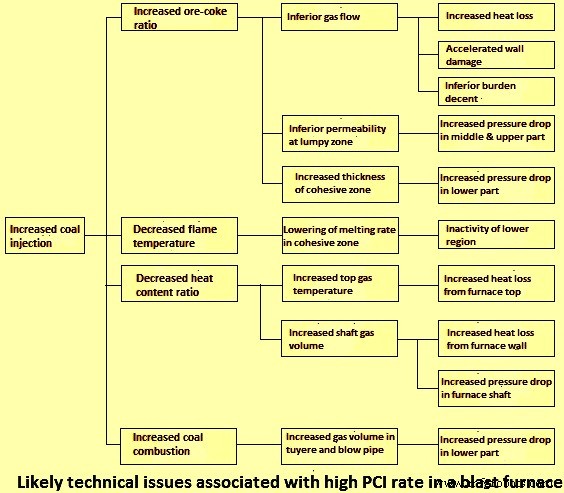
La operación estable del AH depende de la distribución uniforme del flujo de gas ascendente y del flujo sin obstáculos de arrabio y escoria al hogar. Por tanto, mantener la permeabilidad en el horno es crucial para la operación estable y la productividad. La mayoría de los problemas técnicos asociados al aumento de tasas de inyección de carbón responden a requisitos de permeabilidad. La Figura 2 muestra algunos problemas asociados a altas tasas de ICP.
Permeabilidad y generación de finos
La permeabilidad dentro del horno se ve influenciada por las propiedades de la carga ferrosa, el coque y el carbón. Los finos generados por estos materiales pueden acumularse, bloqueando flujos de gas y líquidos. El carbón no quemado (char) y finos de coque pueden acumularse en el «nido de pájaro», zona compacta entre el raceway y el deadman, y alrededor de la base de la zona cohesiva. Esto causa fluctuaciones en el flujo de gas y operación inestable. Puede ocurrir flujo de gas periférico, aumentando la carga térmica en los muros del horno, especialmente en la parte inferior, acortando la vida del revestimiento refractario y acelerando la necesidad de reparación capital.
La eficiencia del proceso AH depende de la tasa de remoción de O₂ de la carga ferrosa. Cuanto más O₂ remueve el gas, más eficiente es el proceso. Por tanto, el contacto íntimo entre gas y carga es importante. Para optimizar este contacto, la permeabilidad de la capa de mineral debe ser lo más alta posible. La relación entre el gas que fluye a través de la carga y la cantidad de O₂ a remover debe estar equilibrada.
La permeabilidad de una capa de mineral está determinada en gran medida por la cantidad de finos (<5 mm). La mayoría de finos provienen normalmente del sinter, si está presente en la carga, o del mineral en grumos. Hay dos fuentes: (i) los que forman parte de la carga de mineral, y (ii) los generados por degradación de los materiales durante transporte, carga y dentro del eje del horno.
Por ello, es importante cribar los materiales de carga para eliminar finos antes de cargarlos al AH. Los tamaños preferidos son típicamente 5–30 mm para sinter, 8–16 mm para pelotas y 10–30 mm para mineral en grumos. La mayoría de AH operando a altas tasas de ICP usan una gran proporción de carga preparada con más del 80% de sinter y/o pelotas.
Cuando los finos se generan por degradación durante transporte y carga, es importante controlar las características de degradación de los materiales. Existen pruebas estándar para determinar la resistencia a la degradación física por impacto y abrasión, y para medir la desintegración durante la reducción a bajas temperaturas.
Reducibilidad y propiedades de fusión
Se prefiere carga ferrosa con alta reducibilidad. Existen métodos estándar para determinar la reducibilidad. Paradójicamente, mejorar la reducibilidad puede aumentar la degradación y desintegración. Menores contenidos de sílice (SiO₂) y óxido de calcio (CaO), y mayores contenidos de álcalis aumentan la reducibilidad pero también la desintegración.
La permeabilidad para el flujo de gas se reduce cuando el material de carga comienza a ablandarse y fundirse. Es esencial que los materiales comiencen a fundirse a temperaturas relativamente altas para no ralentizar el flujo de gas mientras aún están altos en el eje. También se desea una transición rápida de estado sólido a líquido. Las propiedades de fusión dependen de la composición de la escoria. La fusión de pelotas y mineral en grumos suele iniciar a 1000–1100 °C, mientras que el sinter básico funde a temperaturas más altas.
Además, la calidad de los materiales de carga debe ser consistente para asegurar operación estable, y deben distribuirse en el AH para lograr operación suave con alta productividad.
Funciones del coque y límites de la inyección de carbón
El coque tiene tres funciones principales en el AH: (i) química, (ii) térmica, y (iii) física. Por su función química, actúa como agente reductor; su combustión genera gases para reducir óxidos de hierro y sílice, y aporta C para la carburación del arrabio. Por su función térmica, el coque combustionado en el raceway aporta calor para fundir hierro y escoria, y para impulsar procesos endotérmicos. Por su función física, el coque soporta la carga ferrosa sobre una matriz permeable por donde fluyen gases, arrabio y escoria.
El carbón contribuye a las dos primeras funciones pero no a la tercera, «física». Aquí el coque debe asegurar permeabilidad para el gas del horno en la zona sobre la zona cohesiva, dentro de ella, y para gas y productos fundidos en las zonas de bosh y hogar. El papel del coque es especialmente importante en la zona cohesiva, donde el ablandamiento y fusión del mineral pueden formar capas impermeables, separadas por capas o ventanas permeables de coque. Además, en esta zona el coque forma una rejilla resistente que soporta parte del peso de la carga superior. Debido a la función física del coque, existe un límite en la cantidad de carbón que puede inyectarse.
Se requiere coque de alta y consistente calidad para disminuir la generación de finos que llevan a mala permeabilidad, operación inestable y menor productividad. La tasa a la que el coque se degrada y genera finos al descender está controlada principalmente por la reacción de Boudouard, estrés térmico, estrés mecánico y acumulación de álcalis, dependiendo de su posición en el horno y condiciones operativas. Las principales propiedades de interés del coque son:
- Resistencia en frío (dentro del AH) – Determina la resistencia a rotura y abrasión durante manipulación. Los mecanismos de fragmentación y abrasión dominan la generación de finos en la parte superior o eje del horno, y suelen relacionarse con la resistencia en frío del coque. Existen pruebas estándar para evaluar la degradación mecánica (resistencia en frío).
- Resistencia en caliente – Por la resistencia en caliente, los trozos de coque retienen integridad estructural al reaccionar con CO₂ a altas temperaturas. La reacción con CO₂ (Boudouard) en el raceway promueve su degradación y producción de finos. Además, puede ocurrir degradación por impacto con el aire caliente a alta velocidad. Coque con baja resistencia en caliente puede resultar en raceway y zonas cohesivas distorsionadas, y acumulación de finos en el deadman causando problemas de permeabilidad. Por tanto, la resistencia y estabilidad de la estructura del coque tras reaccionar con CO₂ a alta temperatura es un parámetro importante. Dos índices indican el comportamiento potencial del coque a altas temperaturas: (i) Índice de Reactividad del Coque (CRI) y (ii) Resistencia del Coque tras Reacción (CSR), determinados por pruebas estándar.
- Composición química – Respecto a la composición, son importantes su ceniza, S (afecta el S en el arrabio) y contenidos de álcalis. Los álcalis (y otros óxidos básicos como óxidos de hierro) aumentan la reactividad del coque hacia CO₂ por efecto catalítico, y reducen su resistencia a la abrasión, haciéndolo más susceptible a degradación. La ceniza del coque normalmente tiene efecto adverso en el rendimiento del AH.
- Tamaño medio y distribución granulométrica – El material de menor tamaño debe cribarse antes de cargar para evitar problemas de permeabilidad. La distribución de tamaños impacta directamente en la permeabilidad, tanto en el eje como en las partes bajas. El tamaño medio promedio del coque cargado suele ser 20–50 mm. En operación estable, la mayoría de finos de coque se consumen en el horno por reacción de Boudouard, carburación del arrabio y reacción con escoria, saliendo solo una pequeña cantidad con el gas de tope.
Tasas de coque inferiores a 300 kg/tHM se han vuelto práctica estado del arte en AH modernos con ICP. Los valores más bajos logrados son ~240 kg/tHM. El uso de coque nut (nut coke) es común, la cantidad depende de condiciones locales. El coque nut aumenta el rendimiento global de C del AH y protege al coque grueso de degradación excesiva al gasificarse preferentemente en el eje.
Emisiones y preocupaciones ambientales
Globalmente, la industria siderúrgica representa la mayor parte de emisiones de CO₂ (~27%) del sector manufacturero, debido a su producción intensiva en energía, dependencia del carbón como fuente energética principal y gran volumen de producción. ~60% de la producción mundial de acero es vía AH, y la siderurgia por AH es una de las mayores fuentes de emisiones en una planta, ya que la mayor parte del consumo energético se relaciona con el proceso AH (~2.4–3.1 Gcal/t de acero bruto, incluyendo hornos de aire caliente). Como el CO₂ está asociado al cambio climático, su reducción es prioritaria. A continuación se describen cantidad, composición y poder calorífico (PC) del gas de tope, emisiones atmosféricas, emisiones de CO₂ y su reducción, así como brevemente residuos líquidos y sólidos.
Gas de tope del alto horno
El gas sucio caliente sale por la tope bajo presión y pasa por una planta de limpieza de gas (GCP) donde se remueven particulados (principalmente char no quemado, hollín y finos de coque) y agua, y el gas se enfría. La cantidad de polvo a remover aumenta con tasas de inyección de carbón más altas. Las GCP modernas son unidades de múltiples etapas donde primero se remueven partículas gruesas por separación por gravedad (captadores de polvo o ciclones), seguido de remoción de finos por lavadores húmedos o precipitadores electrostáticos húmedos para lograr contenido de polvo <10 mg/m³. En algunos AH también se practica remoción en seco de finos usando filtros de mangas. Las GCP modernas permiten clasificar el polvo extraído en diferentes tipos para su reutilización efectiva.
El gas de tope contiene aproximadamente H₂–4%, CO–25%, CO₂–20%, siendo el resto mayormente nitrógeno (N₂). Tiene un PC de ~810 kcal/m³, es decir, ~35–40% de la energía del carbón y coque se extrae en el gas de AH. El gas limpio se usa en varios lugares de la planta, incluyendo calentamiento de aire de soplado en hornos de aire caliente. El PC del gas influye en su uso en procesos posteriores.
Los AH modernos operan normalmente a alta presión para aumentar productividad. En muchos, una turbina de recuperación de presión de tope genera electricidad a partir de la presión residual en el gas de tope. La potencia de la turbina puede cubrir ~30% del requerimiento eléctrico de todos los equipos del AH, incluyendo sopladores. La cantidad, composición y PC del gas se ven influenciados por propiedades del carbón y condiciones operativas. Por ejemplo, carbones HV (alta materia volátil) típicamente tienen mayor contenido de H₂ y menor PC que los LV (baja materia volátil), generando gas con mayor H₂ y menor PC. La inyección de carbones HV aumenta típicamente la cantidad de polvo en el gas comparado con LV. La cantidad de polvo fino es usualmente mayor al inyectar carbón con VM muy alta. El material carbonáceo aumentado en el polvo fino se identifica como hollín, originado de la combustión incompleta de la materia volátil del carbón.
Emisiones atmosféricas
Hay poca información sobre cambios en emisiones atmosféricas al inyectar carbón en AH. La inyección no causa aumento de S en el gas de AH al inyectar carbones con ~0.8% S. Un estudio de inventario de ciclo de vida para AH mostró que emisiones de SO₂ y NO₂ disminuyen ~22% y 16% respectivamente al aumentar la tasa de ICP de 16 a 116 kg/tHM.
La limitación de cloro (Cl) en carbón (típicamente <0.05%) se debe a las propiedades corrosivas de los compuestos de cloro generados, particularmente ácido clorhídrico (HCl). El Cl formado en el raceway al inyectar carbón reacciona con álcalis gaseosos (del carbón o ceniza de coque) formando cloruros alcalinos (NaCl y KCl). También se genera algo de HCl y cantidades menores de otros compuestos de Cl. Parte del HCl se remueve por la caliza en el horno. Los cloruros alcalinos (también generados del mineral) pueden circular en el eje causando desintegración del sinter, aumentando finos y deteriorando permeabilidad. Los compuestos de Cl pueden corroer el revestimiento refractario y tuberías en la GCP. Se remueven en el agua de lavado del lavador.
Elementos traza
La termodinámica y metalurgia del proceso AH concentran elementos traza del carbón, coque y mineral en diferentes corrientes de salida. Elementos volátiles altos como cadmio (Cd) y mercurio (Hg) se absorben en polvo fino y salen en el gas de tope. Se remueven en la GCP (~75% Cd y 90% Hg). Cd y Hg no van a arrabio ni escoria. Elementos menos volátiles como zinc (Zn) y cobre (Cu) se distribuyen entre metal y escoria líquidos. La mayoría del Zn de todas las fuentes se disuelve en el arrabio por la alta presión en el AH, ~70% sale en arrabio y escoria. El plomo (Pb) tiene temperatura de evaporación menor que Zn y puede acumularse en el AH, reduciendo productividad. La mayor parte del Pb proviene del mineral (sinter, grumos, pelotas), seguido del coque. La mayoría sale absorbido en partículas finas de la carga y coque, y se remueve en la GCP en el lavador (>80%). Su transferencia al arrabio es menor. Solo ~1% cada de Cd y Pb, y 5% de Hg se emiten en estado gaseoso metálico.
Emisiones de CO₂ y reducción
Las emisiones de CO₂ de los AH se ven afectadas por varios factores. AH menores tienden a emitir más CO₂/tHM que los grandes por menor eficiencia. Un AH grande es normalmente más eficiente al tener menores pérdidas de calor y ser más económico instalar equipos eficientes. La pérdida energética en un AH eficiente es <10% de la energía total de entrada. La calidad de materias primas influye en consumo energético y emisiones. Por ejemplo, carbones de menor ceniza producen menor cantidad de escoria que carbones de mayor ceniza, logrando mejor eficiencia térmica al necesitar menos energía para fundir la ceniza. Por cada aumento porcentual en ceniza del carbón inyectado, se necesita ~1.5 kg/tHM extra de coque, aumentando aporte de C y emisiones de CO₂.
La calidad del coque afecta la cantidad de agente reductor (coque y carbón) necesaria en el AH y por tanto las emisiones de CO₂. Un aumento del 1% en ceniza de coque eleva la tasa de escoria 10–12 kg/tHM, y la demanda energética por cada 10 kg/tHM de escoria es ~15 Mcal/tHM. La calidad del coque depende de la calidad del carbón usado en su producción y del proceso de coquización.
Las calidades de minerales difieren en composición química y contenido de hierro, afectando la energía necesaria para la reducción y fusión. La composición de la ganga afecta la cantidad de caliza o cal para lograr la basicidad de escoria necesaria. En total, estos factores pueden hacer una diferencia de ~240–480 Mcal/t en necesidades energéticas del AH. Sin embargo, la calidad del mineral se deteriora por agotamiento de yacimientos de alta calidad, aumentando las necesidades energéticas.
La ICP reduce emisiones globales de CO₂ de una planta siderúrgica comparado con operación solo con coque. Esto es principalmente porque la ICP reduce la necesidad de coque y por tanto consumo energético y emisiones de las baterías de coquería. El ahorro energético promedio es ~840 Mcal/t de coque reemplazado. La ICP también puede reducir consumo energético dentro del AH.
Una evaluación de ciclo de vida (LCA) evalúa el desempeño ambiental de productos y materiales desde la extracción hasta fin de vida y disposición. Las fases iniciales de un LCA involucran un inventario de ciclo de vida, que cuantifica materiales, energía y emisiones asociadas a un sistema. La industria siderúrgica tiene flujos complejos de energía y materiales, dentro y fuera de las plantas. Muchos productos se venden «al otro lado de la valla» y algunos se envían a largas distancias. Por tanto, el uso total de energía de producción y emisiones de CO₂ pueden ser considerablemente mayores o menores que la huella del sitio sugiere. Por ejemplo, comprar coque y/o electricidad reduce emisiones en el sitio pero las aumenta en otro lugar. Los resultados de LCA dependen de dónde se establecen los límites del sistema.
La World Steel Association (WSA) ha usado enfoque LCA para cuantificar uso de recursos, energía y emisiones asociadas a la producción de catorce productos siderúrgicos desde extracción hasta la puerta de la planta («cradle-to-gate»). El inventario incluyó rutas AH/convertidor básico de oxígeno y horno de arco eléctrico. Un inventario para AH mostró ~6.5% reducción de CO₂ al aumentar tasa de ICP de 16 a 116 kg/tHM. Sin embargo, hay límite en la cantidad de carbón inyectable. Un estudio indicó tasa máxima ~250 kg/tHM. Según WSA, aumento de inyección >180 kg/tHM no reduce cantidad de coque, y el carbón adicional solo se gasifica produciendo más gas de AH.
En un estudio por metodología LCA, se estima que el efecto de reducción de CO₂ de ICP es 0.07 kg CO₂ a tasa de inyección 0.1 kg/kg de arrabio.
Varios estudios LCA muestran que inyectar agentes reductores con H₂, como carbón, reduce emisiones de CO₂ (comparado con operación solo coque, ya que el H₂ en coque es solo ~0.5%). Reducciones adicionales pueden lograrse reduciendo aporte de C (coque y carbón). Las medidas se dividen en dos grupos:
- Las que promueven operación de AH de mayor eficiencia: temperaturas de soplado más altas, eficiencia del eje mejorada, y menor temperatura de zona de reserva térmica. Sin embargo, estas medidas también reducen suministro de gas de tope a procesos posteriores. La minimización de producción de gas de tope reduce emisiones de CO₂ pero puede no ser posible en plantas donde el uso del gas en procesos posteriores es importante.
- Medidas que promueven ahorro energético en siderurgia: reducción de pérdidas de calor del AH, carga de hierro metálico, menor tasa de escoria, operación con menor proporción de sinter o sinter prerreducido.
Además, el reciclaje de gas de tope descarbonizado al AH reduce emisiones de CO₂. Esta tecnología, denominada reciclaje de gas de tope (TGR), primero remueve CO₂ por proceso comercial como «Selexol», antes de recalentar e inyectar el gas en el eje y/o a través de toberas. Requiere operar el horno con soplado de O₂ puro para evitar acumulación de N₂ por reciclaje. El CO₂ capturado puede almacenarse bajo tierra. El gas de tope, consistiendo principalmente de CO y H₂, reduce consumo de C y aumenta productividad. ULCOS (Ultra-Low CO₂ Steelmaking), consorcio de 48 empresas y organizaciones europeas, pionero esta tecnología. Pruebas a escala piloto durante seis semanas resultaron en hasta 76% reducción de emisiones de CO₂, siempre que el CO₂ capturado se almacene.
Aguas residuales y subproductos
La producción de acero es intensiva en agua, consumiendo ~180–200 m³ por tonelada de acero. El AH consume ~14–17.5 m³ por tonelada de arrabio, mayormente para enfriamiento (muros y toberas) y granallado de escoria. El agua se usa también en la GCP del AH. El agua residual se trata antes de reciclar, con >90% reciclado. La cantidad y composición depende parcialmente de la calidad de materias primas. Por ejemplo, materias primas con alta sal requieren volúmenes significativamente mayores de agua de lavado en lavadores de gas de tope. El proceso de tratamiento puede remover Cd y otros metales pesados antes de reciclar o descargar.
La producción integrada de hierro y acero genera ~450–500 kg de residuos y subproductos por tonelada de acero bruto. De esto, >375 kg/t es escoria y ~60–65 kg/t son polvos y lodos de limpieza de gases y escamas. ~86% de todos los residuos y subproductos pueden reciclarse interna y externamente tras tratamiento. El polvo grueso removido del gas de tope por separación en seco puede reciclarse internamente. El lodo con partículas finas de la GCP se dispone típicamente en relleno sanitario; en algunas plantas se recicla por planta de sinter.
Se producen diferentes formas de escoria según el método de enfriamiento: escoria enfriada al aire, expandida o espumada, pelletizada y granulada. La mayoría de la escoria puede venderse, con solo una pequeña cantidad para relleno (<10%). Así, la escoria de AH se considera subproducto, no residuo. Puede utilizarse en producción de cemento, construcción vial, material de construcción y fines especiales. Los usos posibles dependen de propiedades y forma de la escoria.
La composición de la escoria depende de la calidad de materias primas. Se forma del material de ganga del mineral, y ceniza de coque y carbón. Consiste principalmente en silicatos y aluminosilicatos de Ca y Mg, junto con compuestos de S, Fe, Mn y otros elementos traza.
La cantidad de escoria generada aumenta con tasas de inyección crecientes y mayores contenidos de ceniza y S de los reductores. El S en la escoria proviene principalmente del carbón. Sin embargo, el S se captura efectivamente en la escoria. Solo el S presente en la superficie es potencialmente lixiviable. Los elementos traza probablemente también quedan capturados en la escoria.
Proceso de manufactura
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Inyección de Gas de Coque en Alto Horno: Eficiencia y Reducción de CO2
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno
- Sistemas de inyección directa: Cómo funcionan y por qué son esenciales para motores modernos
- Inyección indirecta en motores: Cómo funciona y por qué es importante
- Explorando los sistemas de inyección multipunto: Función, componentes y rendimiento