



Clasificación y Preparación Optimizada de Chatarra de Acero para Reciclaje Sostenible
Chatarra de Acero y Procesos de Clasificación y Preparación
El reciclaje de chatarra de acero está recibiendo mayor impulso debido al foco de una iniciativa ambiental emergente, ya que el mayor consumo de chatarra reduce la necesidad de extracción adicional de recursos y, por tanto, reduce el impacto ambiental. El reciclaje también es parte de una gestión sabia de recursos de hierro. La recuperación de 1 tonelada métrica de acero de chatarra conserva mineral de hierro, carbón y caliza. Según la World Steel Association, la ruta integrada (alto horno BF y convertidor BOF) usa 1.400 kg mineral, 800 kg carbón, 300 kg caliza y 120 kg chatarra reciclada para producir 1.000 kg acero bruto; la ruta de horno de arco eléctrico (EAF) usa en promedio 880 kg chatarra combinada con otras fuentes (DRI, arrabio, hierro granulado), 16 kg carbón y 64 kg caliza para 1.000 kg acero. En promedio, recuperar 1 tonelada de acero de chatarra conserva ~1.030 kg mineral, 580 kg carbón y 50 kg caliza. El reciclaje también ahorra energía: 99,9 % de chatarra fundida se consume en nuevo acero, generando residuos ambientalmente indeseables despreciables.
La chatarra se clasifica en tres categorías principales según cuándo se convierte en chatarra en su ciclo de vida: (i) chatarra propia (home scrap), (ii) chatarra nueva (new scrap), (iii) chatarra vieja (old scrap).
Chatarra propia es la generada internamente durante fabricación de nuevos productos de acero en plantas siderúrgicas. También llamada chatarra de retorno, es material en forma de recortes o rechazos generados dentro de la planta durante producción de hierro y acero. Rara vez sale del área de producción; se devuelve al horno de acería in situ y se funde de nuevo. Tiene propiedades físicas y composición química conocidas. Los avances tecnológicos han reducido significativamente su generación.
Chatarra nueva (también llamada pronta o industrial) se genera en unidades de fabricación que fabrican productos de acero. Se acumula cuando el acero se corta, estira, extruye o mecaniza. El proceso de fundición también produce chatarra como metal excedente. Incluye virutas, recortes, recortes de estampación sobrantes al fabricar piezas. Suele transportarse rápidamente a plantas siderúrgicas a través de procesadores y comerciantes o directamente para refundición, evitando costes de almacenamiento e inventario. La oferta depende de actividad industrial: alta actividad genera más chatarra. Composición y características físicas son bien conocidas. Típicamente limpia, no mezclada con otros materiales. En principio no necesita pre-tratamiento mayor antes de fundición, aunque puede ser necesario corte a tamaño.
Chatarra vieja (post-consumo u obsoleta) es acero desechado cuando productos industriales y de consumo (automóviles, electrodomésticos, maquinaria, edificios, puentes, barcos, latas, vagones y coches ferroviarios, etc.) han cumplido su vida útil. Se recoge tras ciclo de consumo, separada o mezclada, y a menudo contaminada en cierto grado, dependiendo de origen y sistemas de recogida. Como la vida de muchos productos supera 10 años y a veces 50 (ej. construcción), hay acumulación de productos de hierro y acero en uso desde que comenzó producción a gran escala. Al ser material en uso por años o décadas, composición y características no suelen ser bien conocidas. A menudo mezclada con basura. Por estas razones, la chatarra vieja es la más difícil y costosa de reutilizar. Su incorporación a productos reciclados puede requerir limpieza, clasificación, eliminación de recubrimientos y otra preparación.
El gran número de fuentes y formas de chatarra requiere numerosos procesos de clasificación y preparación para eliminar contaminantes y/o recuperar otros materiales valiosos (metales no férricos) antes de entrar en el proceso de acería.
Procesos para clasificación y preparación de chatarra
La chatarra propia apenas necesita preparación salvo que piezas grandes deban ser lanzadas o cortadas con gas para tamaño adecuado de carga. Lo mismo para gran cantidad de chatarra nueva. Sin embargo, parte de chatarra nueva puede necesitar procesamiento.
Elementos grandes (barcos, automóviles, electrodomésticos, vagones, acero estructural) deben cortarse para permitir carga en horno. Puede hacerse con cizallas, antorchas manuales, trituradoras o desmenuzadoras. La clasificación manual implica remover componentes a mano. Es más adecuada cuando hay que remover accesorios diversos (ej. radiadores de autos, depósitos plásticos de radiadores). La separación de metálicos y no metálicos también se hace a menudo manualmente.
Amplia gama de equipos y procesos para reducir tamaño de chatarra grande a piezas lo bastante pequeñas para consolidación, transporte y alimentación a horno. Se describen a continuación.
Procesos mecánicos
Procesos mecánicos normalmente empleados: (i) empacado (baling), (ii) briquetado, (iii) cizallado, (iv) desmenuzado (shredding) (Figura 1). Procesos químicos también se usan en ciertos casos.
- Empacado (Baling): material se comprime en prensa mecánica/hidráulica potente para producir bloques densos cúbicos (balas). En prensa, chatarra suelta con alta superficie y baja densidad (ej. virutas de torno) se compacta. Prensa usa hasta tres cilindros hidráulicos para comprimir chatarra que requiere mayor densidad para carga en horno. Con 600 HP, la mayor prensa toma tres autos aplastados sin motor y en <2 min produce bala de 2,5 t y 1 m x 0,5 m x 2 m. Ventajas: (i) más peso en camión, reduciendo coste transporte; (ii) más material en espacio dado; (iii) manejo y almacenamiento más fácil, rápido, sistemático, reduciendo costes; (iv) carga de horno más densa.
- Briquetado: en briquetadora, chatarra pequeña se compacta en bolsillos al pasar entre dos tambores contrarrotantes. Compactación puede asistirse con calor según material.
- Cizallado: material se trocea por cuchilla potente de cizalla. Cizalla guillotina hidráulica corta piezas pesadas: vigas I, planchas de barco, tuberías, laterales de vagones. Cizallas varían de 300 t a >2000 t de fuerza. La más barata es cizalla de caimán, corta chatarra pesada de 200 mm espesor. Las mayores son aún más potentes.
- Desmenuzado (Shredding): para chatarra que puede contener otros materiales (vidrio, plástico, caucho, metales no férricos) como autos y electrodomésticos. Martillos o cuchillas de acero endurecido, accionados por motores eléctricos de enorme potencia, reducen objeto a piezas pequeñas que se clasifican, principalmente por imanes que remueven chatarra de acero y dejan el resto. Desmenuzadoras tienen alto coste capital y operación, justificadas solo cuando gran cantidad de chatarra disponible regularmente. También llamadas fragmentadoras. Reducen chatarra voluminosa a piezas tamaño puño con molinos de martillos masivos. Desmenuzadora media usa 36 martillos de ~120 kg cada uno. Materia prima predominante: carrocerías de autos; "línea blanca" (electrodomésticos: estufas, lavadoras, secadoras, neveras) y otros artículos grandes también se desmenuzan. Según tamaño, procesan 1.500 a >20.000 t/mes. Proceso produce tres materiales: (i) metal férrico (hierro y acero); (ii) residuo ligero de desmenuzado; (iii) residuo pesado. Las dos fracciones, individual o colectivamente, llamadas residuo de desmenuzado (SR). "Fluff de desmenuzadora" es término para materiales de baja densidad recogidos durante desmenuzado para separación neumática por ciclón. Cada tonelada de acero recuperada produce ~300 kg SR: plásticos, caucho, vidrio, espuma, textiles, contaminados por aceites y fluidos. Metales férricos recuperados por operador mediante separación magnética. Fracción pesada SR contiene principalmente aluminio, acero inoxidable, cobre, zinc, plomo. Metales no férricos y férricos recuperados de fracción pesada. Separación por medios pesados y corrientes de Foucault (eddy current) son tecnologías principales para recuperar material metálico de fracción pesada SR.
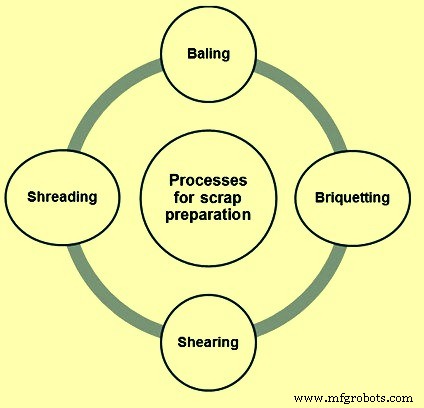
Figura 1 Procesos para preparación de chatarra de acero
Proceso de separación magnética
Separación magnética se usa cuando gran cantidad de chatarra férrica debe separarse de otros materiales. Se usan imanes permanentes y electromagnetos. Estos últimos pueden encenderse/apagarse para recoger/soltar. Proceso puede ser de tipo banda o tambor. En tipo tambor, imán permanente dentro de carcasa giratoria. Material pasa bajo tambor en banda. Separador de banda similar pero imán entre poleas alrededor de banda continua. Limitaciones: no separa hierro/acero de níquel y aceros inoxidables magnéticos. Partes compuestas con hierro se recogen, contaminando fundición. Clasificación manual a menudo se usa junto con separación magnética para evitar esto.
Proceso de separación por corrientes de Foucault (Eddy Current)
Separación por corrientes de Foucault se usa para separar metales no férricos de residuos y SR. Generalmente sigue a separación magnética primaria, y explota conductividad eléctrica de metales no magnéticos. Se logra pasando corriente magnética a través de corriente de alimentación y usando fuerzas repulsivas entre campo magnético y corrientes de Foucault en metales. Separador de rampa inclinada es aplicación más simple. Usa serie de imanes en placa inclinada cubierta con superficie deslizante no magnética (acero inoxidable). Al alimentar mezcla por rampa, elementos no metálicos resbalan recto, mientras metales se desvían lateralmente por interacción de campo con corrientes inducidas. Las dos corrientes se recogen por separado. Variaciones: separación por disco giratorio (imanes alrededor de eje giratorio); transportador con polea cabezal con imanes. Ambos confían en trayectorias variables de materiales afectados/no afectados por campos magnéticos.
Proceso de separación por medios pesados (Heavy Media Separation - HMS)
Recuperación de materiales reciclables a menudo se logra usando separación por medio denso (HMS) para recuperación de metales no férricos de residuos de desmenuzado. Proceso usa medio normalmente de magnetita o ferrosilicio finamente molido y agua. Variando proporciones de sólidos, se ajusta gravedad específica del medio. Típicamente a mitad entre densidades de los dos materiales a separar. Una vez separados, productos escurren y medio recuperado regresa al proceso. Medio adherido a producto se remueve por rociado de agua. Solución resultante pasa por separadores magnéticos para recuperar medio. Efluente reusado como agua de rociado. HMS generalmente en baño abierto para lograr fuerza separadora igual a gravedad. Para partículas pequeñas, fuerzas de viscosidad trabajan contra fuerza separadora. En esos casos, separadores ciclónicos dan separación a varias veces la gravedad.
Separación por características físicas y químicas
Utiliza color, densidad, magnetismo, chispa, pruebas químicas y espectroscópicas. Materiales se identifican típicamente por operadores calificados (clasificadores) usando número limitado de pruebas físicas y químicas. Estas se basan en reconocimiento por color, densidad aparente, reacción con reactivos, análisis químico, propiedades magnéticas, patrón de chispa al rectificar con rueda abrasiva, análisis espectrográfico.
Propiedades físicas (color, dureza relativa) pueden separar rápidamente ciertas clases. Ej.: cobre y latón por color; plomo por densidad y blandura. Diferenciar aleaciones de grados/composiciones similares es difícil. En esos casos, pruebas magnéticas, de chispa, análisis químico y espectroscópico. Prueba magnética: hierro, níquel, cobalto son ferromagnéticos, como aceros inoxidables de baja aleación. No diferencia aleaciones pero clasifica en series.
Prueba de chispa: rectificar aleación en rueda abrasiva. Color y longitud de chispa identifican aleación. Espectrómetro analiza espectros de chispa y compara con estándares, pero no es realmente portátil y no se usa ampliamente. Operadores experimentados diferencian material observando color y longitud de chispas.
Espectrómetros ópticos y de rayos X para identificar composición de aleaciones. Prueba termoeléctrica: efecto Seebeck. Dispositivos con dos sondas del mismo metal, una caliente y otra a temperatura ambiente. Al contactar chatarra, se genera diferencia de potencial característica del metal. Pruebas químicas puntuales: reactivos (ácidos) sobre metal, observando reacción. Análisis químico cuantitativo para confirmar composición exacta.
Procesos de desrecubrimiento (Decoating)
También llamados procesos de purificación de chatarra, efectivos para eliminación de elementos parásitos (tramp). Muchos elementos parásitos disueltos en fundiciones (cobre, estaño, antimonio, plomo) no se oxidan en presencia de hierro durante acería por su baja afinidad por oxígeno. No pueden eliminarse de fundición de chatarra por proceso pirometalúrgico común, como sí ocurre con silicio, manganeso, aluminio que se oxidan y disuelven en escoria. Para eliminar elementos parásitos, chatarra debe pre-tratarse a temperaturas bajas mientras permanece en estado sólido. Pre-tratamiento en estado sólido tiene ventaja: elementos parásitos están en estado puro, mezclados con porción férrica o en superficies, facilitando eliminación.
Varios productos de acero usan recubrimientos de otros metales: chapas galvanizadas, hojalata, etc. Es esencial que chatarra de tales productos se despoje del recubrimiento antes de procesarse en hornos. Actualmente hay varios procesos en industria para desrecubrimiento.
Proceso de desincado (Dezincing) para chatarra
Principal fuente de zinc: chatarra de chapa galvanizada. Chatarra con recubrimiento de zinc en carga resulta en descarga de óxido de zinc en polvo de chimenea. Por su alta presión de vapor (71 kg/cm² a 1600 °C), la mayor parte del zinc se evapora durante acería. Balance de zinc en EAF: 97,9 % escapa con humos, 2 % disuelto en acero, 0,1 % en escoria. Aunque eliminación en etapa de fundición no es problemática, es útil desincar chatarra galvanizada en pre-tratamiento para evitar problemas por reciclaje de grandes cantidades.
Eliminación de zinc por métodos térmicos:
- Calentar partes galvanizadas a >900 °C para evaporar zinc.
- Calentar a temperatura suficiente para fragilizar recubrimiento y removerlo por abrasión.
- Calentar y remover recubrimiento por granallado (shot blasting).
También por técnicas químicas: lixiviación con amoníaco o sosa cáustica para disolver recubrimiento de zinc de chatarra galvanizada.
Proceso continuo de desincado electrolítico de chatarra de proceso de industria automotriz desarrollado por Hoogovens (Holanda); planta piloto operada en Francia. Chatarra galvanizada sumergida en solución cáustica caliente donde zinc se disuelve mientras acero no se afecta. Tras reactor de disolución, chatarra desincada se lava y compacta. Solución enriquecida en zinc circula a celdas de electrólisis donde zinc se recupera por deposición en cátodos. Desventajas: altos costes de procesamiento y transporte adicional. Sin embargo, para nichos de mercado determinados por combinación regional de gran oferta de chatarra de proceso con recubrimiento de zinc y demanda de materia prima fiable para acería, este proceso ofrece solución real de reciclaje directo. Otros métodos investigados recientemente: tratamiento térmico, mezclas gas Cl₂-O₂, post-tratamiento mecánico tras tratamiento térmico.
Proceso de desestañado (Detinning) para chatarra
Estaño, con punto de fusión más bajo, causa zonas de debilidad en acero caliente, llevando a "fragilidad en caliente" y otros problemas. Chatarra con estaño (envases, cojinetes) afecta calidad superficial de productos porque estaño se segrega en fronteras de grano y causa costras superficiales durante trabajado. Procesos usados: desestañado electrolítico y alcalino.
Desestañado electrolítico de chatarra de hojalata ha sido proceso comercializado largo tiempo. Chatarra prensada en fardos con densidad >1,2 t/m³. Fardos sirven como ánodos en proceso electrolítico, sumergidos en baño de sosa cáustica a 85 °C. Estaño se deposita en cátodo de acero como material esponjoso, que se raspa, prensa en pastillas grandes para disposición a industria del estaño. Tras desestañado, contenido residual de estaño en chatarra puede ser tan bajo como 0,02 %. Desestañado electrolítico es económicamente eficiente solo si unidad tiene capacidad >30.000 t/año. Adecuado para chatarra nueva, problemático para vieja.
Recubrimiento de estaño en hojalata no puede eliminarse por tratamiento mecánico (ej. desmenuzado). En rango 400-550 °C, sulfuración de recubrimiento con gases reactivos con potencial de azufre y remoción posterior como fase sulfuro frágil se ha aplicado con éxito en laboratorio. Actualmente imposible eliminar estaño de fundiciones de chatarra en condiciones industriales. En laboratorio, estaño eliminado con éxito por tratamiento con escorias con Ca en condiciones reductoras y por tratamiento al vacío de fundiciones a 1 kg/m² presión.
Proceso de descobrización (Decopperization) para chatarra
Cobre no puede eliminarse de fundiciones basadas en chatarra por refino convencional. Enfoques propuestos para reducir Cu: mejora de clasificación, dilución de cargas contaminadas con DRI, pre-tratamiento mecánico/químico para eliminación de impurezas. Esfuerzos significativos en técnicas pirometalúrgicas. Confirmado en laboratorio que cobre puede eliminarse con fundentes sulfurosos, pero método más prometedor es tratamiento de fundiciones a presión reducida de fase gaseosa: vaporización selectiva de cobre, probado con éxito en laboratorio. Investigaciones actuales para optimizar operación de desmenuzadora respecto a contenido de cobre en chatarra desmenuzada. Resultados preliminares: contenido de cobre controlable variando apertura de rejilla. Respecto a clasificación, cobre se elimina más eficazmente por selección manual.
Incineración
Proceso de incineración a menudo usado para eliminación de materiales combustibles: aceites, grasas, pinturas, lubricantes, adhesivos.
Tecnologías recientes de clasificación de chatarra
Algunas tecnologías desarrolladas recientemente:
Espectrómetros de emisión óptica portátiles
Evolucionan como herramientas importantes para clasificación e identificación in situ de metales en chatarra. Precisión y exactitud analítica, aunque no tan buenas como espectrómetros de laboratorio, son más que adecuadas para separación de mezclas y verificación de grados. Espectrómetro portátil capaz de separar diferentes tipos de acero y al menos 90-95 % de grados individuales de cada tipo.
Proceso de clasificación por color
Clasificación por color es uno de los primeros procesos automatizados usados industrialmente, desarrollado por Huron Valley Steel Corporation (HVSC), mayor clasificador mundial de chatarra no férrica. Última década HVSC usó esta tecnología para clasificar zinc, cobre, latón, acero inoxidable. Basada en análisis de imagen por computadora: color de cada pieza detectado. Piezas con color en rango especificado se dirigen automáticamente fuera de alimentación. Para funcionar, se usa mecanismo de individualización para producir perfil en cadena de partículas antes del detector de imagen.
Proceso HVSC ha probado ser muy preciso, purezas >98 %. Posible porque método es independiente de tamaño y forma de partícula. Avance tecnológico de computadoras ha aumentado velocidad de análisis de imagen en tiempo real. Avance de máquinas industriales de clasificación por color ha mejorado dramáticamente capacidad de separar metales con ligeras variaciones de color.
Proceso que utiliza espectroscopía de ruptura inducida por láser (LIBS)
Espectroscopía de ruptura inducida por láser (LIBS) es proceso de clasificación que determina composición química real de cada pieza de chatarra de forma rápida y económica para lograr máxima calidad. Tecnología LIBS desarrollada por Laboratorio Nacional Los Alamos a principios de 1980s para variedad de aplicaciones. No fue hasta principios de 1990s que se implementó para análisis de piezas metálicas sólidas en proyecto conjunto con Metallgesellschaft. Resultados mostraron aspectos prácticos para determinar composición elemental de chatarra metálica con precisión. Sin embargo, foco fue identificación de elemento matriz, no análisis espectral completo de todos los elementos. Aunque tiene ventajas, LIBS tiene limitaciones. Mayor inconveniente: superficie de chatarra debe estar libre de pinturas, lubricantes, adhesivos, ya que pulso láser solo penetra ≤30 angstroms en superficie.
Rayos X también pueden usarse en lugar de láser para iluminar superficie. Fluorescencia de rayos X (XRF) se ha usado para identificación de aleaciones; varios dispositivos comerciales, portátiles y de mano, ya disponibles.
Proceso de manufactura
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Optimización de la calidad del acero: gestión de inclusiones y avance en la producción de acero limpio
- Evaluación del Ciclo de Vida del Acero: Impulsando el Crecimiento Industrial Sostenible
- Pellets de Mineral de Hierro y Pelletización: Guía Completa del Proceso
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Entendiendo Grados de Acero para Herramientas: Propiedades y Aplicaciones
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Guía Completa de Procesos y Técnicas de Mecanizado Moderno
- Grados de Acero Inoxidable: Tipos, Propiedades y Usos Comunes