



Optimización de la generación de aire caliente con estufas regenerativas de aire caliente
Generación de aire caliente (hot air blast) y estufas de aire caliente (hot blast stoves)
Una estufa de aire caliente (hot blast stove) es una instalación para suministrar continuamente el aire caliente a un alto horno. Antes de que el aire de soplado sea entregado a las toberas del alto horno, se precalienta pasándolo por estufas de aire caliente regenerativas que se calientan principalmente por la combustión del gas de tope del alto horno (gas BF). De esta manera, parte de la energía del gas de tope se devuelve al alto horno en forma de calor sensible. Esta energía térmica adicional devuelta al alto horno como calor reduce sustancialmente el requerimiento de coque del alto horno y facilita la inyección de combustibles auxiliares como carbón pulverizado como reemplazo del costoso coque metalúrgico. Esto mejora la eficiencia del proceso. Un beneficio adicional resultante del menor requerimiento de combustible es un aumento en la tasa de producción de arrabio. Todo esto tiene un efecto significativo en términos de reducción del costo del arrabio.
Historia de las estufas de aire caliente
El uso de altos hornos se remonta hasta el siglo V a.C. en China. Sin embargo, no fue hasta 1828 que la eficiencia de los altos hornos fue revolucionada al precalentarlos usando estufas calientes en conjunción con el proceso, una innovación creada por James Beaumont Nielson, anteriormente capataz en las obras de gas de Glasgow. Él inventó el sistema de precalentar el aire de soplado para un horno. Encontró que al aumentar la temperatura a 300 °F (149 °C), podía reducir el consumo de combustible de 8.06 toneladas a 5.16 toneladas con reducciones adicionales a temperaturas más altas. En 1860, el uso cooperativo de estufas calientes con altos hornos fue transformado aún más por Edward Alfred Cowper al reciclar el gas de tope del alto horno en lugar de recibir combustible sólido como lo hacían los diseños anteriores.
Los diseños tempranos de estufas calientes usadas con altos hornos se colocaban originalmente encima del horno en lugar de junto a él, el diseño actual usado hoy. Usaban calor residual del alto horno entregado a través de tuberías de hierro fundido a la estufa caliente para precalentar el aire frío de soplado. Un problema mayor con el uso de tuberías de hierro fundido era la generación de grietas a lo largo de ellas. Esto se remedió eliminando las tuberías y usando refractario en su lugar. Esto también impulsó el diseño del layout de la estufa caliente con el alto horno al uso de dos a cuatro estufas calientes colocadas en serie junto al alto horno. Esto permitió el calentamiento de una estufa caliente por gas de tope del alto horno mientras la otra era drenada de su calor para precalentar el aire de soplado hacia el alto horno. A medida que el aire de soplado entraba en la estufa, era precalentado por ladrillos calientes y salía de la estufa como aire caliente. Cambria Iron Works fue la primera empresa en EE. UU. en usar estufas regenerativas en 1854. Estas estufas se construyeron de carcasa de hierro revestida con refractario y contenían múltiples pasajes de refractario para el aire de soplado a lo largo. Una estufa típica de este diseño tenía alrededor de 186-232 m² de superficie de calentamiento. En 1870, las estufas Whitwell diseñaron y produjeron estufas más grandes con superficies de calentamiento de alrededor de 8546 m², que podían entregar 454-566 °C de aire caliente al alto horno. Estas también fueron las primeras estufas en usar ladrillos de rejilla (checker bricks) hexagonales, soportes de rejilla de hierro fundido y cámaras de combustión semi-elípticas para mejorar la distribución del gas a través de las rejillas.
Características de una estufa de aire caliente moderna
El valor calorífico del gas de tope del alto horno no es lo suficientemente alto en valor para lograr la alta temperatura de llama requerida para las temperaturas de aire caliente más altas de 1000 °C a 1200 °C. Por tanto, el gas de alto horno para las estufas normalmente se enriquece con la adición de un combustible de valor calorífico mucho más alto, como gas de horno de coque, para obtener la alta temperatura de llama. Sin embargo, muchos de los altos hornos modernos tienen estufas de aire caliente que tienen quemadores diseñados para el uso de solo gas de alto horno.
Las estufas de aire caliente de un alto horno moderno tienen las siguientes características:
- Logro de combustión de alta eficiencia — Logro de combustión de alta eficiencia incluso en operación con solo gas de alto horno.
- Menor radiación de calor desde el cuerpo de la estufa.
- Bajos costos de construcción.
- Alta vida de servicio de la estufa — Vida de servicio esperada de una estufa moderna es alrededor de 40 años.
- Eliminación completa de agrietamiento por corrosión bajo tensión (stress corrosion cracking).
- Baja concentración de CO no combustado sobre la superficie superior de los ladrillos de rejilla (checker bricks).
La mayoría de los altos hornos están equipados con tres estufas de aire caliente, aunque en algunas instancias hay cuatro. Las estufas son estructuras cilíndricas de acero altas, revestidas con aislamiento y casi completamente llenas de ladrillos de rejilla (checker bricks) donde se almacena el calor y luego se transfiere al aire de soplado. Cada estufa es aproximadamente tan grande en diámetro como el alto horno, y la altura de la columna de rejillas es aproximadamente 1.5 veces más alta que la altura de trabajo del alto horno. En los altos hornos modernos, la relación del tamaño de la estufa al tamaño del horno es aún mayor. Como ejemplo, un alto horno nuevo típico tiene un diámetro de hogar de 9.75 m y una altura de trabajo de 25.9 m, y está equipado con tres estufas con cada estufa teniendo un diámetro interior de 10.36 m y una altura de rejilla de 40 m.
La Fig. 1 muestra las vistas transversales típicas de una estufa de aire caliente convencional de dos pasos. Como se ve en la figura, la cámara de combustión de forma ovalada ocupa alrededor del 10 % del área transversal total de la estufa. Se extiende desde el fondo de la estufa hasta aproximadamente 4 m de la parte superior de la cúpula de la estufa. Una robusta pared de ladrillo (breast wall) separa la cámara de combustión del resto de la estufa, que está llena de ladrillos de rejilla apoyados en una rejilla de acero soportada por columnas de acero.
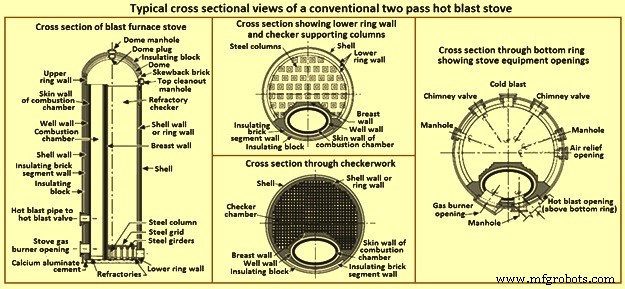
Hay un revestimiento aislante justo dentro de la carcasa de acero. Este es normalmente muy grueso en el lado cercano a la cámara de combustión. La cámara de combustión está completamente rodeada por una pared de pozo (well wall) de ladrillo, que está revestida con ladrillos refractarios de super duty conteniendo 50 % a 60 % de alúmina. Para temperaturas de aire caliente muy altas en exceso de 1200 °C, toda la cámara de combustión y la cúpula están revestidas con este tipo de ladrillo. Además, los 8 m a 10 m superiores de rejillas son normalmente de ladrillos de super duty.
Sin embargo, para estufas en hornos más nuevos, los refractarios de sílice son el material de elección para una estabilidad mejorada debido a la eliminación de movimientos de expansión en la estructura superior durante la operación. Los refractarios de sílice tienen una ventaja adicional sobre los refractarios de alúmina, ya que son resistentes a la acumulación de polvo. Por esta razón, normalmente se instalan siete capas de rejillas de sílice en la parte superior del eje de rejillas, en estufas basadas en alúmina.
En la erección del revestimiento de la cúpula, se usan ladrillos de arco (arch bricks) y se proporciona un espacio entre el ladrillo y la cúpula para permitir la expansión del anillo de pared (ring wall) desde el cual está soportado. En algunas estufas, hay un desfase (offset) en la estructura de acero en la parte superior del anillo de pared para que el ladrillo de la cúpula pueda ser soportado independientemente.
Las cúpulas hemisféricas tradicionales, aunque simples en forma, tienen una inestabilidad natural con una tendencia a que la parte superior de la cúpula colapse primero. Por tanto, algunos altos hornos tienen una cúpula en forma de catenaria invertida. Esta cúpula tiene una forma estáticamente equilibrada y puede construirse con un mínimo de ladrillos de forma especial. Dado que los refractarios de la cúpula en forma de hongo (mushroom dome) también se expanden y contraen, una construcción de soporte articulado (hinged support) permite estos movimientos, sin ejercer ninguna fuerza sobre la estructura.
Con mejores instalaciones de limpieza de gas disponibles hoy en día, es posible usar rejillas con aberturas de conducto (flue) más pequeñas sin ningún peligro de tapado de los conductos con suciedad. Con conductos más pequeños, las tasas de transferencia de calor son mejores porque la relación de superficie de calentamiento a peso de rejilla es grande y se instalan más pesos de rejilla en el espacio disponible. Sin embargo, con las aberturas de conducto más pequeñas, se volvió muy importante colocar las rejillas adecuadamente para que los conductos coincidan perfectamente. Los conductos desalineados aumentan significativamente la caída de presión a través de las estufas y previenen el uso efectivo de toda la capacidad de almacenamiento de calor.
El quemador para la estufa de alto horno está ubicado cerca del fondo de la cámara de combustión. En la mayoría de las estufas de aire caliente, los quemadores son externos a la cámara de combustión. Hay una válvula de cierre de quemador (burner shutoff valve) entre el quemador y la estufa que se cierra para aislar el quemador cuando la estufa está en soplado (on blast), pero se abre cuando la estufa está siendo calentada (fired). El gas y el aire de combustión se mezclan parcialmente en el quemador metálico, pero debido a su alta velocidad a través del quemador, la ignición real probablemente no ocurre hasta dentro de la estufa. La mezcla de gas e aire impacta en la pared objetivo (target wall) directamente opuesta al puerto del quemador y luego hace un giro de 90 grados.
La combustión continúa mientras el gas asciende por la cámara de combustión. Cuando una estufa va a ser calentada desde condición fría, un encendedor (igniter) se usa normalmente para iniciar la combustión, pero durante la operación normal, el calor residual en la pared objetivo es suficiente para causar la ignición.
En varias estufas de aire caliente modernas, se usan quemadores cerámicos. Estos quemadores, con su cámara de mezcla, se instalan dentro de la cámara de combustión y el calentamiento (firing) es hacia arriba en dirección vertical en lugar de dirección horizontal como con el quemador metálico convencional. Con este tipo de quemador, se requieren válvulas de cierre en tanto la tubería principal de gas como el conducto de aire de combustión. Estas válvulas son capaces de soportar la fuerza de la presión de soplado. Los quemadores cerámicos tienen ciertos beneficios debido a sus características de diseño especiales.
El puerto a través del cual el aire caliente sale de la estufa está ubicado en el lado de la cámara de combustión usualmente 4 m a 7 m por encima del quemador. Entre la estufa y la tubería principal de aire caliente (hot blast main) hay ubicada una válvula de aire caliente refrigerada por agua (water cooled hot blast valve) que previene que el aire de alta presión en la tubería principal entre en la estufa durante el proceso de calentamiento. La válvula de aire caliente usualmente se ubica a una corta distancia de la estufa para reducir la cantidad de radiación que recibe de los gases de combustión. En varios talleres de alto horno, el aire frío de mezcla usado para controlar la temperatura del aire caliente se mezcla con el aire caliente de la estufa en el lado de la estufa de la válvula. Esto es para prevenir que la válvula sea expuesta a aire a la temperatura máxima obtenida en la cúpula de la estufa. Algunos altos hornos tienen una abertura única de mezclador de aire frío central ubicada en la tubería principal de aire caliente entre la estufa más cercana y el horno mismo.
El sistema central tiene la ventaja de menos ciclos térmicos de la tubería principal de aire caliente con los sistemas de temperatura más alta. La mayoría de las válvulas de aire caliente son de tipo compuerta (gate type) o de tipo hongo (mushroom type) y tienen 1.2 m a 2.0 m de diámetro.
El recalentamiento de la estufa requiere instrumentación en el área de la cúpula, el refractario de rejilla y el área de salida de gas de desecho como mínimo. Hay una abertura en la cúpula de la estufa de aire caliente a través de la cual un termopar o un detector de temperatura tipo radiación se inserta usualmente. Este instrumento debe controlar la cantidad de gas y aire durante el proceso de calentamiento. Los instrumentos de monitoreo de temperatura en la cúpula, rejillas y área de gas de desecho también se usan para proteger los refractarios de una condición de sobrecalentamiento.
En la cámara de plenum debajo de la rejilla que soporta las rejillas, hay aberturas a la chimenea y a la tubería principal de aire frío (cold blast main). Generalmente, hay dos válvulas de chimenea, que varían en tamaño de 1.5 m a 2.0 m de diámetro, que se abren cuando la estufa está siendo calentada para que los productos de combustión sean aspirados hacia la chimenea de la estufa. Cuando la estufa está en soplado (calentando el aire de soplado), las válvulas de chimenea se cierran. Los asientos de la válvula están arreglados de modo que cuando la estufa está en soplado, la presión en la estufa mantiene los asientos juntos para prevenir fugas. Cuando la estufa va a ser sacada de soplado y puesta en calentamiento, hay una válvula de descarga (blow off valve) que se abre para aliviar la presión. Debido a la necesidad de despresurizar la estufa rápidamente, el aire debe salir a una velocidad muy alta. Consecuentemente, las válvulas de descarga están equipadas con silenciadores para mantener el nivel de ruido dentro de límites tolerables.
La válvula de aire frío (cold blast valve) es del tipo que se mantiene cerrada por la presión en la tubería principal de aire frío. Antes de que esta válvula pueda abrirse, los pequeños puertos en el disco de la válvula se abren para presurizar la estufa e igualar la presión en cada lado de la válvula.
En varios altos hornos modernos, las estufas están equipadas con cámaras de combustión completamente externas a la carcasa de la estufa. Estas estufas tienen quemadores metálicos externos situados cerca de la parte superior de la estufa.
La ventaja de este diseño es que toda la carcasa de la estufa puede llenarse con rejillas. Además, el patrón térmico en la estufa es mucho más simétrico y hay muchos menos esfuerzos que tienden a distorsionar y romper la albañilería. Sin embargo, ha habido muchos problemas inducidos por esfuerzos que han causado rupturas en la estructura de acero de la sección de unión entre la cámara de combustión y la estufa. Como resultado, se requieren reparaciones frecuentes a la estructura de acero en esta ubicación.
Red de aire (Air network)
Entre las estufas de aire caliente y el soplador (blower) del alto horno está la tubería principal de aire frío (cold blast main). No está revestida porque la temperatura del aire frío es usualmente de 150 °C a 250 °C, que es la temperatura resultante del calor de compresión en el soplador. En el extremo de la estufa de la tubería principal están las válvulas de aire frío para las estufas y la línea de mezcla equipada con una válvula de mariposa (butterfly valve). Para mantener una temperatura de aire caliente constante al alto horno, un termopar en la tubería principal de aire caliente controla esta válvula de mariposa en la línea de mezcla y dosifica la cantidad de aire entregada a la estufa y la cantidad que la bypasa.
Cuando una estufa calentada primero entra en soplado, la temperatura del aire calentado es mucho más alta que la temperatura de aire caliente deseada, por lo que una porción significativa del aire debe bypasar la estufa. A medida que el calor se remueve de la estufa y la temperatura disminuye, la válvula de mariposa de la línea de mezcla se cierra gradualmente y fuerza más aire a través de la estufa. En algunos sistemas automáticos de cambio de estufa, la posición de la válvula reguladora se usa como la señal que inicia un cambio de estufa.
La tubería principal de aire frío también está equipada con una válvula de escape (snort valve), usualmente ubicada cerca del alto horno, que se abre cuando es necesario disminuir la presión de soplado rápidamente. Esto descarga el aire frío de soplado a la atmósfera y mantiene una presión positiva en la línea de aire frío para que el gas del horno no pueda viajar de vuelta al soplador. Debido a la descarga rápida de aire cuando se abre la válvula de escape, también generalmente está equipada con un silenciador.
Para generar el aire de soplado, muchos altos hornos están equipados con turbosopladores centrífugos provistos de tres o cuatro etapas. Para altos hornos muy grandes, generalmente se proporcionan dos sopladores que operan en paralelo. Sin embargo, con altos hornos muy grandes, un soplador axial puede usarse más eficientemente.
En plantas donde el aire de soplado se enriquece con oxígeno, el oxígeno normalmente se añade a presión atmosférica a la entrada del turbosoplador o puede añadirse bajo presión en la tubería principal de aire frío. La humedad se añade en la tubería principal de aire frío cuando se requiere para control de humedad del aire de soplado.
El tubo de soplado (blowpipe), que conecta el sistema de aire caliente a la tobera, encaja en un asiento esférico mecanizado en la base de la tobera. El enfriador de tobera (tuyere cooler) y la tobera son refrigerados por agua. En altos hornos modernos con temperaturas de aire caliente de 1000 °C a 1200 °C, los pasajes de agua del cuerpo de la tobera están diseñados para mantener la velocidad del agua por encima de 20 m/seg y los pasajes de agua de la punta de la tobera están diseñados para mantener la velocidad del agua por encima de 27.5 m/seg para mejorar la tasa de transferencia de calor. Usualmente la punta del tubo de soplado también es refrigerada por agua, aunque en los altos hornos más antiguos no se hacía. La lanza de inyección de combustible auxiliar entra a través de la pared del tubo de soplado y usualmente descarga el combustible ligeramente descentrado y alrededor de 50 mm atrás de la punta del tubo de soplado. Con el uso de carbón pulverizado como combustible de tobera, la colocación de la lanza de inyección es más crítica para evitar impacto en el interior de la tobera y para mejor combustión del carbón pulverizado.
El tubo de soplado se mantiene firmemente contra la tobera por la tensión en la varilla de brida (bridle rod), que conecta la existencia de tobera (tuyere stock) a la chaqueta del hogar (hearth jacket). El resorte de brida (bridle spring) en el extremo de la varilla de brida permite un movimiento limitado a medida que el tubo de soplado se expande y contrae con cambios en la temperatura del aire caliente. El tubo de soplado en sí es un tubo de acero aleado revestido con material refractario para prevenir que el metal se vuelva demasiado caliente.
En la parte posterior de la existencia de tobera en la línea central del tubo de soplado y tobera hay una pequeña abertura a través de la cual se puede insertar una varilla para limpiar material del tubo de soplado. La abertura está cerrada por una tapa que puede abrirse cuando es necesario pero es estanca al gas cuando está cerrada. En esta tapa, llamada tapa de tobera (tuyere cap), hay una mirilla (peep sight) cubierta de vidrio que permite al operador inspeccionar el interior del horno directamente frente a la tobera. La parte superior de la existencia está conectada por una junta giratoria (swivel joint) a la boquilla revestida de refractario del cuello de ganso (gooseneck) a la cual está sujeta por orejetas y llaves que encajan en asientos de barras colgantes. Cada cuello de ganso a su vez está conectado por bridas y pernos a un cuello que se extiende radialmente desde el diámetro interior del tubo colector (bustle pipe). El tubo colector es una tubería grande, circular, revestida de refractario y aislada que rodea el horno a nivel del manto y distribuye el aire caliente desde la tubería principal de aire caliente a cada conexión de tobera.
Operación de estufa (Stove operation)
Hoy en día, con el uso de cargas bien preparadas y buen control de distribución de carga, la operación de los altos hornos es mucho más uniforme. Por tanto, los altos hornos normalmente se operan muy cerca de la temperatura máxima de aire caliente que las estufas pueden mantener o que los materiales de carga particulares pueden aceptar sin causar fusión prematura y mal movimiento de carga. Con temperatura de aire caliente más alta, la operación del alto horno es más eficiente porque un porcentaje mayor del calor consumido es suministrado por el calor sensible del aire caliente y se necesita menos combustible en el alto horno. En la operación del sistema de aire caliente, el trabajo de rejilla cerámico de las estufas es calentado por la combustión de gas de alto horno a veces suplementado por gas de horno de coque, y luego el aire de los sopladores es pasado a través de las estufas y es calentado por el trabajo de rejilla caliente. En el ciclo de calentamiento, las estufas se calientan hasta que la temperatura de los gases de salida en las válvulas de chimenea ha alcanzado una temperatura máxima establecida de alrededor de 400 °C a 450 °C, teniendo cuidado simultáneamente de no sobrecalentar las cúpulas de las estufas. Durante el ciclo de calentamiento, la temperatura en la cúpula de la estufa se controla para que no exceda un máximo, que está determinado principalmente por el tipo de material refractario usado para el revestimiento de la cúpula. Si la temperatura de la cúpula alcanza este máximo antes de que la temperatura de la chimenea alcance su máximo, se añade exceso de aire a través del quemador para mantener baja la temperatura de llama y prevenir que la cúpula sea sobrecalentada mientras el calentamiento continúa hasta que la temperatura del gas de chimenea alcance su límite. Sin embargo, si la temperatura de la cúpula no aumenta lo suficientemente rápido para alcanzar su temperatura máxima permitida para cuando la temperatura del gas de chimenea alcanza su máximo, el gas de alto horno usualmente se enriquece con un combustible de valor calorífico más alto para obtener una tasa de calentamiento más rápida.
Después de que la estufa ha sido calentada, está lista para ser puesta en soplado. Esto se hace primero cerrando el gas y el suministro de aire al quemador y luego cerrando la válvula de cierre de quemador y las válvulas de chimenea. La válvula de aire frío se abre entonces de manera que el aire que entra en la estufa la lleve a una presión igual a la presión de soplado sin reducir la presión de soplado excesivamente. En algunas de las instalaciones modernas de alto horno, los controles del soplador se cambian de control de volumen constante a control de presión constante durante un cambio de estufa. En tal sistema, el soplador acelera para que la estufa pueda llenarse y presurizarse rápidamente sin causar una disminución detectable en la presión de soplado.
Después de que la estufa está llena, la válvula de mezcla (mixer valve) (que controla la cantidad de aire frío que se bypasa alrededor de la estufa para mezclarse con el aire muy caliente de la estufa para producir la temperatura de aire caliente deseada) se establece en aproximadamente la apertura correcta. La válvula de aire caliente se abre entonces para poner la estufa en soplado y, una vez que la estufa está en soplado, el controlador de temperatura de aire caliente ajusta automáticamente la apertura de la válvula de mezcla para mantener la temperatura de aire caliente deseada.
La estufa de aire caliente después de su uso, es entonces sacada de soplado cerrando primero la válvula de aire frío y luego la válvula de aire caliente. La válvula de descarga se abre entonces para despresurizar la estufa y, después de despresurizar, las válvulas de chimenea se abren y la válvula de descarga se cierra. Luego, la válvula de cierre de quemador se abre, y el suministro de aire al quemador se enciende. Finalmente, la válvula de cierre de gas se abre para obtener la tasa de flujo de gas deseada.
En instalaciones modernas de alto horno, las válvulas de estufa son motorizadas y el cambio de válvula es automatizado de modo que solo se necesitan alrededor de tres minutos para un cambio de estufa. Con el tiempo de cambio más corto, el tiempo de calentamiento puede aumentarse para que se puedan usar temperaturas de aire caliente más altas y obtener mayor eficiencia. El ciclo automático de cambio de estufa puede iniciarse ya sea haciendo que el encargado de estufa (stove tender) presione un botón cuando se requiera el cambio o por una señal electrónica completamente automática. Esta señal puede basarse en la extensión de la apertura de la válvula de mezcla (por ejemplo, cuando la válvula de mezcla está 85 % cerrada), en la temperatura de la cúpula, o estrictamente en un ciclo de tiempo.
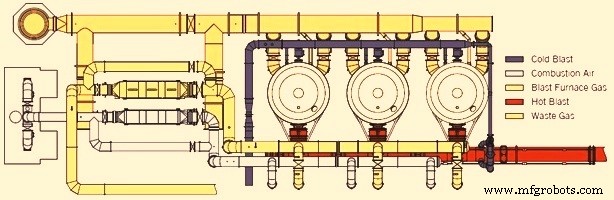
Típicamente, los altos hornos están equipados con tres estufas de aire caliente, y cada estufa se mantiene en soplado por alrededor de una hora. Por tanto, la cantidad de calor que se extrae de la estufa mientras está en soplado debe ponerse de vuelta en la estufa en el período de calentamiento que es simplemente el doble del tiempo en soplado menos el doble del tiempo de cambio de estufa. En algunos hornos, hay cuatro estufas. Con la estufa extra, la tasa de calentamiento no tiene que ser tan grande porque el ciclo de calentamiento es tres veces el ciclo en soplado menos el doble del tiempo de cambio de estufa. Otra ventaja de la estufa extra es que si hay un problema con el equipo de la estufa, las estufas pueden repararse una a la vez sin afectar significativamente la operación del horno. La Fig. 2 da un layout típico con tres estufas de aire caliente.
Proceso de manufactura
- Globos Aerostáticos: De los Montgolfier al Vuelo Moderno
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Generación y uso del gas de horno de coque en la producción de hierro
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Tecnología de Turbinas de Vapor: Impulsando la Generación Eficiente de Energía
- Optimización de Operaciones en la Casa de Vaciado del Alto Horno para Eficiencia y Confiabilidad
- Incrustación de laminación: Generación, transporte y usos prácticos en la fabricación de acero
- Ventajas y Desventajas de las Bombas de Calor: Lo que Debe Saber
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Sistemas de Aire Comprimido y Nitrógeno: Impulsando la Eficiencia en la Industria Metalúrgica