



Tecnología WTA revoluciona la eficiencia del secado de lignito
La tecnología WTA (Wirbelschicht Trocknung Anlage) para el secado de lignito ha sido desarrollada por la empresa alemana RWE Power AG. WTA es la abreviatura alemana que significa secado en lecho fluidizado con aprovechamiento interno de calor residual. RWE Power AG posee numerosas patentes sobre esta tecnología.
Desarrollo y plantas demostrativas
El primer secador de lecho fluidizado con vapor fue desarrollado por RWE como planta demostrativa WTA-1 en Frechen, cerca de Colonia (Alemania), con una capacidad de procesamiento de 53 toneladas/hora de lignito crudo (granulometría 0-6 mm) y una capacidad de evaporación de 25 toneladas/hora. Durante las 20.000 horas de operación de prueba (1993-1999), la planta WTA-1 junto con el sistema de compresión de vapor para calefacción del secador (empleado por primera vez mundialmente en aplicaciones de lignito) demostró funcionar de forma extremadamente fiable.
Los trabajos teóricos posteriores y la evaluación de la operación de prueba revelaron un mayor potencial de optimización técnico-económica. Se consideraron varias alternativas de desarrollo, destacando la reducción del tamaño de grano como la que ofrecía mayor potencial de mejora.
En 1999, RWE construyó una planta de prueba WTA-2 para el proceso de grano fino directamente junto a la WTA-1 en Frechen. Esta nueva planta tenía una capacidad de diseño que se incrementó en varios pasos de optimización: desde 16,4 toneladas/hora de lignito crudo y 8 toneladas/hora de evaporación inicialmente, hasta 28,7 toneladas/hora de carbón crudo y 13,1 toneladas/hora de evaporación de agua tras 8.200 horas de operación para 2011.
Planta comercial prototipo en Niederaussem
Basándose en la amplia experiencia operativa de la planta WTA-2 con diversos lignitos de la cuenca del Rin, RWE decidió en 2005 construir la planta prototipo comercial a escala industrial en el Centro de Innovación del Carbón de Niederaussem. La capacidad de diseño era de 210 toneladas/hora de lignito crudo, 110 toneladas/hora de lignito seco y 100 toneladas/hora de evaporación, representando un salto de escala superior a 8 veces. La planta fue diseñada como instalación de producción con sistema de control de proceso industrial y medidas de seguridad. Se erigió entre 2006 y 2008, secándose el primer lignito crudo en diciembre de 2008. Como alternativa al diseño de Niederaussem, todos los componentes del flujo principal de carbón pueden instalarse verticalmente en una estructura metálica.
Actualmente esta tecnología opera en la central eléctrica de Niederaussem de 1000 MW. El sistema, que procesa 210 toneladas de carbón crudo por hora, tiene una capacidad de evaporación de 100 toneladas de agua por hora y es la mayor planta de secado de lignito del mundo, generando 110 toneladas de lignito seco por hora.
Importancia del secado de lignito
El lignito se convierte normalmente en combustible sólido de alta calidad para producir productos gaseosos y líquidos. Para ello, el contenido de humedad debe reducirse al 10-20%. Al ser una operación básica de tecnología de procesos, el secado mejora también la calidad del lignito. Un método de secado energéticamente eficiente mejora el balance energético global. Como método moderno de procesamiento y secado, la tecnología WTA se adapta a todos estos procesos, contribuyendo decisivamente a optimizar el aprovechamiento energético del lignito y a reducir emisiones. Dado que la energía requerida para el secado aumenta con el contenido de humedad, las mejoras de eficiencia de la tecnología WTA no son constantes: cuanto mayor sea la humedad a eliminar, mayor será el potencial de mejora.
Las emisiones de gases de combustión asociadas a la generación de energía son directamente proporcionales a la cantidad de combustible y a la eficiencia de la central. El aumento de eficiencia mediante WTA reduce directamente estas emisiones.
Secado convencional vs. tecnología WTA
En el secado convencional, el lignito se seca con gases de combustión calientes (900-1000 °C) extraídos del horno de la caldera y dirigidos a los molinos de molienda, donde el calor evapora la humedad mientras se pulveriza el carbón. Si se desacoplan y separan el secado y la molienda, el lignito puede secarse a baja temperatura con mayor eficiencia energética. El pre-secado puede aumentar el poder calorífico (PC) lo suficiente para que el lignito pueda usarse como combustible en calderas convencionales sin combustible de respaldo.
Método de secado con vapor
El secado con vapor de carbón fue una tecnología de nicho hasta hace pocos años. En 1979, Potter et al. aplicaron el principio demostrando en laboratorio que el lignito puede secarse en lecho fluidizado estacionario con vapor ligeramente sobrecalentado.
Dos aspectos hacen interesante el secado con vapor: la necesidad de eliminar gran cantidad de agua (aprox. 0,5 toneladas de agua por tonelada de lignito crudo) y el comportamiento higroscópico del lignito, cuya humedad se equilibra con la atmósfera circundante, dependiendo solo de la presión de vapor de agua y la temperatura.
Durante el secado en vapor puro a presión constante (ej. atmosférica), la humedad de equilibrio es solo función de la temperatura. La curva que describe esta relación se llama isóbara de desorción. Esto es crucial para el control del proceso, ya que la humedad del lignito seco no depende del tiempo de secado (si se alcanza el equilibrio con la atmósfera de vapor). Tampoco puede "sobre-secarse", pues la humedad no cambia una vez alcanzado el equilibrio. La isóbara depende de la calidad del lignito. La figura 1 muestra esta dependencia para dos tipos de lignito a ~1,1 atmósferas: el tipo 1 alcanza ~12% de humedad a ~110 °C, el tipo 2 a ~107 °C.
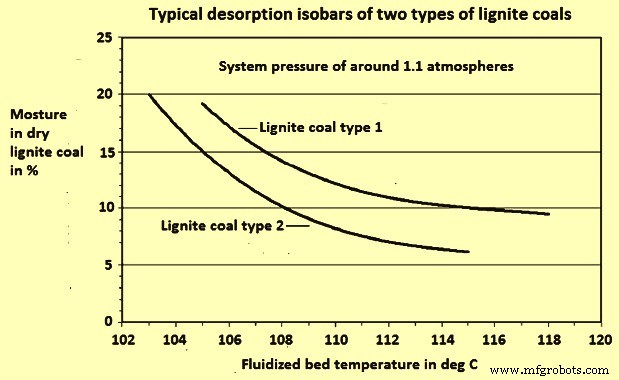
Fig 1 Isobaras típicas de lignitos
Ventajas del secado con vapor
- Atmósfera inerte que garantiza alta seguridad natural frente a la explosividad del lignito seco.
- Humedad del lignito seco es función simple de la temperatura a presión constante.
- Temperatura de secado comparativamente baja.
- Casi 100% del vapor de secado es vapor de agua, condensándose isotérmicamente: fuente atractiva de calor residual aprovechable.
- La condensación evita grandes emisiones de vapor y polvo.
- El condensado recuperado es agua utilizable para las necesidades de la planta.
Proceso WTA y secador de lecho fluidizado
El lignito crudo se muele a <2 mm en dos molinos en serie. Tras la molienda, se alimenta al secador de lecho fluidizado, donde el medio fluidificante es el vapor procedente del propio secado. La evaporación ocurre a 110 °C bajo ligera sobrepresión mediante intercambiadores de calor integrados en el secador, calentados con vapor. El tiempo de residencia es de 60-90 minutos.
El lignito seco que sale del lecho estacionario se separa del vapor acompañante primero en un ciclón y luego en un precipitador electrostático. El vapor a la salida del ciclón se usa para fluidizar el lecho; el de la salida del precipitador se descarga a la atmósfera. Además, hay una extracción gruesa en el fondo del lecho, que se mezcla con el carbón separado en ciclón y precipitador tras pasar un enfriador intermedio.
El calor necesario lo aporta vapor externo, normalmente extraído de la turbina, con transferencia de calor en haces de tubos dentro del lecho. El secado reduce aún más el tamaño de grano: el lignito seco sale típicamente con <1 mm (≈9% >1 mm) y humedad ~12%. Controlando la temperatura del lecho fluidizado, la humedad se ajusta y mantiene constante. La tecnología WTA es clave para reducir emisiones de CO₂ en generación eléctrica con lignito.
El lignito se alimenta mediante dosificador rotativo al secador (bajo ligera sobrepresión). En la parte superior, un sistema desarrollado específicamente para WTA distribuye el lignito pre-molido sobre la superficie del lecho fluidizado. El lecho se calienta con vapor a baja presión o, según la alternativa de proceso, con vapor recomprimido (el vapor que surge al secar). La presión del vapor de calefacción es ~3-4 atmósferas. Para la fluidización, el sistema se adapta a las condiciones específicas del secado de lignito. Bajo el fondo fluidificante, el lignito seco se descarga del lecho fijo mediante dosificadores rotativos. El secador tiene alta capacidad específica y diseño compacto. La figura 2 muestra el diagrama.
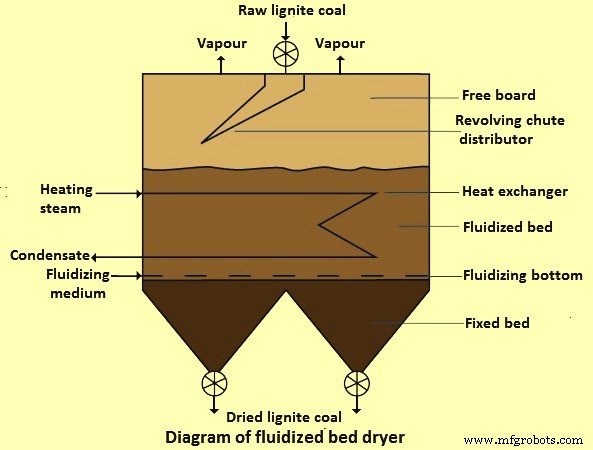
Fig 2 Diagrama del secador de lecho fluidizado
Principio del proceso WTA
La tecnología WTA se basa en un lecho fluidizado estacionario de baja expansión bajo ligera sobrepresión: un lecho de partículas sólidas convertido en estado "flotante-fluyente" por un flujo ascendente (generalmente aire). La energía de secado se aporta mediante intercambiadores en el secador calentados con vapor. Solo una pequeña parte de energía viene del medio fluidificante, permitiendo controlar independientemente el flujo fluidificante y las necesidades energéticas.
La transferencia de calor entre intercambiadores y lecho fluidizado es excelente, logrando altos flujos de calor con pequeñas diferencias de temperatura. Resultado: diseño compacto con alta capacidad evaporativa. Como el lignito crudo tras moler es prácticamente imposible de fluidificar en masa por su cohesividad, el lecho suele diseñarse como lecho mixto de lignito seco (medio portador) con lignito crudo recién molido añadido.
El secado ocurre en atmósfera de vapor de agua casi 100% puro y ligeramente sobrecalentado. En el proceso, a presión constante se alcanza equilibrio entre la temperatura del vapor y la humedad residual del lignito.
La ventaja de secar en atmósfera de vapor es que el agua evaporada del carbón condensa isotérmicamente (temperatura constante), pudiendo usarse eficientemente. Se han desarrollado dos conceptos a escala industrial: (i) recompresión mecánica de vapor como bomba de calor abierta para calentar los intercambiadores del secador, con y sin precalentamiento integrado de lignito (Fig 3b); (ii) condensación de vapor para precalentar, ej., agua de alimentación de caldera en el proceso de central, como en Niederaussem (Fig 3a).
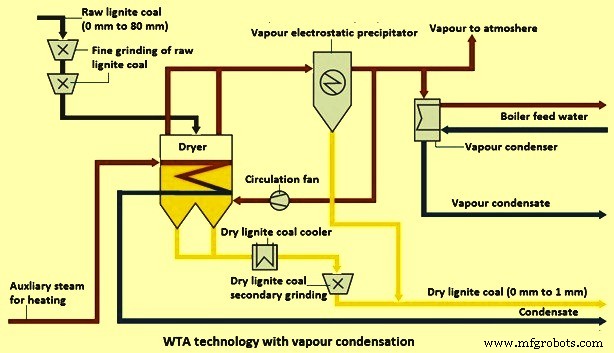
Fig 3a Tecnología WTA con condensación de vapor
Ambas variantes pueden integrarse en el proceso WTA, aumentando la eficiencia energética y reduciendo emisiones. El condensado de vapor puede usarse como agua industrial. La elección del sistema de aprovechamiento del vapor depende, entre otros, del requerimiento de secado y la integración en el proceso global.
Tamaño de grano del lignito crudo
El proceso WTA se ha desarrollado para dos tamaños de entrada: (i) grano grueso (0-6 mm) y (ii) grano fino (0-2 mm). La alternativa de grano grueso se usa si el proceso posterior necesita lignito seco de tamaño mínimo, como gasificación en proceso Winkler de alta temperatura o coquización de lignito. Para demás procesos, la alternativa de grano fino es más atractiva técnica y económicamente. Especialmente como etapa de pre-secado en centrales convencionales, el proceso WTA de grano fino es ventajoso, pues el lignito seco de 1 mm máximo es tan fino que puede usarse directamente como combustible en la caldera.
Para la molienda fina directa del lignito de mina, RWE desarrolló un proceso especial con dos etapas de molienda en serie para reducir el tamaño de ~<80 mm a <2 mm. La figura 3b muestra el proceso global de alternativa WTA de grano fino con molienda fina previa y compresión mecánica de vapor integrada para aprovechar la energía del vapor en el secado.
El vapor de agua del carbón (vapor) se limpia en precipitador electrostático y se recomprime en compresor a ~4 atmósferas para calentar los intercambiadores del secador (Fig 3b). El calor sensible del condensado se usa para precalentar el lignito crudo a ~65-70 °C. Así, la energía del vapor cubre las necesidades energéticas del secador.
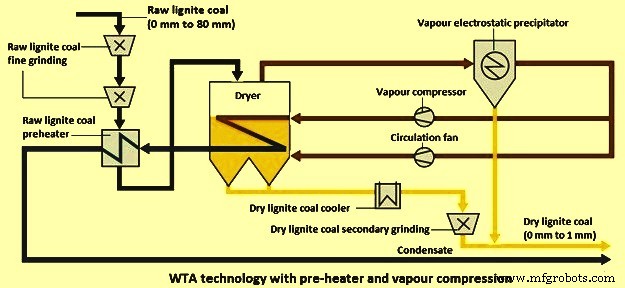
Fig 3b Tecnología WTA con precalentador y compresión de vapor
Parte del vapor limpio se recircula al secador para fluidificar el lignito crudo. El lignito seco se enfría si es necesario y se muele de nuevo, usando un molino integrado en la planta WTA, a <1 mm para usarse directamente en la caldera de la central.
El vapor del secador también puede usarse para precalentar el agua de alimentación de la caldera en el ciclo agua-vapor de la central. También es factible una alternativa de bajo coste (Fig 3c) sin uso del vapor, instalable para mejorar el PC de lignitos con alta humedad y cenizas.
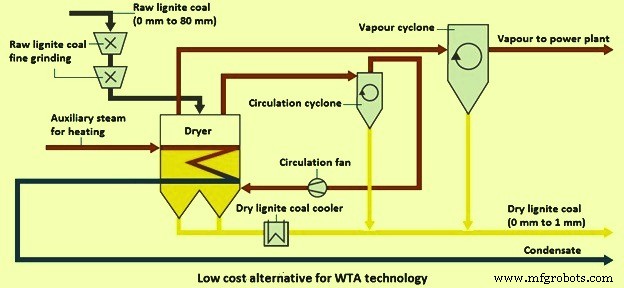
Fig 3c Alternativa de bajo coste para tecnología WTA
El proceso WTA destaca por alta capacidad específica y baja presión de vapor de calefacción, logrando muy alta producción de secado por unidad. Además, el diseño compacto y el sistema integrado de molienda fina para lignitos crudo y seco mantienen la planta relativamente compacta.
Ventajas del secado de lignito con tecnología WTA
- Alta eficiencia energética por secado a baja temperatura y aprovechamiento energético del agua evaporada (condensación de vapor o compresión mecánica).
- Tecnología muy segura en operación por secado en atmósfera inerte, evitando mezclas explosivas de polvo de carbón y aire.
- Unidad de secado con alta capacidad.
- Diseño compacto por sistema integrado de molienda fina de lignito crudo y, si se necesita, molienda secundaria de lignito seco.
- Aprovechamiento del vapor energético evitando emisiones significativas de vapor y polvo. El condensado es fuente de agua utilizable.
- Ingeniería de planta flexible según necesidades de secado.
- La tecnología aumenta la eficiencia de la central en 4-6%, según alternativa de secado y humedad del lignito crudo.
Proceso de manufactura
- Arch Coal gana premio global al mejor programa de mantenimiento predictivo
- Fresado CNC de Precisión para Superficies Curvas
- Emirates adopta la impresión 3D para piezas de cabina de aeronaves, mejorando eficiencia y sostenibilidad
- Soluciones 5G de Ericsson impulsan transformación digital manufacturera
- Manufactura Inteligente 2021: 10 Tendencias Emergentes que Transforman la Producción
- Tecnología Industrial: Una Nueva Era de Eficiencia y Crecimiento
- Técnicas efectivas para secar aire comprimido y garantizar el rendimiento de los equipos
- Textiles RF‑E Transpirables: Tejidos Conductivos Flexibles para Comunicaciones Vestibles
- Tendencias de Fabricación 2021: Cloud, IA, Impresión 3D, Blockchain, Cobots y RTLS
- Por qué SQL sigue siendo el referente para integración de datos fiable
- Cinco Industrias Preparadas para la Disrupción Tecnológica en 2024