



Métodos de Fundición de Aluminio Explicados: Elegir la Técnica Adecuada
Los métodos de fundición de aluminio varían en diferentes procesos de fabricación, desde fundición en arena, fundición a presión, fundición a presión, fundición continua, fundición en molde de concha, etc. Cada proceso de fundición de aluminio tendrá sus ventajas y desventajas. Dependiendo del tamaño y la complejidad de la fundición, podemos elegir el método más adecuado.
El aluminio se aplica ampliamente en diferentes piezas de fundición sirviendo a una gama de industrias, tanto no industriales como industriales. Para aquellos que a menudo dudan «Cómo fundir piezas de aluminio», la respuesta es que las fundiciones de aluminio usan varias tecnologías de fundición, y la calidad es uno de los factores clave para decidir qué tecnología es adecuada.
La calidad de la fundición es la medida tanto del interior como del exterior de la fundición y su resistencia y ductilidad. Los ingenieros deben promover siempre las ventajas y superar las desventajas de los métodos de fundición de aluminio para mejorar la calidad del producto y satisfacer óptimamente las necesidades de los clientes.
Comparación de métodos de fundición de aluminio:
| Proceso de fundición | Rango de tamaño | Tolerancias | Costo de utillaje | Costo relativo en gran cantidad | Costo relativo en pequeña cantidad | Acabado superficial | Mín. ángulo de desmoldeo | Espesor mínimo de sección |
|---|---|---|---|---|---|---|---|---|
| Fundición en arena | Todos los tamaños | 0-3" = 1/32" 3"-6"=3/64" 6+"=1/18". A través de la línea de partición añadir 0.020" a fundiciones pequeñas. 0.090" a fundiciones grandes. | $50-$15,000 | Bajo | Más bajo | 175-350 RMS | 1-5⁰ | 0.125''-0.25'' |
| Fundición a presión | Tamaño pequeño | No menos de 0.002". Adicional .010" en dimensiones afectadas por línea de partición. | $5,000-$150,000 | Más bajo | Más alto | 20-90 RMS | 1-3⁰ | 0.050" Piezas pequeñas 0.080" Piezas medianas |
| Fundición en molde de concha | Máximo normal 80 cm2 área de molde utilizable. | 1" =0.004" 1"-3" =0.010" 3"-6" =0.013" 6"-12" =0.016" 12"-20" =0.020". Añadir 0.005"-0.010" a través de líneas de partición. | $1,500-$25,000 | Medio | Medio | 75-125 | Exterior: 0 a 1 1/2⁰. Interior: 0 a 2⁰ | 0.100'' |
| Fundición en molde permanente | 0.25kg-50kg | 0.015'' a 1". A través de línea de partición añadir +/- 0.010" si fundición pequeña, +/- 0.030" si fundición grande. | $1,500-$55,000 | Bajo | Más bajo | 125-200 RMS | 2-4⁰ | 0.100"-0.150" |
| Fundición por inversión | 1 onza-100 libras | +/-0.005"-3" +/- 0.002" a partir de entonces | $500-$20,000 | Más alto | Medio | 60-120 RMS | Ninguno | 0.3'' |
| Fundición centrífuga | Diámetro: 1-120''. Longitud: Hasta 50 pies. Peso: Hasta 5 toneladas | ± 0.01" para forma cilíndrica. ± 0.002" para forma compleja. | Sin información | Bajo | Medio | 63-500 µin para forma cilíndrica 32-500 µin para forma compleja. | Ninguno | 0.1-5.0'' |
| Fundición continua | Hasta 0.2-1m | Bajo | Alto | Ninguno | Depende de la forma |
Discusión de métodos de fundición de aluminio
1. Fundición en arena de aluminio
La fundición en arena es uno de los métodos de fundición más antiguos que apareció hace unos 2000 años. La fundición en arena se ha usado para fundir aluminio desde que el metal de aluminio se volvió popular a principios del siglo XX.
En la fundición en arena de aluminio, el molde está hecho de arena y aglutinantes; los patrones se colocan dentro del molde y se presionan firmemente.
Después de retirar el patrón, se crea una cavidad de molde que es la réplica de la forma de la fundición de aluminio.
A través del sistema de alimentación, el aluminio fundido se vierte en la cavidad del molde y se solidifica. A medida que la fundición se enfría, el fundidor rompe el molde de arena y se recoge la fundición.
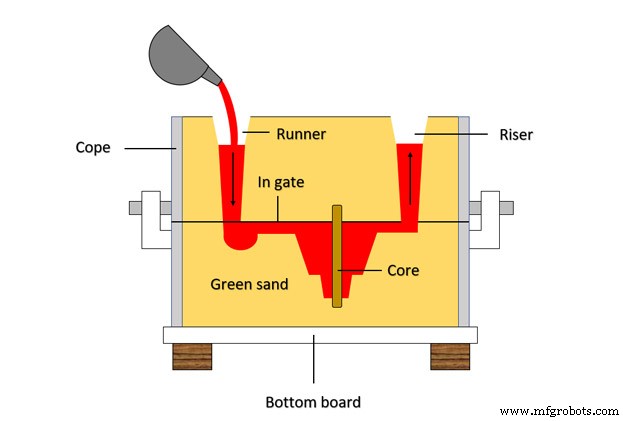
Hoy en día, las mejoras en la tecnología de fundición en arena han aumentado el peso y el tamaño promedio de la fundición en arena de aluminio. Muchos objetos de aluminio fundidos en arena pesan más de 50 kg, incluso algunas fundiciones tan grandes como 100 m3.
Consulte el artículo sobre fundición en arena aquí.
Ventajas de la fundición en arena de aluminio
- Bajo costo.
- Flexibilidad para fabricar la cantidad de fundiciones, ya sea pedidos pequeños o grandes.
- Cualquier aleación de aluminio puede fundirse en arena, incluidas aleaciones con fragilidad en caliente.
- La arena verde tiene baja resistencia a la compresión, minimizando así el riesgo de defectos de agrietamiento en caliente.
- Flexibilidad para ajustar el diseño del patrón.
Desventajas de la fundición en arena de aluminio
- El acabado superficial no es suave. Puede tratarse con chorro de arena para mejorar la calidad de la superficie.
- El tamaño de la fundición tiene una tolerancia más alta que otros métodos de fundición de aluminio.
Cómo calcular la contracción de la fundición de aluminio: https://vietnamcastiron.com/aluminum-casting-shrinkage/
Aplicaciones de la fundición en arena de aluminio
Es difícil mencionar la mayoría de las aplicaciones de la fundición en arena de aluminio porque este proceso de fundición de aluminio puede fabricar casi todas las piezas que varían en cualquier tamaño.
Si tiene un presupuesto moderado y quiere fundir productos de aluminio que no tengan requisitos demasiado altos en acabado superficial, entonces el método de fundición en arena es la opción número uno.
Detalle de fundición en arena verde:
2. Fundición a presión de aluminio
Hay dos tipos de fundición a presión: fundición a presión alta de aluminio y fundición a presión baja de aluminio.
Fundición a presión alta de aluminio
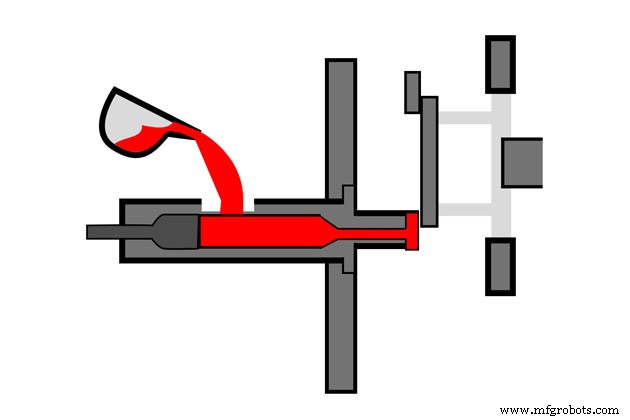
La fundición a presión alta de aluminio es el proceso de fundición de aluminio que fabrica piezas de fundición presionando fluido de aluminio bajo alta presión (aproximadamente 1200 bar) en un molde de acero a través de un cilindro-pistón.
El aluminio líquido se bombea a alta velocidad y se solidifica rápidamente para formar las piezas de fundición de aluminio.
Hay dos tipos de cámaras de fundición en fundición a presión alta de aluminio fundición a presión:
- Cámara caliente: es una cámara de fundición donde el cilindro y el pistón están ubicados en un sistema de horno y tienen la misma temperatura que el punto de fusión de la aleación de aluminio.
- Cámara fría: es una cámara de fundición donde la aleación de aluminio fundida se vierte en el cilindro, luego el pistón empuja el metal en el molde a gran presión. Este pistón no se coloca en el horno y se considera frío. La cámara fría se usa principalmente para aleaciones de aluminio.
La fundición a presión alta de aluminio es adecuada para producción en masa de detalles pequeños, pesando unos 5 kg, superficie de corte delgada y aproximadamente 0,4 mm de espesor. Cuanto mayor sea la pieza de fundición de aluminio, mayor será el costo.
Fundición a presión baja de aluminio
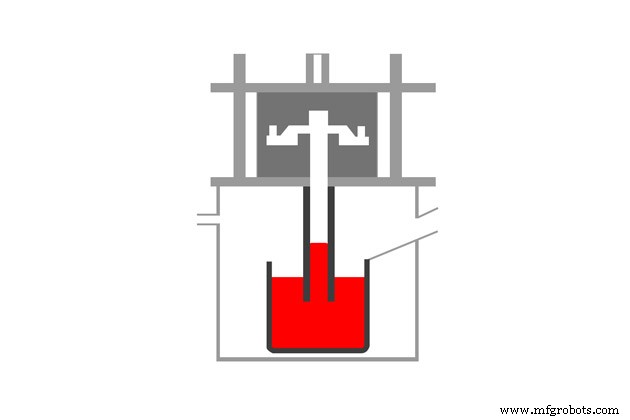
Con la fundición a presión baja de aluminio, el molde se llena con metal líquido desde un crisol de presión ajustable (generalmente 0,7 bar).
El horno de recocido de metal está ubicado abajo (en lugar de horizontalmente como la fundición a presión alta de aluminio), el aluminio fundido se bombea directamente desde la parte inferior hacia arriba para llenar el molde.
La fundición a presión baja de aluminio es adecuada para fabricar piezas de fundición de aluminio con espesor de pared de 3 mm o más, y el volumen puede ser hasta 150 kg.
En la fundición a presión, la aleación de aluminio se encuentra entre los metales fundidos más frecuentes, representando el doble que otros métodos de fundición de metales.
Tipos de aleaciones de aluminio usadas en el método de fundición a presión
- 380.0 (Al + Si + Cu + Mg): aleación de aluminio fundido, alta resistencia mecánica, buena resistencia a la corrosión, alta dilución, bajo precio. A menudo usado para fundir cajas de cambios. Este tipo de aleación representa el 85 % de la aleación de aluminio usada en fundición a presión hoy en día.
- A360.0 (reducir la cantidad de Cu): aleación de aluminio fundido de alta calidad, menos impurezas, mejor resistencia a la corrosión que 380. Usado para fundir instrumentos musicales, detalles anticorrosión.
- 413.0 (Al + Si): aleación fundida, mejor resistencia a la corrosión que 360. A menudo usado para fundir pistones, cigüeñales.
- 518 (Al + Mg): la mejor aleación de lingote, con la mejor resistencia al desgaste, pero baja dilución y difícil de fundir, alto costo.
Ventajas de la fundición a presión
- Tolerancia ajustada de la fundición de aluminio.
- La superficie es suave y brillante, con pocos defectos en la superficie, lo que hace que el producto sea más fácil de aplicar recubrimiento de pintura.
- Los granos de aluminio tienen una textura apretada, densa y pequeña, suave que ayuda a que la fundición tenga altas propiedades mecánicas y buena resistencia al desgaste.
- Adecuado para líneas de producción automáticas.
Desventajas de la fundición a presión
- Debido a que el aluminio fundido se bombea a alta velocidad y se enfría rápidamente, arrastra el condensado a la fundición, dificultando la soldadura y el tratamiento térmico. Para tratar el gas atrapado en la fundición, la fundición puede usar tecnología de desgasificación al vacío. Se deben seleccionar aleaciones de aluminio con un rango de temperatura de congelación corto.
- El costo de inversión para la operación y el molde es caro, solo adecuado para grandes cantidades de pedidos.
- Es muy difícil ajustar el diseño del producto como en el método de fundición en arena.
- Debido al flujo de aleación a alta presión, el molde se desgasta rápidamente.
Aplicaciones de la fundición a presión
Este proceso de fundición de aluminio tiene una amplia gama de aplicaciones desde componentes simples como componentes de iluminación hasta componentes complejos como motores, carcasas de transmisiones, ruedas, suspensiones automotrices y naves espaciales.
3. Fundición en molde de concha de aluminio
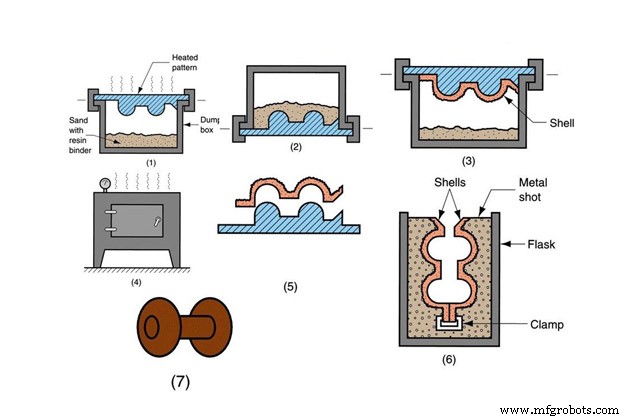
El moldeo de concha es una tecnología de moldeo con un molde hecho de resina fenólica termoendurecible.
Primero, las dos mitades de los patrones se diseñan y crean a partir de metal, y luego se calientan y recubren con lubricación. Luego se coloca el patrón en la cámara de arena termoendurecible preparada arriba y luego se voltea. La mezcla de arena de resina se adhiere al patrón y se endurece para formar una concha.
El patrón se retira, dejando una concha. Dos mitades del patrón formarán dos moldes de concha de unos 10-20 mm de espesor. Estos dos moldes de concha se ensamblan para formar un molde completo. El aluminio líquido se vierte en el molde y se solidifica en una forma de fundición.
En este punto, solo rompiendo la concha del molde podemos recoger la fundición.
La fundición en molde de concha de aluminio es uno de los métodos de fundición de aluminio que es adecuado para la fabricación de fundiciones de núcleo hueco o a presión.
Ventajas de la fundición en molde de concha
- El nivel de perfección del acabado superficial es relativamente alto.
- El tamaño de la fundición es más preciso; la tolerancia es ajustada.
- El patrón es reutilizable.
Desventajas de la fundición en molde de concha
- Altos costos de producción.
- Con fundiciones grandes y complejas, no será fácil de fundir.
Aplicaciones de la fundición en molde de concha
Este proceso de fundición de aluminio es aplicable para fundir cabezas de cilindro, bielas, bloques de motor y colectores, bases de máquinas, capós de camiones, cuerpo de válvula, etc.
4. Fundición en molde permanente de aluminio
La fundición en molde permanente de aluminio, también conocida como fundición en molde metálico, es uno de los métodos de fundición de aluminio que usa metal como material del molde similar a la fundición a presión. En consecuencia, el aluminio líquido es empujado en el molde por su gravedad, por lo que la velocidad de vaciado es bastante baja.
Debido al molde hecho de metal, la velocidad de enfriamiento de la fundición es rápida. Los moldes tienen una larga vida útil, por lo que se llaman moldes permanentes.
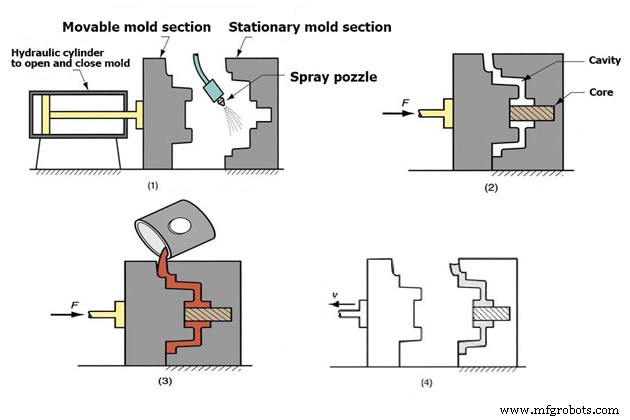
La fundición en molde permanente de aluminio es adecuada para fundir masas mayores que la fundición a presión alta, unos 10 kg. Cuanto mayor el volumen, más caro el costo.
Si se combina con métodos de tratamiento térmico, las propiedades mecánicas de los moldes metálicos aumentarán. Las fundiciones pequeñas se enfriarán rápidamente, por lo que no se requiere tratamiento térmico.
Para obtener propiedades mecánicas máximas, trate con una solución especial a altas temperaturas, luego enfríe y permita envejecimiento natural o artificial.
Aleación de aluminio usada en fundición en molde permanente de aluminio
- 366: fabricación de pistolas y autos.
- 355.0, C355.0, A357.0: fabricación de cajas de cambios, para componentes de alta resistencia como piezas de cohetes.
- 356.0, A356.0: piezas de máquinas, ruedas de aviones, …
Ventajas de la fundición en molde permanente de aluminio
- Las propiedades de la fundición de aluminio son altas debido a la rápida velocidad de enfriamiento de la fundición.
- Baja tasa de contracción de aluminio y defecto de porosidad de gas. La tolerancia dimensional es solo de aproximadamente 1 mm.
- Buena calidad de superficie 1-6 µm Ra.
- Menos desperdicio.
Desventajas de la fundición en molde permanente de aluminio
- Alto costo.
- Difícil hacer productos de fundición de aluminio con alta complejidad y gran tamaño.
- Difícil ajustar el diseño del producto.
Aplicaciones de la fundición en molde permanente de aluminio
En la industria automotriz, creando piezas como engranajes, fundiciones, suspensiones, carcasas de inyección de combustible y pistones de motor. Las piezas de aviones también se fabrican a menudo mediante fundición en molde permanente de aluminio.
Este proceso de fundición de aluminio se usa en las industrias automotriz y aeronáutica para crear piezas, como engranajes, suspensiones, pistolas, carcasas de combustible, etc.
5. Fundición por inversión de aluminio
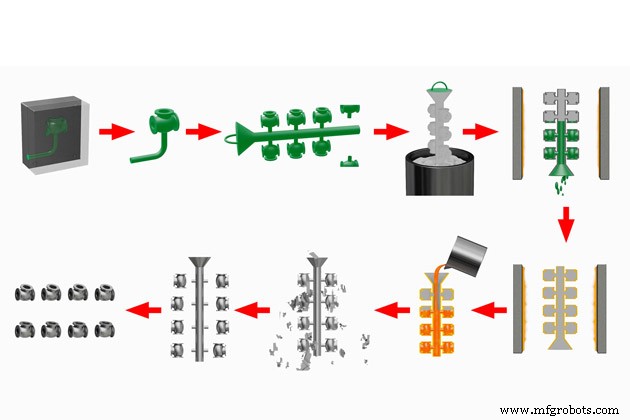
La fundición por inversión de aluminio, también conocida como fundición de cera perdida de aluminio, es el método de fundición de aluminio mediante la inserción de cera o termoplásticos en un molde de metal o goma prefabricado.
Los patrones de cera se recogen y ensamblan para formar una rama de árbol conectada al sistema de alimentación para fundir en el mismo lote. El patrón de cera ahora se aplicará inversión con materiales refractarios. Este proceso se repite hasta que la vaina exterior alcance un espesor de 5-15 mm. Esta concha es el molde de inversión.
Luego se seca y calienta el árbol para que la cera interior se derrita, dejando la cámara interior del molde en la forma de la fundición deseada.
El molde de inversión se calienta luego antes de verter fluido de aluminio. Cualquier grieta que aparezca en el molde puede repararse con cerámica o materiales especiales.
El aluminio fundido se vierte en el molde, después de que se seca solo para destruir la cubierta cerámica exterior. La fundición se retira del árbol y pasa al proceso de acabado.
Ventajas de la fundición por inversión de aluminio
- Acabado superficial alto, alta precisión dimensional.
- Es posible fundir piezas de fundición de aluminio complejas.
- Muchos objetos de fundición de aluminio se funden a la vez.
Desventajas de la fundición por inversión de aluminio
- Altos costos de producción.
- Con la fundición incluida el núcleo, será complicado y difícil de fundir.
- Requiere un ciclo de producción más largo.
- Generalmente solo adecuado para piezas de fundición de aluminio de tamaño pequeño.
Aplicaciones de la fundición por inversión de aluminio
La tecnología de fundición de cera perdida tiene muchas aplicaciones como la fabricación de piezas de fundición de aluminio en la industria aeroespacial, industria eléctrica, armas, automóviles, militares, gas y petróleo, …
6. Fundición centrífuga de aluminio
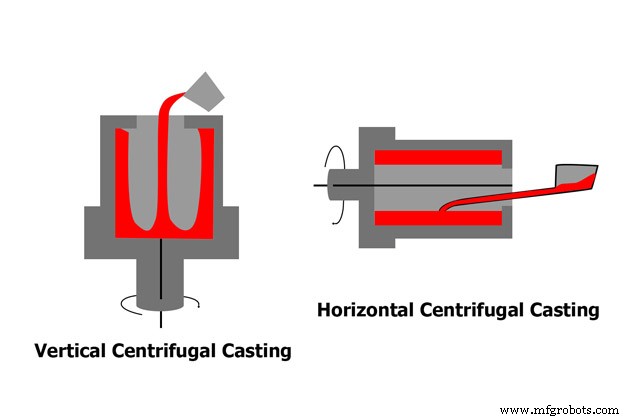
La fundición centrífuga de aluminio es el proceso de fundición de aluminio en el que un molde está hecho de metal, yeso o grafito. El molde gira en una máquina de fundición centrífuga, mientras que por fuera se vierte aluminio fundido en el molde. El aluminio líquido se distribuirá uniformemente sobre la pared del molde basado en la fuerza centrífuga y se endurecerá según la forma del molde.
Hay dos tipos de moldes de fundición centrífuga: fundición centrífuga vertical con eje vertical y fundición centrífuga horizontal con eje horizontal. El motor de rotación del molde gira el molde para extender el metal uniformemente sobre la superficie del molde.
Ventajas de la fundición centrífuga de aluminio
- El tamaño de la pieza de fundición de aluminio es altamente preciso debido a la fuerza centrífuga limitada y el metal está bien cerrado.
- La fundición de aluminio tiene altas propiedades mecánicas, una organización metálica fina y pequeña en el exterior.
- No se necesita usar núcleo pero aún puede quedar hueco en el medio para ahorrar costos de fabricación del núcleo.
- No se necesita sistema de vaciado para ahorrar metal.
Desventajas de la fundición centrífuga de aluminio
- La superficie interior de las piezas de fundición centrífuga de aluminio tienen un acabado pobre, muchas impurezas y el diámetro interior no es correcto.
- Generalmente solo adecuado para fundir piezas de aluminio redondas o cilíndricas. Con formas de fundición complejas, es necesario combinarlas con el método de fundición en molde de concha.
Aplicaciones de la fundición centrífuga
La fundición centrífuga es empleada por fundiciones de aluminio para producir piezas de fundición de aluminio de compresores de motores a reacción, tubos de hornos petroquímicos y muchos equipos militares y de defensa.
7. Fundición continua de aluminio
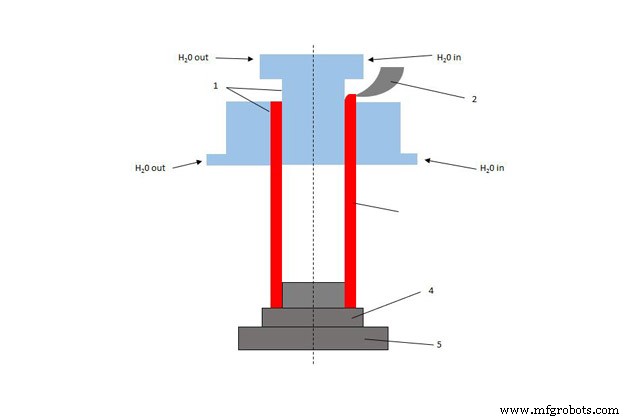
La fundición continua de aluminio es un proceso de fundición en el que una aleación de aluminio se vierte continuamente en un molde con un sistema de enfriamiento de agua circulante. Dondequiera que se haga la fundición, se enfría inmediatamente y se retira.
Justo después del sistema de fundición habrá una línea continua de estampado y laminado. Los productos fundidos son barras de aluminio, placas o tubos con tamaños hasta 0,2x1 m.
Es un sistema de fundición muy eficiente y ampliamente utilizado en fundiciones de aluminio y acero.
Ventajas de la fundición continua
- Debido al enfriamiento rápido, la fundición continua de aluminio tiene altas propiedades mecánicas.
- Automatizar fácilmente resulta en alta productividad.
- La superficie de la fundición es perfecta, el grano metálico está organizado estrechamente.
Desventajas de la fundición continua de aluminio
- Solo adecuado para productos de fundición de aluminio con formas simples.
- Imposible fundir objetos con longitudes transversales.
- Altos costos iniciales de construcción.
Aplicaciones de la fundición continua de aluminio
La fundición continua de aluminio se usa para fundir barras de metal, tubos de metal de diferentes tamaños.
Además, también hay varios otros métodos de fundición de aluminio usados para fabricar aplicaciones de fundición de aluminio como proceso de moldeo sellado al vacío, fundición por ablación, espuma perdida, etc. También tienen muchas ventajas similares a los procesos de fundición anteriores.
Considerando tecnologías de fundición de aluminio adecuadas
Cada proceso de fundición de aluminio tiene sus ventajas y desventajas. Después de consultar cuidadosamente la información comparando diferentes métodos de fundición de aluminio en el artículo, haga una elección para su fundición basada en su presupuesto, el tipo de productos de fundición de aluminio a los que quiere dirigirse, requisitos de precisión y producción anual.
Muchos otros factores afectan la elección de tecnologías de fundición de aluminio. Sin embargo, esperamos que a través de la información proporcionada en el artículo, VIC haya ayudado parcialmente a los lectores a comprender mejor los métodos de fundición de aluminio y tomar las decisiones correctas.
En VIC, tenemos un sistema de fundiciones metálicas con varias tecnologías de procesamiento. Especialmente en fundición de aluminio, VIC usa fundición en arena verde y fundición de espuma perdida y está en camino de expandir la línea de producción con otras tecnologías de fundición que coincidan con los requisitos del mercado.
VIC se complace en cooperar con socios de todo el mundo para ayudar a los clientes a vender productos de fundición metálica con calidad y precio razonables.
Información de contacto:
Vietnam Cast Iron Company Limited
- Dirección: Lai Xuan, Distrito de Thuy Nguyen, Ciudad de Hai Phong, Vietnam
- Teléfono: +84 86 543 0133
- Email: ADMIN@MFGROBOTS.COM
Proceso de manufactura
- Dominando la Fundición en Arena de Aluminio: Técnicas para un Acabado Superficial Superior
- Vietnam Cast Iron Co., Ltd. – Diagrama de Flujo Completo del Proceso de Fundición de Aluminio
- Fundición de Hierro Gris (CI): Composición, Color y Prevención de Grietas
- Guía Completa para la Fabricación de Piezas por Microfusión (Investment Casting)
- Fundición de Precisión Explicada: Proceso, Beneficios y Aplicaciones
- Cómo Pulir Aluminio Anodizado: Guía Paso a Paso
- Dominando el soldadura blanda de aluminio: Técnicas y consejos expertos
- Tolerancias de Precisión para Fundición de Aluminio en Aeroespacial: Componentes Ligeros y Fuertes
- Protección del aluminio contra la corrosión: Estrategias expertas para una durabilidad duradera
- Dominando la Fundición de Aluminio: 5 Técnicas Comprobadas para Resultados Superiores
- Cómo elegir la aleación adecuada: Magnesio vs. Aluminio para proyectos de fundición a medida