



Fundición a Presión de Aluminio Explicada: Fabricación de Piezas de Precisión
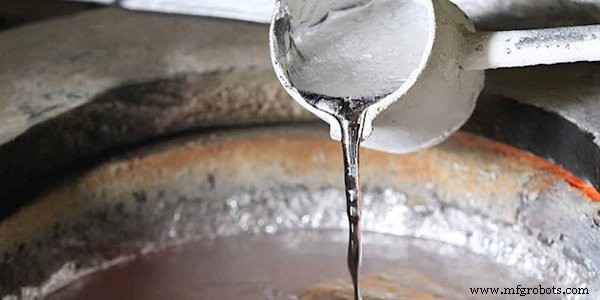
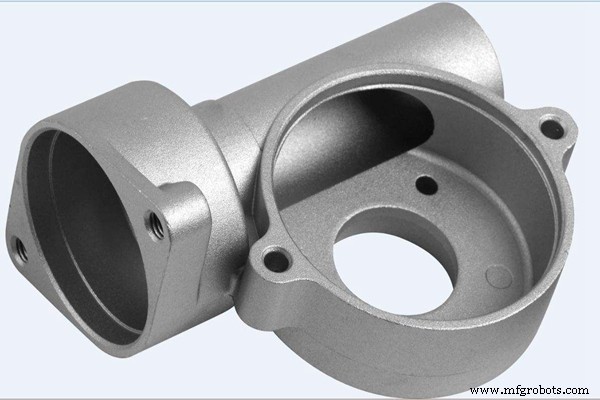
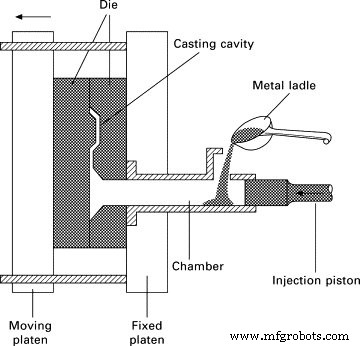
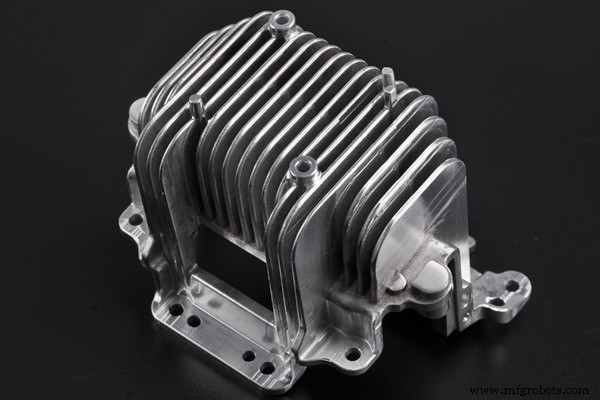
Última actualización: 28 de abril de 2022 Existen muchos métodos de fundición de metales utilizados desde hace siglos; algunos se remontan a más de 5000 años. Uno de los métodos más modernos y eficaces es la fundición a presión (die casting). La fundición a presión es un método de fundición de metal que consiste en verter metal fundido en una cavidad de molde para que se solidifique adoptando la forma del molde. Esta técnica de conformado permite versatilidad en tamaño y forma de la pieza, incluso para geometrías complejas con cavidades internas o secciones huecas. La fundición no es exclusiva de metales; también se usa para materiales no metálicos como vidrio, cerámica y plástico. La mayoría de las piezas de fundición a presión se hacen con metales no ferrosos como zinc, aluminio, cobre, magnesio y plomo. Este artículo detalla las ventajas y particularidades de la fundición a presión de aluminio para ayudarle a elegir el mejor material para sus piezas de aluminio. La fundición a presión de aluminio es uno de los métodos más extendidos, usado en todas las industrias principales para fabricar componentes aeroespaciales, electrónicos, de vehículos, etc. Veamos cómo funciona. La fundición a presión de aluminio es un método para crear piezas de aluminio con buena textura o superficie lisa, acabado superficial de calidad y alta estabilidad dimensional. Las razones por las que se usa aluminio para fundición son: De los dos tipos básicos de máquinas de fundición a presión —cámara caliente y cámara fría—, las fundiciones de aluminio se procesan en máquinas de cámara fría. Debido a que la aleación de aluminio retiene su resistencia incluso a temperaturas muy altas, requiere alta presión. Por tanto, el metal se funde en un horno separado antes de alimentar la máquina de cámara fría. La máquina fuerza el metal fundido en el molde mediante un émbolo presurizado. Como todo proceso típico de fundición a presión, la de aluminio implica verter aluminio líquido en un molde (matrices) y dejar que se solidifique en la forma deseada. Las matrices constan de al menos dos mitades para permitir la extracción de las piezas. La forma de las matrices influye en las formas complejas y características intrincadas de la fundición. El proceso se desglosa en 9 pasos: La fundición de aluminio es uno de los procesos de fundición a presión de alta presión más rápidos y precisos. La pieza recuperada tiene buena textura, alta dureza, buena resistencia a la corrosión y requiere acabado superficial mínimo. Las matrices de acero son reutilizables, a diferencia de los moldes de arena, por lo que la fundición a presión de aluminio es el método más viable para producción en alto volumen de piezas de aluminio. Las aleaciones más usadas son A360, A380, A383 y A413. Cada una tiene sus ventajas y la elección depende de los requisitos de diseño. A continuación se resumen algunas propiedades: Una vez extraída la pieza del molde, aún requiere acabado para mejorar estética y propiedades funcionales. Estos toques pueden añadir brillo, alta resistencia a la corrosión, resistencia al desgaste o protección frente a exposición ambiental. Sin embargo, una pieza de fundición a presión de aluminio requiere acabado mínimo o nulo porque ya tiene un acabado superficial muy bueno para los estándares de fundición. Las imperfecciones menores se corrigen fácilmente con lijado (uso de material abrasivo como arena para alisar la superficie). Otros procesos como granallado (shot peening) y recubrimiento en polvo también pueden aplicarse para mejorar resistencia al desgaste y añadir capa protectora respectivamente. La fundición de aluminio es uno de los procesos preferidos globalmente. Es la mejor alternativa económica a otros procesos. Las principales razones por las que las piezas son excepcionales: La elección del método depende de las características de diseño requeridas para una pieza específica. Cada método tiene sus beneficios únicos. Implica inyección a alta velocidad de aluminio en la cavidad del molde a alta presión. El proceso es muy eficiente y rápido, ideal para alto volumen. La fundición tiene buen acabado y requiere acabado mínimo. Por su ligereza, el aluminio es preferido para piezas de pared delgada sin comprometer resistencia. El aluminio tiene alto punto de fusión, por lo que se procesa en máquina de cámara fría. Sin embargo, debido a la inyección a alta presión, la fundición puede sufrir atrapamiento de gas que causa porosidad. Consiste en verter metal fundido en moldes de arena sin aplicación de presión. Es el método más antiguo y común de bajo coste para fabricar brutos o piezas complejas como bloques de motor, cigüeñales y culatas. Como el molde de arena se rompe para extraer la pieza, es un proceso muy lento y no apto para producción en serie. Es un método avanzado que usa vacío para atraer el líquido al molde. Permite evitar el atrapamiento de aire en la cavidad y eliminar gases disueltos que causan porosidad en la superficie. Permite fundir secciones delgadas con buen acabado, mejorando propiedades mecánicas y reduciendo necesidad de mecanizado adicional. Sin embargo, la estructura de sellado del molde es compleja y el coste total del proceso es alto. Para lograr los mejores resultados, considere estos factores importantes: Como se discutió, hay diferentes aleaciones de aluminio disponibles comercialmente. Según sus requisitos de diseño, elija considerando propiedades como dureza, resistencia, conductividad, punto de fusión, fluidez y estanqueidad a presión. Sea muy cuidadoso con la elección para lograr las características deseadas. Para asegurar que la fundición retenga sus propiedades y tenga densidad uniforme, debe mantenerse un margen de mecanizado adecuado. Es el material extraíble de una pieza fundida terminada. Un margen demasiado pequeño causa defectos superficiales; uno demasiado grande aumenta el tiempo de entrega. Un margen equilibrado es clave para resultados óptimos. La contracción es una consideración importante en cualquier proceso de fabricación. Todo material, incluido el metal, se contrae durante el enfriamiento o solidificación. Como las zonas más gruesas se contraen más que las delgadas, considere hacer secciones delgadas en su diseño para evitar superficies porosas e irregulares. Lograr espesor uniforme en componentes fundidos de aluminio es complicado. Las paredes delgadas son muy demandadas por menor coste de material y ligereza. Sin embargo, un ligero desequilibrio en la uniformidad del espesor puede afectar la resistencia del componente. Como se mencionó, diferentes aleaciones están en un espectro distinto de resistencia. Por tanto, seleccione cuidadosamente la aleación para la resistencia requerida. Otro factor que impacta la resistencia es la técnica de fundición. Generalmente, la fundición al vacío es excelente para mejorar la resistencia y minimizar la porosidad superficial. Es importante planificar correctamente el ensamblaje de las piezas para evitar deficiencias en el diseño de la fundición. Como el ensamblaje de diseños simples difiere de los complejos, identifique y planifique bien el proceso requerido. Según los requisitos estéticos del componente, si la apariencia importa, se pueden realizar procesos de acabado como electrochapado, granallado o chorro de arena. Estas técnicas mejoran el aspecto sin comprometer durabilidad y características. La fundición a presión de aluminio es un método muy viable, rentable y de alta precisión para producción en serie de piezas complejas. La elección de material y método depende de las características de diseño deseadas. Por tanto, considere todos los aspectos y planifique eficazmente para lograr resultados óptimos. WayKen ofrece servicios de fundición a presión para cada cliente para resolver problemas de fundición de aluminio. Si tiene piezas metálicas (ej. componentes de aluminio) o proyectos de producto, no dude en contactarnos con nuestro equipo experimentado.¿Qué es la Fundición a Presión de Aluminio?
¿Cómo Funciona la Fundición a Presión de Aluminio?
Aleaciones de Aluminio para Piezas de Fundición a Presión
Propiedad
A360
A380
A383
A413
Dureza 75 80 75 80 Alargamiento (% en 2 pulg.) 2.5 3.5 3.5 2.5 Resistencia al corte (ksi) 28 28 — 25 Límite elástico a tracción (ksi) 25 23 22 21 Resistencia última a tracción (ksi) 44 46 45 43 Conductividad térmica 65 56 56 70 Conductividad eléctrica (% Cu) 30 27 23 31 Densidad (lb/pulg³) 0.095 0.099 0.099 0.096 ¿Requiere la Fundición de Aluminio Acabado Posterior?
Ventajas de las Piezas de Fundición a Presión de Aluminio
Fundición a Presión de Aluminio vs Fundición en Arena vs Fundición al Vacío
Fundición a Presión de Aluminio
Fundición en Arena
Fundición al Vacío
Consejos de Diseño para Piezas de Aluminio Fundido a Presión
Selección de Material
Margen de Mecanizado
Contracción Durante el Diseño
Espesor de Pared
Resistencia de la Pieza
Proceso de Ensamblaje
Apariencia del Diseño
Conclusión
Preguntas Frecuentes
Sí, el aluminio tiene alta conductividad eléctrica y térmica y es resistente a la corrosión. Su baja densidad y buenas propiedades mecánicas y térmicas lo convierten en una buena aleación para fundición a presión.
Una pieza de aluminio fundido a presión, aunque no tan fuerte como una de acero, es muy fuerte y duradera comparada con fundición en arena y fundiciones de magnesio o zinc.
Sí. Sin embargo, es un metal ferroso y contiene hierro, por lo que no es resistente a la corrosión y no se prefiere.
Tecnología Industrial
- Dominando la Fundición en Arena de Aluminio: Técnicas para un Acabado Superficial Superior
- Guía Completa para la Fabricación de Piezas por Microfusión (Investment Casting)
- Dominando la Fundición a Presión: Procesos, Beneficios y Aplicaciones
- Cómo Pulir Aluminio Anodizado: Guía Paso a Paso
- Dominando el soldadura blanda de aluminio: Técnicas y consejos expertos
- Dominando el brasado de aluminio: Técnicas expertas y guía práctica
- Tolerancias de Precisión para Fundición de Aluminio en Aeroespacial: Componentes Ligeros y Fuertes
- Fundición a Presión Explicada: Precisión, Eficiencia y Beneficios de Producción
- Pulverización por plasma: cómo el proceso protege piezas de la corrosión
- Cromo: propiedades, producción y aplicaciones de alta temperatura
- Moldeo por compresión explicado: proceso, materiales y beneficios industriales