



Pruebas No Destructivas Avanzadas para Calidad y Fiabilidad del Acero
Pruebas No Destructivas de Aceros
Las pruebas no destructivas (PND) de aceros son un grupo de técnicas de análisis utilizadas para evaluar las propiedades de materiales de acero, componentes o soldaduras sin causarles ningún daño. Las técnicas PND se utilizan para detectar y evaluar defectos internos y superficiales (como imperfecciones, discontinuidades y fallos, etc.) que puedan causar fallo bajo las condiciones de operación diseñadas. Estos defectos internos y superficiales pueden ser áreas de menor integridad en comparación con otras porciones del material de acero o pueden consistir en la presencia de grietas, vacíos y otras imperfecciones. Las PND dan resultados indirectos pero válidos y, por definición, dejan el objeto de prueba apto para su uso previsto.
Los términos examen no destructivo (END), inspección no destructiva (IND) y evaluación no destructiva (END) también se utilizan para estas técnicas de prueba. Dado que no hay alteración permanente en el material de acero que se prueba mediante técnicas PND, estas se consideran muy importantes para la inspección de materiales. Las PND ahorran tanto dinero como tiempo en la evaluación de productos, resolución de problemas e investigación.
Las técnicas PND constituyen un tipo de trabajo muy especializado que desempeña una función crítica. Estas técnicas requieren el servicio de técnicos altamente especializados y cualificados que utilizan equipos y métodos sofisticados para evaluar áreas del componente de acero que son difíciles o imposibles de examinar a simple vista.
Aplicaciones y Principios
Las técnicas PND se utilizan para detectar defectos durante la fabricación y elaboración, así como los defectos desarrollados durante el servicio de los componentes de acero. Sin embargo, no es posible detectar todos los defectos posibles examinando un componente mediante PND. Además, en PND no es el defecto lo que se detecta, sino el efecto resultante en el material, como la modificación de propiedades físicas (atenuación a ultrasonidos o conductividad eléctrica, etc.). Las técnicas PND no proporcionan información directa, sino indirecta, que necesita ser interpretada. Algunas técnicas PND son más directas y precisas que otras.
Existen diversas técnicas PND que pueden utilizarse para evaluar materiales, componentes o soldaduras de acero. Todas las técnicas PND comparten varios elementos comunes que incluyen:
- Existe alguna fuente de energía de sondeo o algún tipo de medio de sondeo.
- Existe una discontinuidad que debe causar un cambio o alteración del medio de sondeo.
- Existe algún medio para detectar el cambio.
- Existe algún medio para indicar el cambio.
- Existe algún medio para observar y/o registrar esta indicación para que se pueda hacer una interpretación.
La idoneidad de una técnica PND para una aplicación dada se determina considerando los elementos anteriores. La fuente de energía de sondeo o medio de sondeo debe ser adecuada para el objeto de prueba y para detectar el defecto o discontinuidad buscado. Si está presente, un defecto o discontinuidad debe ser capaz de modificar o cambiar de algún modo el medio de sondeo. Una vez cambiado, debe haber alguna forma de detectar estos cambios. Estos cambios en el medio de sondeo por la discontinuidad deben formar alguna indicación o ser registrados de otro modo. Finalmente, esta indicación necesita ser revisada para interpretarla y clasificar la discontinuidad.
Se han desarrollado varias técnicas PND, cada una con ventajas y limitaciones que la hacen más o menos apropiada para una aplicación dada. Con la variedad de técnicas PND disponibles, es importante seleccionar la técnica que proporcione los resultados necesarios. Una combinación de diferentes técnicas PND también puede aplicarse para proporcionar la seguridad de que el material o componente es apto para su uso.
Hay muchos métodos diferentes de PND de materiales y componentes de acero. Los métodos PND más comunes utilizados para la evaluación de materiales, componentes o soldaduras de acero son: (i) inspección visual, (ii) inspección por penetrante colorado, (iii) prueba de partículas magnéticas, (iv) inspección radiográfica, (v) prueba ultrasónica, y (vi) prueba de corrientes inducidas.
Inspección Visual
La inspección visual es la forma más común, primaria, económica y antigua de examen PND. Se basa en la detección de imperfecciones superficiales usando el ojo, no requiere equipo de prueba especial (excepto ayudas simples como lupa), y puede completarse más rápida y económicamente. Sin embargo, debido a la naturaleza subjetiva de las inspecciones visuales, la variabilidad de los resultados es común. Tampoco es posible detectar aquellos defectos mediante inspección visual que no son visibles a los ojos. Los tres requisitos básicos para la inspección visual son: (i) buena visión para poder ver la discontinuidad que se busca, (ii) buena iluminación, el tipo correcto de luz es importante, y (iii) experiencia, para poder reconocer la discontinuidad.
Inspección por Penetrante Colorado
En el método de inspección por penetrante colorado se utiliza un penetrante para detectar defectos superficiales por la «fuga» de un medio penetrante contra un fondo contrastante. El penetrante se aplica a la superficie prelimpiada del material de acero a probar y se deja durante un período prescrito (tiempo de permanencia) mientras la acción capilar lo atrae hacia cualquier defecto superficial. El exceso de penetrante se elimina y se aplica un revelador. El revelador invierte la acción capilar y extrae el penetrante del defecto. Las indicaciones resultantes revelan la presencia del defecto para que pueda verse visualmente y los defectos pueden observarse y evaluarse por el técnico. La inspección por penetrante colorado se muestra en la Fig. 1.
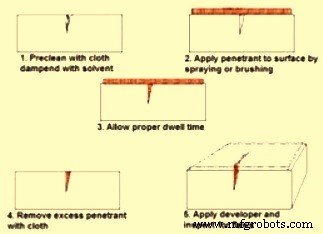
Fig. 1 Inspección por penetrante colorado
Hay dos métodos por los que se clasifican los penetrantes colorados: (i) por el tipo de indicación producida, y (ii) el método de eliminación. Los resultados de las pruebas de penetrante colorado también se muestran de dos formas: visible y fluorescente. El tipo de penetrante visible produce una línea o indicación roja intensa sobre un fondo blanco de revelador cuando se ve bajo buenas condiciones de luz blanca. El penetrante fluorescente produce una indicación verde fluorescente cuando se observa bajo luz ultravioleta. Dado que el ojo humano puede percibir más fácilmente una indicación fluorescente que una visible, el uso de inspección por penetrante fluorescente es una prueba más sensible.
El segundo método de clasificación de penetrantes se basa en la forma en que se elimina el exceso de penetrante de la superficie de prueba. Los penetrantes son lavables con agua, removibles con solvente o post-emulsionables. Los penetrantes lavables con agua contienen un emulsionante que permite enjuagar el penetrante usando un chorro de agua a baja presión. Los penetrantes de eliminación con solvente requieren un solvente para eliminar el exceso de penetrante de la superficie de prueba. Los penetrantes post-emulsionables se eliminan añadiendo un emulsionante después del tiempo de permanencia del penetrante.
Este proceso es simple, versátil y rentable y puede mejorarse aún más usando colorantes brillantes o fluorescentes. El único inconveniente es que solo puede detectar defectos superficiales.
Prueba de Partículas Magnéticas
La prueba de partículas magnéticas se utiliza para localizar discontinuidades o defectos superficiales y ligeramente subsuperficiales en materiales ferromagnéticos como los aceros. Tales fallos presentes en una pieza magnetizada causan un campo magnético (flujo) que abandona la pieza. Si se aplican partículas magnéticas a esta superficie, quedarán retenidas en su lugar por la fuga de flujo para dar una indicación visual. Aunque se pueden utilizar varios métodos diferentes de pruebas de partículas magnéticas, todos se basan en este mismo principio general. Es un proceso muy simple y rentable.
Una prueba de partículas magnéticas se realiza creando un campo magnético en la pieza a probar mediante la aplicación de las partículas magnéticas a la superficie de prueba. El proceso se realiza ya sea en campo, usando yugos magnéticos portátiles, o en taller usando un banco magnético. El banco es más eficiente para grandes volúmenes de trabajo.
La prueba de partículas magnéticas de acero se realiza generalmente usando un cierto tipo de electroimán. Un electroimán se basa en el principio de que hay un campo magnético asociado con cualquier conductor eléctrico. Tanto corriente alterna (CA) como corriente continua (CC) pueden usarse para inducir un campo magnético. El campo magnético creado por CA debido al «efecto piel» es más fuerte en la superficie del objeto de prueba. La CA también proporciona mayor movilidad de partículas en la superficie del objeto permitiéndoles moverse libremente para localizar áreas de fuga de flujo, aunque la superficie del objeto pueda ser irregular. La CC induce campos magnéticos que tienen mayor poder de penetración y pueden usarse para detectar discontinuidades cercanas a la superficie.
Inspección Radiográfica
La inspección radiográfica es una técnica basada en el uso de radiación electromagnética de onda corta que pasa a través del material de acero. El método tradicional de radiografía es el proceso de hacer un registro permanente en película radiográfica de objetos de prueba para detectar defectos. Se hace exponiendo el objeto de prueba a rayos X generados eléctricamente o rayos gamma de una fuente de radiación. La radiación de la fuente pasa a través del objeto y se registra en película radiográfica. La película se procesa y la película procesada (radiografía) es vista por técnicos cualificados que pueden detectar defectos y anomalías de acuerdo con los códigos y estándares aplicables.
El principio utilizado en esta técnica es que los objetos de acero con áreas de espesor reducido o menor densidad de material permiten mayor paso de las radiaciones, y por tanto absorben menos radiación. La radiación que llega a la película después de pasar a través del material forma una imagen de sombra en la radiografía. Las áreas de baja absorción (escoria, vacíos y porosidad) aparecen como áreas oscuras en la radiografía, mientras que las áreas de alta absorción (inclusiones densas) aparecen como áreas claras.
Las discontinuidades subsuperficiales que son detectadas fácilmente por este método son vacíos, fallos, inclusiones metálicas y no metálicas, y grietas.
Los avances recientes en la inspección radiográfica son la radiografía digital, que no requiere el uso de película costosa y equipos de revelado.
Prueba Ultrasónica
La prueba ultrasónica (UT) es un método de inspección que utiliza ondas de sonido de alta frecuencia (ultrasonido) que están por encima del rango de audición humana, para medir propiedades geométricas y físicas en materiales de acero. Este método utiliza ondas de sonido generadas eléctricamente para penetrar a través del objeto de acero con el fin de detectar defectos. La reflexión, refracción y absorción sónicas se muestran y registran en una pantalla de tubo de rayos catódicos (CRT) para su interpretación. Este proceso requiere significativamente más habilidad y experiencia para proporcionar interpretaciones precisas.
Uno de los principales beneficios de la UT es que se considera una prueba verdaderamente volumétrica. Es capaz de determinar no solo la longitud y ubicación de un defecto, sino que también proporciona al operador información sobre el tipo de defecto encontrado. La principal ventaja de la UT es que solo requiere acceso a un lado del material que se prueba. Otra ventaja importante es que la UT detecta discontinuidades planas críticas como grietas y fusión incompleta. La UT es más sensible a discontinuidades que se encuentran perpendiculares al haz de sonido. Dado que se pueden usar una variedad de ángulos de haz, la UT puede detectar laminaciones, fusión incompleta y grietas orientadas de manera que la detección con pruebas radiográficas no sería posible. La UT tiene capacidad de penetración profunda.
Los avances en equipos de UT, incluyendo phased array y tecnología tridimensional (3D), han aumentado enormemente la flexibilidad y adaptabilidad de la UT para todo tipo de trabajos de PND.
Prueba de Corrientes Inducidas
En la prueba de corrientes inducidas (ET), una bobina que lleva una corriente alterna se coloca cerca de la superficie del espécimen, o alrededor del espécimen. La corriente en la bobina genera corrientes inducidas circulantes en el espécimen cerca de la superficie y estas, a su vez, afectan la corriente en la bobina por inducción mutua. Fallos y variaciones de material en el espécimen afectan la fuerza de las corrientes inducidas. La presencia de fallos se mide, por tanto, por cambios eléctricos en la bobina excitadora. Tanto los cambios de voltaje como de fase pueden medirse, pero algunos instrumentos más simples miden solo los cambios de voltaje.
La fuerza de las corrientes inducidas producidas depende de la conductividad eléctrica del espécimen, permeabilidad magnética del espécimen de prueba, distancia entre el espécimen y la bobina, frecuencia de CA usada en la bobina excitadora, dimensiones de la bobina y el espécimen, y presencia de fallos. Gran parte del éxito de las pruebas ET depende de separar los efectos de estas variables. La mayoría de los instrumentos de corrientes inducidas requieren calibración en un conjunto de especímenes de prueba y la sensibilidad a fallos puede ser muy alta.
La técnica de prueba de corrientes inducidas se utiliza para detección de grietas, mediciones de espesor de material, mediciones de espesor de recubrimiento y mediciones de conductividad para identificación de material, detección de daño por calor, determinación de profundidad de cementación, desgaste de asiento, picado, grietas transversales, abultamientos por congelación, hendiduras, abolladuras, monitorizado de tratamiento térmico, clasificación rápida de componentes pequeños por defecto, variación de tamaño o variación de material.
Las corrientes inducidas son una herramienta útil para detectar daño por corrosión y otros daños que causan adelgazamiento del material en las paredes de tuberías como intercambiadores de calor y tubos de caldera. El método de corrientes inducidas es muy bueno para defectos superficiales y cercanos a la superficie, es sensible a grietas pequeñas y otros defectos y requiere muy poca preparación de la pieza. Está limitado al uso en materiales conductores, con la superficie accesible a la sonda.
Proceso de manufactura
- Mark Carlos nombrado presidente del Comité E07 de ASTM sobre Ensayos No Destructivos
- Qué es el Ensayo Destructivo y sus Aplicaciones Críticas
- Ensayo No Destructivo (END): Principios, Aplicaciones y Beneficios Industriales
- Termómetro Sin Contacto COVID-19 Preciso con MLX90614 y Arduino Nano
- Dominar la Forja: 16 Técnicas Esenciales para Principiantes y Expertos
- Cómo probar tu alternador: Métodos expertos para resultados fiables
- Guía Experta de Técnicas de Sesgo para JFET: Logre Circuitos Estables y de Alto Rendimiento
- Guía Experta de Técnicas de Sesgo para IGFETs
- Ensayo no destructivo de fundiciones: Garantía de calidad y fiabilidad
- Técnicas de Pruebas de Software: Tipos, Beneficios e Inconvenientes
- Ensayos No Destructivos (END): Métodos Completos y Aplicaciones