



Mejora de la homogeneidad del acero mediante enjuague con argón
El proceso de enjuague con gas es un método en el que se enjuaga el acero líquido en la cuba de vaciado mediante la inyección de gas inerte en el baño de acero. El gas argón (Ar) es el preferido para el enjuague, ya que no solo es inerte por naturaleza, sino que su solubilidad en el acero también es muy baja. El enjuague resulta de la expansión del gas debido al calentamiento y la disminución de presión a medida que el gas asciende.
El enjuague con Ar del acero líquido se realiza para obtener una temperatura homogénea, composición uniforme y promover la reacción de refino escoria-metal. Se ha reportado que el enjuague con Ar del acero líquido es un excelente proceso para la flotación y separación de inclusiones no metálicas.
Principios y variables del proceso
El acero líquido después del vaciado se estratifica en la cuba de vaciado debido a las adiciones de ferroaleaciones y carburante en la cuba en el momento del vaciado del acero. Este acero estratificado se agita mediante la purga de gas Ar en la estación de enjuague con Ar. La purga de gas Ar a través del baño de acero líquido ayuda a generar suficiente turbulencia en el baño para efectuar una homogeneización térmica rápida. La agitación con Ar también mejora la velocidad de mezcla para adiciones químicas. Las diferentes variables para el enjuague con argón incluyen la tasa de purga de gas, la cantidad de acero líquido (tamaño de la carga), la cantidad de sobrecalentamiento disponible en el acero líquido, la cantidad de escoria de arrastre, la cantidad de escoria sintética o compuesto de cubrimiento de cuba añadido, y la cantidad de mezcla necesaria para adiciones químicas.
Operadores y metalúrgicos experimentados reconocen la importancia de un enjuague con gas Ar preciso y consistente en la cuba de vaciado. El acero limpio y una buena colabilidad en la máquina de colada continua (CCM) dependen de un enjuague por agitación consistente y suave. Un buen sistema de control de enjuague con Ar en la estación de enjuague facilita tasas y duraciones de enjuague con argón reproducibles y precisas.
El gas Ar puede introducirse en la cuba de vaciado bien a través de una lanza refractaria insertada profundamente desde la parte superior en el baño de acero fundido, o a través de un tapón de purga en el fondo. La lanza refractaria superior puede ser de tipo 'T', 'Y' o de taladro recto. El gas Ar introducido a través de un tapón de purga en el fondo es el método más efectivo de enjuague con gas que un goteo de Ar en la parte superior del baño a través de la lanza superior. Normalmente, la operación de enjuague se realiza percolando gas Ar a través del arreglo de tapón de purga poroso en el fondo de la cuba de vaciado, y el mecanismo de la lanza superior sirve como medio de respaldo para el enjuague del baño de acero líquido en caso de que el circuito del tapón en la cuba esté temporalmente inoperativo. La conexión de suministro de gas a la cuba de vaciado puede realizarse manualmente con un sistema de acoplamiento rápido o automáticamente cuando el carro de transferencia con la cuba de vaciado colocada sobre él llega a la estación de enjuague. Actualmente, la mayoría de las cubas están equipadas con tapones de fondo para burbujeo de argón. Los datos con agitación superior con argón resultan en un rendimiento de cubeta libre abierto ligeramente disminuido.
Una ilustración esquemática de un conjunto de tapón poroso en el fondo de la cuba y diferentes tipos de tapones de purga porosos se muestra en la Figura 1.
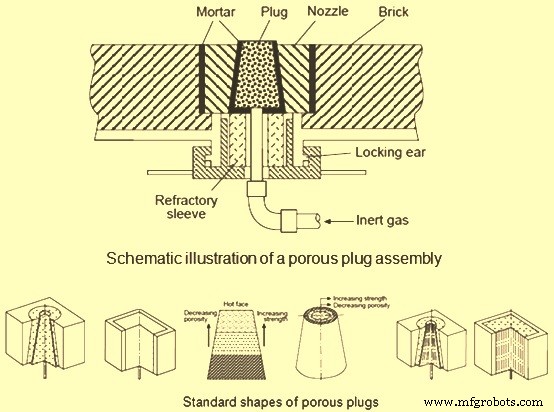
Figura 1: Conjunto de tapón poroso y diferentes tipos de tapones porosos
La Figura 1 muestra formas estándar de 6 tipos de tapones porosos. De izquierda a derecha son tapones isotrópicos (núm. 1 y 2), tapones de componentes consistentes en rebanados (núm. 3) y concéntricos (núm. 4) y tapones capilares consistentes en cónicos (núm. 5) y rectangulares (núm. 6).
Como se puede ver en la figura, los tapones porosos tienen forma cónica o rectangular. El tapón de forma cónica es más fácil de cambiar en caso de que el tapón se desgaste antes que el revestimiento. Los tapones rectangulares son geométricamente compatibles con los ladrillos circundantes y pueden usarse con ventaja en casos donde la vida del tapón es comparable con la del revestimiento. El rendimiento y la vida de los tapones isotrópicos pueden mejorarse produciendo el elemento en dos o tres componentes apilados juntos con inserciones metálicas. La ventaja principal de la llamada porosidad direccional o tapón capilar es que el tapón puede fabricarse con el mismo refractario denso que el ladrillo de revestimiento, o incluso más denso. Esto resulta en una mayor resistencia a la compresión en caliente, mayor resistencia a la erosión y una vida útil más larga. Las desventajas de los tapones capilares son que son más propensos a la infiltración de acero líquido ante la pérdida de presión de gas argón.
Un enjuague suave con Ar flota las inclusiones no metálicas, ya que las burbujas de gas Ar de alta presión se convierten en agentes transportadores que llevan las inclusiones no metálicas hacia la superficie de la escoria y ayudan en la limpieza del acero líquido.
Problemas operacionales y sus efectos
En el enjuague con Ar usando tapón de purga en el fondo, las siguientes condiciones pueden dificultar la capacidad de lograr y mantener la energía de agitación correcta en la cuba de vaciado:
- Canalización del gas Ar resultando en una tasa de enjuague menor a la esperada
- Fugas en el sistema de suministro de Ar
- Existencia de contrapresión variable debido a condiciones cambiantes del tapón
- Posible error al juzgar la tasa de agitación debido a espesor y consistencia variables de la escoria
- Falta de registro en tiempo real del historial de enjuague en cada cuba de vaciado
Estas condiciones pueden ser costosas con los siguientes efectos negativos:
- Consumo excesivo de gas Ar
- Mala colabilidad del acero (obstrucción de boquilla) en CCM
- Eliminación inadecuada de inclusiones de escoria
- Ausencia de resultados de adiciones de aluminio (Al)
- Desgaste del refractario de la línea de escoria de la cuba
- Los objetivos del enjuague con Ar pueden no lograrse
- Mayor oxígeno total en el acero enjuagado
Para lograr una temperatura y composición homogénea del baño, el acero en la cuba se agita con mayor frecuencia mediante burbujeo de gas argón a tasas moderadas de burbujeo, por ejemplo, menos de 0,6 Nm³/min.
Fundamentos termodinámicos
Los fundamentos del enjuague con Ar, al igual que otros procesos de fabricación de acero, se basan en el control del transporte de masa. Para el control del transporte de masa se necesita una corriente de convección en el sistema. La corriente de convección se genera debido a la flotabilidad del gas inerte que se introduce en el sistema, que es un sistema de alta temperatura (alrededor de 1600 °C).
Para la mayoría de las reacciones escoria-metal, las tasas están controladas principalmente por la transferencia de masa de los reactantes y productos a través de la interfaz escoria-metal. En sistemas enjuagados como un baño de acero en una cuba enjuagada por Ar, el área interfacial escoria-metal se ve afectada por el grado de agitación en el baño de acero, que a su vez está determinado por la potencia de enjuague.
La homogeneización de la temperatura y composición del baño mediante burbujeo de gas es causada principalmente por la disipación de la energía de flotabilidad del gas inyectado. La relación termodinámica que describe la potencia de agitación efectiva de un gas fue derivada por Pluschkell. La siguiente es la ecuación para la potencia de agitación derivada de la relación de Pluschkell:
e = 14,23 (VT/M) log [(1+H)/1,48 P]
Donde:
- e es la potencia de enjuague en W/ton
- V es el caudal de gas en Nm³/minuto
- T es la temperatura del baño en Kelvin
- M es el peso del baño en toneladas
- H es la profundidad de inyección de gas en metros
- P es la presión del gas en la superficie del baño en atm
El tiempo de agitación para lograr una homogeneización del 95 % se define como el tiempo de mezcla t.
Ha habido numerosos estudios experimentales y teóricos sobre fenómenos de mezcla en sistemas agitados por gas. La siguiente relación que expresa el tiempo de mezcla, t (s), en términos de la potencia de agitación, e (W/ton), diámetro de la cuba, D (m), y profundidad de inyección, H (m), se obtuvo del trabajo de Mazumdar y Guthrie:
t (s) = 116 (e)⁻¹ᐟ³ (D²ᐟ³ H⁻¹)
Ubicación del tapón de enjuague
La ubicación del tapón de enjuague en el fondo tiene un efecto en los tiempos de mezcla. El tiempo de mezcla disminuye colocando el tapón de fondo descentrado, por ejemplo, a medio radio. Un tapón de enjuague colocado en el centro del fondo de la cuba genera un bucle toroidal de flujo de metal en la parte superior del baño mientras se crea una zona muerta en la parte inferior, resultando en tiempos de mezcla más largos. Los tapones de fondo excéntricos dan lugar a una circulación extensiva de metal a través de todo el baño, evitando zonas muertas y conduciendo a tiempos de mezcla más cortos.
Es interesante notar que la transferencia de masa entre metal y escoria se ve impedida cuando el tapón de enjuague en el fondo de la cuba está descentrado. Un tapón de enjuague ubicado en el centro resulta en una mayor emulsificación escoria-metal con el aumento de la tasa de flujo de gas. Un tapón de enjuague descentrado crea una zona libre de escoria, conocida como "ojo", cerca de la pared de la cuba de vaciado. Esto afecta el desprendimiento de partículas de escoria de la fase principal de escoria y resulta en una disminución de la emulsificación. La elección final de la ubicación del tapón de enjuague en el fondo de la cuba, por tanto, parece determinarse por qué aspecto de la agitación es más importante para una operación dada. Normalmente se adopta una solución de compromiso.
Proceso de manufactura
- Optimización de la calidad del acero: gestión de inclusiones y avance en la producción de acero limpio
- El Papel del Nitrógeno en el Rendimiento del Acero
- Descarbonuración Avanzada Argon-Oxígeno (AOD) para Acero Inoxidable Premium y Aleaciones de Alta Calidad
- Acero para Herramientas Resistente a Impactos (Shock-Resistant): Características Clave y Aplicaciones
- Acero para Herramientas Explicado: Propiedades Clave y Aplicaciones en Construcción y Fabricación
- Factores Clave para Seleccionar el Grado Adecuado de Acero para Herramientas
- Acero para Herramientas: Tipos, Propiedades y Aplicaciones Industriales Clave
- Guía experta de materiales para impresión 3D metálica: aceros, superaleaciones, titanio, cobre y aluminio
- Inconel vs Acero Inoxidable: Seleccionando la aleación adecuada para aplicaciones de alta temperatura y resistentes a la corrosión
- Entendiendo los grados de acero para herramientas: tipos, propiedades y aplicaciones
- Selección estratégica de materiales: Salvaguardar diseño, coste y longevidad