



Prevención de Formación de Escama en Hornos de Recalentamiento: Estrategias Clave para Eficiencia en Laminación
Formación de Escama (Scale) en Horno de Recalentamiento
Los hornos de recalentamiento constituyen un elemento importante en la laminación de aceros, en los que los productos semi-terminados de acero se calientan a una temperatura deseada para lograr las propiedades plásticas en los productos para laminación. Los propósitos básicos de calentar los productos semi-terminados de acero para laminación incluyen: (i) ablandar el acero para hacerlo apto para laminación, y (ii) proporcionar una temperatura inicial suficientemente alta para que el proceso de laminación se complete en la región de temperatura totalmente austenítica.
Durante el recalentamiento en el horno, el acero pasa a través del horno a lo largo del cual la temperatura se incrementa gradualmente hasta la zona de homogeneización (soak zone). En ella, la temperatura se mantiene constante para la homogeneidad térmica y química del acero. El horno de recalentamiento es un horno de fuego directo que usa combustible gaseoso, líquido o sólido y aire. La composición de la atmósfera dentro del horno generalmente consiste principalmente en nitrógeno (N₂), dióxido de carbono (CO₂), vapor de agua (H₂O) y oxígeno libre (O₂). La composición de la atmósfera puede variar drásticamente durante la operación. Estas variaciones son funciones de la relación aire/combustible, que a su vez depende de las condiciones de operación del horno y del molino.
Zonas del Horno de Recalentamiento
El horno de recalentamiento para el recalentamiento de acero se divide conceptualmente en tres zonas. Partiendo desde el extremo de descarga del horno, estas zonas son: (i) zona de homogeneización (soaking), (ii) zona(s) de calentamiento (heating), y (iii) zona de precalentamiento (pre-heating). En la zona de homogeneización, el combustible y el aire se disparan a través de los quemadores del horno a estequiometría de combustible primario normal o reducida. Esta zona tiene alta temperatura de horno. La temperatura del acero se iguala a través de su sección transversal en esta zona. Los gases de escape de esta zona viajan a las zonas de calentamiento. Las zonas de calentamiento, que están entre la zona de precalentamiento y la de homogeneización, requieren alta transferencia de calor radiante para aumentar la temperatura superficial del acero hasta alrededor de la temperatura de laminación. El enriquecimiento de O₂ del aire de combustión en estas zonas promueve la transferencia de calor y disminuye los flujos volumétricos de gas del horno, todo con el resultado beneficioso de aumento de productividad y eficiencia térmica. En la zona de precalentamiento, el flujo de gases de las zonas precedentes proporciona calor al acero entrante principalmente por convección. Se agrega aire adicional al principio de esta zona o al final de la zona de calentamiento para quemar todos los restos de combustible restantes. El calor sensible de los gases de escape se recupera por transferencia de calor al acero o en el recuperador. La velocidad de los gases en esta zona debe ser lo más baja posible para que se proporcione más tiempo de residencia para la transferencia de calor al acero.
Mecanismo y Consecuencias de la Formación de Escama
Durante el calentamiento del acero en el horno de recalentamiento, las superficies de acero caliente reaccionan con la atmósfera oxidante del horno resultando en la formación de una capa de óxidos de hierro conocida como escama (scale). La pérdida de rendimiento debido a este fenómeno puede variar del 1,0 % al 3 % del acero recalentado.
La oxidación del acero para formar escama es una consecuencia básica y, generalmente, inevitable del proceso de recalentamiento en un horno de recalentamiento. Las principales consecuencias de la formación de escama son las pérdidas económicas significativas incurridas en dos áreas principales: (i) pérdida de rendimiento de acero como óxidos de hierro, y (ii) pérdida de producto de calidad prima a través de superficie defectuosa causada por defectos de escama laminada o superficies rugosas. La escama constituye una pérdida de acero valioso.
La formación de escama es una reacción compleja que tiene lugar en el horno de recalentamiento. Las morfologías y microestructuras que se desarrollan durante el calentamiento del acero en el tratamiento del horno de recalentamiento son considerablemente modificadas por la formación y transformación de la escama.
La cantidad de formación de escama durante el recalentamiento de acero en el horno depende de varios factores. Estos factores incluyen: (i) la composición del acero, (ii) la condición inicial de la superficie del acero, (iii) la temperatura de recalentamiento, (iv) la composición de la atmósfera del horno de recalentamiento que determina su agresividad hacia la formación de escama, y (v) el tiempo de residencia en el horno que está determinado por el ciclo de recalentamiento. Para poder predecir el efecto de cambios de parámetros de recalentamiento sobre la formación de escama resultante, es necesario tener datos de oxidación disponibles que correspondan a condiciones variables del horno. Además, un control mejorado de la atmósfera del horno permite un contenido de O₂ más bajo y estable y, por tanto, reducción de la pérdida de acero a través de la formación de escama.
Los fenómenos de formación de escama (oxidación) en la superficie del acero durante el recalentamiento de material de acero en el horno son inevitables y difíciles de controlar. Las desventajas de la formación de escama incluyen consumo de acero y caída de escama en la ruta al laminador, lo que requiere limpieza y usualmente causa problemas ambientales.
El mecanismo para la oxidación a alta temperatura del acero se muestra en la Figura 1. El mecanismo de oxidación puede depender de: (i) el transporte de gas oxidante desde la fase gaseosa en masa, (ii) reacción(es) de frontera de fase en la interfase gas/escama, o (iii) la difusión de cationes Fe hacia la interfase escama/fase gaseosa.
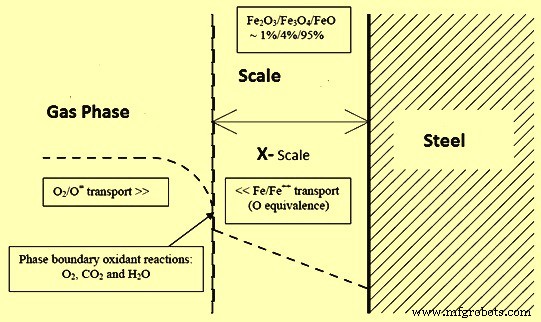
Figura 1: Mecanismo para la oxidación a alta temperatura del acero
La formación de escama del acero en presencia de productos gaseosos de combustión añade complejidad al proceso de oxidación en el horno de recalentamiento. Un elemento mayor en esta complejidad es la inconsistencia, que nuevamente es resultado de parámetros interactivos en el horno.
Se puede lograr un ahorro de hasta el 35 % de acero perdido por escama reduciendo el exceso de aire en el horno del 70 % al 20 %. Además, un tiempo de residencia más largo y temperaturas más altas del acero en el horno resultan en la formación de cantidades excesivas de escama.
Normalmente hay dos fuentes de O₂ en el horno de recalentamiento: (i) aire de combustión que se suministra al quemador para la combustión del combustible, y (ii) ingreso de aire (air ingress) que ocurre cuando hay una presión negativa en el horno creada por varias razones y esto lleva a ingreso de aire a la atmósfera del horno.
El calentamiento normal o convencional de acero a temperaturas de laminación es calentar acero en un horno de recalentamiento que está siendo disparado por quemadores operando en o ligeramente por encima de la relación estequiométrica del combustible usado. La relación estequiométrica del 100 % se define como la relación aire/gas que produce una combustión perfecta del combustible y produce una atmósfera de gas de escape compuesta solo de N₂, CO₂, H₂O, y no hay O₂ libre. La combustión a una relación aire/gas ligeramente por encima del 100 % estequiométrico resulta en un pequeño porcentaje de O₂ también en los gases de escape.
A medida que la carga de acero avanza a través del horno, su temperatura sube. Sin embargo, la tasa de aumento de temperatura depende de las tasas de disparo en las zonas individuales del horno. En las etapas iniciales del recalentamiento, la carga de acero está expuesta a bajas tasas de calentamiento para evitar el desarrollo de tensiones térmicas. La carga de acero es luego expuesta a calentamiento intenso hasta la zona de homogeneización, donde se mantiene la temperatura de homogeneización para lograr una temperatura uniforme del acero para la laminación subsiguiente.
A medida que la temperatura superficial del acero sube, reacciona con la atmósfera oxidante del horno (O₂, CO₂ y H₂O, etc.), para producir una capa de óxido (capa de escama). El espesor de la capa de escama depende de varios factores.
Ventajas y Desventajas de la Formación de Escama
Hay una serie de ventajas y desventajas de la formación de escama en el acero. Las ventajas son: (i) la escama elimina defectos superficiales como impurezas de polvo de molde incrustadas en la superficie desde la máquina de colada continua, óxidos y grietas superficiales, resultando en superficie de acero lisa y limpia, (ii) el calor cedido al acero durante el proceso de oxidación, al ser una reacción exotérmica, representa alrededor del 2 % al 3 % de la entrada total de calor, y (iii) la capa de escama reduce el flujo de calor del acero al ambiente (debido a su menor conductividad térmica) cuando el acero es transportado al laminador. Las desventajas de la formación de escama durante el recalentamiento de acero en un horno incluyen: (i) pérdida de acero que varía del 1 % al 3 % dependiendo de las condiciones de operación del horno, (ii) acumulaciones de escama dentro del horno y ruta de transporte de acero calentado que requieren un período de parada del horno para limpieza, y (iii) transferencia de calor ralentizada desde el ambiente del horno al acero, necesitando períodos de calentamiento más largos.
Es importante minimizar la formación de escama durante el recalentamiento a un nivel en el que sea ventajosa. Esto hace necesario monitorear y controlar todos los parámetros relevantes durante la operación del horno de recalentamiento.
Cinética de Oxidación
El tema de la oxidación a alta temperatura de aceros bajo diferentes condiciones ha sido estudiado extensamente. La consideración teórica de la oxidación de metales puros muestra que hay dos mecanismos principales de control. Inicialmente, hay un crecimiento lineal de la escama cuando la tasa de oxidación está determinada por reacciones químicas superficiales. Esto generalmente dura un corto período hasta que la capa de escama se establece y la tasa de difusión de uno de los reactantes a través de la capa de escama se convierte en el mecanismo de control. En el caso de hierro puro, es la difusión de hierro hacia afuera desde la interfase metal/escama la que controla la tasa de oxidación. Esto conduce directamente a la ley parabólica de que el peso oxidado por unidad de área es proporcional a la raíz cuadrada del tiempo transcurrido.
Cuando el acero se calienta en atmósferas de gases mixtos, como es el caso en el horno de recalentamiento, se observan usualmente desviaciones marcadas del comportamiento del hierro puro. Esto puede resultar de los elementos de aleación en el acero. Estos causan numerosas desviaciones del mecanismo de crecimiento clásico, uno de los más obvios siendo la inhibición del movimiento de dislocaciones bajo la acción de tensiones superficiales generadas por el crecimiento de la escama. Esto favorece la generación de una línea de poros o huecos en la interfase metal-escama que inhibe la difusión de hierro y resulta en tasas de formación de escama más bajas. Además, a menudo es difícil distinguir un período inicial discreto de oxidación lineal mientras que una desviación significativa de la ley parabólica, a lo largo de todo el período de oxidación, se observa frecuentemente.
Las escamas formadas en aceros a menudo contenían grietas que, si son normales a la interfase metal-escama, han dado lugar a vías alternativas para que los gases de oxidación sean transportados a través de la escama. Esto significa que la difusión a través de la escama ya no es el mecanismo de control y puede resultar oxidación mejorada. Estas grietas pueden haber surgido de la fuga de productos de oxidación gaseosos como monóxido de carbono (CO), desde la interfase escama-metal o como resultado de las tensiones generadas durante el crecimiento de la escama. La geometría del acero también puede influir en la generación de grietas en la escama.
Los constituyentes del gas de escape CO₂, H₂O y O₂ son todos oxidantes para el acero cuando la temperatura superficial del acero está por encima de alrededor de 750 °C. Para la oxidación de diferentes aceros en atmósferas de CO₂ y H₂O, el paso limitante se encuentra que es la tasa de disociación de CO₂ o H₂O a O₂ y CO o H₂ en la superficie del óxido. Sin embargo, para la oxidación en atmósferas de O₂, el paso limitante durante el período inicial de oxidación se encuentra que es la tasa de transporte de O₂ desde la fase gaseosa a la superficie de reacción. Después de que la capa de óxido alcanza un cierto espesor, la oxidación sigue una ley de tasa parabólica donde la tasa de oxidación es controlada por la difusión de especies iónicas y vacancias a través de la capa de óxido.
El efecto de los niveles de O₂ en las tasas de oxidación de hierro a 700 °C, 800 °C y 900 °C muestra que la tasa de oxidación parabólica aumenta con el aumento del porcentaje de O₂, especialmente a temperaturas más altas. El aumento más significativo tiene lugar entre 0,4 % y 2 % de O₂ a 950 °C.
El efecto del vapor de agua y CO₂ en la oxidación del hierro muestra que la tasa de formación de escama del hierro no es influenciada por el vapor de agua a 750 °C, pero a 850 °C y 950 °C, la tasa aumenta en factores de 1,2 y 1,6 respectivamente. También se ve que el CO₂ produce un aumento menor que el vapor de agua. En el caso de oxidación de hierro con CO₂ en el rango de temperatura 600 °C a 1100 °C, se nota que las tasas de formación de escama siguen leyes de tiempo lineales y parabólicas para tiempos de exposición cortos y largos respectivamente.
La dependencia de las tasas de oxidación en la temperatura está bien establecida y se sabe que obedece una relación de Arrhenius (esta relación indica la dependencia de la temperatura de las tasas de reacción). En general, la oxidación puede clasificarse en tres etapas: (i) una etapa inicial caracterizada por un tipo lineal de oxidación, (ii) una etapa final donde la oxidación es parabólica, y (iii) una etapa intermedia donde tiene lugar una transición del mecanismo lineal al parabólico. La formación de escama depende fuertemente de la temperatura superficial del acero y su tiempo de residencia en el horno. También depende del porcentaje de O₂ presente en el producto de combustión.
Influencia de la Temperatura y Atmósfera
La temperatura tiene su influencia en la oxidación del acero. A bajas temperaturas (900 °C y por debajo), el contenido de O₂ tiene muy poca influencia en la oxidación del acero. A altas temperaturas (1150 °C y arriba), el aumento del contenido de O₂ en la atmósfera del horno del 0,3 % al 3 % aumenta la tasa de oxidación en un 50 %. Un aumento adicional del nivel de O₂ por encima del 3 % tiene poco efecto en la oxidación.
La oxidación en atmósferas complejas como las que existen en el horno de recalentamiento, sin embargo, muestra que la oxidación en gases multi-componente puede causar los tres mecanismos de oxidación todos juntos.
Es bien sabido que el hierro (Fe) se oxida para formar tres óxidos bien conocidos: wüstita (FeO), magnetita (Fe₃O₄) y hematita (Fe₂O₃) en proporciones determinadas por la cinética de reacción, donde el óxido predominante es la magnetita. El entendimiento básico de la oxidación es que después de la etapa inicial, el proceso procede por la difusión hacia afuera de hierro (Fe²⁺) para reaccionar con oxígeno, suministrado por la atmósfera del horno durante el recalentamiento. El proceso se define como procediendo a tasas de crecimiento parabólicas, llevando a la formación de tres capas de tipos de óxidos: FeO, Fe₃O₄ y Fe₂O₃ progresivamente, desde la superficie del metal hacia afuera.
Wüstita (FeO)
La wüstita es la fase más interna de la escama que se forma junto al metal y es la fase rica en Fe. Tiene el O₂ más bajo. Se representa como FeO y no es estable por debajo de alrededor de 570 °C. Sin embargo, su contenido en la escama aumenta con el aumento de la temperatura y ocupa alrededor del 95 % de la capa de escama cuando la temperatura del acero está por encima de 700 °C. La densidad de la wüstita es alrededor de 5,87 g/cm³. La wüstita existe como una estructura de fase única termodinámicamente estable, sobre un amplio rango de composición. La no-estequiometría de la wüstita aumenta con el aumento de la temperatura y no parece alcanzar la composición estequiométrica FeO. Comparada con las otras fases de escama y el acero mismo, la fase de wüstita tiene un punto de fusión relativamente bajo, que es de 1370 °C a 1425 °C. La fusión de la capa de wüstita (lavado) acelera la tasa de formación de escama y aumenta la penetración de fronteras de grano. Esto no solo reduce la calidad superficial, sino que también aumenta el consumo de combustible del horno y reduce el rendimiento.
Magnetita (Fe₃O₄)
La fase de magnetita, Fe₃O₄, es la fase intermedia de la escama. Es el constituyente principal de equilibrio de la escama por debajo de 500 °C. Tiene un rango de densidad de 5 g/cm³ a 5,4 g/cm³. Existe como un óxido deficiente en metal pero a un nivel mucho menor que la wüstita. Se ha demostrado en varios estudios que tanto cationes como aniones difunden en Fe₃O₄. A medida que la temperatura aumenta a alrededor de 700 °C, la formación de wüstita tiene lugar a expensas de la fase de magnetita y a temperaturas elevadas, la magnetita ocupa solo alrededor del 4 % de la capa total de escama. La magnetita es más dura y abrasiva que la wüstita.
Hematita (Fe₂O₃)
La fase de hematita, Fe₂O₃, es la capa más externa de la escama y tiene el mayor contenido de oxígeno. Se forma a temperaturas por encima de alrededor de 800 °C. La densidad de la hematita es alrededor de 5,24 g/cm³. La hematita ocupa alrededor del 1 % de la capa total de escama a altas temperaturas. Al igual que la fase de magnetita, la hematita es dura y abrasiva.
Reacciones Principales en el Horno
El horno de recalentamiento es un horno de tipo fuego directo. Muchas reacciones pueden tener lugar durante el recalentamiento; sin embargo, las reacciones principales que proporcionan calor en el horno son las siguientes:
C + O₂ = CO₂
2C + O₂ = 2CO
2CO + O₂ = 2CO₂
CH₄ + 2O₂ = CO₂ + 2H₂O
S + O₂ = SO₂
2H₂ + O₂ = 2H₂O
El producto de combustión es siempre altamente oxidante y la tasa de formación de escama aumenta con el aumento de la temperatura superficial y el enriquecimiento parcial de O₂ y dióxido de carbono (CO₂) en la atmósfera del horno. La tasa disminuye a medida que aumenta la presión parcial de monóxido de carbono (CO). El porcentaje de O₂ en el producto de combustión se mantiene normalmente alrededor del 1 % al 2 % para minimizar la pérdida por escama.
Los niveles de productos de combustión dependen del porcentaje de aire de combustión usado. En el caso de combustión completa, la combustión da lugar a productos de combustión completa. Se puede notar que a medida que disminuye el porcentaje de aire de combustión, los oxidantes H₂O y CO₂ disminuyen, mientras que los que proporcionan ambiente reductor al horno, como CO y H₂, aumentan. La relación aire/gas también tiene un gran impacto en la temperatura adiabática de llama. Generalmente, las altas temperaturas de aire de combustión resultan en aumentos dramáticos en las temperaturas de llama.
Impacto de la Relación Aire/Combustible
Varios estudios se han hecho sobre el impacto de la relación aire/combustible en la oxidación del acero en el horno de recalentamiento. Estos estudios muestran que cuando la relación aire/combustible se disminuye de 1,1 a 0,9, hay una caída sustancial en la oxidación del acero. Una reducción adicional en la relación aire/combustible tiene solo efecto limitado.
Normalmente, los quemadores en todas las zonas del horno operan en o ligeramente por encima del 100 % de niveles de combustión estequiométrica y los perfiles resultantes de tiempo, temperatura y atmósfera a medida que el producto pasa a través del horno están representados por el gráfico (a) en la Figura 2. Para una reducción sustancial de la formación de escama en el horno de recalentamiento mientras se calienta el acero a temperaturas de laminación, se hace necesario que el horno sea disparado por quemadores operando bien por debajo de la relación estequiométrica del combustible usado (tal como en el rango del 80 % al 90 % de la relación estequiométrica) y la atmósfera de gas de escape contenga CO y H₂, así como N₂, CO₂ y H₂O en la zona de homogeneización del horno. Para quemar los combustibles (CO y H₂), se introduce aire necesario en el extremo frontal del horno para quemar los combustibles (CO y H₂). Los perfiles resultantes de tiempo, temperatura y atmósfera a medida que el producto pasa a través del horno se muestran en el gráfico (b) en la Figura 2.
Los constituyentes de gas de escape CO y H₂ son reductores para el acero y cuando se consideran con los otros constituyentes de CO₂, H₂O y O₂, la mezcla de gas de escape es either reductor o oxidante para el acero dependiendo de la relación CO/CO₂ y H₂/H₂O y dependiendo de la temperatura superficial del acero. Las relaciones CO/CO₂ y H₂/H₂O son inversamente proporcionales al % de relación estequiométrica de combustión. Por tanto, si se puede crear una atmósfera reductora en la zona de homogeneización y convertirla a atmósfera oxidante cuando las temperaturas del acero son bajas, entonces hay posibilidad de reducción de escama.
El disparo en condiciones reductoras produce CO y H₂ en la atmósfera del horno en cantidades iguales. Esto es adicional al CO₂ y H₂O producidos bajo combustión estequiométrica. Las relaciones CO/CO₂ y H₂/H₂O requeridas para la reducción en la formación de escama son una función de la temperatura superficial del acero. Estas relaciones, a su vez, definen la relación aire/combustible real requerida en un punto dado en el calentamiento. Las relaciones CO/CO₂ y H₂/H₂O para un horno de calentamiento convencional, donde la combustión está en o ligeramente por encima de condiciones estequiométricas, son cero, ya que no existe CO o H₂ en la atmósfera del horno. La atmósfera resultante es oxidante o formadora de escama para el acero.
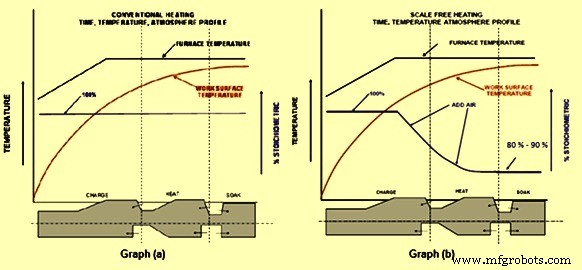
Figura 2: Perfil de tiempo, temperatura y atmósfera en el horno de recalentamiento
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- La Evolución de las Bañeras: De los Baños Antiguos a la Fabricación Moderna
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- El Papel del Nitrógeno en el Rendimiento del Acero
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Metalurgia de Cuchara Avanzada: Refinado de Precisión para Acero de Alta Calidad
- Optimización de la calidad del acero: El papel crítico de la desoxidación