



Técnicas avanzadas de desescamado mecánico para producción de acero de alta calidad
Procesos mecánicos para desescamado de acero
La escama (*scale*) es producto de oxidación durante el laminado en caliente. La oxidación y formación de escama es inevitable en laminado en caliente, que implica recalentamiento en horno, laminado en múltiples pasadas y enfriamiento al aire en tiempos de espera entre pasadas y tras laminado.
La escama formada durante calentamiento a temperaturas de laminado en el horno de recalentamiento se llama escama primaria. Se elimina antes del laminado en caliente, generalmente para producir aceros con alta calidad superficial y reducir desgaste de rodillos. Sin embargo, escama secundaria sigue formándose en la superficie desescalada durante tiempos de espera en trenes de desbaste e intermedios. Color: escama primaria negro azulado; secundaria azul. La secundaria da apariencia similar a imprimación azul, a menudo confundida con ella.
Composición de la escama primaria
Tres capas bien definidas de óxidos de hierro:
- Adyacente al acero: capa más gruesa, wüstita (FeO aprox.).
- Intermedia: magnetita (Fe₃O₄).
- Externa: hematita (Fe₂O₃).
Espesores dependen de factores del laminado y disponibilidad de oxígeno en superficie. Capa superficial: más rica en oxígeno, 0,5–2 % espesor. Capa en metal: más rica en hierro, ~85 % espesor. Capa intermedia: ~13–14,5 %.
Problemas de la escama
Si la escama fuera recubrimiento uniforme y bien adherido, sería barrera protectora ideal. Pero no es uniforme ni bien adherida. La escama es menos reactiva (más "noble") que el acero subyacente; coherente con comportamiento de dos metales disímiles en contacto. El acero (más reactivo) se oxida (oxida) a expensas de la escama. La escama puede "saltar" (*pop off*), agrietando el recubrimiento y permitiendo penetración de humedad → reacción galvánica → corrosión por picaduras en acero base.
La escama es molesta para procesar acero. Requiere limpieza antes de trabajo en frío. Cualquier recubrimiento aplicado sobre escama se desperdicia, ya que se desprende con ella al penetrar aire húmedo. Es esencial eliminar toda la escama para presentar superficie limpia y uniforme para ulterior trabajo o recubrimiento.
Eliminación manual virtualmente imposible. Extremadamente tedioso y lento con herramientas eléctricas. Ninguno da buena base. Varios procesos de desescamado usados, clasificados en cuatro categorías: (i) limpieza por llama, (ii) desescamado mecánico, (iii) desescamado hidráulico, (iv) desescamado químico. Este artículo describe el desescamado mecánico.
Procesos de desescamado mecánico
Incluyen (Fig 1): (i) deformación por flexión inversa, (ii) granallado (*shot-blasting*), (iii) combinación de ambos. Usados normalmente para eliminación de escama en varillas de acero en industria de trefilado.
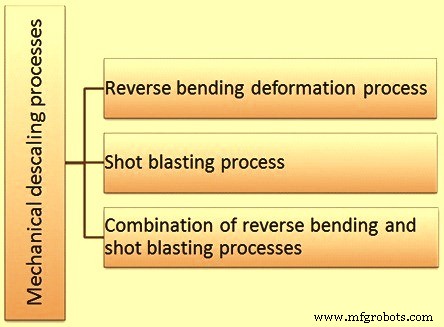
Fig 1 Procesos mecánicos de desescamado
Proceso de deformación por flexión inversa
Basado en que la varilla de acero es dúctil y la escama laminada en caliente es frágil. Al deformar, el acero se dobla pero la escama se rompe y se desprende si hay suficiente cantidad y deformación. Modo principal: flexión, pero puede incluir estiramiento. El equipo usa flexión inversa controlada para resultados consistentes sin afectar indebidamente propiedades de la varilla. Factor clave: cantidad total de deformación.
Deformación óptima para ruptura completa de escama: 8–10 %. < 8 % → ruptura incompleta, parches de escama adherida. > 10 % → no rompe más escama, pero añade endurecimiento por trabajo indeseable. Efecto indeseable adicional de deformación fuerte (>10 %): mayor tensión de retroceso (*back tension*) en línea de varilla, que puede estirar y estrechar (*neck down*) la varilla, afectando programas de trefilado y requiriendo más potencia del primer bloque para tirar de la varilla. Objetivo 8–10 % controlado por relación entre tamaño de poleas (*sheaves*) para flexión inversa y tamaño de varilla.
El estiramiento de la varilla también es consideración importante. Estiramiento elástico puede añadir efectividad al desescamado; estiramiento plástico excesivo tiene efectos indeseables similares.
El equipo, aunque parece simple, tiene parámetros de diseño concretos para rendimiento equilibrado: escama rota sin efectos secundarios indeseables. Diseño adecuado según principios básicos de ruptura de escama es factor clave para desescamado exitoso.
Equipo bien diseñado suelta esencialmente toda la escama laminada en caliente. 80–90 % de escama gruesa cae y se recoge en el rompedor de escama. El 10–20 % restante, aunque suelto, sigue pegado a la varilla: resto fino, polvoriento, retenido por carga electrostática. Si no se elimina: cajas de lubricante contaminadas, vida de filera reducida, desgaste rápido de bloque de trefilado, mala calidad de varilla trefilada, reducción productividad general.
Se reconoció temprano los indeseables de dejar residuos finos. Intentos iniciales rudos: trapos de limpieza atados a línea, cuerda de cáñamo pesada en bucle (difícilmente procesos de producción). Otro método: cepillos para eliminar residuos finos.
En tiempos recientes, equipos de eliminación de escama fina desarrollados para limpiar residuos de varilla desescalada. Trabajan en varios conceptos. Uno común: chorros de aire alta velocidad. Otro: lavado agua/secado al aire *on-the-fly*. Ambos no solo eliminan residuos sino que los contienen, evitando dispersión en área de trabajo y facilitando disposición posterior.
Objetivos clave de equipos de eliminación de escama fina (limpieza no agresiva): (i) eliminar residuos con técnicas industriales, (ii) contener material removido, (iii) mínima atención operador, (iv) mínimo mantenimiento, (v) bajo coste operación.
Proceso de granallado (*Shot blasting*)
También llamado abrasive blasting. Tratamiento superficial donde la limpieza se realiza por dirección forzada de medio abrasivo (seco o suspendido en líquido) contra superficie del acero. Partículas abrasivas concentradas a alta velocidad (50–110 m/s) controladamente. Impacto abrasivo remueve escama y contaminantes superficiales.
Proceso comenzó en 1904. Hoy el más usado para desescamado superficial de varillas en unidades de trefilado. Económico y más rápido que decapado (*pickling*). Medio abrasivo o parte sustancial reciclable.
Con granallado se obtiene excelente limpieza y preparación superficial. Usado normalmente para: (i) limpieza fundiciones y forjados de hierro/acero, (ii) limpieza mecánica chapas, varillas, bobinas, alambre, (iii) *shot peening* para alterar propiedades mecánicas (aumentar resistencia fatiga en muelles, engranajes), (iv) preparar superficies para pintado/recubrimiento. Común en producción de barras brillantes. Usado en casi toda industria que usa acero: automoción, construcción, fundición, forja, naval, ferroviaria, etc.
Métodos de aplicación de materiales abrasivos
Dos tipos distintos: (i) métodos en seco, (ii) métodos en húmedo.
Métodos en seco
- Granallado mecánico (*mechanical blasting*)
- Granallado por presión de aire (*air pressure blasting*)
Granallado mecánico: emplea equipos tipo cabina. Versiones batch, semi-automáticas, automáticas. Cabina alberga una o más turbinas (*blast wheels*) que dirigen abrasivo a superficie por fuerza centrífuga. Rueda posicionada para máxima cobertura y eficiencia de patrón. Abrasivo limpio (lavado aire, clasificado) almacenado en tolva. Fluye por gravedad a embudo alimentador y válvula dosificadora que mide flujo a impulsor. Impulso imparte velocidad centrífuga al abrasivo, dirigido a través de jaula de control que determina dirección y forma del patrón de granallado. Rueda encerrada en carcasa protectora para evitar descarga de abrasivo suelto.
Por desgaste considerable (componentes rueda, interiores), piezas often de hierro fundido aleado resistente al desgaste, diseñadas para fácil reemplazo. Alfombras de goma gruesa en mesas de trabajo amortiguan impacto. Diferentes tipos de ruedas para mayor eficiencia. Velocidad abrasiva ~50 m/s y volumen tal que sistemas mecánicos dan alta capacidad trabajo/unidad tiempo. Equipos de cabina mecánicos adaptables a producción media-alta.
Granallado por presión de aire: usa aire comprimido para aplicar abrasivo. Tres métodos básicos: (i) succión, (ii) gravedad, (iii) presión directa.
- Sistema succión: aire comprimido dirigido por chorro a boquilla → flujo aire alta velocidad/baja presión en línea succión hacia pistola. Línea neumáticamente transporta abrasivo de tolva colectora a pistola, donde se une a chorro aire alta velocidad. Abrasivo gastado cae en tolva colectora, recogido por línea succión y recirculado.
- Sistema gravedad: pistola similar a succión, pero abrasivo alimentado por gravedad desde tolva superior. Elimina transporte neumático ineficiente de succión, lo reemplaza con dosificación más eficiente. Problema mayor vs succión: requiere sistema elevador de abrasivo para retornar gastado de tolva colectora a tolva alimentadora para recirculación.
- Sistema presión directa: abrasivo bajo presión en recipiente a presión, dosificado en línea aire comprimido a boquilla. También requiere elevador para recirculación. Más eficiente en volumen aire/peso abrasivo movido; produce mayores velocidades e intensidades abrasivas. Único que mueve abrasivo a través de lanzas largas y boquillas laterales para desescamar eficazmente.
Método presión de aire usa presión directa o inducción (sifón o gravedad). Descritos abajo.
Método presión directa: abrasivo alimentado desde recipiente presurizado a manguera granallado. Línea aire comprimido conectada a manguera y parte superior recipiente. Presión aire igual (~6 kg/cm²) en manguera y recipiente → caída libre abrasivo por orificio (punto alimentación) en fondo. Al caer, aire comprimido lo recoge y transporta a punto operación. Para mantener presión, válvula en punto llenado mantenida cerrada por presión. Válvula dosificadora en punto alimentación regula flujo según diámetro boquilla y presión.
Método inducción sifón: pistola conectada a tubo aire comprimido y manguera flexible que lleva abrasivo. Manguera abrasivo abierta a aire atmosférico cerca base tolva. Paso aire comprimido por pistola y sobre manguera crea vacío parcial que succiona/induce abrasivo a pistola, impulsado por chorro aire a través de boquilla. Manguera alimentación ~2–2,5 m entre tolva y pistola. Aceleración abrasivo por chorro aire al pasar boquilla, pero no alcanza velocidad completa del chorro. Velocidad salida ~40 % de máquina presión directa. Equipos inducción-sifón usados en amplia gama de cabinas granallado manuales. Aunque usadas en equipos automáticos continuos, generalmente limitadas a abrasivos ligeros.
Equipos inducción-gravedad: muy similar a inducción-sifón en que dispositivo mezcla aire y abrasivo. Pero medio alimentado por gravedad desde almacenamiento superior. Aire entra en pistola donde abrasivo es arrastrado bajo vacío parcial más peso gravedad. Expansión rápida aire al salir pistola da aceleración final a abrasivo. No uso extendido. Aunque aplicables a operación continua, usualmente solo para aplicaciones especializadas.
Equipos granallado seco mecánico cada vez más populares. Rapidez eliminación escama aumentable aumentando velocidad partícula abrasiva y cantidad entrada por unidad tiempo. Instalaciones semi/automáticas con relativa facilidad. Granallado por presión aire usado cuando requisitos producción bajos u operaciones intermitentes.
Métodos en húmedo
Involucran propulsión aire comprimido alta velocidad de lechada (*slurry*) dirigida al acero. Lechada: abrasivo fino suspendido en agua tratada químicamente. Agitación continua para evitar sedimentación. Como unidades granallado seco presión directa, aire comprimido alimentado a recipiente mezcla a presión igual a manguera. Igualar presión permite mezcla alimentar a través de válvula mezcla a línea aire. Flujo abrasivo controlado por válvula paso total entre tolva y cámara mezcla.
Equipos granallado húmedo usualmente montados en cabina, a menudo modificados por desincrustadoras auxiliares, transportadores salida, estaciones lavado-enjuague-secado. Diseños base: rueda vertical, mesa giratoria plano horizontal, lanzadera con riel/extensiones coche, transportadores cadena/cinta, mecanismos autónomos giratorios para ejes/partes tubulares, máquinas combinadas volteo-cabina. Lechada propulsada contra superficie por tres métodos:
- Chorro aire comprimido que eleva lechada por acción sifón y la proyecta por boquilla adecuada.
- Aire comprimido que impulsa lechada alimentada por gravedad a pistola.
- Bomba centrífuga alta presión que produce velocidad proyección requerida.
Variaciones de granallado húmedo para procesos especiales. Algunas resultaron en nuevos nombres pero categorizables bajo granallado húmedo. Todos clasificables en dos tipos:
- Hydro-blast: arena mezclada con agua propulsada por presión agua.
- Vapour-blast: abrasivo suspendido en líquido proyectado alta velocidad por chorro aire comprimido.
Combinación de flexión inversa y granallado
Ambos métodos usados en serie en línea trefilado. Normalmente flexión inversa primero, seguido de granallado.
Tipos de materiales abrasivos
Variedad de abrasivos en uso común. Selección depende de factores económicos, metalúrgicos, ingeniería práctica. Comunes: arena, granalla acero (*steel shot*), granalla angular acero (*steel grit*), aluminio, sílex/granate, microesferas vidrio, carburos, escoria, materiales orgánicos.
Granalla de acero (*Steel shots*)
Granos esféricos de acero líquido por atomización (granulación). Disponibles en distintos tamaños y durezas. Generalmente fabricados de chatarra en horno arco eléctrico o inducción. Chatarra fundida → acero líquido atomizado en granalla por chorro agua alta presión. Pasos: (i) fundición chatarra, (ii) atomización acero líquido chorro agua alta presión, (iii) secado granalla, (iv) cribado (separación tamaño SAE de granalla sobredimensionada para producción *grit*), (v) espiralado (eliminación granalla forma irregular), (vi) temple (integridad partícula superior, mínimas grietas tensión), (vii) revenido, (viii) cribado, (ix) empaquetado.
Partículas mayor diámetro se dividen formando *grit* angular usado como abrasivo. Granalla acero normalmente duradera por baja friabilidad. Se templa por impacto granallado; dureza aumenta con tiempo, permitiendo rendimiento consistente y repetible miles de ciclos. Dureza Rockwell inicial 40–60 HRC. Tasa desintegración extremadamente baja, virtualmente sin polvo. Usadas para decapado pesado y acabados brillantes: alta energía impacto, rápidas tasas limpieza.
Material abrasivo seleccionado según trabajo, no solo por tamaño partícula (mayormente uniforme), sino por dureza en rango determinado. Partículas fácilmente reciclables: proyección 700–5000 veces según diámetro, tipo y dureza.
Proceso de manufactura
- Por Qué los Servicios de Diseño Mecánico Son Esenciales para el Éxito del Producto
- Selección del Sitio Ideal para una Planta Siderúrgica Greenfield: Guía Completa
- Producción avanzada de acero inoxidable: Del horno de arco eléctrico a técnicas modernas basadas en oxígeno
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Proceso CLU para Acero Inoxidable: Eliminación Eficiente de Carbono y Aleación
- Beneficio de Minerales de Hierro: Procesos y Técnicas Clave
- Evolución de la siderurgia: de artefactos antiguos a procesos modernos
- Optimizando Rendimiento de Punzones y Matrices con Grados Premium de Acero para Herramientas
- Materiales óptimos para piezas torneadas de precisión CNC
- Fabricación aditiva: redefiniendo economías de escala e impulsando producción integrada
- Diseñando flujos de trabajo de procesos: Armonizando talento humano y automatización robótica