



Tecnored: Proceso Innovador de Producción de Hierro sin Coque
Proceso Tecnored para Producción de Hierro
El proceso Tecnored fue desarrollado por «Tecnored Desenvolvimento Tecnológico S.A.» de Brasil y se basa en un horno de reducción de lecho móvil a baja presión que reduce pellets auto-reductores, auto-fundentes, portadores de carbono y aglomerados en frío. La reducción se lleva a cabo en un horno de eje (shaft furnace) de baja altura y diseño distinto a temperaturas típicas de reducción. El proceso produce arrabio (hierro líquido).
La tecnología Tecnored ha sido concebida y desarrollada para ser un proceso de producción de hierro «sin coque», evitando así la inversión y operación de hornos de coque ambientalmente dañinos, además de reducir significativamente las emisiones de gases de efecto invernadero en la producción de arrabio.
El proceso Tecnored usa una combinación de soplado en caliente y en frío y no requiere oxígeno adicional. Elimina la necesidad de plantas de coque, plantas de sinter y plantas de oxígeno de tonelaje. Por tanto, el proceso tiene costos operativos y de inversión mucho menores que los de las rutas tradicionales de producción de hierro.
El proceso Tecnored es flexible con respecto al tipo de materias primas ferrosas y carbonosas que puede procesar. La capacidad del proceso para fundir tanto pellets como briquetas, o incluso cargas mixtas de ambos, proporciona medios para usar una amplia gama de materiales de alimentación alternativos. El proceso tiene buena productividad y alta eficiencia energética.
También se afirma que el proceso Tecnored es adecuado para producir ferroaleaciones como ferromanganeso.
Historia del Desarrollo
La historia del desarrollo del proceso Tecnored comprende diferentes fases con diferentes objetivos, probando una amplia gama de materias primas y usando distintos tamaños y conceptos del reactor.
Durante el período 1979 a 1985, se realizaron actividades de desarrollo sobre el uso de pellets auto-reductores que contenían cenizas de pirita como carga metálica en hornos cubilote. Este concepto de auto-reducción se adaptó para desarrollar el nuevo proceso. En 1985, el concepto del horno Tecnored se formuló incluyendo los alimentadores laterales para el combustible sólido y la post-combustión en el eje superior como las dos características principales de la tecnología. Durante 1985, el ensamblaje del primer prototipo del horno Tecnored comenzó en la ciudad de Joinville, situada en el estado de Santa Catarina, Brasil, para experimentar el proceso de reducción a escala de planta piloto.
Durante el período 1985 a 1990, el desarrollo del proceso tuvo lugar en un horno circular pequeño de 400 mm de diámetro, con el objetivo de demostrar la factibilidad del concepto del nuevo horno, además de establecer los primeros parámetros operacionales y geométricos. Durante esta fase de desarrollo, se logró una buena alimentación y desescoria continua (hasta 24 horas de calentamientos continuos), lo que corroboró la adecuación del concepto del horno Tecnored. Aunque los resultados logrados en esta fase fueron expresivos, se requería una mejor comprensión fundamental del proceso, más allá del método empírico de desarrollo, para decidir los próximos pasos. Por tanto, para el diseño y construcción de un horno piloto más grande, se construyó un modelo matemático muy completo del comportamiento de un pellet auto-reductor en el horno Tecnored.
Durante el período 1990 a 1993, el desarrollo del proceso se llevó a cabo en un horno circular más grande de 600 mm de diámetro. Esto se hizo con el objetivo de lograr campañas más largas, mayor estabilidad operacional, ajustes geométricos y operacionales basados en el modelo matemático y mayor rendimiento de la post-combustión. Los resultados logrados durante esta fase fueron períodos más largos de estabilidad operacional suave, control y mantenimiento de la tasa de alimentación de carga, control del procedimiento de desescoria y arrabio, mejoras en la fluidodinámica del proceso, y evaluación cercana del perfil térmico y gaseoso dentro del horno. Sin embargo, el horno de 600 mm se acercó a su límite para asistir el desarrollo experimental de la tecnología y, por tanto, después de 3 años de experimentos, se decidió continuar el proceso de desarrollo en un nuevo horno piloto más grande de 1000 mm de diámetro. Además, el modelo matemático del proceso en este período indicó que para lograr mayor producción además del horno más grande, para mantener un raceway adecuado e ingeniería de llama en el horno Tecnored, la geometría del horno debía cambiarse de circular a sección transversal rectangular.
Durante el período 1994 a 1995, los desarrollos de proceso se realizaron en horno piloto circular de 1000 mm de diámetro. Esto se hizo con el objetivo de confirmar los parámetros geométricos y operacionales en un horno grande, además de verificar la limitación creciente de hornos circulares como indicó el modelo. Los resultados logrados durante la operación del horno piloto circular grande confirmaron alta estabilidad operacional, buen control del horno, larga duración de campaña, buena calidad de arrabio y escoria, etc. Además, el horno piloto de 1000 mm confirmó la predicción del modelo matemático de que el tamaño del horno no podía aumentar manteniéndose circular, abriendo el camino para la creación del concepto modular, es decir, teniendo un horno rectangular sería posible aumentar la producción añadiendo módulos extra mientras se mantiene una sección transversal fija. Esto llevó a la decisión de construir una rebanada modular a escala completa del horno Tecnored de sección transversal rectangular.
Durante 1996, las pruebas del nuevo concepto de horno se realizaron usando un horno piloto pequeño con una sola tobera. Los resultados operacionales logrados corroboraron la adecuación del nuevo concepto para la producción de hierro basado en el uso de aglomerados auto-reductores. Basado en los resultados, se construyó una rebanada modular a escala completa del horno piloto Tecnored.
Durante el período 1997 a 2000, procedimientos de mitigación de riesgo y pruebas asistidas para el diseño del horno industrial usando una rebanada a escala completa se llevaron a cabo. Basado en este nuevo diseño rectangular, la modularidad del horno pudo ser explotada por la construcción y pruebas exitosas del horno celular preliminar. En esta fase, pruebas continuas en campañas de una semana en la rebanada modular a escala completa se realizaron en más de 100 pruebas separadas, sumando 1000 horas de operación. Durante el curso del desarrollo a lo largo de estas 100 pruebas, se produjeron más de 1000 toneladas de arrabio de alta calidad. La calidad del arrabio era similar al arrabio de horno alto. La finalización exitosa de la etapa de planta piloto del desarrollo del proceso Tecnored allanó el camino para la construcción de instalaciones a escala industrial tanto para plantas de unidades de hierro vírgenes, como para plantas de reciclaje de residuos mineros y de acería.
Durante la operación, el horno piloto Tecnored demostró ser un método novedoso y muy beneficioso para desarrollar este proceso metalúrgico y los parámetros fundamentales de diseño del horno requeridos para la primera instalación operativa fueron determinados durante el curso de las pruebas de planta piloto. Las pruebas ayudaron en el desarrollo de un proyecto para la construcción de una planta de demostración industrial (IDP), con capacidad para 75.000 toneladas por año.
La IDP está ubicada en el municipio de Pindamonhangaba en el estado de São Paulo, Brasil. Durante 2008-2009, la construcción de la IDP se completó y se obtuvieron licencias de operación. Para 2011, las modificaciones para dispositivos periféricos y accesorios del horno Tecnored se completaron, el proyecto para el desarrollo de materias primas comenzó, y el arranque del horno Tecnored se inició. Durante 2012, la operación del horno Tecnored comenzó así como los estudios de factibilidad para la construcción de una planta más grande de capacidad 300.000 toneladas por año en Carajás, en el estado de Pará, Brasil.
El Proceso Tecnored
El proceso Tecnored es un nuevo enfoque a la tecnología de producción de hierro que usa aglomerados auto-reductores aglomerados en frío (pellets o briquetas), producidos a partir de finos de mineral de hierro o residuos ferrosos, más finos de coque de petróleo, carbón, carbón vegetal, o residuos portadores de carbono. Estos materiales, mezclados con agentes fundentes y aglutinantes, se aglomeran y curan en secador, produciendo briquetas/pellets que tienen suficiente resistencia para las demandas físicas y metalúrgicas del proceso Tecnored. Los aglomerados producidos se funden en un horno de eje de alta eficiencia y diseño único conocido como horno Tecnored. El horno Tecnored, debido a su baja altura de eje, usa combustibles sólidos de bajo costo, como coque de petróleo verde, carbón o semi-coques.
La característica principal de este proceso es que usa materiales de relativamente bajo costo como finos de mineral de hierro o óxidos residuales y finos de carbón/carbón vegetal (o coque de petróleo) como reductante/combustible. El horno Tecnored es el corazón del proceso.
La hoja de flujo esquemática del proceso está en la Figura 1.
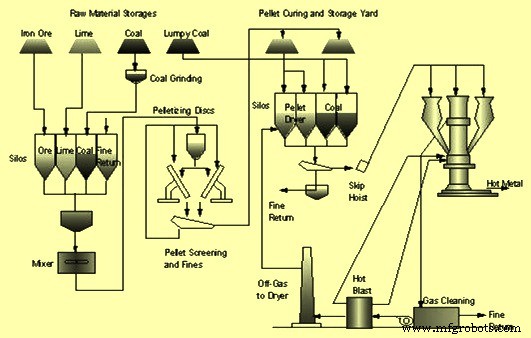
Figura 1: Hoja de flujo esquemática del proceso Tecnored
El proceso consiste en pelletizar finos de mineral de hierro con tamaño menor a 140 mallas, finos de coque con tamaño menor a 200 mallas, y un fundente como cal hidratada de tamaño menor a 140 mallas usando cemento como aglutinante. Los pellets se curan y secan a 200 °C antes de ser alimentados a la parte superior del horno Tecnored. La presión interna del horno se mantiene en el rango de alrededor de 0,25 kg/cm² a 0,37 kg/cm². El tiempo total de residencia de la carga en el horno es de alrededor de 30 a 40 minutos. Combustible sólido de tamaño entre 40 mm y 80 mm se alimenta en el horno debajo del área de pellets calientes usando alimentadores laterales. Aire caliente a alrededor de 1150 °C se sopla a través de toberas ubicadas en el lateral del horno para proporcionar aire de combustión para el coque. Una pequeña cantidad de gas de horno se permite fluir a través de los alimentadores laterales para usar para el secado y precalentamiento del combustible sólido. Aire frío se sopla en un punto más alto para promover la post-combustión de CO en el eje superior. En caso de uso de combustible sólido con alto azufre, se necesita un sistema de limpieza elaborado para los gases del horno para cumplir regulaciones ambientales. El arrabio producido se vacía en una cuchara sobre un carro de cuchara, que puede inclinar la cuchara para desescoria. El hierro líquido se desulfura en la cuchara, y la escoria se rastrilla a una cucharilla de escoria.
El horno tiene tres zonas: (i) zona del eje superior (upper shaft), (ii) zona de fusión (melting zone), y (iii) zona del eje inferior (lower shaft).
Zona del Eje Superior
En la zona del eje superior del horno, el combustible sólido se carga en el eje superior. La reacción de Boudouard (CO₂ + C = 2CO) en el combustible se previene, lo que ahorra energía. La post-combustión en esta zona del horno quema CO, lo que proporciona energía para el precalentamiento y reducción de la carga. También dentro de los pellets tienen lugar las siguientes reacciones a una tasa muy rápida:
FeₓOᵧ + yCO = xFe + yCO₂
yCO₂ + yC = 2yCO
Zona de Fusión
En la zona de fusión, la reoxidación se previene debido a la atmósfera reductora en la carga. La fusión de la carga tiene lugar bajo atmósfera reductora.
Zona del Eje Inferior
En la zona del eje inferior del horno, se carga combustible sólido de baja calidad. El combustible sólido de baja calidad puede también incluir plásticos de desecho y neumáticos usados debido a la baja altura del eje del horno. En esta zona, la reducción residual de óxidos de hierro residuales y reacciones de escoriación de materiales de ganga y cenizas de combustible tienen lugar en estado líquido. Además, el sobrecalentamiento de gotas de metal y escoria tiene lugar. Estas gotas de metal y escoria sobrecalentadas se hunden por gravedad al fondo del horno y se acumulan allí.
El proceso usa dos entradas diferentes de unidades de carbono: (i) el reductante, y (ii) el combustible sólido, optimizando la flexibilidad del proceso. El agente reductor es normalmente finos de carbón, pero prácticamente finos de cualquier tipo de material enriquecido en carbono pueden usarse. Se agrega en la mezcla de la cual se producen los aglomerados auto-reductores (pellets o briquetas). La cantidad de finos de carbón requerida se establece por una relación C/F (carbono a finos de mineral), usualmente suficiente para lograr la reducción completa de la carga, simplemente proporcionando el calor necesario para el proceso. En la auto-reducción, el CO externo no juega un papel significativo en el proceso de reducción.
El combustible sólido en bultos se carga a través de alimentadores laterales (para evitar la reacción endotérmica de solución-pérdida de Boudouard en el eje superior) y es responsable de formar la cama de char y proporcionar la mayor parte de la energía demandada por el proceso. Esta energía se forma por el soplado primario (C + O₂ = CO) y por el soplado secundario, donde el CO generado aguas arriba por la gasificación del combustible sólido en el hogar, se quema (CO + ½O₂ = CO₂). La Figura 2 muestra una sección transversal esquemática del horno Tecnored, donde estas dos características importantes se destacan.
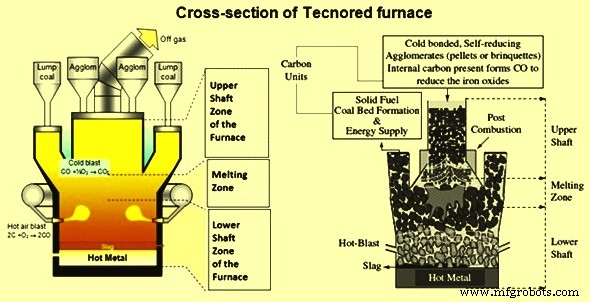
Figura 2: Sección transversal del horno Tecnored
Dado que la función última de las dos unidades de carbono usadas en el proceso Tecnored es diferente, hay especificaciones distintas de estas dos unidades de carbono, no solo en términos de composición química, sino también con respecto al rango de tamaño. La porción de combustible sólido requiere material en bultos, típicamente de 40 mm a 80 mm de tamaño, capaz de manejar las necesidades físicas y térmicas requeridas de los combustibles sólidos en el proceso Tecnored.
El combustible en bultos usado en el horno Tecnored debe crear la permeabilidad en el hogar del horno para un flujo uniforme de las fases líquida y gaseosa. Por tanto, el combustible sólido seleccionado para ser usado en el proceso, al final del alimentador lateral, después del proceso de charificación (Figura 3), debe proporcionar un char en bultos, con un esqueleto lo suficientemente fuerte para soportar la carga de la carga, además de una buena reactividad para promover un RAFT (temperatura adiabática de llama en raceway) y geometría de llama adecuados. También debe ser capaz de crear la relación CO/CO₂ deseada en la parte superior de la cama de char.
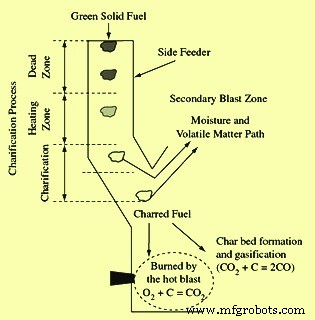
Figura 3: Proceso de charificación del combustible sólido en el horno Tecnored
Sin embargo, es importante mencionar que la carga mecánica impuesta a la cama de char es extremadamente pequeña, debido a la alta productividad volumétrica del horno, resultando en un horno con menor altura de eje. Esta característica del proceso es una de las principales razones que explican la capacidad del horno para funcionar sin el uso de coque y permitir el uso de combustibles sólidos de baja calidad.
Los consumos específicos de combustibles por tonelada de arrabio son 250 kg de carbón y 310 kg de combustible sólido para producir arrabio con 3 % a 4,5 % de carbono y 0,2 % a 1,0 % de Si. La temperatura del arrabio está normalmente en el rango de 1380 °C a 1430 °C.
Proceso de manufactura
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- Optimización de la producción de hierro: Química del proceso de alto horno
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Refractarios optimizados para horno de oxígeno básico: Mejora de vida del revestimiento y productividad
- Guía completa para la fabricación de refractarios conformados