



Proceso Energiron HYL: Reducción Directa Avanzada de Mineral de Hierro a DRI de Alta Calidad
Proceso HYL para Reducción Directa de Mineral de Hierro
El proceso HYL está diseñado para la conversión de mineral de hierro (pellets/mineral en bultos) en hierro metálico, mediante el uso de gases reductores en un reactor de lecho móvil sólido-gas. El oxígeno (O₂) se remueve del mineral de hierro por reacciones químicas basadas en hidrógeno (H₂) y monóxido de carbono (CO) para la producción de hierro reducido directo (DRI)/hierro briquetado en caliente (HBI) altamente metalizado. El proceso HYL se comercializa actualmente bajo la marca «Energiron».
El proceso HYL para reducción directa de mineral de hierro fue el resultado de esfuerzos de investigación comenzados por Hojalata y Lámina, S.A. (posteriormente conocida como Hylsa), a principios de los años 1950. Después de la evaluación inicial del concepto, se decidió instalar un proceso usando un horno túnel y se realizaron varias corridas. El primer lote se hizo usando un horno antiguo (que había sido construido para calentar planchas) el 5 de julio de 1950. Una parte de mineral triturado de tamaño entre 12 mm y 25 mm se mezcló con 40 % de brisa de coque y 15 % de caliza de la misma granulometría que el mineral. Esta mezcla se puso en crisoles de arcilla y en 2 tubos de hierro, cada uno con diámetro de 100 mm y longitud de 1 metro. Se produjeron 20 kg de DRI de buena calidad.
La primera planta basada en gas, con una capacidad de diseño de 50 toneladas por día, no pudo alcanzar niveles aceptables de metalización. Durante los 18 meses de su operación, sufrió varios cambios, incluyendo la instalación de un reformador de gas natural con el objetivo de mejorar el gas reductor. Finalmente, su operación se suspendió a principios de 1955. Después de este intento desalentador, se realizaron varios experimentos y se ensambló una planta piloto para poner a prueba las nuevas ideas. Cuando esta planta piloto se puso en operación, comenzó a producir exitosamente hierro reducido de buena calidad a una tasa de 30 toneladas por día. Pronto alcanzó una producción sistemática de casi 60 toneladas diarias.
Evolución del Proceso HYL
Con la producción exitosa de hierro reducido directo con el proceso HYL de reducción directa basado en gas, se iniciaron estudios para el diseño de la primera planta comercial con una capacidad diaria de 230 toneladas de DRI. La primera planta industrial de reducción directa se puso en operación el 5 de diciembre de 1957. La planta Hylsa Monterrey 1-M, un reactor de lecho fijo o proceso por lotes, tenía una capacidad inicial de 75.000 toneladas por año de DRI. Permaneció en operación continua hasta 1991, justo por debajo de 35 años completos de producción. En 1978, la Sociedad Americana de Metales designó la Planta 1-M del Proceso HYL de Hylsa como un hito histórico por haber sido la primera implementación industrial exitosa de tecnología de producción de hierro reducido directo. Sin embargo, la competitividad de esta tecnología era limitada debido a su naturaleza por lotes.
A finales de 1970, la producción total mundial de DRI para 1970 alcanzó 790.000 toneladas, 680.000 toneladas de las cuales se produjeron en plantas de proceso HYL. Sin embargo, HYL previó que la competitividad de esta tecnología sería limitada debido a su naturaleza por lotes. Por esta razón, se inició un programa de investigación en 1967 para desarrollar un proceso continuo (lecho móvil), iniciando la primera planta industrial en mayo de 1980 en Hylsa Monterrey, México, 23 años después del éxito de su primera planta HYL. El nuevo proceso de horno de eje continuo se llamó HYL III. El nuevo concepto de proceso llevó a mayor productividad de la planta, calidad superior de DRI, menor consumo de energía y una operación de planta más simple.
El nombre HYL III fue elegido, representando la tercera generación de tecnología HYL. La segunda generación (HYL II) fue básicamente una modificación del proceso original de lecho fijo diseñado para mejorar la eficiencia y reducir el consumo de gas natural. Durante esta etapa de desarrollo del proceso, se hicieron dos modificaciones importantes: (i) uso de tubo de aleación de alta temperatura en el horno de recalentamiento de gas reductor, que permitió calentar el gas a mayor temperatura, y (ii) reducción en el número de hornos de calentamiento de las cuatro unidades originales a dos unidades. En el proceso HYL II, el gas reductor (rico en CO y H₂) se generaba típicamente por reformado catalítico basado en níquel. Sin embargo, el proceso HYL II nunca se comercializó ya que la aparición del proceso HYL III ofreció ventajas significativas.
Desde entonces, se han incorporado varias mejoras en el proceso HYL III de lecho móvil. En 1986, se incorporó un sistema de remoción de CO₂ en el circuito de gas reductor, lo que resultó en mejoras significativas en productividad, consumo de energía y calidad de DRI. El consumo de gas reformado disminuyó alrededor del 50 % y la productividad del horno de eje también aumentó alrededor del 50 %.
En 1995, la tecnología de combustión parcial se incorporó en plantas HYL inyectando O₂ en la línea de transferencia entre el calentador de gas reductor y la entrada del horno de eje. Este esquema permitió un aumento importante en la temperatura del gas reductor, así como reformado in-situ. Esto disminuyó el consumo de gas reformado alrededor del 25 % y aumentó la productividad del horno de eje. En 1988, la alimentación total de gas natural e inyección de O₂ al horno de eje (reactor de reducción) llevaron al «esquema HYL de auto-reformado», donde la producción de gas reformado se redujo a cero. Este esquema sin reformador fue nombrado como proceso HYL ZR y se aplicó exitosamente en la planta Hylsa 4M en abril de 1998, y en la planta Hylsa 3M5 en julio de 2001.
El uso de recubrimiento de pellets/mineral en bultos para reducción directa se introdujo en 1988. El sistema de transporte neumático (tecnología Hytemp) y alimentación de DRI caliente al HAE se introdujo en 1993. Durante 1994, HYL comenzó a producir DRI de alto carbono (C) con contenido de 3 % a 5 % de C. El primer diseño de planta de doble descarga (DRI y HBI) del mundo se puso en operación durante 1997.
El uso de carga de 100 % mineral en bultos se hizo exitosamente de forma rutinaria durante el año 2000. Durante 2001, se introdujo una planta de micro-módulo (200.000 toneladas por año) basada en tecnología HYL ZR (cero reformador) sin reformador. Plantas de proceso HYL ZR basadas en gasificación de carbón y gas de horno de coque (COG) se introdujeron. También, una planta DR con capacidad de diseño de 2,5 millones de toneladas por año en un solo módulo se suministró durante el año. Entre el micro-módulo y el módulo único de capacidad 2,5 millones de toneladas por año, hay módulos disponibles con capacidades anuales de 500.000 toneladas, 800.000 toneladas, 1,2 millones de toneladas y 1,6 millones de toneladas.
El trabajo de desarrollo inicial fue hecho por Hylsa. En 1977, Hylsa estableció una nueva división operativa (tecnologías HYL) para el propósito de desarrollar y comercializar formalmente las tecnologías de reducción directa. En 2005, Techint Technologies adquirió tecnologías HYL. Más tarde, esta división se llamó Tenova HYL. En 2006, se formó una alianza estratégica por Tenova y Danieli para el diseño y construcción de plantas DR basadas en gas bajo la nueva marca «Energiron». Energiron es la innovadora tecnología de reducción directa HYL desarrollada conjuntamente por Tenova y Danieli, y cuyo nombre deriva del producto DRI único que distingue esta tecnología de otros procesos disponibles.
Planta y Equipos
La planta de reducción directa HYL consiste principalmente en los siguientes equipos y planta junto con sus características:
- Un horno de eje de reducción que sostiene el lecho móvil. Este horno de eje tiene un sistema para carga de carga de hierro y un sistema de descarga de producto.
- Un circuito de gas reductor, consistiendo en un calentador de gas de proceso, recuperador de calor de gas superior, unidad de enfriamiento/lavado de gas superior, compresor de reciclaje de gas reductor, torre de humidificación y tambores de knockout.
- Operación del horno con consumo mínimo de gas natural y agua, así como inyección de O₂.
- El sistema de descarga de producto puede tener: (i) un enfriador para producción de DRI en frío, (ii) máquina de briquetado en caliente para producción de HBI, y/o (iii) sistema de transporte neumático Hytemp para transferir DRI caliente directamente del horno de eje al horno de arco eléctrico (HAE).
- Un circuito de gas de enfriamiento externo, consistiendo en una unidad de enfriamiento/lavado y compresor de reciclaje de gas de enfriamiento.
- Un sistema de adsorción, basado en PSA (adsorción por oscilación de presión), para remoción de dióxido de carbono (CO₂) de la corriente de gas reductor.
- Equipos de manipulación de mineral de hierro incluyendo silo de acumulación de mineral, transportadores de transferencia, estación de cribado, sistema de recubrimiento de pellets, cinta de alimentación, junto con unidades de muestreo y pesaje.
- Sistema de manipulación de DRI consistiendo en transportadores y equipos relacionados para el transporte de DRI en frío.
- Torre de enfriamiento junto con equipos de filtrado y bombas.
- Sistema de agua de enfriamiento de proceso, basado en circuito cerrado para minimizar consumo de agua, con clarificador y estanques de decantación.
- Un sistema de control de proceso e instrumentación, usando control distribuido basado en microprocesador.
- Subestación eléctrica, motores eléctricos e iluminación.
- Sistema de gas inerte normalmente basado en gas nitrógeno (N₂).
- Un compresor de aire.
Descripción del Proceso
El proceso de reducción directa Energiron (proceso HYL) usa un horno de reducción de eje para producir DRI. Está diseñado para convertir pellets/mineral en bultos de hierro en hierro metálico por el uso de gases reductores en un horno de eje de lecho móvil sólido-gas. El O₂ se remueve del mineral de hierro por reacciones químicas basadas en H₂ y CO, para la producción de DRI altamente metalizado.
El flujo de proceso esquemático del proceso de reducción directa se muestra en la Figura 1.
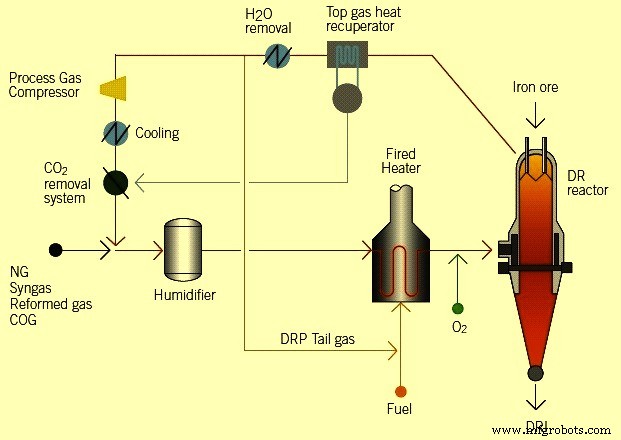
Figura 1: Flujo de proceso esquemático del proceso de reducción directa
Las características principales del proceso HYL consisten en: (i) utilización de gases reductores ricos en H₂ con relación H₂/CO de más de 4, (ii) alta temperatura de reducción usualmente más de 930 °C, y (iii) alta presión de operación usualmente en el rango de 5 kg/cm² a 8 kg/cm². La mayor presión de operación tiene muchas características que incluyen: (i) menor velocidad de gas, (ii) menor fuerza de arrastre, (iii) menor arrastre de polvo, (iv) menor consumo de materiales ferrosos, (v) mayor relación de capacidad de planta/tamaño, y (vi) menor consumo de potencia debido a menor factor de compresión. La alta presión de operación en el horno de eje también resulta en una alta productividad del horno que es alrededor de 9 toneladas por hora por metro cuadrado de área.
El proceso es flexible para producir tres formas diferentes de producto, dependiendo de los requisitos específicos de cada usuario. Las tres formas de DRI son DRI en frío, HBI o DRI en caliente («Hytemp» iron). La descarga de DRI en frío se usa normalmente en una acería adyacente cerca de la planta de reducción directa. También puede ser enviado y exportado, siempre que se sigan algunos procedimientos y se tomen precauciones para evitar la reoxidación. El HBI es el DRI que se descarga en caliente, se briqueta y luego se enfría. Es un producto comercial usualmente destinado a exportación al extranjero. El hierro Hytemp es el DRI descargado en caliente, transportado neumáticamente desde la planta DR a una acería adyacente para su alimentación directa en el horno de arco eléctrico (HAE). Las opciones de descarga para los tres productos así como el esquema de flujo para el hierro Hytemp se muestra en la Figura 2.
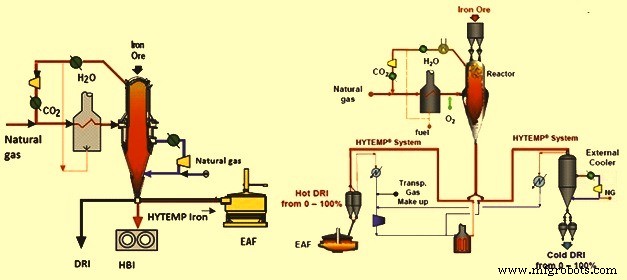
Figura 2: Opciones de descarga para los tres productos y esquema de flujo para el sistema de hierro Hytemp
La configuración básica del proceso se caracteriza por su flexibilidad para procesar diferentes análisis de gas. Los gases reductores pueden generarse: (i) directamente, por reformado in-situ de gas natural dentro del horno de eje, (ii) en un reformador externo de gas natural/vapor, (iii) como syngas de gasificación de combustibles fósiles, biomasa, etc., (iv) de gas de escape de proceso de reducción de fundición como Corex, o (v) de fuentes de gas de horno de coque (COG). En todos los casos, la configuración del proceso corresponde a los mismos esquemas básicos de cero reformador, ajustando los tamaños relativos de equipos para la aplicación particular. Para ambas alternativas de reformado in-situ y de vapor, el análisis de gas natural (contenido de hidrocarburos pesados) no es un factor limitante. El gas de «reposición» (make-up) puede ser de cualquier mezcla de H₂, CO, CO₂ e hidrocarburos en cualquier proporción.
Una de las características inherentes del flujo de proceso Energiron que tiene alta importancia ambiental es la eliminación selectiva de los subproductos generados del proceso de reducción: agua (H₂O) y CO₂. Estos subproductos se eliminan a través de lavado de gas superior y sistemas de remoción de CO₂, respectivamente. La eliminación selectiva de H₂O y CO₂ optimiza los requisitos de reposición. El agua producida durante el proceso de reducción se condensa y remueve de la corriente de gas y la mayor parte del polvo llevado con el gas también se separa. El gas lavado se pasa luego a través del compresor de reciclaje de gas de proceso, donde su presión se aumenta. El gas comprimido, después de ser enviado a la unidad de remoción de CO₂, se mezcla con el gas natural de reposición, cerrando así el circuito de gas reductor.
Un factor clave del proceso HYL es su operación presurizada. El uso de O₂ depende del contenido de hidrocarburos. La metalización y C del DRI se controlan independientemente.
Reacciones Químicas
Tres tipos de reacciones químicas tienen lugar durante el proceso. Son: (i) reacciones de oxidación parcial y reformado, (ii) reacciones de reducción, y (iii) reacciones de cementación. Estas reacciones se dan a continuación.
Reacciones de Oxidación Parcial y Reformado
2CH₄ + O₂ = 2CO + 4H₂
CH₄ + H₂O = CO + 3H₂
2H₂ + O₂ = 2H₂O
CO₂ + H₂ = CO + H₂O
Reacciones de Reducción
Fe₂O₃ + 3H₂ = 2Fe + 3H₂O
Fe₂O₃ + 3CO = 2Fe + 3CO₂
Reacciones de Cementación
3Fe + CH₄ = Fe₃C + 2H₂
3Fe + 2CO = Fe₃C + CO₂
3Fe + CO + H₂ = Fe₃C + H₂O
El reformado de gas natural requiere: (i) un cierto nivel de oxidantes (H₂O y CO₂), que tienen que ser cuidadosamente controlados, (ii) una alta temperatura, como resultado de combustión parcial, y (iii) un catalizador activo, que es proporcionado por las unidades de hierro metálico del mineral de hierro ya reducido. Los oxidantes producidos por las reacciones de reducción son parcialmente consumidos por las reacciones de reformado. De esta manera, una vez en contacto con el material sólido dentro del horno de eje, el reformado adicional de metano tiene lugar in-situ debido al efecto catalítico del hierro metálico (Fe). Bajo estas condiciones, el metano está siempre en contacto con nuevo catalizador (Fe metálico en DRI) ya que el DRI se remueve continuamente del horno de eje. Por tanto, la generación in-situ de gas reductor y reducción tienen lugar en un ambiente altamente eficiente. Este proceso de reformado es altamente endotérmico y continúa hasta el punto donde la temperatura aún es lo suficientemente alta. Una vez que la temperatura cae por debajo de un cierto nivel, el reformado in-situ no ocurre y solo procede la reducción de mineral de hierro. La mayor parte de la cementación del DRI tiene lugar por craqueo de metano (CH₄) para producir carburo de hierro (Fe₃C).
Proceso Energiron ZR
El proceso Energiron ZR ha disminuido el tamaño y mejorado la eficiencia de las plantas de reducción directa HYL. Los gases reductores se generan in-situ en el horno de eje de reducción, alimentando gas natural como reposición al circuito de gas reductor e inyección de O₂ en la entrada del horno de eje. En el proceso, se logra una eficiencia de reducción óptima, ya que los gases reductores se generan en la sección de reducción. Debido a esto, no se requiere un reformador externo de gas reductor. Normalmente, la eficiencia energética global del proceso ZR es superior al 80 %, que se optimiza por el reformado in-situ dentro del horno de eje. El producto toma la mayor parte de la energía suministrada al proceso, con pérdidas mínimas de energía a la atmósfera.
El impacto en el tamaño de la planta de eliminar el reformador externo de gas es significativo. Para una capacidad de 1 millón de toneladas por año, el requerimiento de área se reduce alrededor del 60 %. Esto también facilita ubicar la planta DR adyacente a la acería.
Una ventaja adicional del proceso ZR es la flexibilidad para la cementación del DRI, que permite alcanzar niveles de C hasta el 5 %. Esto es debido al potencial de cementación mejorado de los gases dentro del horno, que permiten la producción principalmente de Fe₃C. El DRI con alto contenido de Fe₃C tiene una reactividad mucho menor que el DRI normal, ya que se necesita mayor calor de disociación para Fe₃C.
El proceso Energiron también puede usar el reformado convencional de gas natural por vapor, que ha caracterizado al proceso HYL por mucho tiempo. Otros gases como H₂, syngas obtenido de gasificación de carbón, coque de petróleo y combustibles fósiles similares, y gas de horno de coque (COG), entre otros, también son posibles fuentes de gas reductor, dependiendo de la situación específica y disponibilidad del gas. Esta flexibilidad está disponible, ya que el proceso Energiron ZR es independiente de la fuente de gas reductor, sin requerimiento de recircular gases de vuelta a un reformador para completar el ciclo de química del proceso.
Los gases reductores calientes se alimentan dentro del horno de eje en la zona de reducción. Estos gases fluyen hacia arriba en contracorriente a la carga de hierro del lecho móvil. La distribución de gas es uniforme y hay un alto grado de contacto directo entre gas y sólidos. El gas de escape (gas superior) sale del horno de eje a alrededor de 400 °C y pasa a través del recuperador de calor de gas superior, donde el calor del gas se recupera para producir vapor. Alternativamente, el calor del gas de escape puede utilizarse para precalentar la corriente de gas reductor, y luego el gas de escape puede enfriarse a través del proceso de enfriamiento/lavado.
Para DRI en frío, un gas de enfriamiento se alimenta a la parte cónica inferior del horno de eje a alrededor de 40 °C, fluyendo hacia arriba en contracorriente al lecho móvil de DRI. La distribución de gas es uniforme y hay un alto grado de contacto directo entre el gas y el sólido, sin restricciones físicas al flujo de sólidos o gases dentro del horno.
El DRI en caliente se descarga por medio de la válvula rotativa del horno de eje, a través de la válvula desviadora, que entrega material ya sea al sistema Hytemp o a un enfriador externo alternativo (para producción de DRI en frío). El transporte neumático normalmente se lleva a cabo a la misma tasa que la tasa de producción del horno de eje.
Para la producción de HBI, el DRI en caliente se descarga continuamente a una temperatura superior a 700 °C a las máquinas de briquetado en caliente dispuestas debajo. El HBI se enfría en transportadores de enfriamiento vibratorio usando agua de enfriamiento y luego se descarga al transportador de transporte de HBI.
El hierro Hytemp usa un sistema neumático para el transporte de DRI en caliente al horno de arco eléctrico (HAE). Usa nitrógeno (N₂) o gas de proceso como gas de transporte. Es un proceso ambientalmente amigable ya que el DRI se mantiene encerrado desde el momento de la descarga del horno de eje de reducción hasta el momento en que se descarga en el HAE. El sistema tiene la flexibilidad para alimentar dos HAE desde un solo horno de eje. En la parte inferior del horno de eje, el DRI se descarga al sistema de transporte neumático donde el flujo de gas caliente que viene del calentador de gas se circula y se usa para transportar el DRI. Para evitar degradación, el DRI se transporta por acumulación de presión en lugar de velocidad del gas. Cuando el DRI en caliente llega a los silos de almacenamiento encima del HAE, el DRI y los gases se separan. El gas se envía a un lavador para limpieza y enfriamiento. Luego se comprime y calienta para reciclaje. Antes de entrar al calentador de gas, el gas de reposición se agrega para compensar las pérdidas al separar el DRI del gas de transporte. El DRI en caliente separado del gas de transporte se envía a un contenedor de transición para ir de la presión del sistema de transporte a presión atmosférica. Desde el contenedor de transición, el DRI va al silo de almacenamiento para ser alimentado al HAE por gravedad. El DRI en caliente también puede ser enviado desde el horno de eje a un enfriador externo cuando la acería no está lista para usar o almacenar DRI en caliente. El enfriador externo normalmente tiene la capacidad de enfriar toda la producción de DRI.
En una configuración típica de proceso HYL III, el calor sensible del gas reformado caliente y gases de escape del reformador se usa principalmente para generación de vapor. Los requerimientos de vapor para la planta de proceso DRI son para dos usuarios finales: (i) vapor para reformado, y (ii) vapor de escape para el sistema de absorción de CO₂ en el circuito de reducción. La cantidad y presión del vapor producido se especifica para alcanzar un equilibrio térmico y mecánico óptimo de la planta. Normalmente, el vapor se produce a alta presión (63 kg/cm²), para tomar la máxima ventaja de la entalpía del vapor para generación de electricidad en un solo turbo-generador de alta eficiencia, antes de ser usado para reformado y en el rehervidor del stripper de CO₂. De esta manera, el requerimiento total de energía eléctrica para la planta puede ser generado dentro de la planta. La capacidad del turbo-generador es de alrededor de 90 kWh/ton en caso de descarga en frío o 105 kWh/ton HBI en caso de descarga en caliente, lo cual es suficiente para satisfacer la necesidad del requerimiento total de electricidad de la planta.
Una característica importante de la planta de reducción directa Energiron es la posibilidad de diseñar el proceso para un requerimiento cero de agua de reposición. Esto es posible principalmente porque el agua es un subproducto de la reacción de reducción ya que se condensa y remueve de la corriente de gas. Como consecuencia, con la adopción de un sistema de agua de circuito cerrado basado en el uso de intercambiadores de calor de agua en lugar de torres de enfriamiento convencionales, no hay necesidad de agua de reposición fresca y, de hecho, una pequeña corriente de agua queda disponible en el límite de batería.
Parámetros Operativos y Consumos Específicos
Las características típicas del producto del proceso Energiron ZR se dan en la Tabla 1.
| Tabla 1: Características típicas del producto | |||||
|---|---|---|---|---|---|
| Nº | Ítem | Unidad | DRI | HBI | Hierro Hytemp |
| 1 | Metalización | % | 92–95 | 92–95 | 92–95 |
| 2 | Carbono | % | 1,5–5,5 | 1,5–2,5 | 1,5–5,5 |
| 3 | Temperatura | °C | 40 | 40 | >600 |
| 4 | Densidad aparente | t/m³ | 1,60 | 2,50 | 1,60 |
| 5 | Densidad real | t/m³ | 3,20 | 5,00 | 3,20 |
| 6 | Tamaño nominal | mm | 6–15 | 110×60×30 | 6–15 |
| 7 | Fe₃C | % | 25–60 | 25–30 | 25–60 |
Los parámetros operativos típicos y los consumos específicos para el proceso Energiron ZR se dan en la Tabla 2.
| Tabla 2: Parámetros operativos típicos y consumo específico para proceso HYL ZR | |||||||
|---|---|---|---|---|---|---|---|
| Nº | Ítem | Unidad | DRI en frío | HBI | DRI en caliente | ||
| 1 | Carbono | % | 4,5 | 2,5 | 2,5 | 4,5 | 4,5 |
| 2 | Metalización | % | 93 | 93 | 93 | 93 | 93 |
| 3 | Temperatura DRI | °C | 40 | 40 | 700 | 700 | 700 |
| 4 | Carga de hierro | t/t | 1,36 | 1,39 | 1,41 | 1,36 | 1,39 |
| 5 | Gas natural | Gcal/t | 2,25 | 2,20 | 2,23 | 2,35 | 2,25 |
| 6 | Electricidad | kWh/t | 65 | 65 | 80 | 65 | 65 |
| 7 | Oxígeno | Nm³/t | 42 | 53 | 53 | 48 | 53 |
| 8 | Agua | m³/t | 0,8 | 0,8 | 1,1 | 0,8 | 0,8 |
| 9 | Nitrógeno | Nm³/t | 12 | 12 | 19 | 18 | 18 |
Las emisiones típicas del proceso Energiron ZR se dan en la Tabla 3.
| Tabla 3: Emisiones típicas del proceso HYL ZR | ||||
|---|---|---|---|---|
| Nº | Emisiones | Unidad | Valor | |
| 1 | NOx con quemadores de NOx ultra-bajo | mg/Nm³ | 50–80 | |
| 2 | NOx con remoción catalítica selectiva | mg/Nm³ | 10–50 | |
| 3 | CO | mg/Nm³ | 20–100 | |
| 4 | Polvo de chimenea calentador/reformador | mg/Nm³ | 1–5 | |
| 5 | Polvo de desempolvado de manipulación de material | mg/Nm³ | 5–20 | |
Proceso de manufactura
- La evolución y producción moderna de las planchas de ropa domésticas
- Hierro: propiedades, historia y aplicaciones cotidianas
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Optimización de la Beneficiación de Minerales de Hierro para Producción Eficiente de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Minería de Mineral de Hierro: Proceso, Tipos y Técnicas de Extracción
- Fundición de mineral de hierro explicada: Proceso, principios y producción