



Midrex: Liderazgo en la Reducción Directa de Mineral de Hierro Basada en Gas
Proceso Midrex para la Reducción Directa de Mineral de Hierro
Midrex es un proceso siderúrgico desarrollado para la producción de hierro de reducción directa (DRI, por sus siglas en inglés). Se trata de un proceso de horno de shaft basado en gas, de reducción en estado sólido, que reduce pellets de mineral de hierro o mineral en bruto (lump ore) a DRI sin fundirlos, utilizando gas reductor formado generalmente a partir de gas natural. El principio del proceso de reducción mediante gas reductor se muestra en la Figura 1.
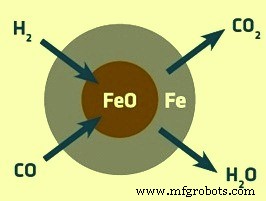
Figura 1 Principio del proceso de reducción mediante gas reductor
La historia del proceso Midrex se remonta a 1966, cuando Donald Beggs, de Surface Combustion Corporation, concibió la idea del proceso de reducción directa Midrex. El proceso original fue desarrollado por Midland-Ross Co., que más tarde se convirtió en Midrex Technologies, Inc. Actualmente, es una subsidiaria de propiedad total de Kobe Steel. Una planta piloto se construyó en Toledo, Ohio, en 1967. La primera planta comercial, con una capacidad de producción de 150.000 toneladas al año, se construyó en Portland, Oregón, en 1969. El genio del proceso Midrex radica en su simplicidad. El concepto de Donald Beggs de combinar la reformación estequiométrica de gas natural con la reducción directa de mineral de hierro en horno de shaft fue una innovación revolucionaria que ha resistido la prueba del tiempo.
Desde 1969, la producción de DRI mediante el proceso Midrex ha superado los 500 millones de toneladas. La producción de muchas plantas Midrex supera su capacidad de diseño. Cada año desde 1987, la producción de DRI mediante el proceso Midrex representa más del 60 % de la producción total mundial de DRI.
En 1978, cuando Kobe Steel comenzó la construcción de una planta con una capacidad de 400.000 toneladas/año en el Estado de Qatar, el proceso aún era inmaduro. Kobe Steel modificó significativamente el diseño, aprovechando sus tecnologías desarrolladas mediante la operación de altos hornos, y estabilizó el entonces nuevo proceso. Por su parte, Midrex Technologies también realizó diversas mejoras en las plantas que construyó en varios países. Todas estas mejoras se integraron a principios de la década de 1980, completando casi por completo el proceso.
La capacidad máxima de producción de una unidad Midrex en 1984 era de 600.000 toneladas al año. Los hornos de shaft Midrex con diámetros de 5,0 m, 5,5 m y 6,5 m, con capacidades anuales de producción de 800.000 toneladas, 1 millón de toneladas y 1,6 millones de toneladas de DRI respectivamente, constituyen diferentes etapas de desarrollo. Posteriormente, con las mejoras realizadas, la capacidad aumentó a 1,8 millones de toneladas al año en 2007, comparable a la de un alto horno de tamaño considerable. El módulo Super Megamod, con una capacidad de 2,2 millones de toneladas de DRI al año, tiene un horno de shaft con un diámetro interno de 7,5 m y capacidad para producir más de 275 toneladas por hora. Hoy en día, el módulo Super Megamod puede alcanzar una capacidad de hasta 2,7 millones de toneladas al año.
Además, el proceso se ha mejorado significativamente desde la puesta en marcha de la primera planta en 1969. Las ganancias de productividad del proceso Midrex se deben a: (i) hornos de shaft de mayor capacidad gracias al escalado de los equipos del proceso; (ii) refinamiento continuo del proceso, que incluye una mayor recuperación de calor; (iii) catalizadores mejorados; (iv) briquetado en caliente; y (v) incorporación de nuevas tecnologías como doble bustle, reformación in-situ, recubrimiento de óxido, revestimiento refractario de pared delgada, inyección de oxígeno, etc.
Descripción del proceso
La carga de hierro para el horno de shaft puede ser pellet de mineral de hierro, mineral en bruto calibrado o una combinación de ambos. Sin embargo, la carga de mineral normalmente consiste en una mezcla de pellets y mineral en bruto. Los materiales de la carga se transportan y cargan en los silos designados para pellets o mineral en bruto. Las capacidades de los silos dependen de la capacidad de la planta. Los silos para mineral en bruto están equipados con una "escalera" especial para evitar la generación de finos debido a la altura de caída. La proporción normal de mezcla pellet:mineral en bruto es 80:20. Dosificadores constantes bajo los silos controlan la proporción de mezcla. La mezcla de carga se alimenta al horno de shaft a través de cribas destinadas a eliminar materiales sobredimensionados (+45 mm) y subdimensionados (-6 mm).
El proceso Midrex es sencillo de operar e implica tres operaciones unitarias principales: (i) reducción de mineral de hierro, (ii) precalentamiento de gas y (iii) reformación de gas natural. El corazón del proceso Midrex es su horno de shaft. Es un recipiente cilíndrico revestido con refractario y es un componente clave del proceso de reducción directa. Es flexible y versátil. Puede utilizar gas natural, gas de síntesis de carbón, gas de horno de coque o gas de escape del proceso Corex como gas reductor. Funciona a una presión ligeramente superior a la atmosférica y a temperaturas de operación alrededor de 950 °C. La disponibilidad del horno de shaft permite operar la planta Midrex más de 8.000 horas al año.
El horno de shaft está diseñado según el principio de flujo contracorriente de gases y sólidos para maximizar la eficiencia de la reducción. El horno asegura un flujo uniforme de sólidos distribuyendo eficazmente la carga y evitando puentes de material y canalización de gas. Se ejerce control sobre el flujo de gases entre las distintas zonas del horno. El horno de shaft también evita que el gas reductor entre en contacto con el aire y prohíbe que los flujos de gas fluidicen la carga. Se mantiene un perfil de temperatura uniforme a lo largo de la sección transversal del horno. Se evita la parada del flujo de carga. El diseño del horno elimina la necesidad de un cono de descarga refrigerado por agua.
Actualmente, el horno de shaft estándar Midrex cuenta con características como: (i) refractarios de pared delgada en la zona de reducción para reducir la caída de presión de la carga y aumentar el volumen del horno; (ii) un puerto de doble bustle para la inyección de gas reductor, lo que permite que el gas penetre mejor en el centro de la carga en la zona de reducción, mejorando así la metalización en el centro del horno; y (iii) insertos de ayuda al flujo de forma modificada para igualar la velocidad de descenso de la carga entre el centro y la pared lateral de la zona de reducción del horno.
El proceso tiene capacidad para producir DRI en frío (CDRI), DRI en caliente (HDRI) y/o hierro briquetado en caliente (HBI). El diagrama de flujo del proceso se muestra en la Figura 2.
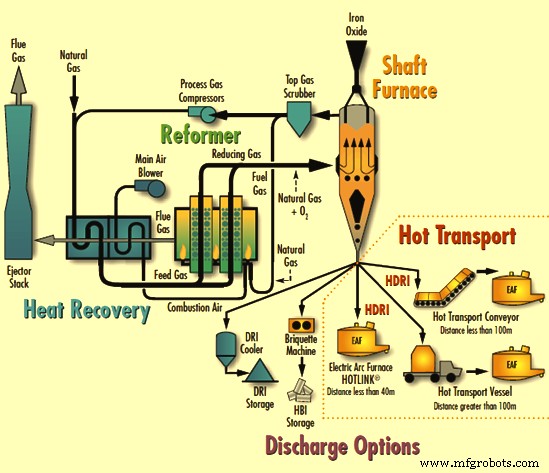
Figura 2 Diagrama de flujo del proceso Midrex
El horno de shaft es un reactor de lecho compactado con flujo contracorriente del reactante. Este tipo de reactor es generalmente muy eficiente para el procesamiento de materiales sólidos. Hay tres razones principales para esta eficiencia: (i) como el reactor se llena completamente con la carga de mineral, la productividad volumétrica suele ser muy alta; (ii) un lecho compactado en movimiento asegura que cada pieza de la carga experimente el mismo perfil de temperatura, composición de gas y tiempo de residencia que cualquier otra pieza; y (iii) el flujo contracorriente proporciona a la carga una fuerza impulsora muy grande para la reacción y tiempos de reacción rápidos.
La operación del horno de shaft es simple y directa. El material de carga de hierro se introduce en la parte superior del horno a través de una tolva dosificadora y desciende por gravedad. En el horno, contacta con gas reductor de alta temperatura que fluye hacia arriba, se calienta y se convierte en DRI. El gas reductor, compuesto principalmente por hidrógeno (H₂) y monóxido de carbono (CO), reacciona con el óxido de hierro (Fe₂O₃) para reducirlo, es decir, eliminar el contenido de oxígeno (O₂) y carburizar el material antes de la descarga. Para la producción de CDRI, el hierro reducido se enfría y carburiza por el gas de enfriamiento que fluye en contracorriente en la parte inferior del horno. El DRI también puede descargarse en caliente, ya sea como HDRI o alimentado a una máquina de briquetado para producir HBI. Por tanto, el producto del horno puede descargarse como CDRI, HDRI, HBI o cualquier combinación simultáneamente.
Las reacciones que tienen lugar en el horno de shaft se detallan a continuación.
Reducción por CO
Fe₂O₃ + 3CO = 2Fe + 3CO₂ (Reacción global)
3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (Reacción exotérmica)
Fe₃O₄ + CO = 3FeO + CO₂ (Reacción endotérmica)
FeO + CO = Fe + CO₂ (Reacción exotérmica)
Reducción por H₂
Fe₂O₃ + 3H₂ = 2Fe + 3H₂O (Reacción global)
3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O (Reacción exotérmica)
Fe₃O₄ + H₂ = 3FeO + H₂O (Reacción endotérmica)
FeO + H₂ = Fe + H₂O (Reacción endotérmica)
Reacciones de carburación
3Fe + CH₄ = Fe₃C + 2H₂ (Reacción endotérmica)
3Fe + 2CO = Fe₃C + CO₂ (Reacción exotérmica)
3Fe + CO + H₂ = Fe₃C + H₂O (Reacción exotérmica)
El gas de escape (gas superior) emitido desde la parte superior del horno de shaft se limpia y enfría mediante un lavador húmedo (scrubber de gas superior) y se recircula para su reutilización. El gas superior, que contiene CO₂ y H₂O, es presurizado por un compresor, mezclado con gas natural, precalentado y alimentado a un horno reformador.
El gas reductor, compuesto principalmente por H₂ y CO, puede generarse a partir de una amplia variedad de fuentes de energía. El gas natural contiene principalmente metano, que puede variar del 83 % al 96 %. Otros componentes son hidrocarburos superiores. El gas natural puede reformarse en un reformador, que es un horno hermético revestido con refractario y que contiene tubos de acero aleado. El gas de alimentación al reformador es el gas natural fresco mezclado con el gas de escape del horno de shaft que se recicla. Esta mezcla se calienta y pasa a través de tubos llenos de catalizador. El gas reformado se produce debido a las reacciones catalíticas que tienen lugar dentro de los tubos. El gas reformado recién producido, que contiene alrededor del 90 % al 92 % de H₂ + CO (en base seca), se alimenta en caliente directamente al horno de reducción de shaft como gas reductor.
El proceso Midrex utiliza un catalizador sólido para la reacción en fase gaseosa. La alúmina o la magnesia son el material soporte que da forma y resistencia al catalizador. El ingrediente activo, que aumenta la velocidad de la reacción, es normalmente níquel. El cobalto también se ha utilizado en algunos casos. El azufre y los halógenos son los venenos más comunes del catalizador de reformación.
Las reacciones que tienen lugar en un reformador se muestran en la Tabla 1.
| Tabla 1 Reacciones en el reformador | ||
| Nº | Tipo de reacción | Reacción |
| 1 | Reformación con vapor | CₙH₂ₙ₊₂ + n H₂O = (2n+1)H₂ + nCO |
| 2 | Reformación con CO₂ | CₙH₂ₙ₊₂ + n CO₂ = (n+1)H₂ + 2nCO |
| 3 | Reacción de cambio agua-gas | CO + H₂O = CO₂ + H₂ |
| 4 | Reacción de deposición de carbono de Boudouard | 2CO = CO₂ + C |
| 5 | Reacción de deposición de carbono de Beggs | CO + H₂ = H₂O + C |
| 6 | Craqueo de hidrocarburos pesados | CₙH₂ₙ₊₂ = (n+1)H₂ + nC |
El diseño del reformador y del catalizador debe promover las reacciones de reformación sin permitir que se produzcan las reacciones de deposición de carbono. Generalmente se utilizan reformadores de vapor para reformar gas natural. En el reformador de vapor, el gas natural debe desulfurizarse. El proceso Midrex utiliza un reformador estequiométrico. En este reformador, la relación estequiométrica es un parámetro importante. La relación estequiométrica es simplemente la relación molar o volumétrica de oxidantes (CO₂ y H₂O) a hidrocarburos que resultaría en el consumo del hidrocarburo sin oxidante residual si la reacción llegara a completarse. Otra versión es la relación de oxidantes a carbono en el hidrocarburo en el gas de alimentación al reformador. En el reformador de vapor es la relación vapor/carbono. En el reformador Midrex, la relación estequiométrica es la relación real de oxidantes a hidrocarburo dividida por la relación estequiométrica de oxidantes a hidrocarburo. Es, por tanto, una medida del exceso de oxidantes en el gas de alimentación al reformador. Más propiamente se llama relación oxidante/carbono.
Las características del reformador Midrex incluyen: (i) no se necesita sistema de vapor para la reformación; (ii) no se requiere sistema de eliminación de CO₂ para la operación; (iii) el gas reductor en caliente puede usarse directamente en el horno de shaft sin enfriamiento y recalentamiento; (iv) no se necesita O₂ para la reformación; (v) al usar CO₂ para la reformación, se requiere menos gas natural; y (vi) permite que el proceso Midrex sea un sistema de circuito cerrado simple, minimizando el consumo de energía y el número de partes móviles en la planta.
El horno reformador Midrex está provisto de varios cientos de tubos reformadores llenos de catalizador de níquel. Al pasar por estos tubos, la mezcla de gas superior y gas natural se reforma para producir gas reductor compuesto por CO y H₂. Las reacciones que ocurren en los tubos del reformador Midrex son las siguientes:
CH₄ + CO₂ = 2CO + 2H₂
CH₄ + H₂O = CO + 3H₂
2CH₄ + O₂ = 2CO + 4H₂
CO + H₂O = CO₂ + H₂
CH₄ = C(s) + 2H₂
El reformador Midrex difiere del reformador de vapor en varios aspectos: (i) reforma tanto dióxido de carbono como vapor de agua; (ii) opera a una relación oxidante/carbono (estequiométrica Midrex) de alrededor de 1,4; (iii) opera con azufre presente en el gas de alimentación al reformador; (iv) opera a baja presión; y (v) requiere un diseño de catalizador único.
La eficiencia térmica del reformador Midrex se mejora enormemente mediante el sistema de recuperación de calor. El calor sensible se recupera de los gases de combustión del reformador para precalentar la mezcla de gas de alimentación y el aire de combustión de los quemadores. Además, dependiendo de la economía, el gas combustible también puede precalentarse.
Además, para la generación de gas reductor, se puede gasificar carbón de cualquier tipo o contenido de cenizas. El gas de horno de coque puede reformarse utilizando el "Sistema de Reactor Térmico" de Midrex. El gas de síntesis de exportación de una unidad Corex también constituye un gas reductor de alta calidad que puede usarse en un horno de shaft Midrex estrechamente vinculado para producir DRI.
Hay cuatro opciones de descarga disponibles para el proceso Midrex: DRI en frío, HBI, DRI en caliente mediante enlace en caliente (HOTLINK) y DRI en caliente mediante transportador de transporte en caliente o recipiente de transporte.
El proceso de enlace en caliente utiliza principalmente transporte por gravedad y la misma tecnología que la alimentación por gravedad de HDRI para producción de HBI. El HDRI del horno de shaft se descarga en un silo de reserva fuera y por encima de la acería. Los módulos Midrex con enlace en caliente están equipados para manejar cualquier condición de alteración a través del silo de reserva. Este sistema suministra HDRI al horno de arco eléctrico (EAF) según la demanda del EAF. El proceso HOTLINK se utiliza cuando la distancia entre el horno de shaft y el EAF es inferior a 40 metros.
El sistema de transportador de transporte en caliente se utiliza cuando la acería no está adyacente al horno de shaft (más de 40 m pero menos de 100 m); se usa un transportador mecánico aislado para el transporte de HDRI a la acería. En este caso, el DRI se descarga del horno de shaft sobre un transportador totalmente cerrado y aislado, diseñado para minimizar la pérdida de temperatura y prevenir la desoxidación. El transportador tiene bandejas especialmente formadas, similares a cangilones. La campana cerrada del transportador contiene un sistema de inertización. El transportador proporciona una operación fiable a costes razonables.
El transporte mediante recipientes de transporte en caliente se utiliza cuando la distancia entre el horno de shaft y el EAF supera los 100 metros o un horno de shaft debe alimentar dos o más acerías. El transporte de HDRI se realiza con recipientes aislados, normalmente con una capacidad de 60 a 90 toneladas. Desde el horno vertical, el recipiente se llena a través de una tubería con sello hermético. Una vez lleno un recipiente, se cierra la tubería y comienza a llenarse otro; el recipiente lleno se transporta a la acería ya sea sobre raíles o en camiones.
Mejoras del proceso
Desde la puesta en marcha de la primera planta en 1969 se han realizado numerosas mejoras. La práctica inicial consistía en utilizar 100 % de alimentación de pellets y temperaturas bajas de gas reductor (alrededor de 780 °C) debido a las tendencias de sinterización de la carga de pellets. A mediados de la década de 1970, se utilizó por primera vez mineral en bruto, práctica que se adoptó ampliamente en la década de 1980. El uso de mineral en bruto proporcionó el beneficio adicional de prevenir la sinterización de la carga del horno de shaft. Esto resultó en un aumento de las temperaturas del gas reductor de 780 °C a 850 °C, lo que supuso un incremento de productividad del sistema de alrededor del 13 %.
Un mayor desarrollo en la práctica operativa tuvo lugar a mediados de la década de 1990, consistente en la introducción del recubrimiento in-plant de los materiales de alimentación de óxido de hierro con CaO o CaO/MgO. Esto resultó en un nuevo aumento de las temperaturas del gas reductor (ligeramente superior a 900 °C). Con ello, la productividad del proceso mejoró en otro 11 %. Todos los desarrollos hasta mediados de la década de 1990 resultaron en un aumento de la temperatura de la carga de alrededor de 40 °C.
Los desarrollos hasta mediados de la década de 1990 se dirigieron hacia el aumento de la temperatura del gas reductor sin afectar la calidad del mismo. Los esfuerzos posteriores condujeron a aumentar las temperaturas del gas reductor a costa de su calidad. Este desarrollo de finales de la década de 1990 logró aumentar las temperaturas del gas reductor a costa de la calidad del gas. Se logró mediante la combustión con oxígeno (O₂) del gas. La temperatura más alta del gas reductor junto con la pérdida de calidad proporcionó una clara ventaja de producción. La introducción de inyección de O₂ resultó en la combustión de una porción del gas reductor CO+H₂ por O₂, logrando este efecto con éxito. Los diseños de inyección de O₂ actuales consisten en la introducción de O₂ de alta pureza en la corriente de gas reductor en caliente a través de una disposición de múltiples boquillas. La práctica de inyección de O₂ ha resultado en un aumento de las temperaturas del gas reductor a más de 1000 °C y un aumento adicional de la temperatura de la carga de hasta 70 °C. Aunque una porción de H₂+CO se consume por combustión con O₂, elevar la temperatura del gas reductor mejora la productividad del horno de shaft en un 10 % a 20 %. El consumo típico de oxígeno para esta mejora oscila entre 12 y 15 Nm³/tonelada. El aumento global de productividad sobre la primera unidad Midrex de 1969, debido al uso de mineral en bruto, recubrimiento de óxido de hierro e inyección de O₂, es de alrededor del 37 %.
La inyección de O₂ descrita ha evolucionado hacia una tecnología mejorada, llamada OXY+, posible gracias a la introducción de una técnica de combustión parcial. El OXY+ emplea un combustor además del reformador. El combustor quema parcialmente gas combustible con O₂ para producir H₂+CO, que se añaden al gas reductor generado por el reformador. El sistema OXY+ genera un gas reductor haciendo reaccionar O₂ y gas combustible a una relación estequiométrica de alrededor de 0,5. El quemador para OXY+ se instala en el conducto de gas reductor después del reformador. El corazón del sistema es el reactor OXY+ donde el gas combustible y el O₂ se mezclan y queman en dos etapas. Mediante un escalonamiento adecuado, el sistema OXY+ proporciona: (i) combustión estable; (ii) eliminación de la generación de hollín; (iii) conversión de gas combustible a H₂+CO; y (iv) protección de los materiales de construcción contra temperaturas extremas. Fundamental para el éxito del sistema OXY+ es su mecanismo de control. Dosifica con precisión O₂ y gas combustible a cada etapa del reactor. El control preciso de la mezcla de combustión de O₂ y gas combustible ayuda a mantener una calidad y temperatura de gas consistentes. Esto sirve para minimizar el aumento de temperatura del gas que entra al horno de shaft y brinda oportunidad adicional para aumentar la producción. La aplicación de OXY+ resulta en un aumento potencial del 21 % en la productividad del horno de shaft.
La productividad óptima se logra maximizando la temperatura de reducción de la carga y la calidad del gas reductor que entra al horno. Estos dos factores son clave para optimizar la producción del horno y sus equipos generadores de gas. Al utilizar una combinación de las dos prácticas operativas, inyección de oxígeno y sistema OXY+, así como manteniendo el gas natural en la corriente de gas reductor, es posible controlar independientemente la temperatura de la carga del horno y la temperatura del gas reductor. Esto permite al operador maximizar el rendimiento del horno maximizando la utilización de los gases reductores dentro del horno. Esta práctica ofrece potencial para un aumento de producción de alrededor del 5 %.
El diseño de doble bustle de Midrex para distribuir el gas reductor al horno consiste en dos anillos de puertos alrededor de la circunferencia del horno. El doble bustle permite una mejor distribución del gas reductor en comparación con un solo bustle. También permite flujos más altos de gas reductor al horno sin fluidización local del DRI. Estas ventajas ayudan a aumentar la productividad del horno.
La inyección de gas natural en la zona de transición del horno se ha introducido para lograr mayores niveles de carbono en el producto y mayores tasas de producción. La zona de transición es la parte del horno situada debajo de la zona de reducción y encima de la zona de enfriamiento. A medida que el DRI desciende de la zona de reducción a la zona de transición, está muy caliente. En este punto, el exceso de calor debe eliminarse antes de que el DRI salga del horno. Al inyectar gas natural en la zona de transición, parte del calor disponible se utiliza en el craqueo de los hidrocarburos. Este craqueo deposita carbono en el producto DRI y libera H₂, que fluye hacia arriba y, al ser un reductor, proporciona reducción adicional.
Se está explorando el precalentamiento del gas natural que va a la zona de transición. El beneficio es un mayor contenido de carbono en el producto y mayores tasas de producción, ya que se puede inyectar mayor cantidad de gas natural de transición. Actualmente, el flujo de gas natural en la zona de transición está limitado por su efecto de enfriamiento. El precalentamiento puede asegurar la inyección de mayor cantidad de gas sin enfriar la zona de reducción.
Parámetros operativos y consumos específicos
La carga típica de una unidad Midrex de 1,0 millón de toneladas/año en Comsigua, Venezuela, consiste en 80 % pellets de mineral de hierro y 20 % mineral en bruto. El análisis típico de los materiales de alimentación para esta planta se muestra en la Tabla 2 y el análisis típico del producto en la Tabla 3.
| Tabla 2 Análisis típico de materiales de alimentación | ||||
| Nº | Componente | Unidad | Pellets de mineral | Mineral en bruto |
| 1 | Fe total | % | 65-68 | 65,2 |
| 2 | SiO₂ (máx) | % | 3 | 3 |
| 3 | Al₂O₃ (máx) | % | 3 | 3 |
| 4 | Al₂O₃ + SiO₂ (máx) | % | 5 | 5 |
| 5 | CaO + MgO | % | 0,35 | 0,01 |
| 7 | Azufre | % | 0,005 | 0,012 |
| 8 | Fósforo | % | 0,05 | 0,1 |
| 9 | PPI | % | 3 | |
| 10 | Tamaño nominal | mm | 6-18 | 10-35 |
| 11 | Menos 6 mm | % | 3 | 5 |
| 12 | Resistencia al tumbler | |||
| + 6,73 mm máx | % | 95 | 90 | |
| – 0,595 mm mín | % | 4 | 7 | |
| 13 | Resistencia a compresión mín | kg | 250 | |
| Tabla 3 Análisis típico de DRI | |||||
| Nº | Elementos | Unidad | HBI | CDRI | HDRI |
| 1 | Fe metálico | % | 83–90 | 83–90 | 83–90 |
| 2 | Fe total | % | 89-94 | 89-94 | 89-94 |
| 3 | Metalización | % | 92-96 | 92-96 | 92-96 |
| 4 | P | % | 0,005-0,09 | 0,005-0,09 | 0,005-0,09 |
| 5 | S | % | 0,001-0,03 | 0,001-0,03 | 0,001-0,03 |
| 6 | C | % | 1,5-4,0 | 1,5-4,0 | 1,5-4,0 |
| 7 | Al₂O₃ + SiO₂ | % | 2,8-6,0 | 2,8-6,0 | 2,8-6,0 |
| 8 | Densidad aparente | t/m³ | 2,4-2,8 | 1,6-1,9 | 1,6-1,9 |
| 9 | Densidad real | g/cm³ | 5,0-5,5 | 3,4-3,6 | 3,4-3,6 |
| 10 | Temperatura del producto | °C | 100 | 50 | 600-700 |
| 11 | Tamaño típico | mm | 30 x 50 x 110 | 4-20 | 4-20 |
Los parámetros operativos típicos del proceso Midrex se muestran en la Tabla 4.
| Tabla 4 Parámetros operativos típicos | |||
| Nº | Componente | Unidad | Valor |
| 1 | Proporción pellet/mineral | Ratio | 80:20 |
| 2 | Productividad específica | toneladas/hora | 150 |
| 3 | Flujo de gas de proceso | Nm³/hora | 165.000 |
| 4 | CO₂ en gas de proceso | % | 20,0-21,0 |
| 5 | Temperatura caja reformador | °C | 1.130 |
| 6 | Temperatura gas reformado | °C | 930 |
| 7 | CH₄ en gas reformado | % | 1,1 |
| 8 | CO₂ en gas reformado | % | 2,8 |
| 9 | Temperatura gas bustle | °C | 830-850 |
| 10 | CH₄ en gas bustle | % | 3,5-4,0 |
| 11 | Presión zona reducción | kg/cm² | 0,85-0,95 |
| 12 | Consumo gas natural | Gcal/ton DRI | 2,4 |
| 13 | Consumo eléctrico | kWh/ton DRI | 95 |
| 14 | Consumo oxígeno | Nm³/ton DRI | 15 |
| 15 | Consumo agua | Nm³/ton DRI | 1,2-1,5 |
La composición y temperatura típicas del gas en la entrada y salida del reformador se muestran en la Tabla 5.
| Tabla 5 Parámetros de gas en entrada y salida del reformador | ||||
| Nº | Componente | Unidad | Entrada | Salida |
| 1 | H₂ | % | 35 | 55 |
| 2 | CO | % | 19 | 35 |
| 3 | CO₂ | % | 15 | 2 |
| 4 | H₂O | % | 13 | 6 |
| 5 | CH₄ | % | 17 | 1 |
| 6 | N₂ | % | 1 | 1 |
| 7 | Temperatura | °C | 580 | 980 |
Los parámetros típicos de control ambiental se muestran en la Tabla 6.
| Tabla 6 Parámetros de control ambiental | |||||
| Emisiones a aire | Unidad | Particulados | SO₂ | NOx | CO₂ |
| Tolva de carga | kg/ton DRI | < 0,001 | Traza | < 0,004 | – |
| Chimenea reformador | kg/ton DRI | < 0,04 | 0,025 | < 0,50 | < 500 |
| Sistema captación polvo (típico por unidad) | kg/ton DRI | 0,015 | Traza | < 0,006 | – |
| Vertidos de agua | Sólidos suspendidos | Caudal | |||
| Purga de planta | kg,m³/ton DRI | 0,01 | 0,2 | ||
| Nivel de ruido | |||||
| Área soplantes | decibel | 95-105 | |||
| Otras áreas | decibel | 80-90 | |||
Proceso de manufactura
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Proceso ITmk3 de Kobe Steel: Producción Ecológica de Nuggets de Hierro
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Estrategias efectivas de descarga para hierro de reducción directa y transporte en caliente
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Optimización de la Beneficiación de Minerales de Hierro para Producción Eficiente de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Minería de Mineral de Hierro: Proceso, Tipos y Técnicas de Extracción
- Fundición de mineral de hierro explicada: Proceso, principios y producción