



Reducción Directa de Mineral de Hierro (DIOS): Producción Eficiente de Arrabio sin Coque
Proceso de Reducción Directa de Mineral de Hierro (DIOS) para la Producción de Hierro
El proceso de reducción directa de mineral de hierro (DIOS) es un proceso de reducción por fusión para la producción de arrabio (hierro líquido). Es un proceso de dos etapas desarrollado en Japón. Utiliza carbón no coquizante en forma de polvo o granular para fundir finos de mineral de hierro en hierro líquido (arrabio), por lo que no es necesaria una planta de hornos de coque ni una planta de sinterización. Los finos de mineral se pre-reducen en un horno de lecho fluidizado y se cargan en el horno de fusión-reducción junto con carbón no coquizante y fundentes. Se sopla oxígeno en el horno de fusión-reducción.
Las dos etapas del proceso DIOS consisten en: (i) pre-reducción de mineral de hierro en horno de pre-reducción (PRF), y (ii) reducción final y fusión en el horno de fusión-reducción (SRF). La pre-reducción del mineral se lleva a cabo en dos pasos utilizando el gas de escape del SRF. Cada paso utiliza un reactor de lecho fluidizado diseñado como horno vertical.
El desarrollo del proceso DIOS comenzó en 1988 en Japón como un proyecto de investigación conjunto entre ocho empresas siderúrgicas que, antes de 1988, habían estado estudiando individualmente el proceso de fusión-reducción. Este proyecto fue patrocinado por el MITI, el Ministerio Japonés de Comercio Exterior e Industria. Empresas japonesas y la Federación Japonesa de Hierro y Acero (JISF) apoyaron activamente el desarrollo del proceso durante el período 1988-1996.
El estudio de tecnología básica necesario para la construcción de la planta piloto se realizó durante 1988-1990. Durante este período se establecieron tecnologías básicas: (i) aumento de la eficiencia térmica de un SRF; (ii) tecnología para integrarse con un PRF; (iii) tecnología para descarga de escoria líquida; y (iv) escalado del SRF. Una planta piloto de 500 toneladas/día basada en el concepto del proceso se construyó y puso en marcha en 1993 en las obras de Keihin de NKK Corporation (ahora parte de JFE Holdings). Para la prueba de la planta piloto, el SRF utilizado fue un convertidor de oxígeno básico de 250 t modificado.
Las pruebas de la planta piloto se realizaron entre 1993 y 1995. Se confirmó la posibilidad de usar directamente polvo de mineral de hierro, mineral granular y carbón. Sin embargo, durante las pruebas de dos años se obtuvieron muchas experiencias valiosas, la mayoría positivas y algunas negativas. Las experiencias negativas fueron:
- Bajo nivel de pre-reducción, generalmente inferior al 30 %. Esto ejercía una fuerte presión sobre el SRF.
- El movimiento del mineral en el lecho fluidizado no era fluido y se observaron problemas de adherencia en el lecho fluidizado del PRF.
Durante las pruebas se determinaron las especificaciones necesarias de los equipos. Con diversas materias primas, se determinaron las especificaciones de equipos y operación para lograr alta eficiencia térmica como alternativa al alto horno. También se estableció la tecnología de refrigeración por agua del cuerpo del horno. Se realizó un diseño conceptual y una evaluación económica (estudio de factibilidad) para instalaciones comerciales. Se aclararon las condiciones de instalaciones y operación para demostrar la superioridad frente al alto horno, según los resultados de la investigación.
Basándose en los datos de la planta piloto, se realizó un estudio de factibilidad en Japón junto con los parámetros de rendimiento para una planta comercial de 6.000 toneladas/día (capacidad anual 2 millones de toneladas). El diagrama de flujo para esta planta se muestra en la Figura 1. Al comparar con la producción de 2 millones de toneladas de arrabio por el proceso de alto horno, se observó que: (i) el coste de inversión se reduce en un 35 %; (ii) el coste de producción de arrabio disminuye en un 19 %; (iii) el consumo de carbón está en el rango de 730-750 kg/tHM (tonelada de arrabio), equivalente al proceso de alto horno; (iv) el consumo neto de energía disminuye en un 3-4 %; y (v) las emisiones de CO₂ en el proceso de fabricación de hierro disminuyen en un 4-5 %.
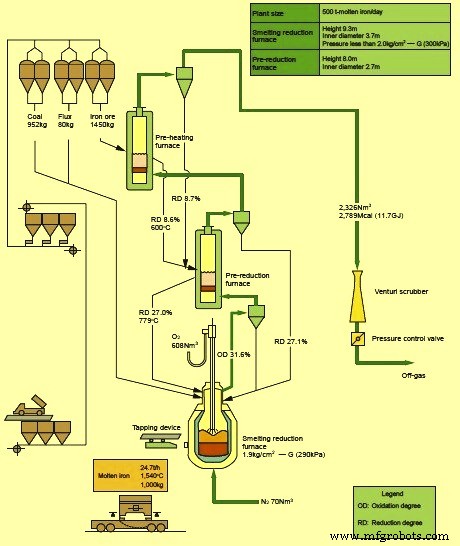
Figura 1 Diagrama de flujo de planta DIOS de 6.000 toneladas/día
Descripción del proceso
El proceso DIOS tiene las características de: (i) los finos de mineral de hierro y carbón pueden usarse directamente; (ii) no se requiere coque, por lo que no hay restricción en el tipo de carbón usado; (iii) el proceso puede detenerse y reiniciarse fácilmente, ofreciendo buena flexibilidad; y (iv) la intensidad de agitación del baño puede optimizarse para un mayor grado de post-combustión y mejor eficiencia de transferencia de calor.
Los finos de mineral de hierro (tamaño 0-8 mm) sin sinterizar se precalientan a unos 500 °C en el primer paso de la pre-reducción y se reducen alrededor del 5 % en el primero de dos reactores de lecho fluidizado que operan en serie, y se pre-reducen adicionalmente al 15-25 % en el segundo reactor. Para esta pre-reducción se usa gas de escape limpio del SRF. La temperatura del mineral alcanza unos 800 °C durante el segundo paso. El mineral pre-reducido se transfiere al SRF para la reducción final y fusión.
La mayor parte del carbón no coquizante (tamaño < 25 mm) necesario se carga por gravedad en el SRF. Se inyecta oxígeno en el SRF desde la parte superior para la combustión del carbón primario y para la post-combustión. La lanza de oxígeno está diseñada para proporcionar oxígeno de alta velocidad para oxidación de carbono (soplete duro) y oxígeno de menor velocidad para post-combustión en el espacio libre (soplete suave) simultáneamente. El monóxido de carbono (CO) generado se usa para pre-reducir el mineral en el PRF. La temperatura en el SRF es de unos 1500 °C. Se sopla nitrógeno en el fondo del SRF para agitar el baño.
La reducción de óxidos de hierro fundidos en el SRF es promovida por el carbón carbonizado (char) que contiene carbono en el hierro. Existen tres capas de material dentro del SRF: (i) capa superior con mezcla de carbón y mineral parcialmente reducido; (ii) capa intermedia con escoria fundida que contiene chars de carbón y mineral fundido; y (iii) capa inferior de arrabio. El polvo removido de los gases de escape del SRF y los finos de los gases que salen de los reactores de lecho fluidizado (ambos PRF) se inyectan de nuevo en el SRF. Además, una pequeña cantidad de finos de carbón, del orden de 50 kg por tonelada de producción de arrabio, se inyecta en el gas de escape del SRF para enfriarlo. El carbono de este carbón reacciona con el CO₂ del gas de escape para dar CO, mientras que la disociación de la materia volátil del carbón proporciona CO y H₂. Esta cantidad adicional de CO y H₂ ayuda en la pre-reducción del mineral en el PRF.
El objetivo del proceso es lograr una post-combustión de alrededor del 40 % y una pre-reducción del 20-30 %. Bajo estas condiciones, se espera un consumo de carbón de 700-800 kg/tHM dependiendo del tipo de carbón no coquizante. Normalmente, el consumo es mayor con carbones de alta materia volátil.
El proceso DIOS opera a una presión de 1-2 kg/cm² y usa alimentación superior de carbón y mineral. Utiliza una lanza superior para inyección de oxígeno y tiene un sistema de lecho fluidizado para pre-reducción de mineral. En el SRF, la mayor parte de la reducción ocurre en una capa de escoria espumosa. El valor calórico del gas de exportación es de 1000-1100 kcal/Nm³. Este gas puede usarse para generación de energía.
Para que el proceso DIOS sea exitoso, hay seis elementos básicos que deben controlarse, así como la interacción entre ellos:
- Grado de pre-reducción: Cuanto mayor sea, menor la carga sobre el SRF.
- Relación de post-combustión: Determina el grado de post-combustión de los gases en el SRF. Se usa para evaluar el potencial de generación de calor del SRF y también el potencial reductor del gas de escape en la etapa de pre-reducción. Prácticamente se determina por análisis del gas de escape. Si la relación es alta, el gas de escape tiene más CO₂ y H₂O, disminuyendo su potencial como gas reductor. Se observa que con ~50 % de post-combustión y pre-reducción del 25-30 %, se logra buena eficiencia del SRF. Un valor alto de post-combustión lleva a utilizar más el valor calorífico de CO y H₂ en el reactor de fusión, reduciendo el consumo de carbón.
- Cinética de reacción: Debido a la inyección de oxígeno en el SRF, el tiempo de proceso es corto y la cinética es importante. La tasa de producción en el SRF depende de la cinética.
- Eficiencia de transferencia de calor o eficiencia energética: Definida como la relación entre el calor efectivamente usado para la fusión y el calor total generado en el SRF. Para mejor eficiencia de combustible, es necesario que el calor generado en la post-combustión se transfiera eficazmente a la escoria y al arrabio para sostener las reacciones endotérmicas y contrarrestar las pérdidas de calor.
- Coste de producción: Debe controlarse para ser inferior al coste de producción de arrabio por alto horno.
- Aspectos ambientales: Las emisiones deben controlarse para ofrecer ventajas frente a la ruta del alto horno.
Parámetros del proceso y consumos específicos
Los valores típicos para parámetros y consumos específicos se muestran en la Tabla 1.
| Tabla 1 Valores típicos para parámetros y consumos específicos | |||
| Nº | Parámetro | Unidad | Valor |
| 1 | Análisis típico de carbón no coquizante | ||
| Materia volátil | % | < 40 | |
| Carbono fijo | % | 60-88 | |
| Humedad | % | 4-6 | |
| Cenizas | % | 8-12 | |
| Azufre | % | <0,6 | |
| Tamaño partícula | % | <30 | |
| 2 | Pre-reducción de mineral | % | 20-30 |
| 3 | Consumo oxígeno | Nm³/tHM | ~500 |
| 4 | Consumo carbón | kg/tHM | 700-800 |
| 5 | Consumo electricidad | kWh/tHM | ~75 |
| 6 | Consumo vapor baja presión | kg/tHM | ~80 |
| 7 | Gas de escape | ||
| Cantidad | Nm³/tHM | ~1800 | |
| Valor calórico | kcal/Nm³ | 1000-1100 | |
| 8 | Energía salida | Mcal/tHM | ~1850 |
| 9 | Generación vapor baja presión | kg/tHM | ~700 |
| 10 | Generación electricidad | kWh/tHM | ~30 |
| 11 | Composición típica gas escape | ||
| H₂ | % | 15 | |
| CO | % | 30 | |
| CO₂ | % | 20 | |
| N₂ | % | 15 | |
| H₂O | % | 20 | |
La calidad típica del arrabio producido por DIOS consiste en C ~3,5 %, Si <0,05 %, S <0,05 %, P 0,10 %. Tanto el arrabio como la escoria se desparraman a través de una boquilla de desparrame.
La comparación del proceso DIOS y el proceso de alto horno (BF) respecto al balance energético y emisiones de CO₂ se muestra en la Figura 2.
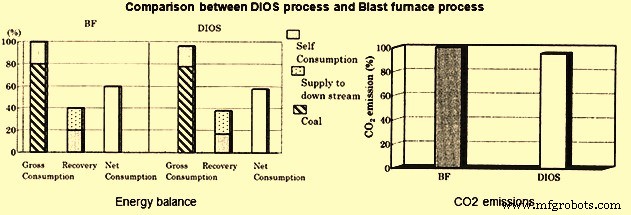
Figura 2 Comparación entre proceso DIOS y proceso BF
Ventajas y limitaciones del proceso
El proceso DIOS tiene las siguientes ventajas:
- Utiliza materias primas y combustible baratos (carbón no coquizante, polvo interno, etc.).
- Elimina la necesidad de planta de sinterización y hornos de coque.
- Bajo coste de operación.
- Bajo consumo directo de energía eléctrica.
- Menor consumo neto de energía.
- Flexible respecto a materias primas, variaciones en tasa de producción y paradas/arranques.
- Compacto y necesita solo inversión incremental pequeña.
- Costes de inversión estimados en ~65 % de la producción equivalente por alto horno.
- Estable y produce suministro de arrabio de alta calidad.
- Contribuye al uso eficaz de la energía del carbón.
- Factible fácil co-producción de energía (cogeneración).
- Baja carga ambiental (bajas emisiones SOx, NOx, CO₂, polvo, sin fugas de gas de horno de coque).
El proceso DIOS tiene las siguientes limitaciones:
- Temperatura de desparrame alta: 1750-1800 °C.
- Desgaste de refractarios alto por las altas temperaturas, lo que implica alto consumo de refractarios y alto tiempo de inactividad para revestimiento.
- Controles de proceso algo complejos por el uso de tres reactores (2 PRF y 1 SRF).
- Nivel de pre-reducción bajo (<30 %), por lo que la carga sobre el SRF es alta, haciendo su operación muy crítica.
- Falta experiencia en operación de planta a escala comercial por ausencia de inversión en planta de escalado.
Proceso de manufactura
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Optimización de la Beneficiación de Minerales de Hierro para Producción Eficiente de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Pellets de Mineral de Hierro: Proceso de Producción y Tecnologías Clave
- Geología y exploración de mineral de hierro: estrategias probadas para el éxito en la prospección
- Fundición de mineral de hierro explicada: Proceso, principios y producción