



Proceso Romelt: Reducción por Fusión Eficiente para Producción de Hierro Líquido
Proceso Romelt para la Producción de Hierro
El proceso Romelt para la producción de hierro es un proceso de reducción por fusión para la producción de arrabio (hierro líquido). El proceso ha sido desarrollado por la Universidad Nacional de Ciencia y Tecnología "MISiS", Rusia (anteriormente Instituto de Acero y Aleaciones de Moscú). El trabajo de desarrollo comenzó en 1978 cuando un grupo de científicos de MISiS liderado por Vladimir Roments comenzó a trabajar en el diseño de este proceso. La primera patente en Rusia se obtuvo en 1979.
Una planta piloto de producción con área de hogar de 20 m² y capacidad de 40.000 toneladas de arrabio al año se puso en marcha en 1985 en las Obras de Hierro y Acero de Novolipetsk (NLMK). La planta piloto fue diseñada por Moscú Gipromez. El diseño del horno Vanyukov confiable se tomó como prototipo para este nuevo método de fabricación de arrabio. El proceso se probó y dominó en esta planta piloto entre 1985 y 1998. Durante este período se realizaron cuarenta y una campañas, cada una con arranque y parada, con desparrame completo de arrabio y escoria. Se produjeron más de 40.000 toneladas de arrabio en la planta piloto durante este período y se utilizaron posteriormente en convertidor de oxígeno básico (BOF) para la producción de acero.
La primera planta industrial para producción de arrabio basada en tecnología Romelt se está construyendo en Myanmar. La planta ha sido diseñada por Leningrado Gipromez y suministrada por Tyazpromexport, subsidiaria de Rostec. Tiene una capacidad de 200.000 toneladas/año y se basa en el procesamiento de mineral de hierro sin beneficio del yacimiento Pang Pet, con contenido de Fe hasta 29 %. La planta usará carbón no coquizante de los campos de carbón Kye Thee. La vista panorámica de la planta Romelt en Myanmar se muestra en la Figura 1.
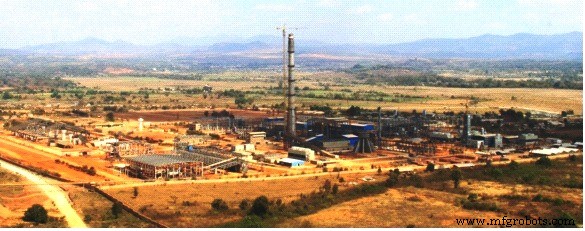
Figura 1 Vista panorámica de la planta Romelt en Myanmar
Materias primas y características especiales del proceso
La alimentación de óxido de hierro a un proceso Romelt puede ser cualquier material que contenga hierro, por ejemplo: finos y concentrados de mineral de hierro, polvos y lodos de alto horno y BOF, escamas de laminación, escorias con hierro, residuos de desbastado y virutas, polvos de hierro, etc. Se pueden usar carbones no coquizantes húmedos con 15-20 % de materia volátil y alrededor de 8-10 % de cenizas. Las alimentaciones sólidas (carbón, óxidos de hierro, fundentes) se cargan por gravedad en el horno.
Las características especiales del proceso Romelt incluyen: (i) flexibilidad para usar amplia gama de materiales ferrosos; (ii) no se necesita preparación de materias primas; (iii) uso de carbón no coquizante como combustible y agente reductor; (iv) no se requieren unidades de apoyo como hornos de coque y planta de sinterización; (v) capacidad para generar energía suficiente para cubrir los requisitos globales de la planta, incluida la planta de oxígeno; (vi) reduce el coste del arrabio comparado con la ruta de alto horno (BF); y (vii) puede usarse para procesamiento de residuos, reduciendo aún más el coste del arrabio.
Principio del proceso
El proceso Romelt es un proceso de reducción de hierro en fase líquida de una sola etapa. En el proceso, los materiales ferrosos se suministran al baño de escoria por gravedad y se agitan por gas. Se disuelven en la escoria. Los óxidos de hierro se reducen de la escoria con la ayuda de carbono de carbón, que también se suministra por gravedad y se sopla en el baño. Para intensificar la transferencia de calor y masa, se realiza burbujeo del baño de escoria con gas oxidante, inyectado bajo la superficie de la escoria. Del baño fundido evolucionan gases que contienen CO y H₂. El gas evolucionado se quema en la parte superior. El calor de esta post-combustión proporciona principalmente la energía térmica para las reacciones en el baño de escoria. Un elemento clave para un proceso efectivo es la transferencia de calor activa entre la zona de post-combustión y el baño de escoria.
Descripción del proceso
El proceso Romelt emplea tecnología de reducción por fusión de una sola etapa para la producción de arrabio. Utiliza carbón no coquizante para la reducción de óxidos de hierro de minerales y materiales de desecho. El esquema del proceso se muestra en la Figura 2.
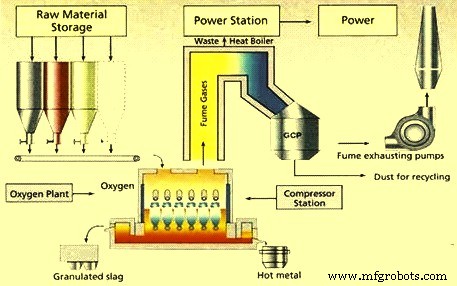
Figura 2 Esquema del proceso Romelt
Materiales con hierro, carbón y fundente se alimentan, usando tolvas de pesaje, desde silos correspondientes a un transportador común. La carga al horno se realiza a través de una abertura en el techo. No se requiere mezcla preliminar de materiales de carga ya que, tras la carga, van directamente al baño de escoria debido a su intensa agitación. Los sistemas de esclusa, usados en unidades para otros procesos que operan bajo presión, no son necesarios en el horno Romelt. El espacio de trabajo del horno está bajo presión negativa de 1-5 mm columna de agua, asegurada por ventilador de tiro inducido. La vista esquemática del horno de fusión Romelt se muestra en la Figura 3.
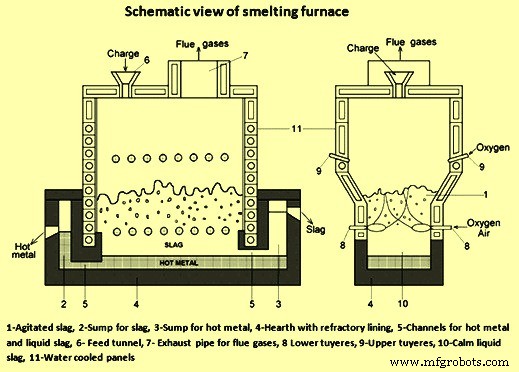
Figura 3 Vista esquemática del horno Romelt
El baño de escoria líquido se sopla con oxígeno o una mezcla oxígeno-aire a través de toberas inferiores ubicadas debajo de la capa de escoria. Las toberas tienen estructura simple y son fiables. Aseguran la agitación requerida del baño de escoria. El carbón no coquizante presente en la escoria líquida agitada reduce los óxidos de hierro en la carga ferrosa. El hierro líquido producido por la reducción se enriquece en carbono. Las gotas de hierro líquido se mueven hacia el hogar del horno por gravedad.
Hay tres zonas en el horno de fusión: (i) zona de escoria agitada, donde ocurren todas las reacciones; (ii) fondo del hogar donde se recoge el arrabio producido; y (iii) zona de escoria tranquila, situada entre la primera y segunda zona. La segunda y tercera zona deben tener capacidades suficientes para alojar el arrabio y la escoria producidos.
Dos cámaras revestidas (sifones) se sitúan en cada extremo del horno. Se usan para desparrame separado de arrabio y escoria líquida. Los sifones se conectan con el espacio de trabajo por canales de diferentes alturas, asegurando el transporte separado de arrabio y escoria a los sifones correspondientes. Hay boquillas de desparrame para arrabio y escoria, ubicadas a diferentes alturas. Este arreglo asegura desparrame continuo y libre de productos líquidos a la velocidad que coincide con la capacidad del horno.
En el baño de escoria, el calor necesario para la fusión y reducción de los materiales de carga es mayor que el calor disponible por la quema de carbono de carbón no coquizante en CO cerca de las toberas inferiores. Por tanto, la característica principal del proceso es la post-combustión de CO, H₂ y materia volátil del carbón que evolucionan del baño por el oxígeno soplado a través de toberas superiores. La post-combustión de gases a CO₂ y H₂O proporciona calor adicional al baño necesario para mantener el procesamiento de materias primas.
El hogar y la parte inferior del baño del horno, que contienen permanentemente arrabio y escoria líquida tranquila, están revestidos con ladrillos refractarios. En esta zona, el revestimiento está en condiciones favorables de temperatura adecuada y atmósfera no oxidante. En la zona de escoria agitada, las paredes del horno están construidas con paneles refrigerados por agua de cobre. La formación de costra de escoria en ellos reduce las pérdidas de calor y elimina la posibilidad de desgaste. Esto también evita el desgaste del revestimiento en los lugares de ataque más agresivo de la emulsión gas-escoria-metal. Sobre el baño de escoria, las paredes son de paneles refrigerados por agua de acero. El techo del horno también es refrigerado por agua.
Tras la post-combustión, los gases a temperaturas de hasta 1700 °C fluyen a través del tubo de escape refrigerado por agua al calderín de recuperación de calor. Allí los gases se queman completamente con entrada de aire natural y se enfrían a 250-300 °C. Una vez recuperada la energía y enfriado el gas, se limpia en el sistema de limpieza de gases y se desulfuriza antes de ser descargado a la atmósfera por la chimenea. La generación de polvo de chimenea del horno Romelt medida en el tubo de escape es de alrededor del 3 % en promedio del peso de los materiales cargados.
Comportamiento del carbón en el baño de escoria
Independientemente del mecanismo de reducción, el carbón es la única fuente de agente reductor. No hay limitaciones principales en el rango de carbón usable en condiciones normales. Cualquier carbón con diferente contenido de carbono fijo, cenizas y materia volátil puede usarse como agente reductor. Sin embargo, los consumos específicos de carbón y oxígeno dependen mucho de la composición del carbón usado.
El carbón húmedo sin preparar en el proceso Romelt cae desde arriba al baño de escoria. La materia volátil se genera en el baño y tiene influencia estimulante en el proceso. Tanto el balance de materia como el de calor dependen de cómo y en qué forma se genera la materia volátil y el papel que juega en el proceso principal. Por eso, el comportamiento de la materia volátil es uno de los puntos más críticos para el proceso Romelt, independientemente del grado de carbón usado.
La tasa de carbón en el proceso Romelt consta de dos partes: (i) consumo de carbón necesario para la reacción con el oxígeno inyectado en toberas inferiores para producir CO; y (ii) consumo de carbón necesario para la reducción de óxidos. La deficiencia de carbón puede aumentar el potencial oxidante del baño de escoria, llevando a ebullición incontrolable. Sin embargo, el exceso de carbón, además de aumentar el coste, también deteriora las condiciones térmicas dentro del horno.
Generalmente parece que la cantidad requerida de carbón depende solo del contenido de carbono fijo. Sin embargo, en el horno Romelt la materia volátil también participa parcialmente en los procesos en el baño líquido. H₂, CO y N₂ de la materia volátil no cambian en el baño, ya que estos gases evolucionan del carbón para producir la fase gaseosa. Sin embargo, CH₄ y CO₂ de la materia volátil participan en reacciones químicas según ecuaciones: CH₄ = C + 2H₂ y CO₂ + C = 2CO. Si la cantidad de CO₂ es pequeña y la de metano (CH₄) sustancial, estas transformaciones llevan a disponibilidad de carbono adicional para reducción de óxidos. El carbono producido por descomposición de metano es finamente disperso y altamente activo, mejorando la cinética de reacciones de reducción.
En el proceso Romelt se usa carbón húmedo con humedad ~10-12 %. En el horno, esta humedad se evapora y descompone parcialmente según H₂O + C = CO + H₂. Esto requiere carbono adicional para la reacción de descomposición del agua para producir gas de agua (CO y H₂).
Las tres reacciones (descomposición de metano, reducción de CO₂ a CO, descomposición de agua) ocurren simultáneamente en el baño de escoria.
Aspectos químicos y metalúrgicos del proceso
La mayor parte del proceso de reducción ocurre en la zona de escoria agitada. Se sopla oxígeno o mezcla oxígeno-aire a través de toberas inferiores para producir baño altamente agitado. La alimentación de materias primas cae en la escoria agitada donde ocurre fusión y reducción. El baño se mantiene a 1400-1500 °C. El carbón no coquizante actúa como reductor y fuente de combustible. Las reacciones en la zona de escoria agitada son:
- Reducción de óxidos de hierro: x C + FeOₓ = x CO + Fe
- Gasificación de carbono: 2 C + O₂ = 2CO
- Craqueo de materia volátil en carbón: 2 CₓHᵧ = 2x C + y H₂
- Reducción de agua: H₂O + C = CO + H₂
El hierro reducido forma pequeñas gotas que coalescen y se separan de la escoria, moviéndose al hogar del horno debajo de la zona de escoria tranquila por su mayor densidad. La interacción entre metal y escoria en las zonas agitada y tranquila permite refinar el metal mediante partición de elementos menores entre fases.
Los gases generados en el baño, predominantemente CO y H₂, entran en la zona de combustión. Aquí reaccionan con oxígeno soplado a través de toberas superiores y liberan energía usada para reacciones de fusión. Las reacciones en la zona de combustión:
- Post-combustión: CO + O₂ = CO₂ y 2 H₂ + O₂ = 2 H₂O
- Combustión de materia volátil: 4 CₓHᵧ + (4x+y) O₂ = 4x CO₂ + 2y H₂O
La energía liberada se transfiere de vuelta al baño. La transferencia de calor se ve reforzada por el alto grado de turbulencia generado en el baño por las toberas inferiores. El gas de escape se combustiona solo parcialmente en el horno, permitiendo recuperación adicional de energía en un calderín convencional de recuperación de calor.
El proceso Romelt se basa principalmente en la reducción en fase líquida de hierro. Por tanto, tiene mejor balance de aspectos químicos y energéticos de las dos etapas de reducción: fase sólida y fase líquida. En Romelt, gran parte del calentamiento y reducción se transfiere a la etapa de fase líquida.
La reducción de hierro de sus óxidos en escoria se realiza por partículas de carbón y por carbono disuelto en inclusiones metálicas en la escoria. Hay dos formas que indican la participación del carbón en la reducción de óxidos de hierro:
- Reducción en superficie de burbujas de gas que contienen partículas de carbón. Estas partículas regeneran la atmósfera reductora en las burbujas (las condiciones termodinámicas dificultan que burbujas sin carbón reduzcan óxidos de hierro).
- Reducción con partículas de carbón en contacto aleatorio directo con la escoria. Aquí la reducción ocurre en condiciones similares a la reducción de hierro por material portador de carbono en rotación, eliminando burbujas de gas de la superficie.
La reducción en el horno Romelt ocurre: (i) con partículas de carbón en contacto directo con escoria (60-80 %); (ii) con carbono en contacto directo con gotas de metal (10-15 %); y (iii) en la interfaz "gas-escoria" (10-25 %). Típicamente, 85-90 % del hierro se reduce con participación directa de partículas de carbón. Esto diferencia la reducción en fase líquida en Romelt de otros procesos donde el carbono disuelto en metal juega papel sustancial (DIOS) o principal (HIsmelt).
En el proceso Romelt hay valores óptimos para el contenido de partículas de carbón en el baño, aunque puede variar en un rango amplio. El horno no puede sobrecargarse ni subcargarse con carbón. Cargar cantidad subóptima lleva a sobre-oxidación de la escoria y espumación incontrolable. A menudo se carga carbón en exceso para prevenir sobre-oxidación, lo que a veces estabiliza el proceso. Sin embargo, hay límite para el exceso de partículas de carbón en escoria. Este límite también puede causar disrupciones: disminución de temperatura del baño, aumento de óxidos de hierro en escoria, reducción en grado de combustión secundaria, y liberación de más calor en calderín de recuperación.
La alimentación de oxígeno adicional no promueve la combustión secundaria porque el oxígeno no reacciona completamente con el carbón flotando en la superficie de la escoria. Esta capa densa se forma por sobrecarga de carbón o subcarga de materias primas con óxidos. La presencia de la capa suprime la pulverización y adhesión de escoria a las paredes, afectando adversamente la transferencia de calor desde la zona de combustión primaria al baño, ya que esta ocurre principalmente a través de gotas de escoria y película que fluye por las paredes en la zona de combustión secundaria.
Se observa que si el contenido de carbón en la capa superficial de la escoria es ~20-30 %, el proceso transita a un régimen indeseable donde el carbón bloquea la transferencia de calor desde la zona de combustión secundaria al baño. La ocurrencia de este régimen depende no solo de la cantidad y composición del carbón acumulado, sino también de la tasa de circulación turbulenta de la escoria, ya que esta determina la eficiencia con que el carbón se mezcla con otros componentes del baño.
Características del producto y consumos específicos
Análisis típico de arrabio del proceso Romelt: carbono 4,5 %, silicio 0,1 %, manganeso 0,08 %, azufre 0,05 %, fósforo 0,1 %.
Análisis típico de escoria: CaO 39 %, MgO 7 %, SiO₂ 36 %, Al₂O₃ 11 %, FeO 3,0 %, MnO 3 %, TiO₂ 0,1 %, S 0,04 %.
Consumos específicos típicos por tonelada de arrabio: 940-1200 kg carbón no coquizante seco, 750-850 Nm³ oxígeno.
Ventajas del proceso Romelt
- Bajo coste capital por operación a baja presión y uso de equipos auxiliares convencionales.
- No requiere coque ni carbones coquizantes, menor coste operativo.
- Puede procesar cualquier material con hierro, incluyendo residuos metalúrgicos, sin pre-tratamiento.
- No requiere aglomeración de óxido de hierro.
- Alta tasa de recuperación de hierro.
- Permite establecer fuente de arrabio a pequeña escala para plantas pequeñas.
- Amigable con el medio ambiente por eliminación de hornos de coque y plantas de aglomeración (sinterización y pelletización).
Proceso de manufactura
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Proceso ITmk3 de Kobe Steel: Producción Ecológica de Nuggets de Hierro
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- Optimización de la producción de hierro: Química del proceso de alto horno
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Visión general completa de técnicas de fabricación de acero
- Fundición de mineral de hierro explicada: Proceso, principios y producción