



Avances en Producción de Hierro: Tecnologías de Reducción por Fusión para Arrabio Eficiente
Desarrollo de Procesos de Reducción por Fusión para la Producción de Hierro
Los procesos de reducción por fusión (SR) son el desarrollo más reciente en tecnología de producción de arrabio (hierro líquido). Combinan la gasificación de carbón no coquizante con la reducción por fusión de mineral de hierro. La intensidad energética de los procesos SR es menor que la del alto horno (BF), ya que no se necesita producción de coque y se reduce la necesidad de preparación de mineral.
El proceso SR de producción de hierro se concibió a finales de la década de 1930. La historia del desarrollo se remonta a la década de 1950. Los estudios fundamentales a escala de laboratorio sobre reducción por fusión de mineral comenzaron por Dancy en 1951. Sin embargo, los esfuerzos serios comenzaron a partir de 1980.
Durante la segunda mitad del siglo XX hubo dos líneas separadas de desarrollo de tecnología de producción primaria de hierro.
La primera se centró en el BF, que siguió siendo la unidad principal para producción de arrabio. En general, no abarcó cambios radicales en el horno. Procedió mediante evolución gradual: (i) aumento del tamaño del horno; (ii) mejora en preparación de carga; (iii) aumento de presión en tope; (iv) aumento de temperatura de soplado en caliente; (v) carga sin campana y mejoras en distribución de carga; (vi) mejoras en refractarios y sistemas de refrigeración; (vii) inyección de combustibles auxiliares (gas, líquido, carbón pulverizado) y enriquecimiento de aire caliente con oxígeno (O₂); y (viii) aplicación de automatización y mejoras en instrumentación y control. El éxito continuo del BF refleja los muy altos niveles de eficiencia térmica y química alcanzables y las ventajas de coste resultantes. En grandes BF, se complementan con economías de escala.
Sin embargo, la tecnología de producción de arrabio en BF ha llegado a una etapa donde la producción técnicamente y económicamente eficiente ocurre a gran escala, normalmente 2-3 millones de toneladas/año. Además, el BF necesita considerable infraestructura y unidades asociadas: coquización e instalaciones para sinterización de finos de mineral. Esto resulta en alta intensidad de capital de un complejo BF moderno, que no solo necesita largo período de construcción, sino que debe operar cerca de su capacidad para ser económicamente viable.
La segunda línea de desarrollos, en paralelo, consistió en esfuerzos considerables hacia el desarrollo de rutas de fabricación más pequeñas y flexibles a menores costes de inversión. Esto llevó al desarrollo de tecnología alternativa de producción primaria de hierro que surgió a finales de la década de 1960 y principios de 1970: la tecnología de reducción directa (DR), donde la carga de óxido de hierro se reduce a hierro metálico por gases reductores a temperaturas por debajo del punto de fusión del hierro. El producto, hierro de reducción directa (DRI), es físicamente similar a la carga (generalmente mineral en bruto y/o pellets) y contiene los minerales de ganga del mineral original. El DRI también se conoce como hierro esponja. Es adecuado como sustituto de chatarra en acería y tiene ventajas de calidad: bajo contenido residual y facilidad de manejo y alimentación.
Los procesos DR pueden operar económicamente a niveles de producción mucho menores que un BF, típicamente <0,6 Mt/año. Requieren poca infraestructura y son mucho menos intensivos en capital. Algunos usan gas natural como materia prima para gases reductores. La disponibilidad de gas natural no es generalizada. Los procesos DR basados en carbón son principalmente de horno rotatorio y son populares solo en algunos países por razones técnicas y económicas.
Los procesos DR también sufren por producir un producto intermedio en competencia directa con chatarra, ya que necesita fusión y refinación a menudo en horno de inducción o arco eléctrico. El alto coste de electricidad hace la fusión eléctrica menos atractiva. En entornos deprimidos, la caída de precios de chatarra reduce el precio del DRI. Esto ha resultado en menor popularidad de procesos DR en la mayoría de países.
La menor popularidad de DR proporcionó incentivos para el desarrollo de la ruta de reducción por fusión (SR). El resultado fue una concentración de esfuerzos en procesos que pudieran competir con BF pero menos vulnerables a sus problemas.
Objetivos para el desarrollo de procesos SR de producción de hierro
- Reducción de costes: Como el BF es térmica y químicamente eficiente, hay poco margen para reducir costes de materias primas y energía. Pero hay oportunidades para reducir los altos costes asociados al BF evitando plantas y equipos intensivos en capital. El objetivo obvio era usar carbón no coquizante directamente como combustible y reductor para evitar unidad de coquización. La capacidad de usar finos de mineral también ofrecía eliminar costes de plantas de aglomeración (sinter/pellet). El uso de O₂ a granel, ampliamente disponible, ofrecía método para lograr altas temperaturas sin hornos de soplado en caliente, y como el O₂ está disponible a alta presión, no se necesitan grandes soplantes de aire.
- Operación a pequeña escala: Segundo objetivo: tamaño económico del proceso. Si se evita la dependencia de unidades asociadas, el coste de inversión global se reduce, permitiendo operación económica a capacidad menor (~0,5 Mt/año). Los procesos SR de pequeña capacidad también ofrecen planta menos compleja, con menor tiempo de construcción y más simple operación. Tales tecnologías pueden ser atractivas en países con dificultades para financiar grandes escalas y disponibilidad de carbón metalúrgico.
- Mayor flexibilidad: Proceso SR con bajos costes de capital y uso de carbón no coquizante puede tener mayor flexibilidad operativa. Una unidad SR pequeña y autosuficiente puede ser logística y gerencialmente más flexible que un gran complejo integrado (coquización, sinterización, BF) donde cambios o retrasos en un área afectan a todas. La flexibilidad en fuentes de combustible es ventajosa; un proceso que use amplia gama de carbones de proveedores variados da flexibilidad adicional.
- Capacidad de integración con tecnologías disponibles en otras áreas: El proceso debe producir hierro usable por procesos de acería existentes. Además, no debe interferir con procesos de producción de hierro ya operativos en la planta. El producto requerido debe ser similar al arrabio de BF en temperatura y composición química.
- Superioridad respecto a impacto ambiental: Con creciente conciencia ambiental, procesos con menor impacto tienen mayor aceptabilidad. Objetivo: menores emisiones y vertidos vs BF.
Concepto de proceso
Para que los procesos SR complementen y/o compitan con BF, se está desarrollando una nueva generación basada en carbón no coquizante como combustible y reductor principal, buscando producto de hierro líquido. Varios proponen usar O₂ a granel como oxidante para satisfacer requerimientos de calor por combustión de carbón. Algunos prevén uso extensivo de calentamiento eléctrico como fuente de calor.
La reducción por fusión de minerales para dar hierro líquido en procesos distintos al BF ha sido reconocida como técnicamente factible y atractiva; se han propuesto varios conceptos. Muchos nunca encontraron aplicación comercial y ahora parece improbable su desarrollo.
Para entender cómo los procesos SR han evolucionado al nivel actual, es necesario entender las posiciones de partida desde las que se desarrollaron los conceptos.
- Conceptos basados en acería de oxígeno básico (BOS): Finales 1970s-principios 1980s, interés en reducir costes de ruta BOS mejorando capacidad de fusión de chatarra. Estimulado por bajos precios de chatarra. Métodos de añadir combustible (carbón) al convertidor y liberar calor para fundir más chatarra soplando O₂ extra. La recuperación de energía en el convertidor tendía a ser ineficiente y gran parte de energía del combustible se perdía en gases de escape. Se dio cuenta de que estos gases eran muy adecuados como gases reductores en reducción directa, tecnología bien entendida. Luego fue obvio que el hierro reducido podía alimentarse al convertidor como carga metálica para proceso autosuficiente. Inicialmente, alimentar DRI en caliente desde unidad de reducción al reactor de acería se vio como difícil problema de ingeniería; se propusieron procesos donde DRI se enfriaba antes de descarga. Ahora se acepta que la mayor eficiencia energética por transferencia en caliente supera los problemas de ingeniería, y los conceptos actuales se basan en transferencia en caliente. Aunque hay características específicas de cada proceso BOS, los conceptos básicos y diseño termoquímico son prácticamente idénticos.
- Conceptos basados en reducción directa: Como procesos DR basados en gas natural se volvieron menos atractivos por disponibilidad y precios, se dirigieron esfuerzos a usar carbón no coquizante como fuente de gas reductor para plantas DR. El proceso DR ligado a gasificación de carbón se consideró técnicamente factible pero inviable por altos costes de capital de gasificación. Sin embargo, se propuso un gasificador-fundidor de diseño innovador ligado a un eje de reducción convencional. El gasificador-fundidor tiene lecho fluidizado alimentado con carbón y DRI del eje, con lanzas de O₂ sumergidas. El carbón que entra se desvolatiliza y el char restante forma principal constituyente del lecho fluidizado y combustible para fusión de DRI.
- Conceptos basados en hogar de BF: Varios diseños propusieron fusión y gasificación en lecho de coque, similar a etapa final de BF. En estos, O₂ y carbón se inyectan en reactor compactado con coque alimentado también con DRI. Hierro y escoria fundidos percolan a través del coque al fondo, y gases calientes salen por el lecho. El coque da lecho abierto para fusión y escape de gases, pero el combustible principal es carbón no coquizante quemado con O₂. Objetivo: minimizar consumo de coque. DRI también puede inyectarse en base con carbón y O₂ o introducirse desde tope con coque para reponer consumo. Desarrollo posterior: etapa de reducción en parte superior del reactor de fusión, dando proceso continuo contracorriente oxi-carbón. Buscaba acercarse a las altas eficiencias termoquímicas del BF.
- Conceptos con aporte de energía eléctrica: Base para varios procesos. Usan electricidad como fuente de calor y carbón/hidrocarburos solo como reductores. Suposición: energía nuclear proveerá electricidad abundante a muy bajo coste, y combustibles fósiles se encarecerán. Normalmente emplean calentamiento eléctrico para diseños de reactores que en otros aspectos se asemejan a procesos oxi-carbón. Reconocen que restricciones termoquímicas del sistema C/H/O/Fe aplican sea la fuente de calor combustión o electricidad.
- Conceptos con hornos de fusión eléctrica y combustible fósil como energía primaria: Varios procesos usan hornos eléctricos para fusión y reducción final, y combustibles fósiles (carbón no coquizante) como energía primaria. Combustibles se introducen en etapa de reducción y gases de escape, junto con otro calor residual, generan energía eléctrica para fusión. Este diseño permite desacoplamiento de reducción y fusión, que no necesitan estar estrechamente acopladas, ya que el proceso puede equilibrarse por importación/exportación de electricidad. Generalmente transfieren material parcialmente reducido más algo de combustible (char) de unidad de reducción al fundidor que también hace reducción final.
Basado en objetivos y conceptos, se realizó trabajo de desarrollo para varios procesos: BSC, CIG, Hoogovens, Kobe, Krupp, Korf, BSC Oxy/Coal BF, Kawasaki, Pirogas, Plasmasmelt, Sumitomo, DSS, Combismelt, Elred, Inred, etc. Algunos no sobrevivieron tras trabajo inicial a escala laboratorio. Algunos alcanzaron planta piloto y luego abandonados. Algunos esfuerzos se fusionaron por grandes actividades de "fusiones y adquisiciones" y el trabajo continuó con nuevos nombres. Sin embargo, el conocimiento adquirido ayudó al desarrollo posterior de procesos SR.
En años recientes, alrededor de veinte procesos SR han estado en desarrollo mundial. El principio básico es fundir mineral pre-reducido/sinter/pellets con carbón no coquizante y O₂ o aire caliente en un reactor. El objetivo de todos es consumir la menor cantidad de carbón no coquizante y O₂ para eficiencia de combustible.
Los procesos SR pueden dividirse en dos categorías: (i) procesos que usan carbón y electricidad; (ii) procesos que usan O₂ y carbón no coquizante.
Procesos que utilizan carbón y electricidad
Estos usan electricidad como energía y carbón no coquizante como reductor. Según número de etapas: (i) proceso de una etapa; (ii) proceso de dos etapas.
En proceso de una etapa, el reactor se alimenta con mineral en frío sin pre-reducción y carbón no coquizante como reductor. Tanto reducción como fusión ocurren en el fundidor eléctrico. Gases de escape se usan para generación interna de electricidad. Ofrece mayor flexibilidad vs otros procesos oxi-carbón.
En proceso de dos etapas, el DRI producido en unidad de reducción se funde en fundidor eléctrico. Gases de escape de unidad de reducción se usan para generación interna de electricidad. Ofrece mayor flexibilidad vs otros procesos oxi-carbón.
Los conceptos de procesos de una y dos etapas usando carbón y electricidad se muestran en Figura 1.
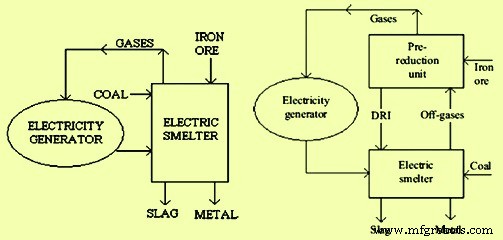
Figura 1 Conceptos de procesos de una y dos etapas usando carbón y electricidad
Procesos que utilizan oxígeno y carbón
Estos usan combustión oxi-carbón como fuente de energía y para reducción. Según número de etapas (diseño termoquímico): (i) una etapa; (ii) dos etapas; (iii) tres etapas.
El proceso de una etapa es el más simple de procesos de baño de hierro y representa teóricamente diseños ideales donde arrabio se produce en un solo reactor donde ocurren reducción y fusión. Mineral, carbón y O₂ se alimentan y gases evolucionados del baño se post-combustionan a grado muy alto (~75 %) y la mayor parte del calor se transfiere de vuelta al baño. El reactor se alimenta con carbón y mineral húmedos sin pre-reducción, por lo que tiene alto requerimiento energético. La energía total se suministra por combustión de carbón con O₂. Requerimientos de O₂ y carbón son altos por limitadas posibilidades de uso del gas reductor. Este proceso SR es generalmente ineficiente y económicamente poco atractivo, a menos que se den créditos adecuados por gran cantidad de gases de escape de alto valor (alta temperatura y potencial reductor). Control de escoria espumosa con potencial oxidante y características de ebullición altas, y erosión de refractarios son otros dos problemas. Ventajas: bajo coste capital, uso de mineral y carbón sin preparación, capacidad de aceptar mineral y carbón de baja ley. Romelt y Ausmelt son ejemplos. El concepto de proceso SR de una etapa usando O₂ y carbón sin y con post-combustión se muestra en Figura 2.
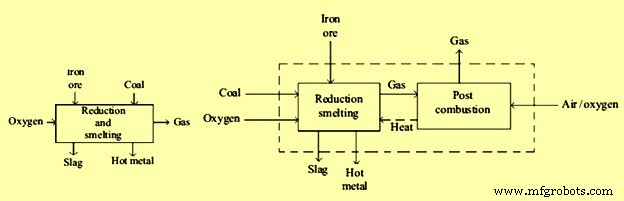
Figura 2 Concepto de proceso SR de una etapa usando O₂ y carbón sin y con post-combustión
En proceso de dos etapas, se usan dos reactores separados para pre-reducción y fusión-reducción. Gases de escape de etapa de fusión se usan para pre-reducción, reduciendo requerimiento energético para reducción final y fusión. Según grado de pre-reducción y post-combustión, se dividen en dos grupos. Primer grupo: procesos con alto grado de pre-reducción y muy bajo de post-combustión. Necesita control estrecho de fusión donde composición y cantidad de gases generados son justos para producir DRI altamente metalizado. Corex pertenece a esta categoría. Segundo grupo: procesos con bajo grado de pre-reducción y alto de post-combustión. Óxidos de hierro pre-reducidos en caliente se cargan en reactor de fusión con carbón no coquizante y O₂/aire precalentado. Gases que evolucionan del baño se post-combustionan por O₂/aire precalentado dentro del fundidor. Calor de post-combustión se transfiere eficientemente de fase gaseosa a baño líquido. Procesos como HIsmelt, DIOS, AISI-DOE, etc., pertenecen a este grupo. La eficiencia puede mejorarse separando zona de reacción de gas de zona de fusión. Ocurre pérdida de calor porque gases de escape del fundidor deben enfriarse de 1600 °C a 800 °C antes de usarse para reducción. Sin embargo, si hay carbono en zona de reacción de gas, puede ayudar a reducir temperatura de gas de escape por reacciones endotérmicas C+CO₂=2CO y C+H₂O=CO+H₂. El concepto de proceso SR de dos etapas usando O₂ y carbón sin y con post-combustión se muestra en Figura 3.
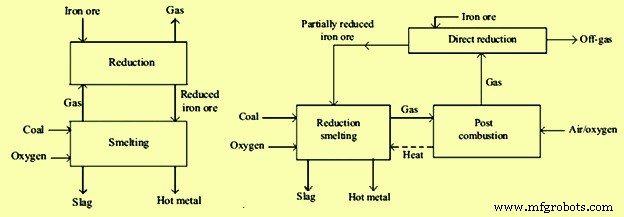
Figura 3 Concepto de proceso SR de dos etapas usando O₂ y carbón sin y con post-combustión
En proceso de tres etapas, un gasificador separado se acopla con unidad de fusión y pre-reducción para gasificar carbón produciendo CO, H₂, CH₄, etc. Necesita paso adicional de gasificación/reformación entre reactor de fusión y pre-reducción. La presencia de carbono en zona de gasificación ayuda a reducir temperatura de gases de escape del fundidor sin pérdida de energía. El concepto de proceso SR de tres etapas usando O₂ y carbón se muestra en Figura 4.
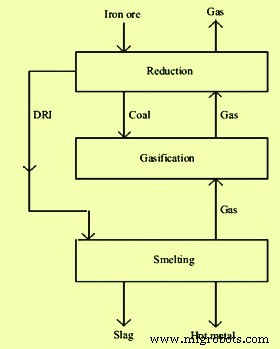
Figura 4 Concepto de proceso SR de tres etapas usando O₂ y carbón
Ventajas del proceso SR
- Menor coste de inversión por menor escala económica vs BF.
- Menor coste operativo principalmente por uso de carbón no coquizante.
- Alta intensidad de fusión con alta productividad por cinética de reacción más rápida y mayor tasa de transporte por convección. Capacidad de fusión específica muy alta, al menos el doble que en BF. Utilización directa de finos de mineral y carbón posible.
- No se requiere carbón coquizante costoso.
- Elimina sinterización/pelletización y coquización. Disminuye necesidad de mano de obra y reduce coste operativo.
- Amigable con medio ambiente por menores emisiones.
- Mantiene calidad de arrabio igual a BF.
- Mejor control sobre parámetros de proceso.
- Flexibilidad en selección de diseño termoquímico.
- Proceso de reducción más rápido que BF.
- Posible reciclaje de existencias, polvos internos, lodos y otros revertidos.
- Mejor economía energética usando gases de escape para generación eléctrica. Procesos SR producen gases ricos, usables para generación eléctrica.
Limitaciones del proceso SR
- Consume gran cantidad de O₂, cuya generación necesita mucha energía (~0,6 kWh/Nm³ O₂).
- Genera gran cantidad de gas de exportación de alto valor calórico (~2000 kcal/Nm³); viabilidad económica depende de su uso eficiente.
- Tamaño máximo de módulo SR limitado; puede no ser mejor alternativa si se requieren grandes capacidades de producción de hierro.
- Pre-reducción de mineral es necesaria.
- Necesita post-combustión altamente eficiente para cubrir requerimiento energético de fusión.
Proceso de manufactura
- Cómo elegir el acuerdo CVA perfecto para tu empresa de construcción
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Beneficio de Minerales de Hierro: Procesos y Técnicas Clave
- Técnicas Avanzadas de Forjado de Metales: Procesos y Aplicaciones
- Procesos de Fundición de Metales: Del Metal Fundido a Piezas Terminadas
- Desgasificación al vacío de acero líquido: mejora de resistencia y calidad
- Prototipado Rápido para Desarrollo de Producto: Guía Práctica
- Diseñando flujos de trabajo de procesos: Armonizando talento humano y automatización robótica
- 6 tendencias clave de manufactura que definieron 2018
- Cómo elegir el secador de aire comprimido ideal para su sistema