



El Proceso Corex: Alternativa Limpia y Rentable a la Producción Tradicional de Hierro
Proceso Corex para la Producción de Hierro
A finales del siglo XX, se tomaron varias iniciativas para el desarrollo de tecnología de reducción por fusión que pudiera ser ruta alternativa para producción de hierro líquido (arrabio), ya que la producción convencional en alto horno (BF) depende de carbón metalúrgico, necesario para producir coque de BF para producción de arrabio. El carbón metalúrgico no solo es costoso sino que está asociado a problemas ambientales durante su conversión a coque en baterías de hornos de coque. El proceso de reducción por fusión es aquel basado en tecnología de reducción por fusión y, por tanto, en este proceso la producción de arrabio se realiza sin coque metalúrgico. El proceso Corex es una de estas iniciativas. Es el primer y único proceso de reducción por fusión comercialmente establecido basado en carbón no coquizante, disponible como ruta alternativa al alto horno para producción de arrabio.
El proceso Corex fue desarrollado por el proveedor tecnológico austriaco VOEST a finales de la década de 1970, y su factibilidad se confirmó durante la década de 1980. La primera planta piloto se instaló en Kehl, Alemania, en 1981. La comercialización se alcanzó junto con el siderúrgico sudafricano ISCOR, donde el módulo C-1000 (C–0,5 M) se puso en marcha en noviembre de 1989 en sus obras de Pretoria. Este reactor de primera generación, llamado fundidor-gasificador, tenía diámetro de hogar de 5,5 m y tasa de producción de arrabio de 40-60 toneladas/hora. La capacidad nominal era 300.000 toneladas métricas/año. La aplicabilidad general de esta primera generación era limitada y hubo que resolver muchos problemas técnicos. No obstante, ayudó a superar la etapa crítica de demostración de esta tecnología.
Tras el éxito de la tecnología mediante operación del módulo C-1000, el desarrollador introdujo el módulo C-2000 (C-0,8 M). Tiene diámetro de hogar de 7,3 m y tasa de producción de 80-100 toneladas/hora. Capacidad nominal de 600.000-800.000 toneladas/año. La primera planta con este módulo se puso en marcha en 1995 en obras de Pohang de POSCO. Desde entonces, un módulo C-2000 en ArcelorMittal Sudáfrica–Saldanha (diciembre 1998), dos módulos en planta JSW Bellary, India (agosto 1999 y abril 2000), y dos módulos en planta ESSAR en Hazira, India.
Tras el éxito comercial del C-2000, el desarrollador ofreció módulos de mayor capacidad: (i) C-1,0 M: hogar 7,8 m, 100-125 t/h, 800.000-1 Mt/año; (ii) C-1,3 M: hogar 9,4 m, 125-160 t/h, 1,0-1,3 Mt/año; (iii) C-3000 (C-1,5 M): hogar 9,6 m, 160-180 t/h, 1,3-1,5 Mt/año; (iv) C-2,0 M: hogar 11,5 m, 210-240 t/h, 1,7-2,0 Mt/año. De estos, dos módulos C-3000 (C-1,5 M) han sido puestos en marcha por Baosteel China en Luojing, Shanghái: uno en noviembre 2007 y otro en marzo 2011.
Hoy, la tecnología Corex es un proceso reconocido para producir arrabio líquido con calidad idéntica a la de alto horno. Es un proceso de reducción por fusión directa industrial y comercialmente probado que permite producción rentable y ambientalmente compatible de arrabio directamente de mineral de hierro y carbón no coquizante. Es la única alternativa a la ruta convencional de BF que consiste en planta de sinter, hornos de coque y alto horno.
El proceso Corex se distingue de la ruta BF por: (i) uso directo de carbón no coquizante como agente reductor y fuente de energía; (ii) mineral de hierro puede cargarse directamente como mineral en bruto y pellets; (iii) uso de oxígeno puro en lugar de soplado en caliente rico en nitrógeno. El uso directo de carbón no coquizante es posible ya que el carbón se coquiza dentro del fundidor-gasificador. La alta temperatura de la cúpula supera 1000 °C, resultando en craqueo completo de hidrocarburos liberados por el carbón y evitando formación de alquitrán. La carga típica para Corex es 30 % mineral en bruto y 70 % pellets. Resultados operativos han mostrado que operación estable es posible incluso con fracción de mineral en bruto hasta 80 %. El uso de oxígeno de alta pureza genera gas de tope libre de nitrógeno. Por su alto valor calórico, este gas puede reciclarse para trabajo de reducción o usarse para generación de calor o energía.
El atractivo del proceso Corex se debe a: (i) calidad de arrabio adecuada para acería; (ii) bajos costes de inversión y operación por eliminación de hornos de coque y planta de subproductos; (iii) bajas tasas de emisiones relacionadas con el proceso; (iv) uso de amplia variedad de minerales y especialmente carbones no coquizantes; y (v) generación de gas de exportación de alto valor para generación eléctrica, producción DRI o sustitución de gas natural.
Descripción del proceso
La característica más innovadora del proceso Corex es la separación de las operaciones de reducción y fusión en dos reactores separados: eje de reducción y fundidor-gasificador. En la operación de dos etapas, el DRI producido en horno de shaft se carga en fundidor-gasificador para fusión. En el fundidor-gasificador, carbón no coquizante se gasifica inyectando oxígeno y mineral/pellets pre-reducidos se funden. El gas saliente se usa para reducción de mineral/pellets en el eje de reducción aguas arriba. El diagrama de flujo esquemático se muestra en Figura 1 y la vista esquemática de secciones principales en Figura 2.
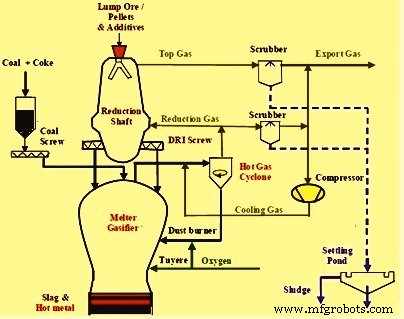
Figura 1 Diagrama de flujo esquemático del proceso Corex
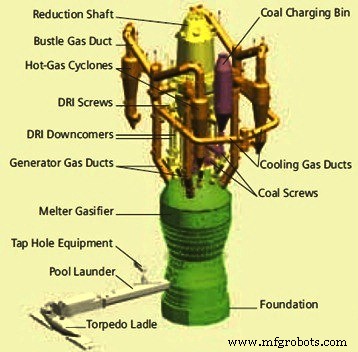
Figura 2 Vista esquemática de secciones principales de planta Corex
Mineral de hierro (mineral en bruto, pellets o mezcla) se carga en el eje de reducción, donde se reduce a DRI por gas reductor en contracorriente. Los materiales descienden por gravedad. El gas reductor a 800-850 °C y >3 kg/cm² se mueve en contracorriente hacia el tope y sale a 250-300 °C. El material férrico se reduce directamente a >90 % metalización en el eje, denominado DRI. El grado de metalización y calcinación de aditivos dependen fuertemente de cuatro parámetros: (i) cantidad y calidad de gas reductor; (ii) temperatura del gas reductor; (iii) reducibilidad de la carga ferrosa; y (iv) tamaño medio de partícula y distribución de sólidos cargados. Posteriormente, el DRI en caliente (~800 °C) y caliza y dolomita parcialmente calcinados se descargan al fundidor-gasificador desde el eje mediante tornillos de descarga de velocidad controlada.
El fundidor-gasificador se divide en tres zonas de reacción: (i) zona de espacio libre gaseoso (parte superior o cúpula); (ii) zona de lecho de char (parte media sobre toberas de oxígeno); y (iii) zona de hogar (parte inferior bajo toberas). Debido al flujo continuo de gas a través del lecho de char, existe también un lecho fluidizado en la zona de transición entre lecho de char y espacio libre. El fundidor-gasificador opera a 3-5 kg/cm² y comprende zona superior de lecho fluidizado a ~1500 °C y zona inferior de fusión y recolección líquida a ~1550 °C. Carbón no coquizante, caliza y cuarcita se cargan mediante sistema de tolva de esclusa en el espacio libre sobre el lecho fluidizado, donde se calientan rápidamente a 1000-1200 °C. También se añade algo de coque al eje para evitar agrupamiento de carga por adherencia de mineral/pellets y mantener permeabilidad del lecho.
La materia volátil se expulsa y partículas de carbono fijo caen en zona de gasificación donde se inyecta oxígeno a través de toberas tipo BF para quemar carbono a monóxido de carbono (CO). El oxígeno inyectado gasifica el char de carbón y genera CO. El calor sensible de gases calientes se transfiere al lecho de char, usado para fusión de hierro y escoria y otras reacciones metalúrgicas. La combustión exotérmica proporciona energía para completar reducción de DRI en caliente y fundir escoria y hierro. Además de reducción final y fusión, todas las demás reacciones metalúrgicas ocurren en el fundidor-gasificador. Arrabio y escoria se desparraman como en práctica convencional de BF.
Gas reductor para el eje se produce por combustión parcial de carbón con oxígeno en lecho fluidizado del fundidor-gasificador. Gas a 1050-1100 °C del fundidor-gasificador se enfría a temperatura de gas reductor (800-850 °C) por adición de gas de enfriamiento. Gas se limpia en ciclón caliente para reciclar finos atrapados. Una porción de gas limpio se introduce en eje como gas reductor con >94 % CO+H₂. El gas restante se mezcla con gas limpio de escape del eje y la mezcla se usa como gas combustible de exportación, también conocido como gas Corex.
El valor calórico del gas Corex es ~2000 kcal/Nm³. Componentes mayores por volumen: CO ~44 %, CO₂ ~30 %, H₂ ~21 %, humedad ~1 %, N₂ ~2 %, CH₄ ~1,5 %, polvo <5 mg/Nm³. Presión de gas Corex suministrado a consumidores ~700 mm columna de agua.
El cálculo de balance de calor y masa para un proceso de producción de hierro juega papel importante durante la operación de Corex.
Un sistema de reciclaje con estación de compresores y eliminación de CO₂ permite utilizar más gas de exportación para trabajo metalúrgico. Esto eleva la utilización de gas de exportación a nivel superior y mejora economía global del proceso, volviéndolo más ambientalmente amigable. Por este mayor uso de gas basado en reciclaje, la producción de gas en el fundidor-gasificador puede reducirse significativamente, reflejándose directamente en menor consumo de combustible y oxígeno. Con esto, la producción de escoria también se reduce en >20 %.
Química del proceso
En un proceso Corex, el concepto de BF se usa pero el BF se divide virtualmente en dos mitades en la interfaz de zona cohesiva (Figura 3). El proceso tiene tres etapas. Primera etapa en eje de reducción: carga de mineral reducida por gases del fundidor-gasificador y convertida a DRI en caliente. DRI en caliente se transfiere mecánicamente al fundidor-gasificador donde ocurren segunda y tercera etapa. Segunda etapa: fusión y carburación de DRI en caliente por carbón y oxígeno añadidos en fundidor-gasificador. Tercera etapa en parte superior del fundidor-gasificador: se mantiene lecho fluidizado de char de carbón. Aquí CO₂ y humedad (H₂O) se convierten a CO y H₂. Como prácticamente no hay CO₂ o H₂O en gas que sale del fundidor-gasificador, el grado de post-combustión de gas Corex es cero, resultando en gas rico en energía química.
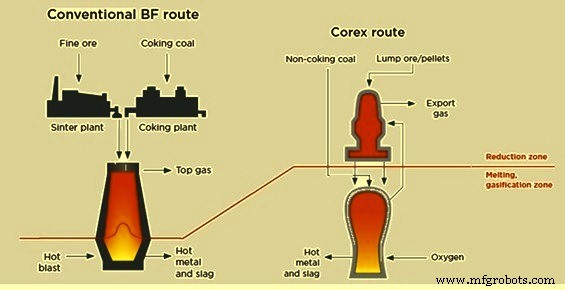
Figura 3 Comparación de conceptos de ruta BF y ruta Corex
Reacciones en el eje de reducción:
- Reducción de carga de hierro por CO y H₂ y metalización en varias etapas: Fe₂O₃ → Fe₃O₄ → FeO → Fe.
- Calcinación de caliza y dolomita: CaCO₃ = CaO + CO₂ y CaCO₃·MgCO₃ = CaO·MgO + 2CO₂.
- Reacción de deposición de carbono y formación de carburo de hierro (Fe₃C): 2CO = CO₂ + C y 3Fe + 2CO = Fe₃C + CO₂.
De las reacciones anteriores, reducción de óxido de hierro por hidrógeno y calcinación son endotérmicas; reducción por CO y deposición de carbono son exotérmicas. El gas reductor se desulfura casi completamente en el eje por presencia de cal y dolomita quemadas: CaO + H₂S = CaS + H₂O y MgO + H₂S = MgS + H₂O. Bajo contenido de sulfhídrico en gas de tope es importante para uso posterior de gas Corex.
Reacciones en el fundidor-gasificador:
- Secado de carbón a 100 °C.
- Desvolatilización de carbón a 200-950 °C con liberación de metano (CH₄) e hidrocarburos superiores (CₙHₘ).
- Descomposición de materia volátil por alta temperatura en zona de espacio libre. Hidrocarburos se craquean a hidrógeno y carbono elemental (CₙHₘ = n C + (m/2) H₂). Deseable que todos los hidrocarburos superiores se craqueen en zona de espacio libre para asegurar gas reductor de buena calidad. Se logra manteniendo temperatura de cúpula 1050-1100 °C. Otras reacciones en zona de espacio libre: (i) CO₂ + C = 2CO (reacción Boudouard); (ii) H₂O + C = CO + H₂ (reacción gas de agua); (iii) CO + H₂O = CO₂ + H₂ (reacción de cambio).
- Calcinación de caliza y dolomita no calcinadas.
- Reducción de óxido de hierro residual en hierro esponja.
- Reducción directa de FeO en DRI por carbono en lecho de char.
- Combustión de char de carbón por oxígeno cerca de toberas, donde existe temperatura máxima. Reacciones de gasificación de carbono en zona de toberas: (i) 2C + O₂ = 2CO; (ii) 2CO + O₂ = 2CO₂; (iii) C + CO₂ = 2CO.
- Fusión de hierro y escoria y separación de arrabio y escoria líquida.
Características del producto y consumos específicos
Análisis típico de arrabio Corex: carbono 4,5 %, silicio 0,5 %, manganeso 0,08 %, azufre 0,03 %, fósforo 0,1 %. Temperatura ~1470-1500 °C.
Análisis típico de escoria: CaO 35 %, MgO 13 %, SiO₂ 31 %, Al₂O₃ 15 %, FeO 0,4 %, TiO₂ 0,5 %, S 1,2 %. Temperatura ~1520-1580 °C.
Análisis típico de gas de tope: CO ~42 %, H₂ ~19 %, CO₂ ~31 %, CH₄ ~1,9 %. Gas reductor típico: CO ~62 %, H₂ ~23 %, CO₂ ~9 %, CH₄ ~2 %. Gas de exportación típico: CO ~44 %, H₂ ~21 %, CO₂ ~30 %, humedad ~1 %, N₂ ~2 %, CH₄ ~1,5 %, polvo <5 mg/Nm³.
Consumos específicos típicos por tonelada de arrabio: ~940 kg carbón no coquizante seco, 265 kg aditivos, 520 Nm³ oxígeno. Con reciclaje de gas de exportación: ~770 kg carbón, 185 kg aditivos, 455 Nm³ oxígeno. Generación típica por tonelada: ~340 kg escoria líquida, ~16.500 millares Nm³ gas de exportación con valor calórico ~1910 kcal/Nm³. Con reciclaje: ~265 kg escoria, ~14.100 millares Nm³ gas con ~1790 kcal/Nm³.
En Corex, ~45 % de energía total se usa para producción de hierro y el resto va a gas combustible de exportación. El arrabio tiene contenidos de carbono y silicio similares a BF. Sin embargo, casi todo el azufre del carbón entra en escoria y arrabio. El azufre orgánico se gasifica y es absorbido por DRI, regresando al fundidor-gasificador como sulfuro de hierro.
Aspectos ambientales del proceso
Corex captura la mayoría de contaminantes en estado inerte en escoria e hidrocarburos liberados se destruyen en cúpula del fundidor-gasificador. Por coquización in-situ de carbón en fundidor-gasificador, gran parte del azufre se captura en escoria, disminuyendo drásticamente emisiones gaseosas de SO₂ o H₂S. Además, al usar oxígeno puro en lugar de soplado en caliente, Corex reduce significativamente emisiones de nitrógeno como NOx y da ventajas respecto a emisiones de polvo. Los niveles de emisión con Corex son mucho menores que la ruta BF (BF, planta sinter, hornos de coque).
Corex emite al menos 15 % menos CO₂ vs BF. Emisiones de aire también menores que BF convencionales. CO₂: ~1420 kg/tHM vs ~1900 kg/tHM BF. SO₂: ~55 kg/tHM vs ~1400 kg/tHM BF. Particulados y NOx: ~10 % de ruta BF. Fenoles: ~0,04 g/tHM vs 100 g/tHM BF. Sulfuros: ~0,01 g/tHM vs 180 g/tHM BF. Amoníaco: 60 g/tHM vs 900 g/tHM BF. Cianuros en aguas residuales: eliminados completamente en ruta Corex.
Ventajas y limitaciones del proceso Corex
Ventajas: (i) reducción de coste específico de inversión vs ruta BF convencional; (ii) menor coste de producción; (iii) mejor desempeño ambiental por menores emisiones y vertidos; (iv) mayor valor calórico de gas de exportación para amplia gama de aplicaciones; (v) flexibilidad en materias primas (amplia variedad de minerales y carbones); (vi) buena flexibilidad operativa respecto a capacidad, paradas y cambios de materias primas.
Limitaciones: (i) distribución optimizada de carbón y DRI necesaria en fundidor-gasificador para evitar flujo periférico de gases calientes; (ii) ausencia de post-combustión resulta en pérdida de energía química en gases de exportación, resultando en alto consumo de carbón; (iii) muchos equipos (compresor de gas de enfriamiento) son intensivos en mantenimiento; (iv) transferencia de DRI en caliente y reciclaje de gas caliente son peligrosos, especialmente durante mantenimiento; (v) fundidor-gasificador sujeto a alta ocurrencia de picos de presión por uso de carbón crudo con malas condiciones de lecho de char, resultando en atascos de sistemas de reciclaje de polvo y limpieza de gases; (vi) sensibilidad a parámetros de calidad de entradas: granulometría, % finos, decrepitación, comportamiento de degradación a alta temperatura de carbón, mineral y pellets.
Proceso de manufactura
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Proceso ITmk3 de Kobe Steel: Producción Ecológica de Nuggets de Hierro
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Técnicas Optimizadas de Laminación por Corte para Producción Eficiente de Barras
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Producción Experta de Tubos Sin Costura de Alta Calidad
- Guía completa para la fabricación de refractarios conformados
- Domine el Proceso de Diseño de Ingeniería: Consejos Comprobados para Éxito en Producción
- Producción de Aleación Tungsteno-Níquel-Hierro: De la Mezcla de Polvos al Sinterizado Final