



Gasificación de carbón: Conversión de carbón en gas de síntesis limpio
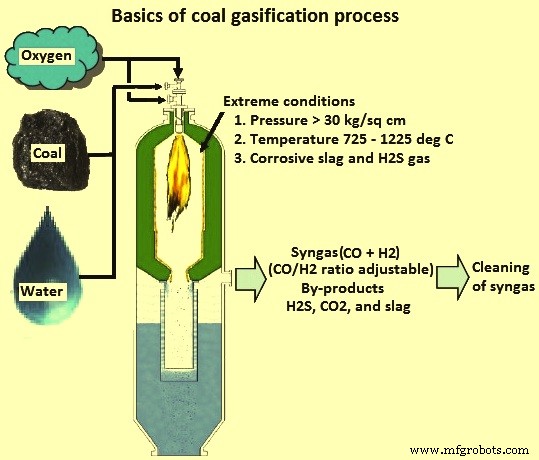
La gasificación de carbón es una tecnología de conversión que convierte cualquier material que contenga carbono (C), como el carbón, en gas de síntesis (syngas). Es un proceso de alta temperatura con temperaturas que alcanzan típicamente 1,225 °C. La temperatura se optimiza para producir un gas combustible con un mínimo de líquidos y sólidos. Este proceso consiste en calentar el material de alimentación carbón en un recipiente con o sin la adición de oxígeno (O2). El carbono reacciona con agua en forma de vapor y O2 a presión relativamente alta, típicamente mayor que 30 kilogramos por centímetro cuadrado (kg/cm²), y produce syngas crudo, una mezcla compuesta principalmente de monóxido de carbono (CO) e hidrógeno (H2) y algunos subproductos menores. Los subproductos se remueven para producir un syngas limpio que puede usarse: (i) como combustible para generar energía o vapor, (ii) como componente químico básico para un gran número de usos en las industrias petroquímica y de refinación, y (iii) para la producción de H2. La gasificación agrega valor a materias primas de bajo o negativo valor al convertirlas en combustibles y productos comercializables. Los fundamentos del proceso de gasificación se dan en la Figura 1.
Historia y desarrollo actual
El gas de ciudad, un producto gaseoso fabricado a partir de carbón, que contiene aproximadamente 50% H2, con el resto compuesto principalmente de metano (CH4) y dióxido de carbono (CO2), con 3% a 6% CO, es un producto gaseoso fabricado a partir de carbón. Se ha usado desde principios de 1800.
El proceso original para la gasificación de carbón fue desarrollado por los investigadores alemanes Franz Fischer y Hans Tropsch en el Instituto Kaiser Wilhelm en la década de 1920. La gasificación se usó extensivamente durante la Segunda Guerra Mundial para convertir carbón en combustibles de transporte vía el proceso Fischer-Tropsch. Sasol ha construido una planta en Sasolburg con el objetivo principal de convertir carbón de baja calidad en productos petrolíferos y el primer líquido se produjo de esta planta en 1955. El proceso de gasificación de carbón se ha usado extensivamente en los últimos 50 a 60 años para convertir carbón y aceite pesado en H2 para la producción de amoníaco/urea fertilizante. La industria química y la industria de refinación aplicaron la gasificación en los años 1960 y 1980, respectivamente, para preparación de materia prima. En los últimos 10 a 15 años, el proceso está siendo usado por la industria de energía en plantas de Ciclo Combinado de Gasificación Integrada (IGCC).
Proceso Fischer-Tropsch
El proceso Fischer-Tropsch es una reacción química catalizada en la cual CO y H2 se convierten en hidrocarburos líquidos de varias formas. Los catalizadores típicos usados son cobalto y hierro. El propósito principal de este proceso es producir combustible sintético. La utilidad de este proceso es principalmente debido a su capacidad para producir hidrocarburos fluidos o H2 a partir de una materia prima sólida.
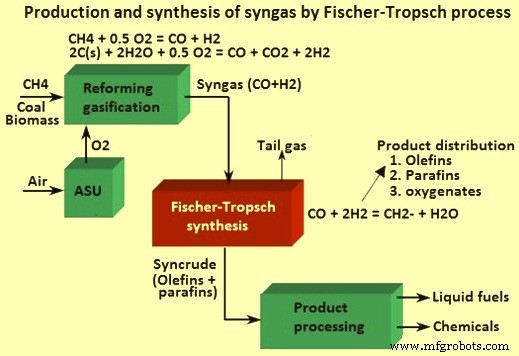
El proceso original Fischer-Tropsch se describe por la ecuación química (2n+1)H2 + nCO = CnH(2n+2) + nH2O. Los reactivos iniciales en la reacción anterior (es decir, CO + H2) pueden producirse por otras reacciones como la combustión parcial de CH4 en el caso de aplicaciones GTL (gas a líquido) según la ecuación CH4 + 0.5O2 = 2H2 + CO o por la gasificación de carbón en el caso de CTL (carbón a líquido) según la ecuación C + H2O = H2 + CO. La energía necesaria para la reacción de carbón y vapor es proporcionada agregando aire o O2. Esto conduce a la reacción C + 0.5O2 = CO. La producción y síntesis de syngas por el proceso Fischer-Tropsch se muestra en la Figura 2.
Comparación de gasificación de carbón con combustión de carbón
La gasificación y la combustión esencialmente pueden considerarse como dos extremos de un rango para reacciones. La combustión es oxidación completa, mientras que la gasificación es oxidación parcial. Además, la combustión ocurre en un entorno oxidante (exceso de O2), mientras que la gasificación ocurre en un entorno reductor (O2 agotado). La gasificación es más eficiente y tiene menores emisiones. En el caso de la gasificación, el agua puede agregarse como reactante para aumentar el contenido de H2 del producto. La Tabla 1 proporciona una lista de las reacciones más significativas y el cambio de entalpía asociado con cada una de estas reacciones. Al observar las dos primeras reacciones en la tabla, se ve que el carbón denotado como C reacciona con un átomo de O2 (0.5 O2) para obtener CO y con dos átomos de O2 para obtener CO2. En realidad, la segunda reacción no es un proceso de un solo paso, ya que la fase sólida C reacciona con un átomo de O2 para producir CO, que luego reacciona con el segundo átomo de O2 para formar CO2. Todas las reacciones en la tabla son exotérmicas, excepto las dos reacciones identificadas como gasificación con vapor y gasificación con CO2. Estas dos reacciones endotérmicas son las que más a menudo se refieren como gasificación, donde el C sólido se convierte en un gas reactivo a través de una reacción con un gas "no reactivo" (H2O o CO2). Además, estas dos reacciones al ser endotérmicas requieren altas temperaturas para proceder.
La reacción general de oxidación parcial es 2CHn + O2 = 2CO + nH2. El consumo de O2 en el proceso depende del contenido de cenizas y CV del carbón. El suministro insuficiente de O2 asegura la oxidación parcial del carbón. Esta reacción produce una mezcla de gases: H2, CO, CH4, y CO2. El producto final es syngas. La composición de la mezcla cambia con la presión.
| Tabla 1: Reacciones de gasificación y combustión | |||
|---|---|---|---|
| Nº | Proceso de reacción | Ecuación | Cambio de entalpía |
| 1 | Gasificación con O2 | C + 0.5O2 = CO | -2180.3 kcal/kg C |
| 2 | Combustión con O2 | C + O2 = CO2 | -7844.7 kcal/kg C |
| 3 | Gasificación con CO2 | C + CO2 = 2CO | 3484 kcal/kg C |
| 4 | Gasificación con vapor | C + H2O = CO + H2 | 2640.7 kcal/kg C |
| 5 | Gasificación con H2 | C + 2H2 = CH4 | -1485.4 kcal/kg C |
| 6 | Reacción de cambio agua-gas | CO + H2O = CO2 + H2 | -361.4 kcal/kg CO |
| 7 | Metanación | CO + 3H2 = CH4 + H2O | -1768.4 kcal/kg CO |
La gasificación de carbón se lleva a cabo con cantidad limitada de O2 que es alrededor de una quinta parte a un tercio del O2 teóricamente requerido para combustión completa. Solo una fracción de C se quema para generación de calor. H2 y CO son los principales productos de la gasificación. CH4 y CO2 son los otros dos productos principales y su contenido sube con el aumento de presión y el contenido de H2+CO bajando. En los gasificadores de carbón, dos procesos fisico-químicos tienen lugar. Estos son: (i) proceso de pirólisis o desvolatilización, y (ii) proceso de gasificación.
En el proceso de pirólisis, a medida que el carbón entra en el gasificador, primero es secado por los gases calientes presentes en el gasificador. Una serie de procesos físicos y químicos complejos comienzan lentamente a temperaturas menores de 350 °C y se aceleran a medida que la temperatura supera los 700 °C. La composición de los productos liberados de la pirólisis depende de la temperatura, presión y composición del gas durante la pirólisis. El proceso de pirólisis puede representarse por la reacción Carbón → Calor → Carbón coque → Gases → Vapores o líquido.
Los tres productos que se producen por pirólisis son: (i) gases ligeros como CO, H2, CO2, CH4, y H2O (vapor de agua), (ii) alquitrán, que es un líquido corrosivo y viscoso compuesto de moléculas inorgánicas y orgánicas pesadas, y (iii) coque, que es un residuo sólido que contiene principalmente C.
El proceso de gasificación involucra una serie de reacciones endotérmicas que son soportadas por el calor producido por las reacciones de combustión que ocurren dentro del gasificador. Estas reacciones se representan por las ecuaciones: (i) C + O2 = CO2 con delta H = -94.05 kcal/mol, y (ii) H2 + 0.5O2 = H2O con delta H = -68.3 kcal/mol. Las principales reacciones de gasificación que tienen lugar son: (i) reacción de cambio agua-gas, (ii) reacción de Boudouard, (iii) conversión de cambio, y (iv) metanación.
En la reacción de cambio agua-gas donde ocurre la oxidación parcial de C por vapor y se representa por la ecuación C + H2O = H2 + CO con delta H = 28/3 kcal/mol. Durante la reacción de Boudouard, el coque presente en el gasificador reacciona con el CO2 y produce CO. La reacción reversible se representa por la ecuación CO2 + C = 2CO con delta H = 38 kcal/mol. La conversión de cambio es una reacción endotérmica y se conoce como reacción de cambio agua-gas. Debido a esta reacción, hay un aumento en la relación H2 a CO en el gas. Esta reacción se usa durante la producción de syngas. La reacción es CO + H2O = CO2 + H2 con delta H = -10.1 kcal/mol. Para la metanación, se usa catalizador base níquel. Este catalizador a 1100 °C y a una presión de 6 kg/cm² a 8 kg/cm² acelera la reacción de formación de CH4 que es preferida en aplicaciones IGCC debido a su alto poder calorífico. La reacción involucrada se da por la ecuación C + 2H2 = CH4 con delta H = 17.8 kcal/mol.
Las reacciones completas de gasificación se llevan a cabo en los gasificadores que requieren operar a cierta temperatura para impulsar ciertas reacciones endotérmicas C-vapor y C-CO2. La temperatura requerida se mantiene por el calor evolucionado de la reacción exotérmica entre O2 y carbón.
Dependiendo del medio de gasificación, los gasificadores se clasifican en dos categorías: (i) soplados por aire, y (ii) soplados por O2. En gasificadores soplados por aire, el aire se usa como medio de gasificación, mientras que en gasificadores soplados por O2, O2 puro se usa como medio de gasificación. Cuando el aire se usa como medio de gasificación, el N2 se trae simultáneamente al proceso, lo que resulta en la dilución del gas de producto. Como resultado, el gas de producto tiene un valor calórico (CV) más bajo.
Dependiendo del contacto entre gas y combustible, hay cuatro tipos de gasificadores (Figura 3). Estos son: (i) gasificador de lecho móvil o fijo, (ii) gasificador de lecho fluidizado, (iii) gasificador de lecho arrastrado, y (iv) gasificador de flujo de transporte. Los cuatro tipos de gasificadores se basan en la oxidación parcial (gasificación) de una materia prima carbonácea (que contiene C) (carbón). Mientras cada uno de estos puede hacer un gas reductor aceptable para la producción de DRI, los gasificadores de lecho fijo y lecho fluidizado son la opción preferida para carbones de alta ceniza.
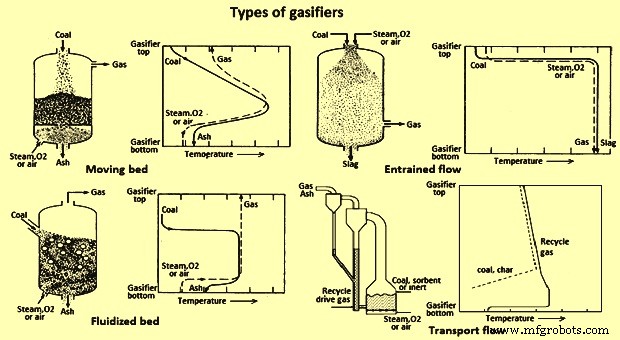
La tecnología de gasificación de lecho móvil es la tecnología más antigua y se usa ampliamente. El gasificador también se conoce como gasificador de lecho fijo. El medio de gasificación fluye lentamente a través de un lecho fijo de partículas sólidas. Las dos configuraciones posibles de este tipo de gasificadores son up-draft y down-draft dependiendo de la dirección del flujo del medio de gasificación. La configuración up-draft es más comúnmente usada ya que hay bajo contenido de alquitrán. El tamaño de carbón de alimentación preferido es de 5 mm a 80 mm. La zona de combustión alcanza una temperatura máxima de alrededor de 1500 °C a 1800 °C y para la zona de gasificación de escoria y ceniza seca, una temperatura máxima de alrededor de 1300 °C. El perfil de temperatura se forma sobre el lecho, de modo que el carbón de alimentación es sucesivamente precalentado, secado, pirólizado, gasificado y combustado. El gasificador Lurgi es la tecnología de gasificador de lecho móvil más antigua.
El gasificador de lecho fluidizado tiene el lecho de partículas sólidas que se comporta como un fluido. En este tipo de gasificador, el tamaño de partícula de la materia prima es menor a 5 mm y las partículas están suspendidas en el gas rico en O2. El gas ascendente reacciona con la materia prima y mantiene el estado fluidizado de las partículas de carbón. Una distribución de temperatura uniforme se logra en este tipo de gasificadores. Además, en este tipo de gasificador, la formación de clinker y desfluidización del lecho se evita ya que la temperatura de operación está en el rango de 800 °C a 1050 °C, que está bien por debajo de la temperatura de fusión de cenizas. La descarga de cenizas puede llevarse a cabo en forma de cenizas secas o aglomeradas. El gasificador de lecho fluidizado de ceniza seca se usa tradicionalmente para carbones de bajo rango. El gasificador de lecho fluidizado de ceniza aglomerada se usa para cualquier rango de carbón.
El gasificador de flujo arrastrado usa partículas de carbón pulverizado de tamaño menor a 0.1 mm que están suspendidas en una corriente de vapor y O2 a alta velocidad. Dependiendo del método de alimentación de carbón, seco (nitrógeno usado como gas de transporte) o húmedo (transportado en suspensión acuosa), los gasificadores aceptan casi cualquier tipo de carbón. Los gasificadores de flujo arrastrado aseguran alta conversión de C ya que operan a un rango de alta temperatura de 1400 °C a 1600 °C (bien por encima de la temperatura de escoriación de cenizas). Estos gasificadores son de alta capacidad ya que el tiempo de residencia del gas se mide en segundos.
Los gasificadores de transporte son gasificadores de alimentación seca, no escoriantes. El gasificador de transporte se basa en el campo de flujo hidrodinámico. Tiene excelente contacto gas-sólidos y muy baja resistencia de transferencia de masa entre gas y sólidos. Tiene una atmósfera altamente turbulenta que permite alto rendimiento de carbón y altas tasas de liberación de calor a una temperatura baja que evita problemas con manejo de escoria y erosión de revestimiento.
Además del CO y H2 deseados, el syngas que sale de un gasificador también contiene otros compuestos. El producto de la gasificación contiene componentes deseables como CO, H2, CH4 y componentes indeseables como CO2, H2O, cenizas, hollín arrastrado, alquitrán, materia particulada, cierta cantidad de H2S (sulfuro de hidrógeno), y trazas de amoníaco, ácido clorhídrico, cianuro de hidrógeno. Por tanto, la limpieza de syngas es un aspecto importante del proceso de gasificación de carbón. Los componentes indeseables necesitan ser removidos del gas de producto. Hay varias técnicas usadas para remover los componentes indeseables.
Los gases de producto (CO, H2, y CH4) del proceso de gasificación de carbón tienen valor de combustible. Si se usa tecnología de gasificación de lecho fijo, el syngas también contiene compuestos orgánicos aromáticos. Típicamente, 1 kg de carbón bituminoso puede convertirse en 1.5 m³ a 1.7 m³ de syngas.
En términos de flexibilidad de materia prima, varios diseños de plantas de gasificación se han desarrollado para utilizar diversas calidades de carbón. La gasificación resulta en emisiones gaseosas muy bajas de contaminantes convencionales (no GEI), debido a la naturaleza de la operación del proceso. También ofrece una ruta potencialmente de bajo costo marginal para capturar el subproducto CO2 resultante para almacenamiento geológico o recuperación mejorada de petróleo de campos petrolíferos.
Además, los procesos de gasificación de carbón requieren uso significativo de agua. También son grandes emisores de CO2. Por 1 tonelada de syngas, el consumo típico de carbón es de alrededor de 2.8 toneladas, el requerimiento de agua es de alrededor de 6.6 toneladas y la generación de CO2 es de alrededor de 2.5 toneladas. El CO2 liberado es como subproducto y puede venderse o comprimirse para transportar al almacenamiento subterráneo.
Hay varios conceptos de gasificadores. Una descripción general de los reactores de algunos de los principales conceptos de gasificadores se da a continuación.
Gasificador GE Energy
GE Energy adquirió su tecnología de gasificación de Chevron en 2004. El gasificador de carbón GE comprende un gasificador de lecho arrastrado, alimentación descendente, de una sola etapa, revestido con refractario, para producir syngas. La suspensión de carbón/agua se bombea a la parte superior del gasificador, que junto con O2 se introduce a través de un solo quemador (Figura 4). El carbón reacciona exotérmicamente con el O2 a alta temperatura (1200 °C a 1480 °C) para formar syngas. El syngas contiene principalmente H2 y CO, y escoria.
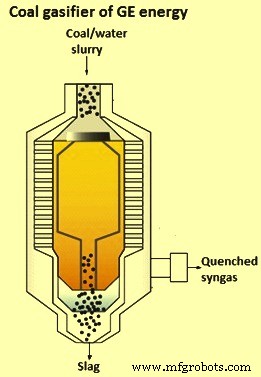
La escoria que fluye hacia abajo es enfriada y luego removida del fondo del gasificador vía un arreglo de lock-hopper. El agua que sale del lock-hopper se separa de la escoria y se envía a una unidad de lavado después de lo cual puede reciclarse para preparación de suspensión. El syngas crudo que sale del gasificador puede enfriarse por un intercambiador de calor radiante y/o convectivo y/o por un sistema de enfriamiento directo, donde se inyecta agua en el syngas crudo caliente. La selección de estas alternativas es una elección de costo y aplicación.
El diseño de enfriamiento radiante usa un enfriador de syngas radiante tolerante a hollín que genera vapor de alta presión. La escoria se enfría en una piscina de agua ubicada en el fondo del recipiente del reactor, y se remueve a través de un lock-hopper. El syngas se enfría aún más después de salir del gasificador por un lavador de agua para remover la materia particulada fina, antes de que el gas se envíe al procesamiento posterior. El sistema de enfriamiento directo usa un enfriamiento de agua de gas de salida donde el gas caliente que sale del gasificador es contactado directamente con agua vía un anillo de enfriamiento. Luego se sumerge en agua en la porción inferior del recipiente del gasificador. El syngas enfriado, saturado, se envía entonces a un lavador para remoción de hollín y materia particulada. El diseño de enfriamiento directo es menos eficiente, pero también menos costoso, y se usa comúnmente cuando se necesita un syngas con mayor relación H2 a CO.
Gasificador Conoco Phillips E-Gas
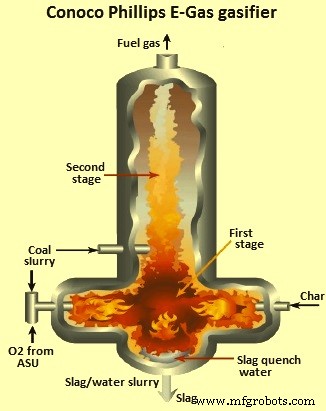
El gasificador Conoco Philips E-gas fue originalmente desarrollado por DOW Chemicals y demostrado en Louisiana Gasification Technology Inc. (LGTI) de 1987 a 1995. Es un gasificador de flujo arrastrado y se muestra en la Figura 5. Es un gasificador de dos etapas con 80% de alimentación a la primera etapa (inferior). El gasificador es alimentado con suspensión de carbón/agua, soplado con O2, revestido con refractario, con sistema de remoción continua de escoria y remoción de particulado en seco. El proceso E-Gas es bueno para una amplia gama de carbones.
Gasificador Shell
La tecnología de gasificación de Shell comprende un gasificador de alimentación seca, presurizado, de flujo arrastrado, escoriante. La variante basada en carbón fue desarrollada en la década de 1970. El carbón es pulverizado y alimentado al gasificador a través de dos juegos de quemadores opuestos horizontalmente usando un gas de transporte (ya sea syngas o nitrógeno). O2 precalentado y vapor (como moderador) se mezclan y se alimentan al inyector, donde reaccionan con el carbón para producir syngas que consiste principalmente de H2 y CO con solo pequeña cantidad de CO2 y sin hidrocarburos líquidos o gaseosos. Los gases de producto calientes fluyen hacia arriba a través de una pared cilíndrica de membrana vertical, como se muestra en la Figura 6.
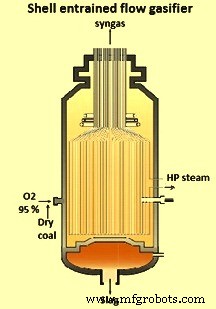
La ceniza fundida arrastrada con el syngas de flujo ascendente se deposita en las paredes de agua y fluye hacia abajo. Se remueve a través de la base del gasificador donde se enfría en un baño de agua. El syngas crudo sale del gasificador en el rango de temperatura 1370 °C a 1480 °C y luego se trata con gas de producto reciclado a temperatura más baja para convertir cualquier escoria fundida arrastrada en material sólido endurecido. Luego entra en el enfriador de syngas para recuperación de calor, generando vapor sobrecalentado de alta presión (HP). La mayor parte de la ceniza volante contenida en el syngas crudo que sale del enfriador de syngas se remueve del gas usando equipos de filtro comerciales o ciclones. Cualquier ceniza volante restante se captura aguas abajo con un lavador húmedo.
Gasificador Siemens
El gasificador Siemens es un sistema de alimentación seca, presurizado, de flujo arrastrado, con un quemador de disparo superior a través del cual el carbón junto con O2 y vapor se introduce (Figura 7). Puede diseñarse con revestimiento refractario, para materias primas de baja ceniza, o con una estructura de pared de membrana estanca al gas en la sección de gasificación del gasificador.
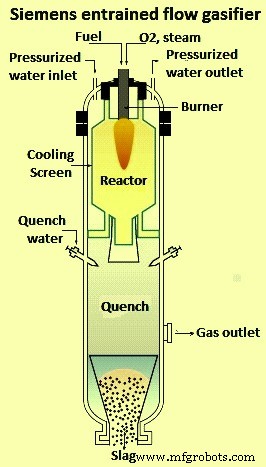
La escoria fundida formada en el gasificador fluye hacia abajo por la cámara del reactor hacia la sección de enfriamiento donde se solidifica al contacto con agua de un anillo de boquillas de enfriamiento y se remueve a través de un arreglo de lock-hopper. El gasificador puede lograr tasas de conversión de C superiores al 99% y la tecnología es adecuada para todo tipo de carbones, desde antracita hasta lignito.
Gasificador de carbón KBR TRIG
La tecnología de Gasificación Integrada de Transporte (TRIG) fue desarrollada por la Southern Company y KBR Inc. Está diseñada para procesar carbones de bajo rango reactivos, incluyendo aquellos con hasta 50% de cenizas y alto contenido de humedad, y puede operarse con vapor y ya sea aire u O2 como medio de gasificación. La operación soplada por aire es preferible para generación de energía, mientras que la operación soplada por O2 es mejor adecuada para producción de syngas. El diseño simplificado del proceso TRIG se muestra en la Figura 8.
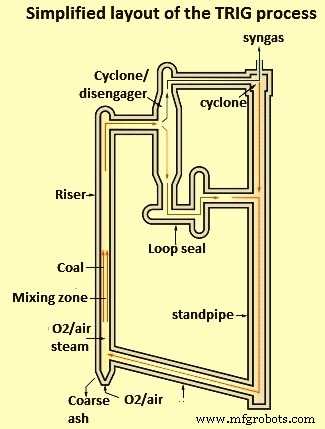
El sistema comprende un gasificador circulante, que consiste en una zona de mezcla, riser, disengager, ciclón, standpipe, sello de bucle, y pata en J. Esto está diseñado para operar a altas tasas de circulación de sólidos y velocidades de gas, resultando en mayor rendimiento, conversión de C y eficiencia. El syngas crudo se forma en la porción del riser de la unidad, desde la cual, cargado con sólidos no reaccionados, pasa a través de una serie de ciclones donde los sólidos son removidos. El material de ceniza es recirculado a través del riser para permitir que el C no convertido sea utilizado y para proporcionar calor al gasificador. A medida que la ceniza se acumula en el downcomer, se descarga de la unidad. El gasificador opera a temperaturas moderadas y por debajo del punto de fusión de la ceniza, lo que puede aumentar la fiabilidad y disponibilidad del equipo. Esta última se ve mejorada por el uso de un filtro de particulado aguas abajo, que elimina el lavado con agua y reduce significativamente el consumo de agua de la planta y la descarga de efluentes.
Gasificador de carbón presurizado de fondo seco Lurgi
El proceso de gasificación Sasol Lurgi comprende la reacción de vapor y O2 con carbones de tamaño lumps, de bajo o medio coquizado, en una rejilla rotativa a presiones de 20 kg/cm² a 30 kg/cm². El gasificador para el proceso de gasificación de carbón presurizado de fondo seco se muestra en la Figura 9.
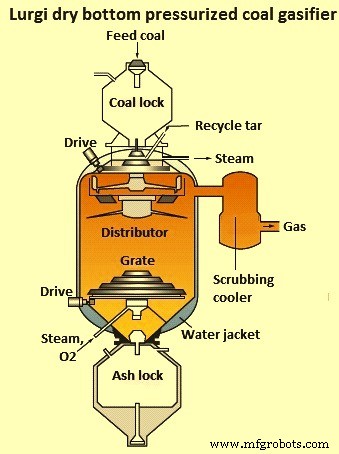
En la zona de combustión inferior en la rejilla, el coque de carbón se quema con O2 para proporcionar energía para las reacciones de gasificación. A medida que el carbón se mueve hacia abajo en el gasificador, es calentado por el syngas de flujo ascendente que sale del gasificador. El calor causa que el carbón se seque seguido de desvolatilización. Algunos de los productos desvolatilizados escapan antes de reaccionar y salen del gasificador con el syngas crudo. A medida que el carbón desvolatilizado se mueve hacia abajo, es gasificado con productos de combustión de la zona de combustión inferior. En el modo de operación de ceniza seca, el vapor en exceso se inyecta con O2 para mantener la temperatura por debajo de la temperatura de fusión de cenizas. Una rejilla de cenizas rotativa accionada por motor se usa para remover cenizas en estado "seco" y también para soportar el lecho de carbón.
El flujo en contracorriente de agente de gasificación y combustible resulta en una alta eficiencia térmica del gasificador para producir un gas crudo con valores caloríficos de alrededor de 2650 kcal/m³ a 2850 kcal/m³. Dependiendo de las características del carbón de alimentación, el gas de producto contiene por volumen 25% a 33% CO2, 15% a 21% CO, 35% a 41% H2 y 10% a 13% CH4. Para uso como syngas, CH4 y CO2 requieren ser removidos.
Desde la década de 1960, el proceso Lurgi ha sido mejorado a través de aumentos en el tamaño del reactor y componentes, extensión de la gama de carbón de alimentación para incluir carbones de bajo rango, y el uso de aire en lugar de O2 como agente de gasificación. Además, el diseño ha sido demostrado para operación hasta 100 kg/cm² de presión para aumentar el rendimiento del gasificador mientras al mismo tiempo aumenta el contenido de CH4 del gas crudo.
La British Gas Corporation, en cooperación con Lurgi, desarrolló un nuevo diseño del fondo del gasificador para evitar los problemas asociados con equipos rotativos en el lecho de combustible/ceniza, mientras simultáneamente superaba la limitación establecida por la temperatura de ablandamiento de cenizas en la zona de gasificación. Esto resultó en el gasificador escoriante BGL. El gasificador difiere del reactor Lurgi estándar a través de: (i) el reemplazo de la rejilla y lock de cenizas por un hogar para escoria líquida, (ii) la introducción del agente de gasificación O2 y vapor por medio de toberas en lugar de a través de la rejilla, y (iii) el uso de revestimiento refractario en la parte inferior del cuerpo del reactor para reducir la pérdida de calor.
El gasificador escoriante BGL también opera a temperaturas de gasificación más altas que el gasificador Lurgi estándar, y por tanto, la relación CO/CO2 en el gas de producto es más alta y el contenido de CH4 correspondientemente más bajo. Composiciones típicas de gas por volumen son 2% a 3% CO2, 55% a 60% CO, 25% a 28% H2 y 6% a 9% CH4. La alta temperatura proporciona una mejor utilización de vapor y, por tanto, la cantidad de agua que necesita ser limpiada y procesada, se reduce mucho. La ceniza de carbón se convierte en escoria que forma un vidrio no lixiviable en la remoción. Esto requiere una baja viscosidad de escoria, que se obtiene agregando agentes fundentes, usualmente piedra caliza o escoria de alto horno (AH) básica.
Gasificador MHI
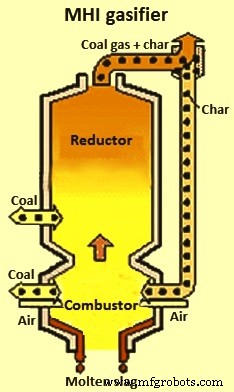
El gasificador Mitsubishi Heavy Industries (MHI) se basa en el gasificador escoriante soplado por aire de Combustion Engineering y co-desarrollado entre Combustion Engineering (y sus subsecuentes propietarios) y MHI. Tiene un sistema de alimentación seca, adecuado para carbones de bajo rango con altos contenidos de humedad. Es un gasificador escoriante de lecho arrastrado de dos etapas soplado por aire, utilizando construcción de pared de membrana refrigerada por agua. El gasificador se muestra en la Figura 10.
Tecnología de gasificación Synthesis Energy Systems
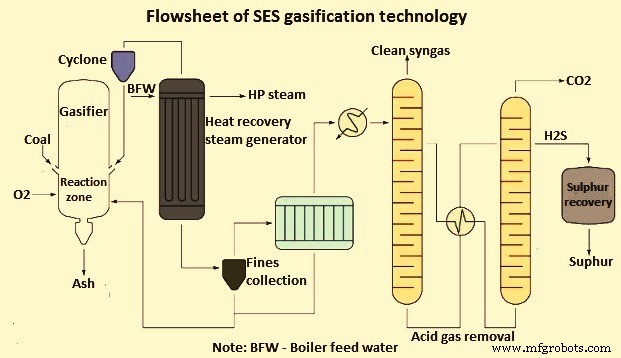
Synthesis Energy Systems (SES) tiene una licencia mundial exclusiva para la tecnología de gasificación U-Gas, que es un sistema de lecho fluidizado de una sola etapa y que puede proporcionar un syngas de valor calorífico bajo a medio. El diagrama de flujo de la tecnología de gasificación SES se da en la Figura 11. La tecnología de gasificación SES es particularmente adecuada para gasificar combustibles de baja calidad, incluyendo todos los rangos de carbón.
El carbón seco y molido se alimenta vía un lock-hopper al gasificador, que es fluidizado por una mezcla de vapor y O2. Estos gases reactivos se introducen en la parte inferior del gasificador a través de una rejilla de distribución, y en el puerto de descarga de cenizas en el centro de la rejilla de distribución. El lecho se mantiene a temperaturas que varían de 840 °C a 1100 °C dependiendo de la temperatura de ablandamiento de la ceniza dentro del combustible. En tales condiciones, la concentración de partículas de ceniza de combustible (contenido mineral) dentro del gasificador aumenta de tal manera que comienzan a aglomerarse y formar partículas más grandes, que son removidas selectivamente del lecho fluidizado por gravedad. Este diseño permite que el 95% o más del C del combustible sea gasificado.
Proceso de manufactura
- Prolongación de la vida del reductor de pulverizador de carbón con filtración avanzada y lubricación sintética
- Planta de carbón en el oeste de EE. UU. reduce desgaste en cajas de engranajes, extiende su vida y ahorra costes con aceite sintético ISO 460 y filtración avanzada
- Arch Coal gana premio global al mejor programa de mantenimiento predictivo
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Tecnologías Avanzadas para Optimizar el Proceso de Coquización en Hornos de Coque de Subproductos
- Optimización de la Producción de Coque en Baterías de Hornos de Coque de Subproductos
- Recuperación Eficiente de Amoníaco en la Producción de Coque a partir de Carbón de Coquización
- Epoxi de Alquitrán de Hulla: Composición, Protección y Aplicaciones
- West River Conveyors mejora la mina de carbón Buchanan con conjunto de transferencia avanzado
- Universidad de Kentucky obtiene 1,8 M$ del DOE para convertir alquitrán de carbón en fibra de carbono de alto rendimiento
- Carbono negro: Un impulsor climático crítico y sus impactos ambientales