



Planta de carbón en el oeste de EE. UU. reduce desgaste en cajas de engranajes, extiende su vida y ahorra costes con aceite sintético ISO 460 y filtración avanzada
Planta de carbón en el oeste de EE. UU. reduce desgaste en cajas de engranajes, extiende su vida y ahorra costes con aceite sintético ISO 460 y filtración avanzada
Autores: Ken Nicholas (Schroeder Industries), Richard Winslow (PacifiCorp Naughton Plant), Ted Naman (ConocoPhillips)
Resumen Ejecutivo
Una planta de energía de carbón en el oeste de EE. UU. enfrentó fallos prematuros en cajas de engranajes de sus unidades pulverizadoras de carbón. El aceite para engranajes AGMA 6EP (ISO 320) especificado por el OEM era insuficiente debido a carga excesiva de partículas y agotamiento de aditivos. Una solución integral que combina un sistema de filtración de alta eficiencia en bypass (kidney-loop) y un aceite sintético para engranajes ISO 460 (AGMA 7) eliminó la reacción en cadena de desgaste, extendió la vida de la caja de engranajes y redujo costes de mantenimiento.
Antecedentes: Diseño y Costes de la Caja de Engranajes del Pulverizador
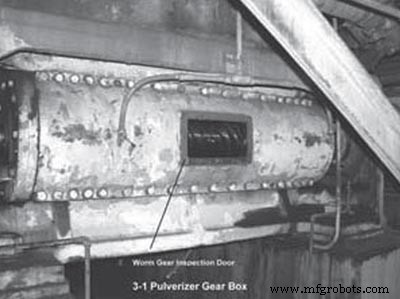
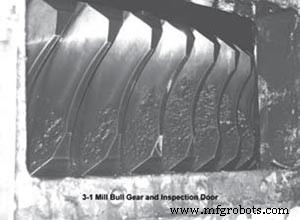
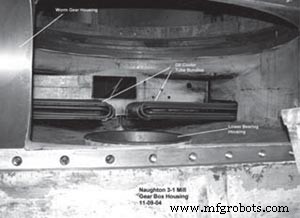
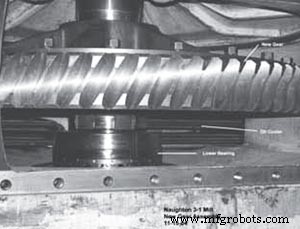
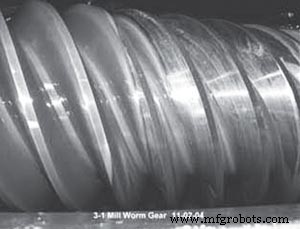
La caja de engranajes del pulverizador, construida a principios de los años 60, emplea un tornillo sin fin de acero accionado por un motor eléctrico de 800 rpm para girar un engranaje de corona de bronce en una mesa de molienda. La cuba de 255 galones es refrigerada por agua, y el OEM recomienda aceite para engranajes EP ISO 320 sin filtrar para contacto bronce-acero.
Los costes de mantenimiento eran insostenibles:
- Cambios de aceite anuales costaban 5.000$ en materiales y mano de obra, más 20.000-50.000$ en producción perdida. La planta operaba 13 unidades.
- Cada 10 años se rotaba el engranaje de corona de bronce, requiriendo una parada de cuatro semanas y 300.000$ por unidad.
- Cada 20 años una reconstrucción completa de la caja de engranajes costaba 450.000$ en piezas y mano de obra, con 250.000$ adicionales en tiempo de inactividad.
Identificación de la Reacción en Cadena de Desgaste
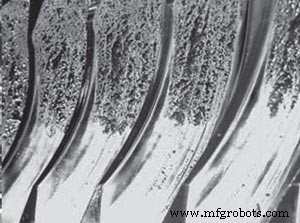
El análisis de aceite reveló altas concentraciones de polvo de carbón, suciedad y partículas metálicas de desgaste, junto con un paquete de aditivos EP agotado. La termografía infrarroja confirmó deslizamiento excesivo de bronce sobre acero, exacerbando el desgaste. Los ingenieros de la planta vincularon el problema a tres factores principales:
- Ingreso de partículas de polvo de carbón y suciedad.
- Degradación química del aditivo EP en bronce.
- Reacciones catalíticas entre aditivos y partículas generadas.
Intervenciones Estratégicas
El equipo persiguió un enfoque de tres frentes:
- Mejora del sellado para bloquear ingreso de partículas.
- Filtración de alta capacidad para capturar partículas de desgaste y aerotransportadas.
- Selección avanzada de lubricante para proporcionar intervalos extendidos sin penalización energética.
Control del Ingreso de Partículas
Se instalaron filtros desecantes en respiraderos de la caja de engranajes, y se ajustaron los sellos de la mesa de molienda. La filtración agresiva logró un Código de Limpieza ISO de 23/21/18 (ISO 4406-1999) tras pruebas iniciales.
Sistema de Filtración en Bypass (Kidney-Loop)
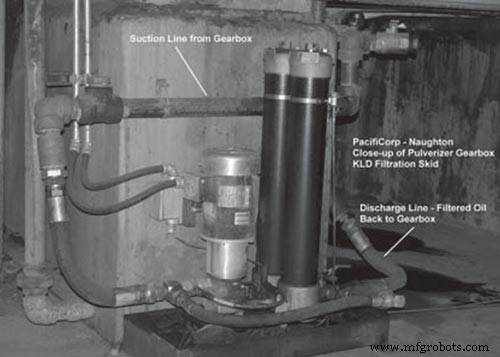
La planta seleccionó un paquete de filtración en bypass que cumplía los siguientes criterios:
- Caudal adecuado para aceite de engranajes de alta viscosidad.
- Alta capacidad de retención de suciedad.
- Cambios de filtro no más de una vez al mes en operación normal.
- Limpieza rápida dentro de una semana tras mantenimiento.
- Limpieza objetivo de 18/15/11 ISO 4406-1999.
- Puntos de muestreo pre y post-filtración.
- Montaje sobre patín, instalación no intrusiva.
- Diseño de aspiración/descarga seguro para eliminar riesgos de incendio.
Especificaciones de Filtración
- Dos carcasas de filtro en serie con Beta 25=200 (primera etapa) y Beta 10=200 (segunda etapa).
- Bomba de paletas de 10 gpm impulsando aceite de engranajes 460 cSt (2.500 SUS).
- Temperaturas de operación: 65 °F en reposo a 130 °F en marcha.
- Manómetros de presión diferencial objetivo 25-28 psig para carga de elementos.
Mejora del Lubricante
El análisis de aceite mostró que el aceite EP del OEM era inadecuado por agotamiento de aditivos y resistencia de película insuficiente para contacto bronce. Tras consultas, se seleccionó aceite sintético para engranajes AGMA 7 (ISO 460). Propiedades clave (Tabla 1) incluyen:
| Propiedad | Valor |
|---|---|
| Densidad | 7,34 lb/gal |
| Punto de Inflamación | 240 °C (465 °F) |
| Punto de Fluidez | –29 °C (–20 °F) |
| Viscosidad @ 40 °C | 460 cSt |
| Viscosidad @ 100 °C | 37,2 cSt |
| SUS @ 100 °F | 2431 |
| SUS @ 210 °F | 181 |
| Índice de Viscosidad | 123 |
| Número de Ácido | 0,20 mg KOH/g |
| Prueba de Espuma | Aprobado |
| Cuatro Bolas EP | 315 kgf |
| Cuatro Bolas Desgaste | 0,40 mm |
| Número de Precipitación | 0,001 ml |
| Prueba de Óxido | Aprobado |
Beneficios incluyen mejor bombeabilidad a bajas temperaturas, resistencia superior a la oxidación, mayor resistencia de película en rango de temperaturas y vida útil extendida con filtración efectiva.
Implementación y Resultados
La caja de engranajes se revisó completamente, se reemplazaron todas las piezas rotativas excepto el tornillo sin fin de acero, y se realizó alineación de precisión. El depósito se lavó con aceite mineral ISO 460 y se llenó con el aceite sintético. Limpieza base: 23/21/18.
Tras tres horas de operación, los conteos de partículas cayeron a 21/19/11. Un segundo juego de filtros Beta 5=200 redujo el sistema al objetivo 18/15/11 en dos semanas. La vida útil del filtro promedió un año, superando ampliamente las expectativas.
El análisis de aceite durante el período de prueba demostró metales de desgaste marcadamente reducidos y limpieza mantenida. Métricas clave de rendimiento:
- Lubricación de engranajes y rodamientos significativamente mejorada.
- Metales de desgaste virtualmente eliminados.
- Sin aumento de energía del motor; caída del 1% en amperaje observada.
- Mantenimiento predictivo basado ahora en conteo de partículas y ferrografía.
- Vida del aceite de engranajes extendida, reduciendo eliminación e impacto ambiental.
- Vida de la caja de engranajes e intervalos de mantenimiento extendidos.
- Tiempo de inactividad por contaminación eliminado.
- ROI positivo justificó el cambio a aceite sintético y filtración.
- La planta ha comprado una segunda unidad e instalado el mismo sistema.
Agradecimientos
- John Kinion y personal de mantenimiento, PacifiCorp Naughton Plant, Kemmerer, WY.
- Chris Tully, Ingeniero de Proyecto, Schroeder Industries.
- Ken Knochel, Servicios Técnicos, Schroeder Industries.
Referencias
- ISO 4406:1999 – Método para codificar contaminación por partículas sólidas.
- ISO 16889:1999 – Método multipaso para evaluar rendimiento de filtros.
- I. Sheffield, "Changes in Filtration and Contamination – Switching Directions for the Filtration Industry", Machinery Lubrication, Ene 2005.
Apéndice 1 – Datos de Conteo de Partículas
Mantenimiento y reparación de equipos
- Reducción del Coste Total de Propiedad: Estrategias Probadas para Operación y Cuidado de Activos
- Cómo el Mantenimiento Predictivo Mejora la Fiabilidad de Reductores
- Reduzca costes de mantenimiento de cajas de cambios en un 30 % para impulsar la rentabilidad de parques eólicos
- Desgaste de componentes hidráulicos: 6 causas clave y cómo prevenirlas
- Dominando la Limpieza del Fluido Hidráulico: Estrategias Probadas para Eliminar Contaminación
- Prevenga fallas de equipos: Cómo el mantenimiento proactivo reduce el tiempo de inactividad
- Prolongue la vida del tren de rodaje: Estrategias expertas de mantenimiento
- Reduzca costes energéticos del generador: Estrategias probadas para ahorro empresarial
- Cómo elegir el reductor de engranajes adecuado: Guía práctica
- Caja de cambios planetaria explicada: reducción de velocidad compacta y de alto par
- Entendiendo los ejes de engranajes: Rol, función e importancia en sistemas de engranajes