



Producción de Acero en Horno de Oxígeno Básico (BOF): Operaciones Clave
La operación de fabricación de acero en el horno de oxígeno básico (BOF) también se llama fabricación de acero por oxígeno básico (BOS). Es la tecnología más potente y efectiva del mundo. Alrededor del 71 % del acero crudo se produce por este proceso. El proceso BOF se desarrolló en Austria a principios de los años 1950 en las acerías de Linz y Donawitz, por lo que también se llama proceso LD (iniciales de las dos ciudades).
Existen varias variaciones: soplado superior (top blowing), soplado inferior (bottom blowing) y combinación de ambas (combined blowing).
El proceso BOF es autogénico (auto-suficiente en energía), convierte hierro líquido (metal caliente) en acero usando oxígeno gaseoso (O₂) de alta pureza (mínimo 99,5 %) para oxidar impurezas no deseadas en el metal caliente (HM). Si el O₂ no es de alta pureza, el acero puede absorber nitrógeno (N₂) perjudicial.
Materias primas y reacciones
Las materias primas principales son HM (~80 % o más) del alto horno y chatarra de acero restante. Se cargan en el convertidor BOF. El O₂ se sopla a velocidades supersónicas. Oxida carbono (C) y silicio (Si) en el HM liberando grandes cantidades de calor que funden la chatarra. Contribuciones menores de energía vienen de oxidación de hierro (Fe), manganeso (Mn) y fósforo (P). El fundente usado es principalmente cal calcinada (con CaO >92 %), producida por calcinación de caliza con baja sílice (SiO₂). La post-combustión de monóxido de carbono (CO) al salir del convertidor también transmite calor de vuelta al baño. El producto es acero líquido con análisis químico especificado a ~1650 °C.
El término «básico» se refiere a los revestimientos refractarios del horno, hechos de materiales alcalinos (dolomita y magnesita). Los revestimientos deben soportar altas temperaturas, acción corrosiva de escorias altamente oxidadas y básicas, y abrasión durante carga y soplado. Escorias básicas son necesarias para remover P y azufre (S) de la carga líquida.
Convertidor BOF
El recipiente BOF, también llamado convertidor, es un cascarón de acero con forma de barril, revestimiento refractario y soporte sobre mecanismo de basculamiento. La relación altura/diámetro (H/D) está en 1,0–1,3. El cascarón tiene tres partes: (i) fondo esférico, (ii) cascarón cilíndrico, (iii) cono superior. El cascarón se une a un anillo de soporte con muñones (trunnions). El anillo da posición estable durante el soplado. El convertidor rota en plano vertical 360° sobre su eje horizontal en muñones accionados por motores eléctricos y puede mantenerse en cualquier posición. Esta rotación (basculamiento) es necesaria para operaciones durante una colada. Solo 8 %–12 % del volumen se llena con acero líquido tras una colada. La profundidad del baño es ~1,2–1,9 m.
Capacidad (tamaño de colada) varía de 30 a 400 toneladas; la mayoría están en 100–250 toneladas. Una acería BOF normalmente tiene 1–3 convertidores. El tiempo colada-a-colada (tap-to-tap) es ~40–50 minutos, de los cuales 50 % es tiempo de soplado de O₂. Esta tasa hizo el proceso compatible con colada continua, con enorme impacto benéfico en rendimientos de acero crudo a producto expedido y calidad del acero laminado.
El convertidor de soplado superior tiene lanza de O₂ para soplar al baño. La lanza es refrigerada por agua con punta de cobre (Cu) multi-orificio (3–6). Flujo de O₂ normalmente 6–8 m³/min·t. Presión ~12–16 atm. Edificios de 6 pisos suelen necesitarse para alojar convertidores, bins elevados de aleaciones y fundentes, y largas lanzas de O₂ que suben y bajan. Corte transversal esquemático típico en Fig. 1.
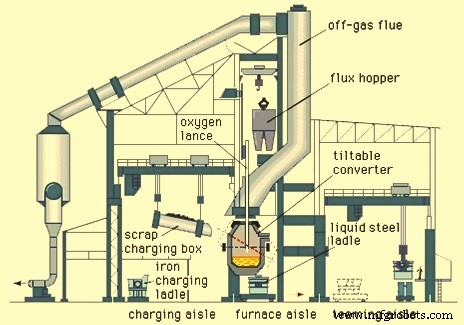
Fig. 1 Corte transversal esquemático típico de un taller de convertidor
Secuencia de una colada (heat)
Antes de iniciar, el HM se pesa, muestrea para análisis químico y temperatura. Estos datos, con especificaciones de grado, se usan para calcular cantidad de chatarra, fundentes y O₂ requeridos. Dependen de niveles de Si, C y temperatura del HM, ya que el calor generado por oxidación de impurezas debe balancear requerimientos de llevar chatarra, fundentes y HM a temperatura requerida. En acerías modernas, modelos de carga por computadora determinan proporciones óptimas de chatarra/HM, adiciones de fundentes, altura de lanza y tiempo de soplado, una vez conocida temperatura y análisis del HM.
Una colada comienza cuando el convertidor se inclina ~45° hacia la bahía de carga y la chatarra pre-pesada se carga por la boca desde una caja de carga con grúa. El HM se vierte inmediatamente sobre la chatarra desde una cuchara de transferencia por grúa de carga. Humos y kish (escamas de grafito del HM saturado en C) se emiten y recoge el sistema de control de contaminación. La carga toma 2–3 min. Tras cargar, el convertidor rota a posición vertical, la lanza baja a ~2,5–3,0 m sobre el fondo. Por la lanza, O₂ se sopla a la carga a alta velocidad y comienzan las reacciones. Segundos después ocurre ignición cuando el CO reacciona a CO₂, produciendo llama luminosa en la boca. Cantidad de O₂ usada ~55–60 m³ por tonelada de acero crudo. La altura de la lanza sobre el metal líquido afecta características de soplado y análisis del acero. La operación inicia con lanza en posición alta (~3 m sobre nivel de metal). Tras unos minutos, tras añadir fundente y formarse escoria suficiente, la lanza baja a posición baja.
Tras ignición, cantidad pesada de fundentes (cal calcinada/dolomita) se añade desde bins superiores. A veces se añade fluorita. Estos forman la escoria. Es necesario formar escoria fluida temprano para prevenir chispas y expulsión de metal por impacto del chorro de O₂. Para promover formación rápida de escoria, se usa cal calcinada; si se usara caliza cruda, su calcinación absorbería calor. La fluorita promueve fluidez de escoria. Mineral de hierro requerido (para ajustar temperatura) se añade con el resto de fundente mientras continúa el soplado. La carga compleja de fundentes se añade en los primeros minutos.
Al iniciar el soplado, se oye un chirrido agudo. Pronto se amortigua al oxidarse silicio del HM formando sílice (SiO₂), que reacciona con fundentes básicos formando escoria fundida gaseosa que envuelve la lanza. El gas es principalmente CO del C en el HM. La tasa de evolución de gas es muchas veces el volumen del convertidor; es común ver escoria desbordando (slopping) por el labio, especialmente si es muy viscosa. El soplado continúa por tiempo predeterminado basado en química de la carga metálica y especificación de acero líquido. Típicamente 15–20 min, y la lanza generalmente se pre-programa para moverse a diferentes alturas. Luego se sube para que el convertidor gire hacia la bahía de carga para muestreo y toma de temperatura. Los modelos de carga estáticos no aseguran turndown consistente en C y temperatura especificados porque análisis del HM y pesos de carga no se conocen precisamente. Además, por debajo de 0,2 % C, la oxidación exotérmica de Fe ocurre en grado variable junto con descarburación. La caída de la llama señala bajo C, pero temperatura en turndown puede estar fuera en ±30–50 °C.
Muestra de acero se envía por tubo neumático a laboratorio. Temperatura se mide con termopares desechables. En base a temperatura y análisis, se decide si ajuste adicional es necesario. Refrigerante (coolant) puede añadirse para bajar temperatura a la de colada, o puede haber un re-soplado corto de O₂ para corregir análisis o aumentar temperatura, o ambos. Cuando pruebas y temperaturas son satisfactorias, el convertidor se inclina a posición de colada. Caliza, chatarra, mineral de hierro, sinter y hierro de reducción directa son refrigerantes potenciales para coladas sobre-sopladas y excesivamente calientes. Economía e instalaciones dictan selección.
Antes, re-soplados o adición de refrigerantes aumentaban tiempo colada-a-colada. Hoy, con más experiencia, mejores modelos, más atención a calidad de entrada metálica y disponibilidad de hornos de cuchara (ladle furnaces) para ajuste de temperatura, el control de turndown es más consistente. En algunas acerías, sub-lanza provee verificación de temperatura y C ~2 min antes del fin programado del soplado. Esto permite corrección en curso durante los últimos 2 min y mejor desempeño en turndown. La sub-lanza permite alcance del punto final por computadora y reducción significativa del tiempo entre fin de soplado y colada. Sin embargo, su operación es costosa y la información puede no estar siempre disponible por fallo de sensores.
Una vez lista la colada y la cuchara de acero precalentada (STL) posicionada en el carro bajo el horno, el convertidor se inclina hacia la bahía de colada y el acero líquido vierte por el orificio de colada (tap hole) desde debajo de la escoria flotante, a la STL. El orificio está en un lado en la sección del cono superior. Normalmente se usan tapones de escoria (slag stoppers o slag darts) para evitar entrada de escoria a la STL al volcar el convertidor. Hay varios tipos; trabajan en conjunto con observación visual del operador, que sigue siendo el control dominante. Escoria en la cuchara resulta en reversión de P, desulfuración retardada y posible acero con menor limpieza. Aditivos de cuchara están disponibles para reducir nivel de FeO en escoria pero nada puede alterar el fósforo.
Tras colar acero en la STL, el convertidor rota boca abajo para colar escoria restante en olla de escoria (slag pot). Luego retorna a posición vertical. En algunas coladas, la escoria residual se sopla con N₂ para recubrir el barril y áreas de muñones. Este proceso se llama salpicado de escoria (slag splashing). Cerca del final de campaña, puede ser necesario gunning con materiales refractarios en áreas de alto desgaste. Una vez completado mantenimiento, el convertidor está listo para la siguiente colada.
En soplado combinado, gas inerte se inyecta por tapones porosos o toberas (tuyeres) en el fondo. La inyección inferior promueve mezcla y da mejor rendimiento por menor slopping (expulsión de escoria y acero durante soplado de O₂).
El proceso BOF no usa combustible adicional. La oxidación de impurezas del HM (C, Si, Mn, P) provee el calor. Oxidación del metal fundido y formación de escoria es proceso complicado en varias etapas simultáneas en fronteras entre fases (gas-metal, gas-escoria, escoria-metal). La química se trata en artículo separado.
La mayoría de óxidos son absorbidos por la escoria. Productos gaseosos CO y CO₂ se transfieren a la atmósfera y remueve el sistema de escape. El potencial oxidante de la atmósfera se caracteriza por la ratio de post-combustión: CO₂/(CO₂+CO).
El BOF tiene capacidad limitante de desulfuración ya que la escoria es oxidante (no reductora); valor máximo del coeficiente de distribución de azufre es ~10, alcanzable en escorias con alta concentración de CaO.
En BOF se desea alta relación CaO/SiO₂ en escoria (normalmente ≥3). Regla práctica: adición de cal = 6 veces peso de Si cargado. Adición de MgO depende de temperatura final de colada y se diseña ~8 %–10 % del peso final de escoria a ~1650 °C. Esto satura la escoria con MgO, reduciendo erosión química del revestimiento de MgO.
Ferroaleaciones se cargan desde bins superiores a la STL. Comunes: ferromanganeso, silico-manganeso, ferro-silicio.
Revestimientos refractarios básicos se usan en convertidores. Magnesia-carbono es el más usado.
Aspectos ambientales
El proceso BOF desarrolla humo denso marrón de óxido de hierro en gas residual. Problemas ambientales incluyen:
- Captura y remoción de contaminantes en gas primario caliente y sucio del convertidor
- Emisiones secundarias asociadas a carga y colada del convertidor
- Control de emisiones de operaciones auxiliares: transferencia de HM, desulfuración, etc.
- Reciclaje y/o disposición de polvos/llodos de óxido colectados
- Disposición de escoria y muck del convertidor
La mayoría de sistemas de manejo de gas primario BOF se diseñan con sistemas de combustión suprimida donde gases se manejan sin combustión y limpian en precipitadores electrostáticos o lavadores húmedos (wet scrubbers) para limpiar gases de polvos, colectados como sólidos o lodo mientras gas limpio pasa a atmósfera por chimenea o se colecta en gasómetro. El gas tiene buen valor calorífico (1700–2000 kcal/m³) y se usa como combustible en la planta. Los sistemas de combustión suprimida ofrecen potencial de recuperación de energía.
Emisiones fugitivas secundarias de carga y colada, o emisiones escapando de la campana principal durante soplado, pueden capturarse por sistemas de escape con campanas locales o campanas altas en cerchas, o ambas. Típicamente se usa colector de tela (bag house). Operaciones auxiliares (transferencia HM, desulfuración) suelen servirse por sistemas de campanas locales exhaustados a filtros de tela.
El material particulado capturado en sistema primario, ya sea lodo de lavadores húmedos o polvo seco de precipitadores, debe procesarse antes de reciclar. Lodo de lavadores requiere paso extra de secado. Polvo/lodo BOF no es desecho peligroso listado. Puede reciclarse a alto horno o planta de sinter tras briquetado o pelletización.
Escorias BOF a menudo se reciclan por planta de sinter y alto horno por su alto contenido de cal. También se usan como balasto ferroviario.
Proceso de manufactura
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Óxido de Magnesio (MgO): Clave para Prolongar la Vida del Revestimiento BOF y Reducir la Corrosión
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Sistema Eficiente de Recuperación y Limpieza de Gas para Convertidores BOF
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- Refractarios optimizados para horno de oxígeno básico: Mejora de vida del revestimiento y productividad
- Producción de Pellets: Operaciones en Planta de Pelletización
- Sinterización: Operaciones en Planta de Sinter y su Impacto en la Producción de Hierro
- Operaciones de Precisión para Creación de Agujeros en Mecanizado CNC
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Fabricación de Acero por Oxígeno Básico: Cómo Funciona el Proceso Líder Mundial