



Técnica optimizada de transferencia con colofonia minimiza residuos en superficies de grafeno
Resumen
En este trabajo, se inicia un proceso de transferencia con colofonia mejorado. Se introduce un recubrimiento de anisole basado en el proceso de transferencia con colofonia para reducir las partículas de residuo en la superficie de grafeno transferido. Muestras de colofonia/grafeno y anisole/colofonia/grafeno se manejan sin horneado y con horneado a diferentes temperaturas: 100 °C, 150 °C y 200 °C. Se emplean microscopía de fuerza atómica (AFM) y espectroscopía Raman para caracterizar las propiedades superficiales del grafeno transferido. La eliminación de la capa protectora de colofonia y capas anisole/colofonia sin horneado resulta más efectiva y beneficiosa comparada con el proceso convencional de transferencia con PMMA. Además, se logran mejores resultados en términos de rugosidad superficial reducida y partículas de residuo al introducir anisole en el proceso mejorado de transferencia con colofonia. También se observa resistencia de lámina uniforme y baja (Rsh) en grafeno transferido usando este proceso mejorado.
Antecedentes
La naturaleza bidimensional (2D) aislada del grafeno ha atraído un tremendo interés debido a sus propiedades excepcionales. Sin embargo, estas excelentes propiedades se atribuyen al grafeno monocapa aislado. Tales propiedades únicas incluyen resistencia mecánica a la ruptura de ~ 130 GPa [1] y propiedades eléctricas inusuales [2,3,4] comparadas con otros materiales semiconductores, es decir, movilidad electrónica superior a 2,5 × 105 cm2 V−1 s−1 a temperatura ambiente [5]. Basándose en las propiedades raras mencionadas, el grafeno se ha convertido en una de las alternativas más prometedoras para el Si. Todas estas características hacen que el grafeno entre en la nueva generación de tecnologías más allá de las limitaciones de materiales semiconductores convencionales [6,7,8].
Las propiedades descritas anteriormente están mayormente relacionadas con grafeno intrínseco. En la realidad, para lograr estas propiedades complejas, se requiere crecimiento de grafeno de gran área. Para el crecimiento de grafeno, el método de deposición química de vapor (CVD) es un proceso eficiente e económico para producir grafeno monocapa de gran área [9]. Sin embargo, requiere un sustrato metálico como Cu usando el método CVD para crecer grafeno. El pleno aprovechamiento de las excelentes propiedades del grafeno requiere que el grafeno cultivado se transfiera a una variedad de sustratos. Dado que el grafeno cultivado por CVD es más atractivo para aplicaciones en dispositivos electrónicos de alto rendimiento y electrodos transparentes [10, 11], se han desarrollado diferentes métodos para transferirlo a material aislante, como polidimetilsiloxano (PDMS) [12], polimetil metacrilato (PMMA) [13,14,15,16], y policarbonato (PC) [17], seguido de la eliminación de estos polímeros mediante disolución en solventes orgánicos. No obstante, a pesar del cuidado intensivo puesto en tales métodos, la fuerte interacción entre polímeros y grafeno así como la baja solubilidad de polímeros en solventes, desafortunadamente, hace bastante difícil eliminar completamente los residuos de polímero. Los residuos de polímero restantes y el daño al grafeno transferido inevitablemente degradan significativamente el rendimiento de dispositivos basados en grafeno. Por tanto, la rugosidad superficial y daño resultante del grafeno transferido imponen un desafío mayor en la mejora de propiedades ópticas, eléctricas y mecánicas del grafeno [18, 19]. Con el fin de aprovechar plenamente estas propiedades, se desea altamente un método de transferencia escalable en el que se puedan satisfacer los requisitos de menos deterioros y libre de polímeros.
Para cumplir estos requisitos, la primera necesidad es estudiar la razón de los deterioros en la superficie del grafeno. Los deterioros resultan principalmente de la eliminación de la capa protectora de polímero en solventes. El propósito de esta capa protectora de polímero es proteger el grafeno de plegado, desgarro y grietas. Una buena capa protectora debe tener baja energía de adsorción (Ead), buena resistencia de soporte, y buena solubilidad en solventes y lo último garantiza la fácil eliminación de esta capa protectora después de la transferencia de grafeno. Recientemente, la colofonia (C19H29COOH), una pequeña molécula orgánica natural, fue reportada para proporcionar una buena capa protectora con baja Ead (1,04 eV) comparada con PMMA popularmente usado (Ead > 1,45 eV), buena resistencia de soporte, y, más importante, fácil eliminación en solventes debido a la propiedad intrínseca como molécula pequeña [20]. Por tanto, la colofonia promueve enormemente nuestro interés para asistir en transferencia limpia y sin daño de grafeno cultivado por CVD.
Por la presente, describimos la transferencia con colofonia de grafeno cultivado por CVD, que resulta bien soluble en solventes orgánicos y tiene interacción débil con grafeno y proporciona suficiente resistencia mecánica de soporte. La temperatura de transición vítrea de la colofonia es 70 °C. Dado que residuos apreciables de polímero aún existen usando el proceso de transferencia con colofonia en nuestro trabajo, se propone un proceso mejorado de transferencia con colofonia, en el que se introduce un recubrimiento de anisole para reducir notablemente los residuos de polímero. Además, antes de sumergir en acetona para disolver la capa protectora de polímero en grafeno, es decir, colofonia y anisole/colofonia, las muestras se hornean a 100 °C, 150 °C y 200 °C durante 30 min para sondear si el horneado tiene efectos en la eliminación de residuos de polímero y mejora de rugosidad superficial del grafeno transferido. Los resultados se compararon con el proceso de transferencia con PMMA prevaleciente.
Presentación de la Hipótesis
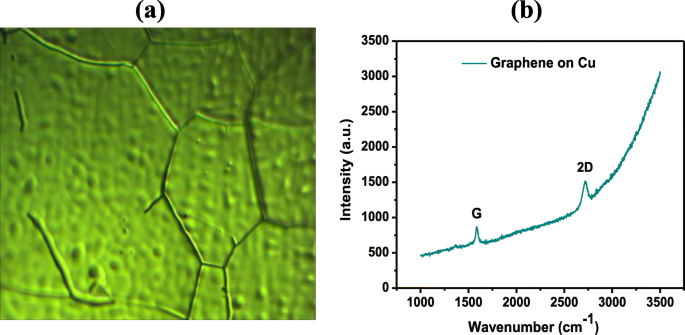
Las muestras de grafeno empleadas aquí fueron cultivadas en lámina de cobre (Cu) de 25 μm de espesor (5 × 5 cm2) por deposición química de vapor a baja presión (LPCVD) en horno de tubo de cuarzo [21, 22]. Inicialmente, la lámina de cobre se recoció en atmósfera de hidrógeno a 1010 °C y 300 Pascal de presión durante 1 h. Luego, la descomposición de precursor (CH4:H2 = 0,5:300 sccm) fluyó en el horno a la misma temperatura/presión durante 50 min para cultivar película cristalina delgada de grafeno. Tras la síntesis, las muestras de grafeno se enfriaron a temperatura ambiente (el flujo de metano se detuvo a 600 °C). Sin embargo, el carbono se disuelve en metal hasta unos pocos por ciento atómicos; el uso de metales no formadores de carburos, ej., Cu, Ni, y Pt, es preferido [23]. Los metales comúnmente usados son Ni y Cu, que ambos actúan como catalizador. Aunque Ni es más barato que Cu, se encuentra que la descomposición catalítica térmica de metano en lámina de cobre es un proceso auto-limitante. En este caso, se ha reportado que 95 % de la superficie del sustrato está cubierta por grafeno [21]. Por tanto, Cu se convierte en la selección popular como material de sustrato para grafeno monocapa cultivado por CVD. La Figura 1 muestra la imagen de microscopio óptico y espectros Raman de grafeno cultivado por CVD.
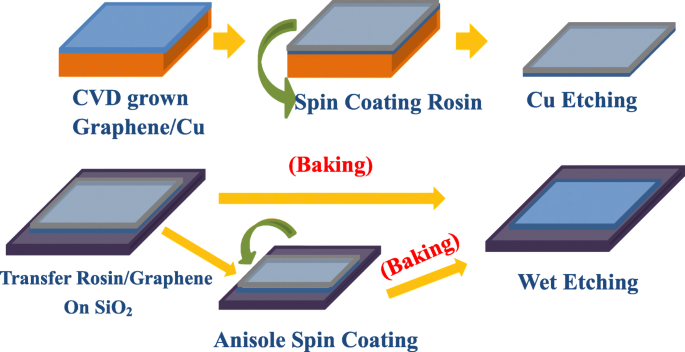
La Figura 2 ilustra los esquemáticos de procesos de transferencia con colofonia y transferencia mejorada con colofonia, respectivamente. La colofonia se recubrió por centrifugado sobre grafeno cultivado por CVD como escudo para proteger de daño durante el proceso de transferencia. Se usó solución al 50 % en peso de colofonia (C19H29COOH) disuelta en lactato de etilo debido a alta viscosidad y buena capacidad de formación de película. Nótese que el empleo de colofonia con concentración menor al 50 % en peso usualmente conduce a menos viscoso, más suave, y baja capacidad de formación de película que no puede ofrecer soporte suficiente para grafeno. Las muestras colofonia/grafeno/Cu se colocaron luego en solución de limpieza (HCl:H2O2:H2O = 1:1:1) durante 50 s para eliminar polvo y residuos adheridos en el reverso de Cu durante el centrifugado. La cara accesible grafeno-cobre se grabó luego sumergiendo en solución de mármol HCl (50 ml):H2O (50 ml):CuSO4·5H2O (10 g) durante 1,5 h, dejando tras de sí una membrana flexible de colofonia/grafeno suspendida en la solución. La membrana suspendida se transfirió a agua DI durante 5 veces para enjuagar solución de grabado residual. La membrana flotante flexible y frágil se transfirió al sustrato SiO2 con cuidado y precisión. Se propuso un proceso de transferencia con colofonia modificado para reducir aún más residuos de polímero y mejorar la calidad del grafeno transferido, donde muestras colofonia/grafeno/SiO2 se recubrieron por centrifugado con anisole a 500 rpm durante 10 s y a 1200 rpm durante 30 s. Todas las muestras se categorizaron en no horneadas (temperatura ambiente, RT) y horneadas a 100 °C, 150 °C y 200 °C durante 30 min. La capa de soporte de colofonia se elimina con baño de acetona, mientras anisole se usa en el proceso mejorado de transferencia habilitado por colofonia que también se eliminó luego con baño de acetona. Todo grafeno transferido se caracterizó usando espectroscopía Raman a longitud de onda de excitación 532 nm en aire usando objetivo × 100 para determinar la calidad de capa de grafeno prístino y transferido usando el proceso mejorado de transferencia habilitado por colofonia. La caracterización AFM se realizó en modo de toque usando modelo Bruker Dimension Icon a condiciones estándar de temperatura y atmósfera. La medición de cuatro puntos (técnica Kelvin) se realiza para medir la resistencia de lámina en puntos aleatorios en área de 2 × 2 cm2 de muestras.
Prueba de la Hipótesis
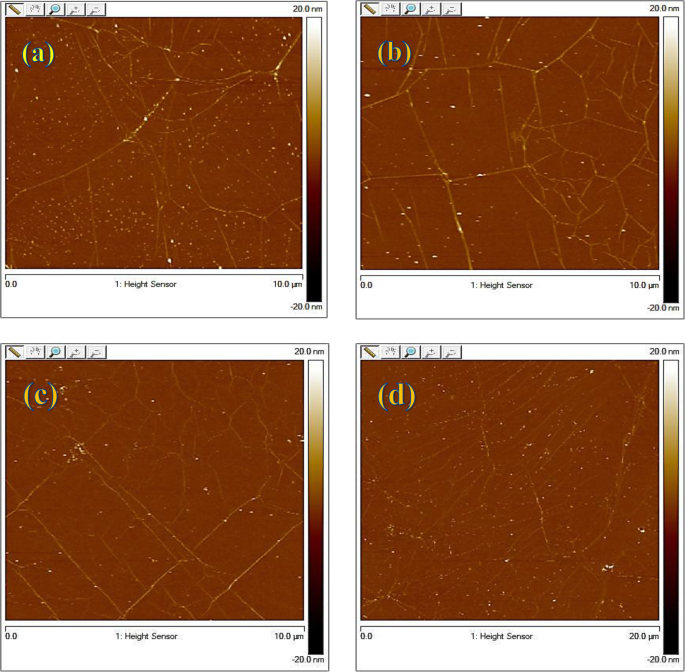
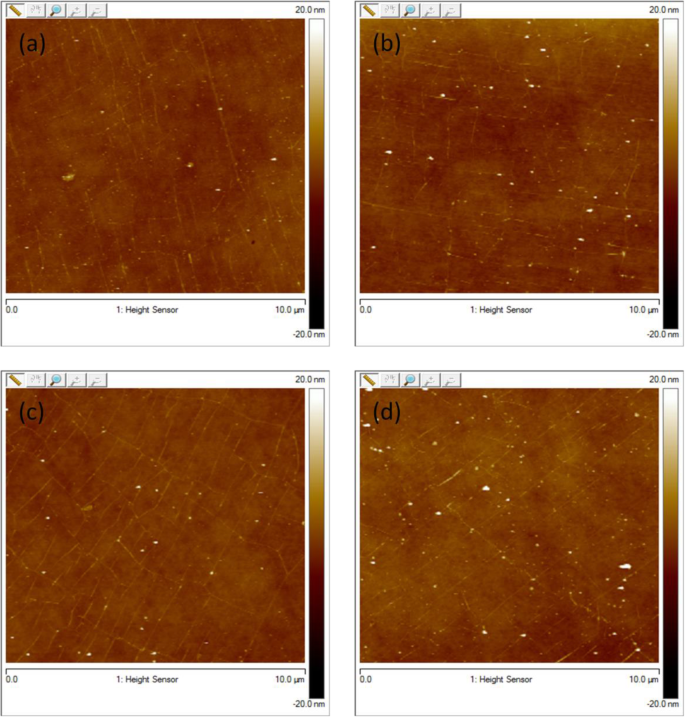
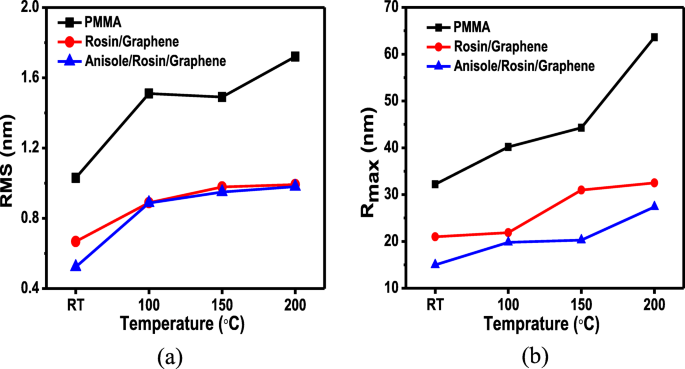
La Figura 3 muestra las imágenes AFM de grafeno usando el proceso de transferencia con colofonia sin horneado descrito aquí como a temperatura ambiente (RT) y con horneado a diferentes temperaturas: 100 °C, 150 °C y 200 °C durante 30 min, respectivamente. La morfología superficial del grafeno transferido se investigó usando AFM en modo de contacto cercano (toque) y condiciones atmosféricas estándar. Como se ve, hay arrugas visibles en la superficie de todas las muestras de grafeno que no pueden evitarse mientras se utilice grafeno cultivado por CVD en Cu. Aparte de arrugas, algunos residuos de colofonia tienden a permanecer en la superficie, visibles como puntos blancos en la imagen espectrográfica AFM. Si se examina, el caso RT muestra más partículas en contraste con otros con horneado. Esto demuestra claramente que el horneado es útil para reducir partículas de residuo en el proceso de transferencia con colofonia. Los valores de raíz cuadrada media (RMS) y rugosidad (Rq) de grafeno transferido también se recopilan escaneando área superficial de 10 μm × 10 μm. Comparado con valores Rq de 0,889 nm, 0,97 nm y 0,992 nm para grafeno horneado a 100, 150 y 200 °C, el valor Rq más bajo de 0,668 nm ocurre para grafeno sin horneado. Esto, sin embargo, señala que el horneado no es beneficioso para lograr un valor Rq bajo que también se desea para aplicación práctica de dispositivos de grafeno. Este valor Rq puede usarse especialmente como cuantificación de morfología superficial de grafeno transferido. Las moléculas de agua atrapadas entre membrana flexible de grafeno y SiO2 durante recogida desde agua DI romperían el grafeno, produciendo grietas dentro del grafeno. Como resultado, el valor Rq aumenta con temperatura de horneado creciente. Por tanto, no se recomienda hornear grafeno a altas temperaturas incluso si el horneado es bueno para reducir partículas de residuo.
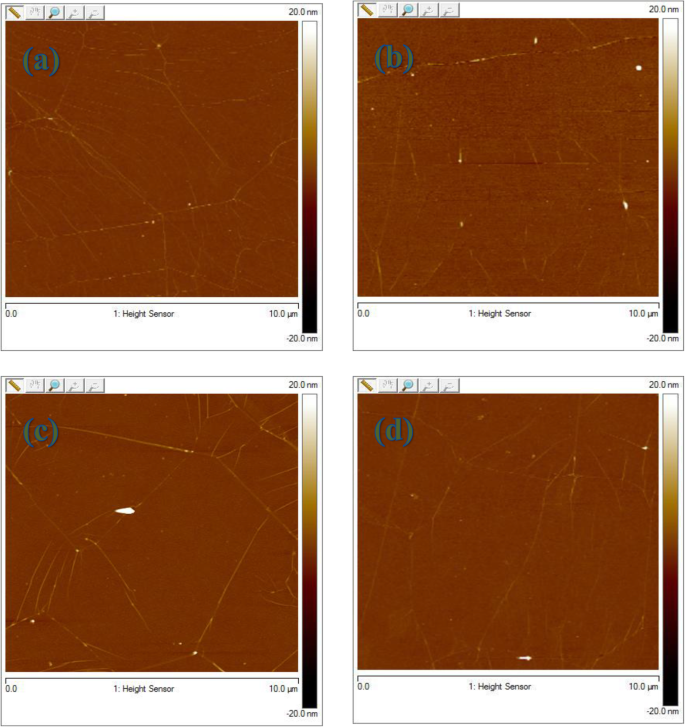
La Figura 4 muestra las imágenes AFM de grafeno usando el proceso mejorado de transferencia con colofonia en presencia de anisole sin horneado (RT) y con horneado a diferentes temperaturas: 100 °C, 150 °C y 200 °C durante 30 min, respectivamente. Como se ve, arrugas también se observan para todo grafeno transferido pero la visibilidad es más débil comparada con solo proceso de transferencia habilitado por colofonia en Fig. 3 y proceso habilitado por PMMA en Fig. 5. Como se anticipaba, las partículas de residuo disminuyen grandemente para todo grafeno en marcado contraste con observaciones en Fig. 3. En el proceso mejorado de transferencia con colofonia, esta notable reducción de partículas de residuo con la introducción de anisole se atribuiría más bien a la capacidad de anisole como solvente fuerte en colaboración con acetona. Anisole/colofonia se disuelve más fácilmente que colofonia sola en acetona lo que conduce a grafeno más limpio en el proceso mejorado de transferencia con colofonia. Además, los valores Rq para grafeno sin horneado y con horneado a 100, 150 y 200 °C son 0,523 nm, 0,887 nm, 0,95 nm y 0,98 nm, respectivamente. Una relajación del grafeno transferido con la introducción de anisole puede ayudar a lograr el valor Rq más bajo de 0,523 nm en el proceso mejorado de transferencia con colofonia que el de 0,668 nm en el proceso de transferencia con colofonia, mientras que el valor más bajo para Rq en caso de método de transferencia convencional usando PMMA es 1,03 nm. En este proceso mejorado de transferencia con colofonia, se prueba nuevamente que el horneado no es beneficioso para lograr un valor Rq bajo por razón similar, es decir, grietas producidas durante horneado a alta temperatura. Nótese que comparado con valor Rq de 1,03 nm en proceso de transferencia con PMMA, tanto el proceso de transferencia con colofonia como el mejorado muestran valores Rq mucho menores, lo que manifiesta la superioridad de los procesos de transferencia de grafeno adoptados en este trabajo. Comparado con rugosidad Rq, la altura máxima de partículas de residuo grandes (Rmax) también es un parámetro importante en aplicación de dispositivos de película delgada de gran área, porque determina si puede ocurrir cortocircuito en dispositivos. La Figura 6b muestra el promedio Rmax a temperatura ambiente, 100 °C, 150 °C y 200 °C. El valor mínimo para Rmax, es decir, 15 nm, se logra a RT para anisole/colofonia/grafeno. Esto también confirma la ventaja del proceso mejorado de transferencia con colofonia a RT.
A pesar de que el proceso mejorado de transferencia con colofonia es obviamente ventajoso en términos de partículas de residuo y valores Rq y Rmax, la calidad del grafeno transferido merece ser evaluada. En Fig. 7, se muestran los espectros Raman de grafeno transferido usando procesos de colofonia y colofonia mejorada sin horneado (RT) y con horneado a 100 °C, 150 °C y 200 °C. Como se ve en Fig. 7a, dos picos situados en espectros Raman a 1580 cm−1 (G), modo vibracional primario en plano, y 2676 cm−1, sobretono de segundo orden de una vibración en plano diferente (2D), se encuentran. Estos picos se derivan de láser de excitación 532 nm. La posición y forma de estos dos picos son prominentes, definiendo claramente el material como grafeno. Además, las razones de intensidades de banda 2D a banda G (I2D/IG) son 1,61 a 1,65, indicando monocapa de grafeno transferido. La ausencia de picos D en espectros Raman para grafeno transferido con horneado a diferentes temperaturas confirma que el desorden es improbable usando ambos procesos de transferencia con colofonia y colofonia mejorada. Tampoco se detectan picos relacionados con colofonia y anisole para todo grafeno transferido. La suposición de ausencia de picos relacionados con colofonia o anisole se basó en que los espectros Raman aparecieron iguales tras proceso de transferencia que los observados comparados con espectros Raman de grafeno prístino cultivado en Cu. La aparición de pico D tras proceso de transferencia en muestra horneada muestra defectos inducidos durante eliminación de colofonia. Además, los residuos de colofonia tras proceso de transferencia son muy bajos. Por tanto, picos relacionados con colofonia son improbables en espectros Raman de grafeno transferido.
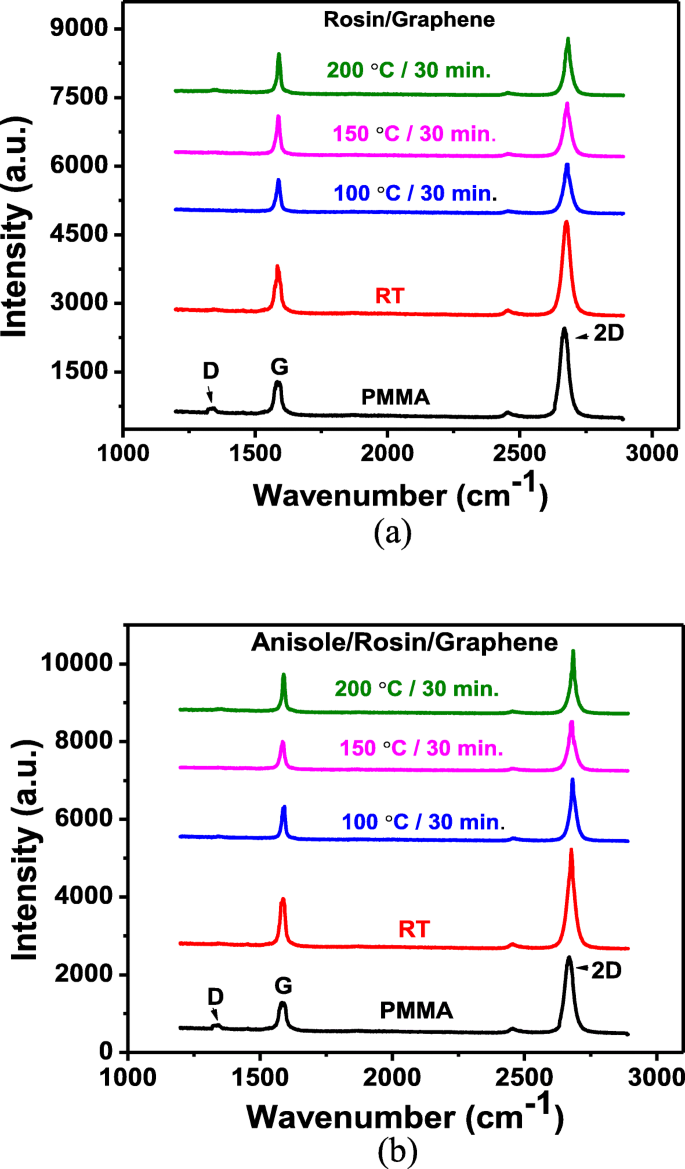
Desplazamientos en ambos picos Raman G y 2D de grafeno usualmente se producen por combinación de tensión y dopaje debido a interacción con sustrato o capa de soporte durante proceso de transferencia. Se sabe que el desplazamiento hacia azul de ambas posiciones de banda G y 2D indican dopaje tipo p de grafeno. El desplazamiento hacia arriba de pico 2D de ~ 6 cm−1 demuestra el dopaje de proceso de transferencia habilitado por colofonia; el fenómeno descrito ha sido reportado previamente en literatura [24, 25]. La intensidad de pico para grafeno transferido sin horneado es obviamente mayor que con horneado a altas temperaturas. Además, el valor de ancho a media altura (FWHM) de banda 2D para grafeno transferido sin horneado es 38,18 cm−1 que es el más pequeño comparado con aquellos con horneado a altas temperaturas. Estos resultados significan que temperatura ambiente es favorable para lograr grafeno de alta calidad durante el proceso de transferencia con colofonia.
En Fig. 7b, se muestran espectros Raman para grafeno transferido usando proceso mejorado de transferencia con colofonia; observaciones similares pueden hacerse para grafeno transferido usando proceso de transferencia con colofonia. La intensidad de pico también es muy alta, y el valor FWHM de banda 2D para grafeno transferido sin horneado es 35,79 cm−1 que es un poco menor que en Fig. 7a. Todos los resultados mencionados manifiestan que la calidad del grafeno transferido está intacta o incluso mejor usando este proceso mejorado de transferencia con colofonia, comparado con el proceso de transferencia con colofonia.
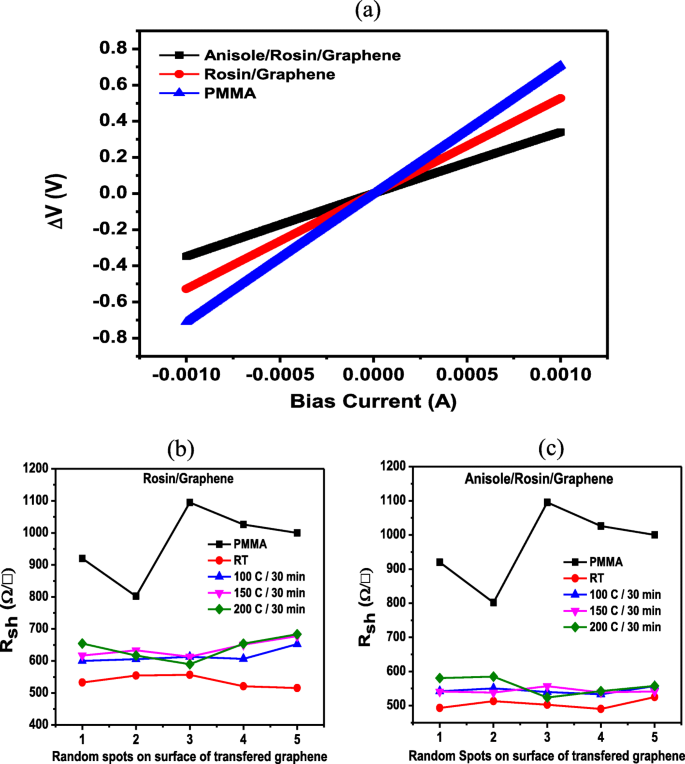
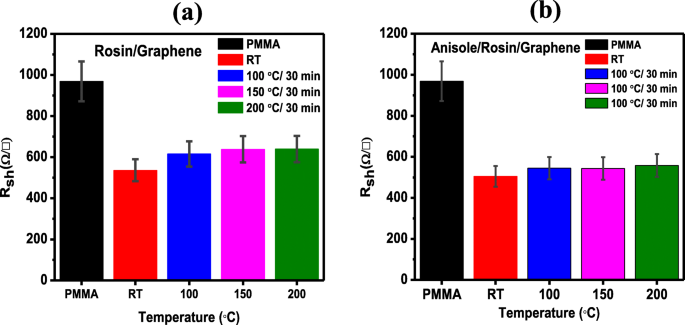
La Figura 8a ilustra las características I-V de grafeno transferido usando procesos de transferencia PMMA, colofonia y anisole/colofonia. Para verificar doblemente la calidad del grafeno transferido, se recopilan e ilustran datos de resistencia de lámina (Rsh) en Fig. 8b, c. La resistencia de lámina se midió por sistema de medición de resistividad de 4 puntas. Además, esta es una métrica esencial y principal de rendimiento eléctrico para materiales 2D. Rsh se midió en 5 puntos en cada muestra. El tamaño de la muestra es aproximadamente 2 × 2 cm2 para obtener resultados fiables. En Fig. 8b, se presentan datos Rsh para grafeno transferido usando proceso de transferencia con colofonia en puntos aleatorios. Como se ve, para todo grafeno, valores Rsh dispersos en rango 500–700 Ω/□ se encuentran en la superficie de grafeno transferido. El valor más bajo de Rsh ocurre para grafeno sin horneado que también concuerda con observaciones de espectros Raman. En Fig. 8c, se muestran valores Rsh para grafeno transferido usando proceso mejorado de transferencia con colofonia. Como se ve, comparado con Fig. 8a, la uniformidad de Rsh es mucho mejor y el rango de valores Rsh es significativamente más estrecho, es decir, 500–600 Ω/□. Más importante, los valores Rsh en el proceso mejorado de transferencia con colofonia son generalmente menores que aquellos en el proceso de transferencia con colofonia y el valor Rsh más bajo de ~ 500 Ω/□ también ocurre para grafeno sin horneado. La Figura 9a, b muestra el valor promedio de resistencia de lámina en la superficie de la muestra. El gráfico de barras muestra claramente el valor promedio de resistencia de lámina para el proceso mejorado de transferencia con colofonia es el más bajo, es decir, 493,4 Ω/□. Esto demuestra nuevamente la superioridad de este proceso de transferencia mejorado propuesto en el presente trabajo en términos de rendimiento eléctrico. Por supuesto, vale notar que aparte del rendimiento eléctrico mejorado, los cambios en resistencia de lámina podrían ser también resultado de otros factores como dopaje.
Implicaciones de la Hipótesis
En este trabajo, se propone un proceso mejorado de transferencia con colofonia con el propósito de reducir aún más partículas de residuo basándose en el proceso de transferencia con colofonia. El proceso de transferencia mejorado establecido se compara con el proceso convencional de transferencia con PMMA. Se encuentra que este proceso mejorado de transferencia con colofonia por la introducción de anisole es efectivamente ventajoso en términos de partículas de residuo significativamente reducidas así como buena calidad de grafeno transferido. Esta notable reducción de partículas de residuo se atribuiría más bien a la capacidad de anisole como solvente fuerte en colaboración con acetona. Anisole/colofonia se disuelve más fácilmente que colofonia sola en acetona lo que conduce a grafeno más limpio en este proceso mejorado de transferencia con colofonia. El valor FWHM de banda 2D para grafeno transferido usando proceso mejorado de transferencia con colofonia es 35,79 cm−1, que es obviamente menor que 38,18 cm−1 para grafeno transferido usando proceso de transferencia con colofonia. Además, grafeno transferido usando proceso mejorado de transferencia con colofonia muestra valores Rsh generalmente menores de 500–600 Ω/□ que aquellos de 500–700 Ω/□ usando proceso de transferencia con colofonia. El horneado a altas temperaturas se encuentra que ejerce efectos marginales en partículas de residuo y calidad para grafeno transferido por lo que no se recomienda. Los resultados logrados en este trabajo deberían ser útiles para avanzar en proceso de transferencia limpia de grafeno con el fin de realizar dispositivos basados en grafeno de alto rendimiento en el futuro.
Disponibilidad de Datos y Materiales
Los autores declaran que los materiales, datos y protocolos asociados están disponibles para los lectores, y todos los datos usados para el análisis están incluidos en este artículo.
Nanomateriales
- Optimización de la integración de software para el éxito en la fabricación aditiva
- Transforma tu Cadena de Suministro: Acelera Entregas y Satisfacción del Cliente con Industria 4.0
- Optimizando el Camino de Prototipo a Producción: Pasos Clave de Preparación
- Carbón de alta porosidad fuertemente dopado con nitrógeno grafitico a partir de biomasa de frijol blanco para electrocatálisis robusta de reducción de oxígeno
- Electrodos híbridos de grafeno/WO₃ y grafeno/CeOx para supercondensadores de alto rendimiento
- Ánodo compuesto Si/grafeno de alta capacidad fabricado vía reducción magnesio-térmica para baterías Li-ion
- Aptasensor fluorescente de óxido de grafeno de alta sensibilidad para detección rápida de células leucémicas CCRF-CEM
- Mejora de la densidad de energía de supercondensadores con óxido de grafeno reducido térmicamente intercalado con surfactante aniónico en electrolitos de líquido iónico
- Mallas nanométricas de grafeno de gran área y uniformes fabricadas para detección de terahercios de alta velocidad a temperatura ambiente
- Optimización electrohilado sol-gel para haces nanofibras poliamida 6/66 alto rendimiento
- Control de Transmisión en Terahercios e Infrarrojo Cercano en Películas Delgadas de Grafeno y WS₂ Intercalados con FeCl₃ para Aplicaciones Avanzadas de THz-TDS