



MillerCoors Impulsa Operaciones con Planificación Experta de Mantenimiento
 Tim Davison, planificador Asset CARE de MillerCoors
La planificación no es sexy. Tom Clancy no escribirá un thriller de espionaje titulado "El Planificador de Mantenimiento".
No pondrás a tus amigos al borde de sus taburetes contando la vez que tomaste todos los pasos apropiados y aseguraste que el proyecto de revisión procediera sin problemas. ("¡Tío, entonces qué pasó?!")
No hay brillo, destello ni golosinas visuales.
"Cuando un departamento de mantenimiento busca mejora, usualmente hay un gran enfoque en mostrar victorias y fotos de antes-y-después – 'cosas wow'", dice Dan Roberts, director de confiabilidad Asset CARE para Miller Coors en Golden, Colorado.
"El mantenimiento predictivo es sexy. Con termografía infrarroja, tomas una instantánea y dices, 'Mira lo que encontré'. Con análisis de vibración, lo conectas, imprimes tus lecturas y dices, 'Sí, encontré un cojinete malo'. Eso es todo importante y necesario, pero hay buen trabajo en el núcleo. Simplemente no es sexy. ¿Cómo muestras los resultados de una planificación y programación efectiva? No puedes hacerlo con fotos de antes-y-después."
Silenciosa y encubiertamente, la organización de mantenimiento y confiabilidad de MillerCoors está utilizando la planificación y programación como herramienta de mejora. Proporciona equilibrio en un entorno donde el desequilibrio tiene consecuencias mayores.
Mantener la Cadena
MillerCoors, la tercera cervecería más grande de América, ha buscado mejoras de mantenimiento por más de una década, y con buena razón. La cervecería de Golden opera 24 horas al día, siete días a la semana, para producir 217 millones de onzas de cerveza cada día.
"Hay quizás dos días al año que no estamos produciendo", dice Tim Davison, un planificador Asset CARE en la porción de cervecería del gran complejo multi-planta en Golden.
El proceso de elaboración de cerveza –desde materias primas hasta productos empaquetados y enviados– corre en una cadena estrechamente vinculada, y muchos componentes del proceso presentan piezas de maquinaria no redundantes. Si ocurre una avería mecánica, cambiar el trabajo a un equipo similar puede no ser una opción. En estos casos, el proceso se detiene.
"Cuando hay una avería, suele ser un gran problema", dice Ron Kerr, el gerente Asset CARE para utilidades. "Afecta a casi todos río arriba y río abajo."
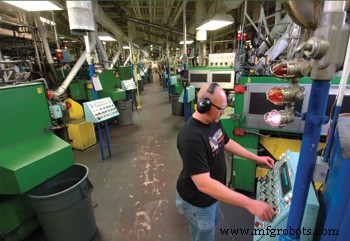
El operador de prensa Craig Doebele trabaja los controles a lo largo de la línea de producción en Rocky Mountain Metal Container, la empresa conjunta MillerCoors/Ball.
El objetivo es que la maquinaria funcione sin parar durante meses, especialmente durante la temporada pico de verano, hasta que se pueda programar una breve ventana de mantenimiento.
La estructura única de las unidades de negocio de Golden añade estrés a la cadena. Mientras MillerCoors posee la cervecería, es socio conjunto en la fabricación de latas (con Ball Corporation) y botellas (Owens-Illinois). Hacer que todos tiren en la misma dirección es necesario, pero requiere paciencia.
El Ingrediente Faltante
El ritmo de mejora de mantenimiento, lento y constante por años, se aceleró a finales de los 90 después de que el competidor principal Anheuser Busch anunciara recortes de precios. Para mantenerse competitivo, MillerCoors buscó reinvertir en el frente del negocio.
"El coste de nuestros bienes tenía que bajar en un gran margen", dice Roberts. "Necesitábamos ir tras varios elementos, operaciones siendo uno de ellos. La oportunidad y meta era convertirnos en la operación más confiable posible."
 Mike Zietlow, el especialista senior en la cervecería MillerCoors para la tienda de montacargas, se apoya en un tornillo de banco para hacer trabajo de precisión. El área de montacargas ha aumentado enormemente su tasa de finalización de mantenimiento preventivo en los últimos 18 meses.
Asset CARE (acrónimo de Capacidad, Disponibilidad, Confiabilidad y Mejora) se convirtió en el grito de batalla. Mantenimiento Centrado en Confiabilidad (RCM), análisis de causa raíz de fallas (RCFA) y herramientas de mantenimiento predictivo (PdM) fueron empleados. Incluso con estos avances positivos, algo faltaba.
Roberts cita el ejemplo de un ventilador que experimentó tres fallas dinámicas en un período de 18 meses. Tras la primera falla, RCFA identificó la lubricación como causa raíz. Se instaló un sistema de lubricación automática. Tras la segunda falla, los lubricadores automáticos fueron considerados problemáticos. Tras la tercera falla, los líderes de mantenimiento dieron un paso atrás.
"Ahora participamos en ejercicios de mapeo de causas que nos llevan a explorar múltiples causas raíz", dice Roberts. "RCFA no dice que hay una causa raíz, pero lleva a la gente en esa dirección."
Al profundizar, la planificación y programación emergieron como contribuyentes al problema.
Un mes antes de la tercera falla, el análisis de vibración había identificado anormalidades. Sin embargo, no se tomaron medidas apropiadas para programar el mantenimiento y hacerlo prioridad antes de que ocurriera la falla. La lección: ganancias sustanciales son improbables si la planificación y programación básica no están en su lugar.
"Antes de nuestros esfuerzos concentrados, no estábamos planificando y programando, per se", dice Roberts. "Los planificadores examinaban órdenes de trabajo en el sistema informático, las imprimían, se las daban a un supervisor y esperaban a que el supervisor se las diera a la cuadrilla. Había poco esfuerzo en sentarse semanalmente con operaciones y revisar lo que venía, determinar prioridades e identificar recursos."
Las plantas funcionaban en modo de mantenimiento reactivo. Los planificadores pasaban considerable tiempo buscando, almacenando y distribuyendo piezas de repuesto.
"Si nuestra organización es visionaria, encontramos las cosas que necesitan corrección, escribimos la orden de trabajo, planificamos la orden de trabajo y hacemos el trabajo. Si es reactiva, compramos asientos de primera clase en aviones para enviar un motor", dice Bobby McCall, gerente de mantenimiento para operaciones de empaque.
El trabajo reactivo tenía sus recompensas – palmadas en la espalda y golosinas de agradecimiento de producción. Un trofeo itinerante se presentaba cada año al planificador responsable de más entregas nocturnas.
Entonces MillerCoors ideó una mejor manera identificando componentes esenciales de una planificación de mantenimiento efectiva. Estos maximizan recursos, minimizan costes y aumentan la confiabilidad general de equipos. Las secciones que siguen describen varios de estos componentes.
Dan Roberts es el director de confiabilidad Asset CARE para MillerCoors Brewing Company en Golden, Colo. Aunque las plantas de la empresa han hecho avances significativos, admite que "aún no estamos allí".
Verdaderamente Dedicados
Como en cualquier esfuerzo, la dedicación es la clave del éxito. En MillerCoors, el mantenimiento visionario comienza con planificadores y recursos dedicados.
Una organización de planificación necesita el número apropiado de planificadores. Cada planificador debe tener un área de responsabilidad que sea:
- razonable en tamaño geográfico;
- razonable en número de personal de oficios representados; o,
- razonable en número de piezas de equipo.
Sin tales límites, ¿cómo puede el planificar dedicar el tiempo y recursos correctos para mantener efectivamente esa área?
Davison dice que con un área demasiado grande, un planificador no puede enfocarse en todo el alcance, solo en los malos actores y situaciones de emergencia que surgen. Cuando un planificador se enfoca en malos actores y fallas, no permite la planificación predictiva y proactiva necesaria.
"Dos personas no pueden planificar para 4.000 piezas de equipo", dice Davison. "Todo lo que tendrán tiempo es para pedir piezas."
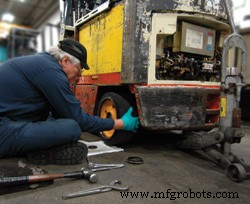
El mecánico de montacargas Jerry Mitchell quita una rueda para exponer un cojinete para trabajo de mantenimiento preventivo.
En cuanto a cobertura planificador-artesano, Roberts dice que su meta actual es un planificador por cada 15 a 18 artesanos. La regla general es que a medida que avanza hacia clase mundial, puede tener más artesanos por planificador. Si está en los peldaños bajos de la escalera, un porcentaje mayor de planificadores es apropiado.
La meta de la cervecería es limitar específicamente a sus planificadores a tareas que pertenezcan a la confiabilidad y mantenimiento del área de responsabilidad definida. De lo contrario, es fácil que los planificadores se desvíen por trabajo que cae fuera de su rol y función.
"La producción puede ver al planificador como un 'mandadero' o un Wal-Mart, ahí para servir cada necesidad y deseo", dice Brad Simpkins, un gerente Asset CARE a cargo de equipos móviles.
La gerencia de planta y departamento también puede obstaculizar a los planificadores con tareas administrativas, de reporte y entrada de datos.
"Sin la capacidad de tener foco real, la planificación se vuelve reactiva", añade Simpkins.
Tan importante como esto, estos planificadores también requieren recursos dedicados (tiempo y mano de obra) para completar trabajo planificado y programado. Esto puede ser una píldora amarga para algunos trabajadores de mantenimiento y producción.
"Algunos de los mecánicos por hora dijeron, 'Nos gusta lo que hacemos ahora'. Les gusta llegar en el caballo blanco y salvar el día", dice Jay Johnson, el gerente de mantenimiento para operaciones de proceso. "Pero vieron que la gerencia estaba detrás de esto al 100 por ciento. Esto no se iba a ir."
Los gerentes de producción y operadores también recelaban de poner el caballo blanco a pastar.
En la organización de empaque de MillerCoors, la cuadrilla de mantenimiento se dividía equitativamente entre tres turnos. "Su propósito era arreglar máquinas y ponerlas en marcha", dice Kerr.
Entonces vinieron los primeros cambios de programación. Un porcentaje considerable de artesanos que trabajaban noches y fines de semana fueron cambiados para realizar trabajo planificado en el turno diurno.
"La producción nos dijo, '¡No están apoyando nuestras averías!'", dice Kerr. "Tienes razón. No voy a apoyar tus averías. Voy a apoyar el trabajo proactivo. Hacer que aceptaran eso requirió un salto de fe."
Entre departamentos funcionales dentro de MillerCoors, el empaque es actualmente el pionero en impulsar recursos dedicados a trabajo proactivo y planificado.
"Vamos a planificar el 100 por ciento de las horas disponibles para trabajo de mantenimiento planificado", dice McCall. "Seguimos escuchando, 'No puedes hacer eso; tienes que planificar para averías'. No, no vamos a planificar para averías. Vamos a planificar para hacer trabajo planificado. Nos ocuparemos de las averías si ocurren."
En todos los niveles, la organización debe darse cuenta de que operadores y artesanos existen en una instalación de manufactura porque hay un proceso para operar y mantener. Los planificadores existen para maximizar la efectividad de operadores y mantenedores. Cuando todos los niveles en la operación comienzan a trabajar juntos como un equipo, por una meta común de confiabilidad y rendimiento operacional mejorados, ya no hay foco en "victorias del caballo blanco" sino en ganancias sostenibles a largo plazo.
Gestión del Tiempo
Otra clave del éxito de planificación de MillerCoors es aprovechar al máximo el tiempo.
Como se señaló en la sección anterior, la producción era un poco escéptica. Si el mantenimiento iba a aliviar los dolores de producción, estos "visionarios" tendrían que demostrar su valía. Recuerde, una máquina fuera de línea puede tener enormes implicaciones.
Un reto era hacer que la producción viera que bajar una máquina 40 minutos para mantenimiento preventivo durante un tiempo y día predeterminados era mejor que una parada de tres horas tras una avería en un tiempo y día desconocidos. El reto adicional era hacer que la producción creyera que su valioso tiempo no se desperdiciaría.
"Teníamos un mal historial con planificación y programación. Teníamos que probar que si nos dan el tiempo, haremos el trabajo planificado y proactivo", dice Davison. "Bajaron la línea. Están perdiendo dinero. Tienes que aprovechar al máximo esa ventana."
La maximización del tiempo ocurre mediante planificación y programación efectivas.
Primero, una ventana de mantenimiento debe definirse claramente (tiempo programado, fecha, alcance y duración) y acordarse por planificadores de mantenimiento y líderes de producción. Desde ahí, el planificador pide las piezas y materiales requeridos y asegura que la cantidad correcta de recursos esté disponible para manejar el trabajo. El planificador supervisa que no ocurran sorpresas o, peor, cancelaciones cuando la ventana se abre. Mano de obra de mantenimiento varada o no productiva tiene un impacto de coste directo en el negocio.
La involucración no termina ahí. Durante la ventana, el planificador observa, asiste y evalúa el trabajo para ganar conocimiento completo del trabajo. Ese conocimiento se aplica para planificar y programar mejor tareas similares en el futuro. También gana una medida de respeto y aprecio de los artesanos trabajando en el trabajo. Esto es vital cuando surgen consejos técnicos y preguntas en un momento posterior.
Aunque este es el método convencional de planificar-según-surge-trabajo en MillerCoors, también existen métodos especializados de planificación y programación.
La planta de fabricación de latas, que debe funcionar constantemente para satisfacer las necesidades de la cervecería (12 millones de latas por día), utiliza un plan de parada de 12 meses desarrollado mutuamente por operaciones, mantenimiento, ingeniería, control de proceso, calidad, almacén y líderes de programación.
El plan 2005 lista las fechas, ubicaciones, actividades de mantenimiento y detalles de proyectos para 1.655 horas de tiempo de inactividad programado. El plan 2006 se fraguó en septiembre.
"Ponemos 20 personas en una sala y lo resolvemos en equipo", dice David Miller, el director de servicios técnicos para Rocky Mountain Metal Container (la empresa conjunta MillerCoors/Ball). "Ponemos todo en el calendario y exploramos, ¿qué más podemos hacer durante esa parada? ¿Cómo podemos maximizar ese tiempo? No podemos tener sorpresas durante el año. Tenemos que estar adelante del juego. Por tanto, el plan de parada es nuestro documento guía para asegurar confiabilidad de equipos y entrega de latas de aluminio para cumplir los requisitos de la cervecería."
La planta de fabricación de botellas, que produce 3 millones de botellas por día, usa visión adelantada para paradas programadas de máquina individual y planta completa.
"Solíamos correr todo el año y luego parar en Navidad para trabajo de mantenimiento preventivo (PM)", dice Tim Hood, el gerente de servicios de ingeniería en Rocky Mountain Bottle Company (la empresa conjunta MillerCoors/Owens-Illinois). "Para el resto del año, lidiarías con fallas cuando golpearan porque no programábamos otro tiempo de inactividad."
Hoy, planificadores y líderes de mantenimiento y producción en esta planta programan sesiones de tiempo de inactividad llamadas "maxi pit stops". Similar al plan de parada de la planta de latas, estas paradas para PMs y revisiones se planifican con mucha antelación.
"Programamos diferentes máquinas en diferentes momentos", dice Hood. "Así, no tienes todo tu equipo parado a la vez. Movemos los recursos para compensar el tiempo de inactividad."
Una parada anual de planta, dirigida por un solo planificador, ocurre en septiembre.
"Él está involucrado con todo el plan, intentando averiguar qué trabajo necesita hacerse durante la parada", dice Hood. "Hacemos limpieza a vapor en las máquinas y PM en todo el equipo de distribución eléctrica durante este tiempo. Es una gran empresa. Cuando terminamos una parada, el planificador ya está armando el plan para la siguiente."
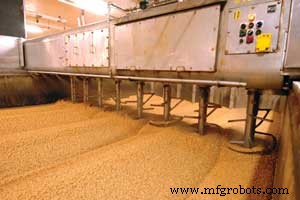
El proceso de elaboración comienza con el malteado de cebada.
La cebada se remoja en agua y se anima a germinar.
Tras cuatro a cinco días, el "malta" se calienta para detener el crecimiento.
La malta se tritura luego con rodillos de acero para exponer su contenido.
Información Útil
El éxito de planificación de MillerCoors también está ligado a aprovechar al máximo la información. Empieza con algo tan básico como proporcionar información precisa sobre recursos disponibles para un turno dado.
"¿Quién está aquí? ¿Cuánto tiempo están aquí? ¿Cuántos recursos tienen los planificadores para planificar? Antes, como en cualquier organización reactiva, era nebuloso", dice McCall. "En SAP, lo clavamos. Los planificadores ven que 'tengo una ventana de ocho horas y 10 tipos. Puedo planificar 80 horas de trabajo. Aquí hay 80 horas de trabajo para poner en ese plan'."
Otra área gris anterior eran las órdenes de trabajo. Como en la mayoría de plantas, una orden de trabajo se crea cuando se identifica trabajo. Pero, ¿qué información se incluye en esa orden de trabajo?
Aprendiendo del pasado, los líderes de mantenimiento de MillerCoors ahora dicen que una orden de trabajo debe ser capaz de capturar el código de cargo de equipo apropiado, todo el historial del equipo, coste de mano de obra y materiales, y requisitos de servicios contratados. Para rastrear fallas de equipos con precisión, se ingresa una descripción detallada del trabajo cuando se crea la orden y una descripción precisa de lo que se hizo para corregir la falla al completar la orden de trabajo. Si esto no se hace, el historial para una pieza de equipo particular se distorsiona y puede no contabilizar con precisión averías o fallas. También se ingresa el número de equipo apropiado en la orden de trabajo. Sin esto, medidas vitales de seguimiento de historial como material usado y horas de mano de obra cargadas se vinculan a la pieza de equipo equivocada o faltan por completo.
"En el pasado, se tomaban malas decisiones porque no teníamos información precisa de órdenes de trabajo", dice Davison.
Cuando se crea una orden de trabajo en MillerCoors, se toman notas para ayudar a identificar:
- cualquier pieza, habilidad o recurso externo necesario para completar el trabajo;
- cualquier herramienta, equipo o recurso especial potencialmente necesario; y,
- cualquier preocupación potencial de seguridad o medio ambiente.
Con esta información por adelantado, el planificador busca las piezas y materiales necesarios, reúne los recursos requeridos, y planifica y programa el trabajo con precisión. Esto aumenta el tiempo de llave.
Cuando el trabajo termina, un artesano ingresa información detallada para cerrar adecuadamente la orden de trabajo. En el sistema de órdenes de trabajo SAP de la empresa, él o ella ingresa con precisión un código de causa, código de falla y parte de objeto en la porción final de historial de la notificación. Una descripción detallada en texto largo del trabajo realizado se documenta junto con cualquier problema o discrepancia.
Pero todos esos pasos no valen nada si no usa la información.
El trabajo de mantenimiento es repetitivo. Lo que se aprende sobre una máquina hoy resulta útil cuando la misma o una máquina similar requiere mantenimiento en el futuro. Los historiales identifican tendencias y ayudan a construir estrategias de confiabilidad efectivas.
"Si los datos no son precisos para esa pieza de equipo, no está obteniendo la imagen completa y cometerá errores manteniendo ese equipo", dice Davison. "Si no está grabado en el sistema, no tiene datos para analizar. Los planificadores necesitan eso para decidir cómo planificarlo la próxima vez, hacerlo mejor, y usarlo para propósitos de causa raíz."
Con información de orden de trabajo correctamente ingresada, el personal de MillerCoors puede acceder al historial de órdenes de trabajo y costes para una pieza de equipo individual, departamento, centro de coste o instalación completa. Con estos datos, los planificadores determinan porcentajes de finalización de PM, tiempo de respuesta de orden de trabajo, tiempo medio de reparación y tiempo medio entre fallas. También acceden al porcentaje de mezcla de PM, correctivo, avería y órdenes de trabajo de proyecto para un período dado. Estos informes les dan las herramientas para ajustar frecuencias de PM según órdenes generadas y MTBF.
"En algunos equipos, encontramos que nuestras frecuencias de PM eran demasiado altas", dice McCall. "Nuestros planificadores miran PMs regularmente. Se aseguran de que el PM correcto, con la frecuencia correcta, esté en su lugar. La idea es que el trabajo que planificamos es el trabajo que debería hacerse. Queremos usar mejor nuestro tiempo y dinero e ir tras lo correcto."
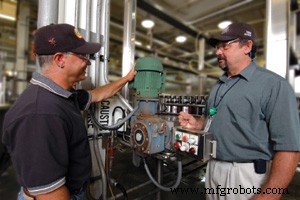
Los gerentes Asset CARE Bobby McCall (izquierda) y Ron Kerr discuten motores y cajas de cambios en la línea de empaque de la cervecería.
Resultados Dorados
Mejoras en planificación y destreza de planificación han impactado en MillerCoors.
"Siempre hemos tenido gente genial con deseo de hacer lo correcto", dice el ingeniero de planta Mike Fognani. "La planificación y programación nos permite combinar esa gran gente con las herramientas, materiales y tiempo requeridos para tener éxito."
El trabajo planificado y programado en muchas áreas del sitio ahora constituye más del 60 por ciento de la carga de trabajo de mantenimiento; en el pasado reciente, esa cifra era menos del 30 por ciento.
El trabajo PM completado ha aumentado dramáticamente. En el área de montacargas, por ejemplo, Simpkins dice que la tasa de finalización pasó del 31 por ciento al 82 por ciento en menos de 18 meses.
La disponibilidad de equipos, productividad y tiempo de actividad han aumentado todos. Todo esto ha llevado a costes de mantenimiento reducidos.
"Solía ser 'mantenimiento no puede mantenerlo funcionando', 'no son confiables' y 'gastan demasiado dinero'", dice McCall. "Desde que nos estabilizamos y nos volvimos más proactivos, nuestros costes de mantenimiento han bajado."
Quedan muchas oportunidades.
"En muchas áreas, estamos haciendo lo que necesitamos hacer y obteniendo los resultados que buscamos", dice Roberts. "Estamos en el camino correcto, pero aún no estamos allí. Todavía tenemos bolsas de oportunidad con planificación y programación, y nos enfocamos en formas de hacer cambios de escalón, incluso a raíz del gran trabajo ya en juego."
Costes reducidos. Confiabilidad aumentada. Mejores decisiones. Mayor estabilidad.
MillerCoors puede haber encontrado una forma de hacer la planificación sexy.
Solo los Hechos
Sitio: Plantas MillerCoors en Golden, Colo. (incluye la cervecería y áreas de soporte de producción relacionadas), y Rocky Mountain Metal Container y Rocky Mountain Bottle Company (dos plantas de empresa conjunta).
Empleo: Casi 2.000 empleados en las plantas de manufactura de Golden.
Tamaño del sitio: Ubicado principalmente a lo largo de un valle de cinco millas en Golden.
Productos: Casi una docena de marcas de cerveza, incluyendo Coors, Coors Light, George Killian's Irish Red Lager, Aspen Edge y Keystone. También, bebidas de malta marca Zima.
Volumen de producción: Más de 20 millones de barriles de cerveza elaborados en Golden anualmente.
Mantenimiento y reparación de equipos
- Impulse la Productividad del Mantenimiento mediante Planificación Estratégica
- Dominando la Planificación de Mantenimiento: De Reparaciones Reactivas al Éxito Proactivo
- Reuniones Matutinas: Optimizar la Planificación y Programación de Mantenimiento para el Máximo Rendimiento de Planta
- Desbloquear la Sinergia: Cómo la Planificación, Programación y Mantenimiento Basado en Condición Combinados Multiplican Beneficios
- Cómo la Planificación de Mantenimiento Eleva a Técnicos, Supervisores y Productividad de Planta
- Dominando Trabajo en Equipo, Planificación y Programación para Fiabilidad de Planta
- Optimización del ámbito de control y planificación para equipos de mantenimiento
- La FAA llega a un acuerdo con Boeing para reforzar procesos de mantenimiento y certificación
- Mantenimiento Proactivo: La Estrategia Superior para Fiabilidad de Equipos a Largo Plazo
- Planificación estratégica de mantenimiento: Optimice órdenes de trabajo para seguridad y ahorro de costos
- Elegir la estrategia de mantenimiento correcta: Preventivo vs Predictivo