



Maximizar el rendimiento de activos: Guía experta para la puesta en marcha de equipos
Sería ideal que cada nuevo equipo o sistema funcionara impecablemente desde el momento de su instalación e inicio hasta el primer fallo muchos años después. Eso sería una excepción con la mayoría de equipos industriales.
Cuando se trata de instalar equipos, podemos encontrar componentes dañados durante el envío, el ingeniero de campo con poca experiencia, o estemos haciendo pruebas beta en un nuevo diseño (acordemos o no). Lo mismo puede aplicar a equipos rehabilitados instalados en la aplicación y posición original.
¿Por qué los coches salen de la línea de montaje y rara vez tienen problemas serios de garantía? La razón es que los fabricantes de coches prueban, mejoran e inspeccionan exhaustivamente tanto el diseño como los procesos de producción en miles de coches. Los equipos industriales tienden a fabricarse en lotes pequeños; por tanto, no todos los fallos se resuelven.
Por eso la puesta en marcha de equipos industriales es un arte, y necesario. Lo llamo arte porque, por definición, instalar nuevos equipos requiere creatividad, habilidades artesanales y razonamiento deductivo. Estos mismos atributos se aplican a un arte en todo el sentido de la palabra.
Mi instalación, Upper Occoquan Service Authority (UOSA), ha madurado su enfoque de mantenimiento y gestión de activos hasta el punto donde enfocarse en la puesta en marcha es el siguiente paso lógico. Este pensamiento llegó como parte de nuestra búsqueda general de mejores prácticas en fiabilidad y gestión de activos.
No seguir un proceso de puesta en marcha equivale a instalar su próximo fallo. Una puesta en marcha adecuada puede extender la vida útil, que es una meta importante en gestión de activos. Por tanto, la puesta en marcha es un componente esencial de un buen programa de gestión de activos.
Tras varios años diseñando e implementando procesos de soporte de mantenimiento, verificaremos la fiabilidad mejorada rastreando tiempo medio entre fallos (MTBF), tiempo medio de reparación (MTTR) y disponibilidad de equipos.
Una filosofía de puesta en marcha
Los desafíos básicos al instalar equipos nuevos o rehabilitados son bastante universales. Se reducen a anticipación de problemas, percepción de problemas y corrección de problemas. Tomemos esas palabras (anticipación, percepción y corrección) y examine cómo se aplican al proceso de puesta en marcha.
Puede ser difícil imaginar cómo anticipar problemas, pero un buen punto de partida es buscar historiales de reparación. Los historiales de reparación pueden decirle qué se rompió, cuándo, por qué, cómo, dónde y quién estuvo involucrado. Esto asume que su empresa tiene historiales de reparación precisos en un CMMS. Si los historiales no son de calidad suficiente, mejórelos según sea necesario. Las entrevistas con sus operadores y otros que poseen y operan el mismo equipo no tienen precio.
Como parte de un plan de puesta en marcha, este conocimiento valioso necesita registrarse en un formato recuperable. Esto es una parte central del plan —el marco para registrar información. Piénselo como las reglas de un juego. El marco para registrar debe estar disponible para usuarios participantes. La capacidad de cambiar entradas en los registros debe ser monitorizada y controlada para asegurar consistencia y precisión.
Si el equipo a poner en marcha está compuesto por subensamblajes de componentes familiares, los fallos anticipados pueden definirse por componentes individuales. Por ejemplo, un soplador centrífugo debería tener una curva de rendimiento gráfica, un límite de vibración admisible y otras especificaciones. Cuando el soplador opera fuera de cualquiera de estos valores, se requiere una investigación y acción correctiva apropiada.
Algunos problemas se arrastran tan lentamente que no se detectan hasta que ha ocurrido daño. Esto es un fallo de percepción. Aquí es donde determinar los puntos de prueba vitales y establecer los valores admisibles es necesario. A veces no sabemos qué es admisible; aquí es donde consultar con el fabricante u otros con equipos similares proporciona orientación.
Una vez que la fuente de un problema se ha establecido decisivamente, el siguiente paso es la corrección. La solución debe tratar el problema central. Por ejemplo, si se detecta un desequilibrio a velocidad de rotación simple, balancee el cuerpo rotativo. Si la estructura de la máquina tiene una resonancia armónica de modo que la más mínima excitación causa vibración destructiva, aborde la rigidez de la estructura.
Cuando las medidas correctivas se completan, verifique que las mejoras anticipadas son percibibles. Use herramientas de medición para verificar que la corrección hizo lo que se suponía. Aquí es donde las herramientas PdM brillan —análisis de vibración, detección por ultrasonido, firmas de corriente de motor, análisis de aceite y termografía.
Ninguno de los esfuerzos mencionados producirá resultados deseados a menos que se actúe. Haga algo y documente lo que se hizo. Esto aumenta el valor del proyecto de puesta en marcha.
Preparación para la puesta en marcha
Es esencial familiarizarse completamente con el equipo que se va a poner en marcha. Esto significa leer los manuales por adelantado (si es posible), leer las fichas técnicas de componentes, estudiar el manual de operaciones, hacer que el fabricante responda sus preguntas y contactar con otros que tengan el mismo equipo para aprender cómo tuvieron éxito.
Es útil visitar instalaciones donde equipos similares operan tanto con éxito como sin él. Hable con operadores y personal de mantenimiento, ya que tienen una conexión íntima con el equipo.
Hablaba con un amigo electricista sobre algunos de los trabajos más interesantes y difíciles que habíamos hecho a lo largo de los años. Discutíamos cómo encajar cables en una caja de derivaciones congestionada. Mi amigo dijo: "Tienes que tener un plan". Esto se me quedó porque muestra que incluso la tarea más mundana, como colocar cables en un espacio ajustado, requiere un plan.
La puesta en marcha también requiere un plan. Un plan no es más que un conjunto bien pensado de directrices que pueden incorporar reglas, dibujos, listas de verificación y procedimientos. Un plan de puesta en marcha es algo así como una receta de cocina; la sigues pero ajustas según la experiencia.
El Plan
- Seleccionar un líder de proyecto —uno que tenga el tiempo y temple para mandar recursos de manera efectiva
- Definir los requisitos absolutos para operación admisible —¿qué trabajo debe hacer el equipo?
- Identificar y abordar modos de fallo anticipados para el sistema global y todos los subsistemas.
- Verificar que las condiciones de operación (según especificaciones del vendedor) se cumplirán —condiciones ambientales (temperatura, humedad, presiones, voltaje, etc.).
- Definir los pasos de prueba necesarios y el orden de esos pasos en el proceso de puesta en marcha. Estos pasos derivan de experiencia, conocimiento e investigación.
- Definir los conjuntos de habilidades necesarios —mecánico, eléctrico, controles e ingeniería
- Programar los recursos y personal para lograr los pasos definidos
- Registrar observaciones y valores de puntos de prueba medidos (percibidos) durante cada paso
- Revisar los resultados (convertir datos en información)
- Tomar acciones correctivas según sea necesario
- Verificar que las acciones correctivas producen los resultados deseados
- Formar a los operadores para asegurar que sabrán operar el equipo correctamente en todas las circunstancias
- Implementar un programa de mantenimiento preventivo (MP) que aborde mejores prácticas
- Repetir estos pasos según sea necesario hasta que todos los requisitos absolutos de operación se hayan cumplido
- Registrar el proceso de puesta en marcha describiendo qué trajo éxito y qué no para referencia futura.
- Crear un cuerpo de conocimiento para puesta en marcha y actualizarlo cuando nueva información se revele como parte de los procesos de puesta en marcha.
El líder de puesta en marcha
Un proyecto de puesta en marcha también requiere un líder para gestionar los pasos y ejecutar el plan. Este líder actúa como centro neurálgico de comunicación para el personal asignado al proyecto. Similar a investigaciones de causa raíz, es sabio no elegir una personalidad dominante como líder.
Las personas de persuasiones dominantes pueden corromper el proceso con sus predisposiciones. El líder óptimo es quien sigue el plan y verifica que todos los pasos se completen y documenten. Este líder debe también tener buenas habilidades organizativas y de comunicación además de ser asertivo.
Seleccione un líder competente que tenga tiempo suficiente para dedicar al proyecto sin ser apartado a otro proyecto. Esto solo tiene sentido y es cómo las empresas exitosas avanzan.
Fallo en hacerlo bien (y saber lo correcto de lo incorrecto)
Es un hecho de nuestros tiempos que se espera que aumentemos dramáticamente eficiencia y precisión con el festín de herramientas basadas en computadora que se nos presentan. La puesta en marcha no es un proceso que pueda apresurarse. Debe conducirse de manera reflexiva con recursos adecuados. "Cuanto más rápido vamos, más atrás nos quedamos" es una expresión gastada por el tiempo que encarna tanto experiencia como sabiduría popular.
Hay ocasiones en que los equipos de puesta en marcha excavan demasiado profundo buscando problemas y pasan por alto problemas que son descaradamente obvios. Es importante revisar toda la información disponible y tomar todos los pasos razonables al poner en marcha. No tema tener un observador externo independiente mire sus procesos. Espere algunos descubrimientos de causa raíz durante la puesta en marcha.
Muchos problemas pueden anticiparse antes de que el nuevo equipo se inicie por primera vez. Incluir tareas críticas en el programa MP es tanto parte de la puesta en marcha como cualquiera de los otros pasos. Cualquier tarea de mantenimiento requerida que sea onerosa, consuma tiempo o sea sucia tiende a posponerse. Anticipe problemas con filtros tapándose y aspas de ventilador cargándose de suciedad y desequilibrándose.
Lecciones aprendidas en UOSA
Durante los últimos años, hemos aprendido algunas lecciones valiosas. Hemos descubierto problemas con la falta de un proceso de puesta en marcha adecuado así como los beneficios de tener procedimientos adecuados. Nuestras lecciones destacan el uso beneficioso de tecnologías de mantenimiento predictivo (PdM), como ultrasonido, vibración, análisis de aceite, imagen térmica y análisis de firma de corriente de motor, pero los sentidos humanos también son parte del proceso de evaluación.
Motores eléctricos en aplicaciones críticas
Ya sea un motor nuevo del fabricante o reacondicionado, es esencial verificar su condición con un instrumento de análisis de firma de corriente de motor tan pronto como llega in situ. Si esta prueba no se realiza inmediatamente, tiende a olvidarse o hacerse de prisa justo antes de instalar el motor. ¿Quién quiere descubrir que un motor tiene un problema justo antes de instalarlo, o peor aún, en cuanto se energiza?
Nuestra experiencia ha sido que la instalación es un mal momento para descubrir problemas de equipos, porque el personal y equipos de izado están movilizados y puede haber restricciones operativas si el motor no se instala a tiempo.
Un conjunto completo de procedimientos debe establecerse para inspección de control de calidad de motores, nuevos o reconstruidos, cuando se reciben. Los vendedores de equipos de prueba de motores son un buen recurso para desarrollar estos procedimientos. Un conjunto de directrices también es necesario para la reparación de un motor para verificar lo que se hizo durante la reparación. Hay muchos recursos online sobre cómo debe repararse un motor.
Compare recomendaciones de varios talleres de motores para obtener una visión amplia. Los motores son los motores principales detrás de la industria y deben recibir atención crítica o el fallo del proceso es seguro.
Pruebas básicas fuera de línea deben realizarse antes de conectar un motor a su circuito de potencia. Una prueba de índice de polarización y una prueba de sobretensión son esenciales. Cuando el motor se energiza por primera vez, medir la corriente en las tres fases es vital. Si las pruebas en línea son posibles, deben realizarse. Si hay un instrumento de ultrasonido disponible, las firmas de sonido de cojinetes deben registrarse para obtener niveles de decibelios base y gráficos de dominio temporal para comparaciones futuras.
Si el motor puede funcionar antes de acoplarlo al componente accionado, es deseable medir y registrar características de vibración. Si cualquiera de estas pruebas revela problemas, será necesario detener la instalación y tomar acciones correctivas.
Bombas de turbina vertical (VTP)
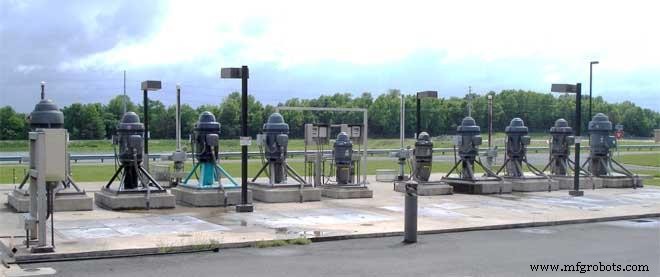
Las industrias del agua emplean frecuentemente VTP para procesos. Estas bombas tienen su impulsor montado en una voluta situada hasta 9 metros bajo rasante. El impulsor es accionado por un eje largo, estabilizado por varios cojinetes "araña" a lo largo del interior de la columna de la bomba por donde fluye el agua. El motor se monta sobre suelo en un pedestal en eje vertical.
Por sugerencia de un técnico PdM de una instalación de agua vecina, instalamos dos sensores de vibración herméticamente sellados en la voluta de una VTP nueva antes de bajarla al pozo húmedo. Los sensores se instalaron en el plano horizontal, posicionados 90 grados radialmente entre sí. Cuando los sensores detectaron alta vibración durante el arranque inicial, el contratista instalador se sorprendió. Nunca habían visto a nadie probar vibración en la voluta antes. El motor no vibraba significativamente, así que asumieron que la instalación era satisfactoria.
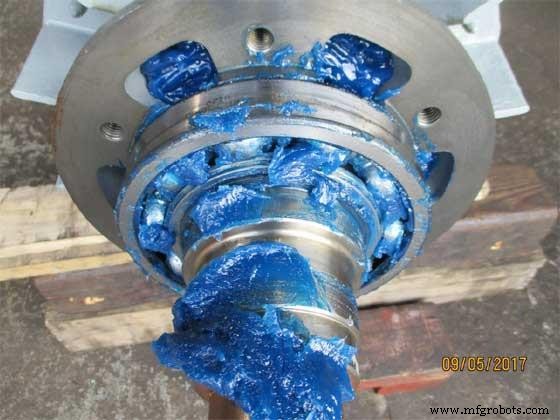
Motor nuevo estaba sobrelubricado
La detección de esta vibración llevó al descubrimiento de que un grupo de tornillos de montaje en la placa base era demasiado largo y llegaba al fondo de agujeros roscados ciegos. Las arandelas de seguridad partidas en estos tornillos no estaban completamente comprimidas, y esto permitía resonancias, que se manifestaban como la vibración detectada en la voluta. Ahora instalamos estos sensores de vibración en todas las bombas de turbina vertical cuando se extraen para mantenimiento.
También hemos aprendido que hay una serie de consideraciones especiales en la instalación de estos tipos de bombas. La placa base debe estar nivelada y la columna de la bomba perpendicular. La placa base también debe estar firmemente enmasillada para prevenir vibraciones. Las secciones del eje de la bomba deben estar dentro de 0,005 pulgadas nominales del desvió total indicado.
Los estándares de vibración 2000 del Instituto Hidráulico (HI) proporcionaban un valor para vibración admisible medida en la parte superior del motor para este tipo de bomba. Estándares HI posteriores no incluían este valor. El propietario debe determinar el valor admisible. Nuestra experiencia es que los fabricantes de bombas rara vez especifican un valor. En general, menos de 0,2 pulgadas por segundo es admisible basado en nuestra experiencia.
Sopladores centrífugos
Un soplador centrífugo (para aplicación de tiro inducido) se suministró con un sistema de oxidación térmica regenerativa. La rueda del soplador estaba montada directamente en un eje de motor de 7,5 HP, y un manómetro calibrado en pulgadas de columna de agua se instaló en la tubería de salida del soplador. La vibración del soplador aumentó significativamente tras tres años de operación, el motor falló y un proceso crítico se paró.
Tras reemplazar el motor, la vibración continuó alta. Se sospechó resonancia de sobretensión causando deslaminación de la rueda del soplador, resultando en desequilibrio dinámico y alta vibración. Antes de tomar más acciones para corregir el problema, la rueda se atascó en la carcasa del soplador como resultado de la deslaminación. El fallo de la rueda causó que el proceso crítico se parara de nuevo.
Durante la puesta en marcha, el contratista no especificó un límite de vibración para este soplador. Al consultar con el fabricante tras el fallo, encontramos que el límite de vibración era menos de 0,2 pulgadas por segundo. El soplador operaba a 0,7 pulgadas por segundo antes del fallo, es decir, muy fuera de especificación. Nadie había tomado una lectura base de vibración inicial, así que no había buenos datos para comparación.
La lectura del manómetro en la tubería de salida nunca se registró durante la puesta en marcha. Nadie sabía qué debía leer el manómetro durante operación normal. La aguja había oscilado violentamente durante condiciones de sobretensión hasta atascarse a 19 pulgadas de columna de agua (WC). Se instaló un nuevo manómetro, y la presión en operación normal se registró como 39 pulgadas WC.
Las lecciones de puesta en marcha son registrar valores de vibración y presión de salida, comparándolos con límites admisibles del fabricante e instruyendo a operadores sobre condiciones que podrían causar daño. El seguimiento de vibración también se añadió como tarea de mantenimiento preventivo (MP).
Fallo de cojinete de mezclador de secador de lodos
Cuando se instaló un nuevo sistema de secado de lodos, cada paso de puesta en marcha se realizó cuidadosamente por el contratista. Sin embargo, los grandes cojinetes de bolas en el eje del tambor mezclador fallaron de manera espectacular. Carecían completamente de grasa de fábrica y se masticaron a sí mismos en bolas de chatarra deformadas. Una simple medición con un instrumento de ultrasonido de estructura habría detectado la ausencia de grasa lubricante mientras los cojinetes aún eran salvables. La inspección por ultrasonido se ha añadido ahora a los procesos de puesta en marcha donde aplique.
Unidades sumergibles bomba/motor
Las bombas sumergibles se han vuelto muy populares en aplicaciones de aguas residuales. Pueden bajarse a pozos de proceso donde se acoplan a una brida de acoplamiento con relativa facilidad y luego conectarse a potencia eléctrica. Son lo más cercano a "enchufar y usar" que llega el equipo industrial.
Hemos encontrado prudente probar el cableado de potencia con instrumentos de análisis de firma de corriente de motor antes de conectar el motor de la bomba al circuito. Esto permite a los técnicos demostrar que el circuito de potencia no tiene problemas de resistencia a tierra que puedan generar fallos en variadores de frecuencia. El motor de la bomba debe recibir pruebas tanto fuera de línea como en línea.
Algunas de estas bombas sumergibles tienen un depósito de aceite para los sellos del eje. Como parte del MP, este aceite debe bombearse y comprobarse la cantidad de agua de proceso que entra a través del sello de la voluta. El requisito MP para esta comprobación es generalmente un ciclo de 365 días. Sin embargo, cuando se instala una bomba nueva, hemos encontrado que es inteligente comprobar el contenido de agua en el aceite tras los primeros 90 días. Ha revelado exceso de agua en ocasiones.
Clarificadores de aguas residuales - Reductores
Cuando el contratista instaló un nuevo reductor grande (más de 2,1 metros de diámetro), lo llenaron con el aceite especificado por el fabricante. Una de nuestras pruebas previas al arranque fue tomar una muestra de aceite. Cuando nuestro técnico muestreó el aceite, se encontró críticamente bajo en viscosidad comparado con la especificación.
Tras algo de investigación, se supo que el fabricante envía estos reductores medio llenos de diésel. Sin saber esto, el contratista añadió aceite hasta la línea de llenado, resultando en baja viscosidad cuando se probó el aceite. Pruebas rigurosas de aceite se añadieron a la lista de verificación de puesta en marcha de todos los reductores de clarificadores.
Compresores de tornillo rotativo
Estos tipos de compresores ofrecen beneficios de conservación de energía pero vienen con importantes responsabilidades de mantenimiento. Particularmente, la condición del aceite debe monitorizarse de cerca. Satisfacer los requisitos de garantía a menudo depende de poder probar que se realizó mantenimiento preventivo.
Muchos fabricantes de compresores de tornillo rotativo requieren que los propietarios envíen muestras de aceite a su laboratorio de prueba de aceite designado. No hacerlo puede anular la garantía. La puesta en marcha de estos compresores incluye asegurar que un programa MP vigilante se ponga en marcha con atención especial al análisis de aceite.
Tras la puesta en marcha
Tras la puesta en marcha, comprobaciones periódicas deben hacerse para verificar que operaciones está corriendo el equipo de forma que prevenga fallos. El mejor proceso de puesta en marcha fallará si los operadores intentan usar el equipo de formas para las que no fue diseñado.
Verifique que los procedimientos MP se realizan correctamente o no se realizan en absoluto. Los fallos resultantes de estos cuartos pueden ser injustamente atribuidos a fallos en el proceso de puesta en marcha. Debe revisar métricas, KPIs y tendencias PdM regularmente para verificar que el equipo opera dentro de especificaciones.
Reflexiones finales
En cierta medida, la puesta en marcha de equipos es conjetura educada cuando se intenta por primera vez. La conjetura mejora con cada experiencia y a medida que más información se añade al cuerpo de conocimiento. Habrá una buena cantidad de descubrimiento de causa raíz. En realidad, lo que se hace es sentido común. Con cada proyecto, el cuerpo de conocimiento crece para convertirse en una mejor referencia para futuros proyectos de puesta en marcha. La puesta en marcha de equipos verdaderamente es un arte valioso.
Mantenimiento y reparación de equipos
- Lecciones Clave para Alta Gerencia sobre Mantenimiento Basado en Condición
- Integrar la Gestión de Activos en el Diseño, Construcción y Puesta en Marcha: Un Modelo para Confiabilidad y Rentabilidad
- 7 consejos esenciales para elegir el software de gestión de activos adecuado
- Internet Industrial: Revolucionando la gestión de activos mediante conectividad, analítica y experiencia de usuario
- Preparación Esencial de Primavera para Equipos de Construcción: Ahorra Tiempo y Alarga la Vida Útil
- Dominar la gestión de activos IIoT: 4 consejos esenciales y desafíos comunes
- 4 objetivos clave para una gestión de activos efectiva
- Guía definitiva para elegir el software de gestión de activos
- Guía experta: Preparación segura de maquinaria para reubicación
- Dominar la gestión de activos digitales: una estrategia integral para la excelencia de activos basada en datos
- Aproveche la IA para una gestión de inventario más inteligente y libere 1,1 billones de dólares en efectivo