



Monitorización del desgaste de cadenas: construya un programa fiable para cadenas industriales
La monitorización del desgaste de cadenas ha sido parte de los programas de fiabilidad de equipos desde que se forjó el primer eslabón. Es una parte tan integral del programa de fiabilidad de una organización que ha pasado a formar parte de la jerga industrial, como en la frase: «Una cadena es tan fuerte como su eslabón más débil».
Las cadenas forman parte de casi todos los procesos industriales. Se encuentran en los sistemas de transporte de manipulación de materiales de una planta, componentes clave en el funcionamiento de polipastos y grúas, o como parte de la conexión que controla un dispositivo de parada de seguridad.
Independientemente de su función, el fallo de cualquier componente que compone una cadena es costoso para el propietario, si no desastroso. Aunque todos estemos de acuerdo en que un fallo de cadena es indeseable, la monitorización del desgaste de cadenas en la industria moderna ha permanecido variada en su enfoque y frecuencia.
Normalmente, las inspecciones de fiabilidad de cadenas se aplican mediante un procedimiento de muestreo de inspección periódica o un programa de sustitución. Las inspecciones visuales se aplican comúnmente a la inspección de cadenas para identificación de desgaste, lo que requiere mucho tiempo y depende tremendamente de la experiencia, actitud y conocimiento del proceso del inspector.
Existe tecnología que hace que este enfoque costoso ya no sea la única vía disponible para la monitorización de cadenas en los departamentos de mantenimiento actuales. La aplicación de sistemas ópticos fotoeléctricos infrarrojos permite inspecciones más precisas, menos costosas y que generan información de tendencias para reducir oportunidades de fallo.
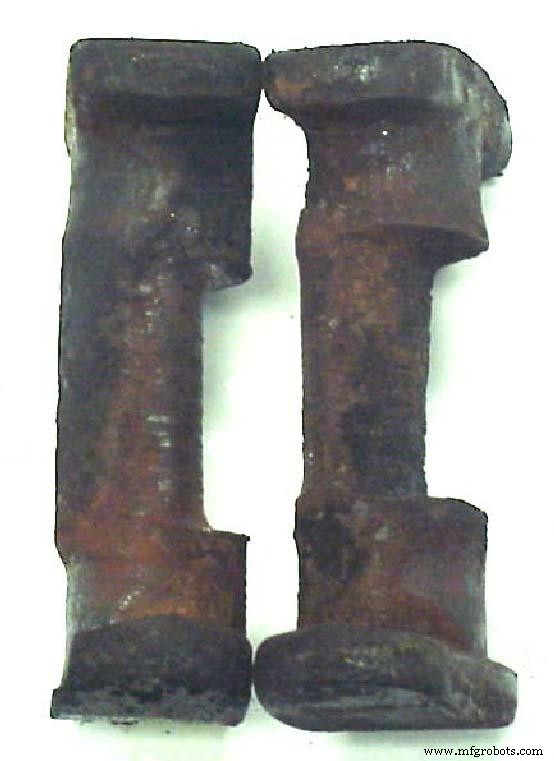
Ejemplos de pasadores de cadena desgastados identificados mediante un sistema de monitorización fotoeléctrico infrarrojo.
Explicación del proceso fotoeléctrico
La tecnología fotoeléctrica infrarroja se utiliza en muchos aspectos de nuestra vida diaria sin que la mayoría seamos conscientes de su existencia. Ejemplos de detectores fotoeléctricos incluyen los componentes de sensores en los tipos más avanzados de sistemas de seguridad, controles de seguridad en sistemas de cierre de puertas para ascensores y tránsito, e incluso como monitores de nivel de llenado de botellas en sistemas de embotellado de alta producción.
Las aplicaciones de esta tecnología son ciertamente vastas y variadas. El principio básico se basa en una fuente de luz infrarroja (transmisor) que genera un haz IR pulsado hacia una serie de sensores infrarrojos (receptor), que a su vez monitorizan ese haz. La combinación del transmisor y un receptor se denomina detector fotoeléctrico.
El transmisor y el receptor se instalan en lados opuestos del área a monitorizar, y se genera una señal cuando el receptor detecta la obstrucción del haz infrarrojo pulsado. Un faro de coche y una fotocélula podrían usarse en un proyecto científico para crear un detector fotoeléctrico muy rudimentario.
La adición de luz infrarroja a este proceso se debe a su mayor sensibilidad del receptor y penetración. La luz infrarroja es una forma de radiación electromagnética similar a las señales de radio, la luz visible y los rayos X. Aunque la energía infrarroja es similar a la luz visible y comparte muchas de sus características, es invisible al ojo humano debido a su diferencia en longitudes de onda. La energía infrarroja tiene longitudes de onda de 0,75 micras a 1 milímetro.
Las cubiertas de los detectores fotoeléctricos están hechas de materiales especiales diseñados para bloquear la luz visible mientras permiten la máxima penetración de energía IR. Esto permite el uso de detectores fotoeléctricos infrarrojos en una planta bien iluminada o incluso bajo luz solar directa.
Perspectiva histórica
Si la mayoría de las empresas documentaran sus programas de monitorización de cadenas, no debería sorprender encontrar afirmaciones como: «Sustituir la cadena cuando el transportador falla durante la producción», o «El último cambio de cadena fue hace unos cinco años, y ya toca». Incluso lo que se considera un programa proactivo de monitorización de desgaste de cadenas ha usado históricamente el método de elegir una muestra arbitraria de una sección nominal de 3 metros de cadena y medirla físicamente para detectar estiramiento, lo que indicaría desgaste. Obviamente, hay un grado significativo de riesgo en usar este enfoque.
Los planes de muestreo dependen de que la muestra proporcione información consistente con la condición de todo el sistema. Limitar la inspección a una sección de 3 metros de cadena dentro de un sistema de 300 metros crea una situación donde la probabilidad de muestrear realmente la zona de mayor desgaste ofrece «probabilidades» de detección que incluso un jugador de Las Vegas encontraría inaceptables.
Otra preocupación es la precisión de las mediciones cuando el dispositivo es una cinta métrica estándar de ferretería. La alternativa histórica —la inspección visual de la cadena— ciertamente puede identificar desgaste, pero, ¿puede el programa de producción tolerar el tiempo de inactividad extremo de un enfoque tan intensivo en mano de obra, que requiere una cadena estacionaria para una inspección adecuada? Muchos tipos de cadena están lubricados o pintados, y esos mismos recubrimientos que protegen la cadena del desgaste y la corrosión enmascaran los indicadores típicos de desgaste al realizar inspecciones visuales.
El último enfoque que a menudo se usa es el de sustitución periódica basada en la edad de la cadena. Este sistema de asegurar la fiabilidad de la cadena puede ayudar a reducir el tiempo de inactividad de producción, pero el coste de reemplazar cadena fiable solo porque «toca» nunca se puede recuperar.
Monitorización fotoeléctrica infrarroja del desgaste de cadenas
Los instrumentos fotoeléctricos infrarrojos diseñados específicamente para la monitorización del desgaste de cadenas suelen usar tecnología referenciada para medir con precisión la distancia entre los bordes delanteros de cada eslabón central de la cadena. Con mediciones precisas eslabón a eslabón, estos monitores pueden identificar fácilmente eslabones o pasadores individuales que muestran signos de desgaste anormal.
La unidad que se muestra a continuación es un dispositivo portátil alimentado por batería capaz de monitorizar todas las combinaciones de cadenas de 3, 4 y 6 pulgadas. Hay unidades alternas disponibles diseñadas para cadenas de paso simple. Estos monitores son capaces de monitorizar la cadena en movimiento para permitir que la inspección se realice sin interrumpir la producción.
Si se utilizan unidades instaladas permanentemente, se puede lograr una monitorización continua de la cadena instantáneamente, identificando cualquier eslabón que supere los límites programados. Tanto las unidades de monitorización de estado como las instaladas permanentemente identifican cualquier eslabón que esté fuera de las longitudes preestablecidas mediante la iluminación de luces de alarma que identifican el área problemática específica. La mayoría de las unidades proporcionarán al operador opciones sobre cómo se pueden procesar los datos, incluyendo vías alternas para monitorización, revisión de datos e identificación de áreas problemáticas.
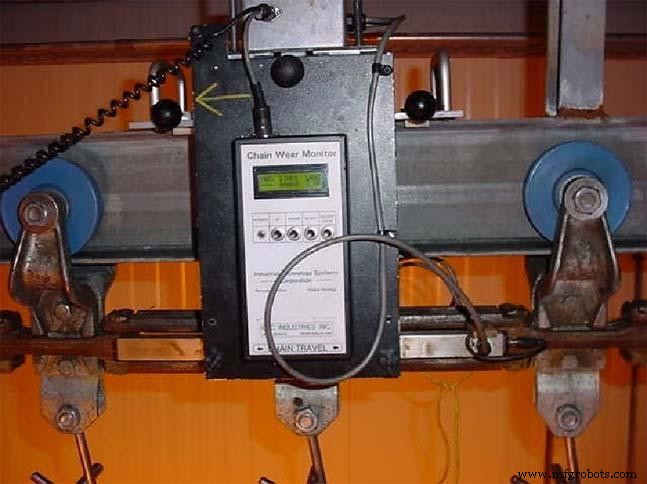
Un sistema portátil de monitorización fotoeléctrica infrarroja de desgaste de cadena montado en un transportador.
Los sistemas automatizados de identificación y marcado de anomalías identifican cada eslabón que está por encima del umbral de desgaste, y si se combinan con software de análisis de tendencias de monitorización, ya sea escaneo periódico o continuo, permitirán la sustitución planificada de la cadena solo cuando sea realmente necesario. El software de tendencias requiere un punto de inicio/parada definido para permitir comparaciones precisas. Esto se logra usualmente mediante un eslabón identificado de forma única instalado en el sistema.
Una opción para la identificación del eslabón de inicio/parada puede lograrse montando permanentemente un conjunto de imán en la propia cadena, que señalará automáticamente a la unidad para iniciar y detener las sesiones de registro de datos cada vez que el imán pase los sensores de la unidad. Esta opción proporciona una presentación de datos fácilmente comprensible.
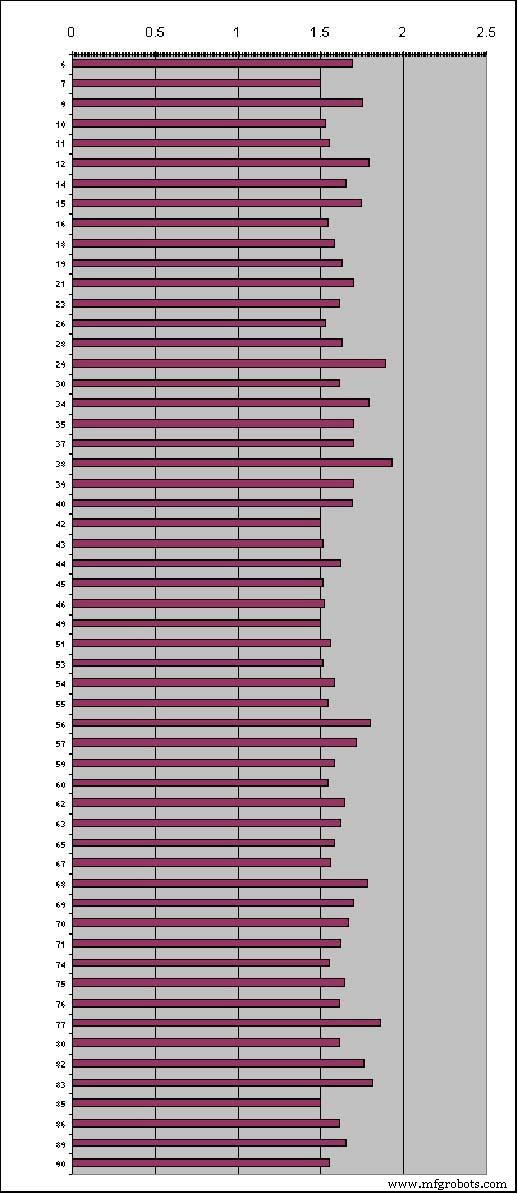
Ejemplo de software de informes mostrando un gráfico de barras de mediciones de conjuntos de eslabones.
Varias características únicas que pueden obtenerse de software especialmente diseñado permiten valiosas herramientas de análisis como criterios de aceptación de longitud de tramo ajustables, rangos de medición de registro de datos (eslabón individual, conjuntos de eslabones individuales o secciones de 3 metros), opciones de superposición y gráficos de tendencias.
Precisión
En cadenas de uso normal, la mayoría del desgaste ocurre en los puntos de fricción. Los puntos de fricción son aquellas áreas donde el pasador engrana con el eslabón central. El desgaste ocurre en el propio pasador central, en el interior del eslabón central o, en la mayoría de los casos, una combinación de ambos. Los fabricantes suministran tablas de crecimiento de reemplazo que proporcionan un valor para determinar la longitud máxima de «crecimiento de la cadena» recomendada como guía para el reemplazo. Esto suele basarse en datos de inspección recopilados de la técnica de medición nominal de 3 metros comúnmente realizada. Un ejemplo sería que una sección de 3 metros de cadena nueva medida a 3048 mm debería reemplazarse cuando alcance 3150-3162 mm de longitud.
Una preocupación que debe reconocerse es que el desgaste puede o no estar distribuido uniformemente a lo largo de esa sección medida de la cadena. El desgaste en un eslabón puede ser mucho más severo que en uno adyacente. Este tipo de condición presenta la posibilidad de una cadena al borde del fallo midiendo bien dentro de tolerancias aceptables.
El uso de tecnología de medición de eslabón individual elimina este tipo de error, aumentando la fiabilidad de la inspección y reduciendo el riesgo de fallo catastrófico de la cadena. Un sistema de escaneo fotoeléctrico infrarrojo proporciona precisión dentro de 0,5 mm. Esto es aún más significativo cuando el usuario recuerda que esto se está midiendo en cadena en movimiento.
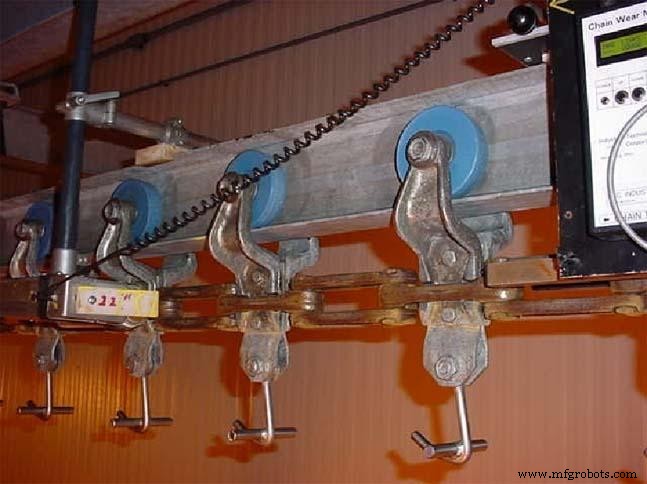
Este sistema está equipado con un sistema automático de marcado con pintura en aerosol diseñado para marcar eslabones individuales que no se encuentran dentro de límites de tolerancia aceptables.
Personal operativo
Aunque el funcionamiento de sistemas estándar de monitorización de cadenas fotoeléctricos infrarrojos no es mucho más difícil que el de un ordenador personal típico, hay consideraciones que deben evaluarse al operar este tipo de sistema. La primera y más importante es la seguridad. Siempre que el personal deba trabajar físicamente alrededor de equipos industriales en movimiento, hay problemas de seguridad que deben monitorearse cuidadosamente. Como mínimo, la formación en seguridad debe incluir formación OSHA y revisión de seguridad específica de la planta. Los procedimientos de bloqueo-etiquetado (LOTO) también deben seguirse para evitar el movimiento de la cadena durante la instalación y retirada del monitor.
Dependiendo del tipo de unidad a inspeccionar, la formación del operador debe abordar el funcionamiento de unidades de cadena motorizadas (transportadores, grúas, elevadores, etc.), instalación de la unidad, requisitos de recorrido de línea, operación de software, almacenamiento y recuperación de archivos, e interpretación de datos. A menudo no es posible el acceso por ambos lados de la cadena y puede requerir huecos de visión. Esta operación requiere un individuo que entienda los requisitos de carga de varios tipos de unidades para evitar el debilitamiento estructural de los soportes requeridos. Dado que este tipo de inspección se basa en fiabilidad y no es un requisito de código, se deben establecer criterios de aceptación para proporcionar datos útiles.
El desarrollo de tolerancias máximas de crecimiento requiere individuos con experiencia en su desarrollo. La formación y experiencia recomendadas pueden variar, pero una buena guía incluiría 30 horas de formación tipo aula cubriendo todos los temas relacionados y un mínimo de seis meses de experiencia práctica antes de considerar a un individuo calificado para realizar inspecciones independientemente.
La utilización de tecnología fotoeléctrica infrarroja para lograr la monitorización de cadenas es un salto importante en esta parte importante del programa de fiabilidad de una empresa. El ahorro de costes por sí solo justifica la investigación sobre la aplicabilidad de esta tecnología.
Un ejemplo reciente de ahorro de costes fue desarrollado por una empresa procesadora de carne que usaba la técnica de medición nominal de 3 metros para inspección antes de la implementación de esta tecnología. En un período de dos años, sus incidentes de avería se redujeron en un 100 % (de un promedio de siete averías por período de 12 meses a cero averías no programadas).
Se calculó que cada avería costaba a la empresa 2.416 $ en costes de reparación de mantenimiento, 3.765 $ en tiempo de mano de obra perdido y 1.184 $ en ingresos de producción. El coste total para la empresa era de 51.555 $ anuales. Se obtuvieron ahorros adicionales en extensión de vida de la cadena, reducción de inventario de repuestos, programación de mantenimiento planificado y extensión del reemplazo de cadena.
Este es solo uno de muchos ejemplos en los que, si la fiabilidad de la cadena es crítica para la producción de la planta o la seguridad del personal, la utilización de métodos de inspección de eslabón individual son auto-financiables en su aplicación.
Mantenimiento y reparación de equipos
- Cómo la termografía infrarroja de Weyerhaeuser ahorró $30,000 e impulsó la confiabilidad
- Dominando la Planificación de Mantenimiento: De Reparaciones Reactivas al Éxito Proactivo
- Construyendo un Programa de Mantenimiento Preventivo Exitoso sobre una Base Sólida
- Monitoreo de Condición: Catalizador para el Éxito del Mantenimiento Predictivo
- Implementación del Mantenimiento Productivo Total (TPM): Plan probado de 12 pasos para cero averías
- Desarrollo de un Programa Robusto de Mantenimiento Eléctrico: Guía Práctica
- Cómo los programas basados en fiabilidad impulsan la seguridad laboral y reducen costes
- Sostener la fiabilidad: Convertir el rendimiento máximo en éxito a largo plazo
- Lanzando un programa de fiabilidad: una hoja de ruta probada
- Lanzar un Programa Exitoso de Aprendizaje en Manufactura: Guía Práctica
- Diseñando un programa de mantenimiento eléctrico fiable para impulsar seguridad y producción