



El Mantenimiento Predictivo Revela Falla de Rotor en Bomba Sin Sello – Estudio de Caso Detallado
Las bombas auto-contenidas sin sello son ubicuas en el sector químico. Aunque compactas, cada unidad lleva una inversión sustancial —nuestra bomba de tres caballos de fuerza tiene un precio de aproximadamente $7.200 para su conjunto rotor-estator. Con docenas de estas bombas en operación, la monitorización diligente es una piedra angular de nuestro programa de mantenimiento predictivo (PdM).
Cuando una llamada de servicio reportó una bomba disparándose por protección de carga térmica, nuestras comprobaciones iniciales confirmaron que posiciones de válvulas, presión y flujo cumplían normas históricas. Para verificar la integridad del flujo más allá de estos parámetros básicos, empleamos dos diagnósticos avanzados: perfilado de temperatura infrarroja a través de la carcasa de la bomba y análisis de vibración de la velocidad de operación.
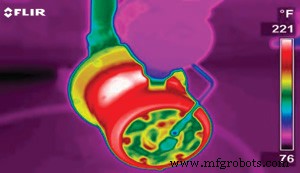
Foto 1. Imágenes de termografía infrarroja y datos de vibración ayudaron a Dow Corning a identificar problemas de bomba.
El diseño de la bomba incorpora fluido de proceso para lubricar los cojinetes de manguito, asegurando estabilidad hidráulica del rotor. La imagen infrarroja muestra flujo claro de refrigerante a la carcasa del cojinete trasero —evidenciado por tonos más fríos— pero también revela un punto caliente pronunciado en el conjunto estator-rotor.
Luego capturamos espectros de vibración durante la operación.

Gráfico 1. Los datos iniciales indicaban condiciones de proceso bastante normales.

Gráfico 2. El gráfico de vibración muestra signos de un problema de rotor.
El Gráfico 2 muestra una firma característica de falla de rotor: múltiples armónicos de la frecuencia de operación entrelazados por el doble de la frecuencia de deslizamiento. Este patrón puede provenir de anillos en cortocircuito, barras de rotor agrietadas o laminaciones en cortocircuito. A pesar del flujo normal, los datos nos llevaron a programar un reemplazo de bomba. La velocidad óptima del motor es 3.450 RPM.
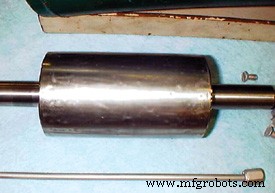
El rotor tiene una cubierta gruesa de acero inoxidable de 2 a 3 milésimas de pulgada.
El rotor y los devanados del estator están encapsulados en una delgada vaina de acero inoxidable de 2 a 3 milésimas, que reduce ligeramente la eficiencia comparada con motores bipolares estándar. La unidad operaba a 3.466 RPM —dentro de la ventana de eficiencia óptima— pero la firma de vibración requería un desmontaje detallado. Quitar la vaina de acero fue una tarea delicada, pero esencial para exponer las barras del rotor y las laminaciones.
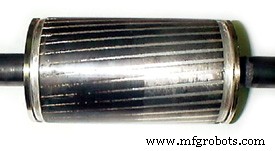
Quitar la cubierta expone las barras del rotor y las laminaciones.
El rotor sin vaina reveló la raíz de la anomalía espectral. En el lado derecho, las barras del rotor y las laminaciones estaban ordenadamente separadas; en el izquierdo, una brecha y decoloración inducida por calor eran evidentes, confirmando estrés térmico.
Tras instalar un rotor nuevo en el estator existente, la bomba volvió a operación normal. Si la falla hubiera persistido, el estator probablemente habría fallado, arriesgando una liberación atmosférica de fluido de proceso. El reemplazo del rotor cuesta unos $3.000 —aproximadamente el 42 % del valor de la unidad— mucho menos que una revisión completa del estator.
En resumen, el contacto rotor-estator es una falla poco común para este tipo de bomba. Rutinariamente monitorizamos energía subsincrónica —un indicador de giro/latigazo de aceite— para evaluar desgaste de cojinetes. El juego rotor-estator es solo de 5–7 milésimas; cualquier contacto señala falla inminente, requiriendo desecho a menos que se instale un kit de reconstrucción de cojinete ($400). Este caso subraya dos beneficios adicionales del análisis de vibración: detección predictiva de fallas y confirmación diagnóstica.
- El análisis de vibración no solo pronostica fallas mecánicas inminentes sino que también disipa falsos positivos durante la solución de problemas.
- La monitorización de vibración dirigida puede descubrir variaciones de proceso que subyacen a problemas de calidad de equipo o producto, revelando cambios característicos en el flujo de bomba.
Mantenimiento y reparación de equipos
- Desbloqueando valor en tiempo real con mantenimiento predictivo
- Mantenimiento preventivo vs. predictivo: eligiendo la mejor estrategia para tu fábrica
- Cómo el Mantenimiento Predictivo Impulsa la Eficiencia y Reduce el Tiempo de Inactividad
- Mantenimiento Predictivo: La guía completa para reducir tiempo de inactividad y maximizar ROI
- De Reparaciones Reactivas a Confiabilidad Predictiva: Elevar el Mantenimiento para Productividad Máxima
- Bombardier presenta ORBITA: El futuro del mantenimiento predictivo para operadores ferroviarios
- Métricas clave para demostrar el éxito del mantenimiento predictivo
- Lanzamiento de mantenimiento predictivo: Preguntas clave y pasos prácticos
- Sistemas de mantenimiento predictivo: desbloqueando ROI futuro mediante tecnología rentable
- Cómo el Mantenimiento Predictivo Mejora la Fiabilidad de Reductores
- Revolucionando la fiabilidad de activos: Aprendizaje automático para mantenimiento predictivo