



Guía definitiva de procesos de fundición: técnicas y aplicaciones
Clasificación de los procesos de fundición
- Fundición en arena
- Fundición en carcasa (Shell Mold)
- Microfusión (Investment Casting)
- Fundición a presión (Die Casting)
- Fundición a baja presión
- Fundición centrífuga
- Fundición por gravedad
- Fundición al vacío
- Fundición por compresión (Squeeze Casting)
- Fundición de espuma perdida (Lost Foam)
- Fundición continua (Continual Casting)
Fundición en arena
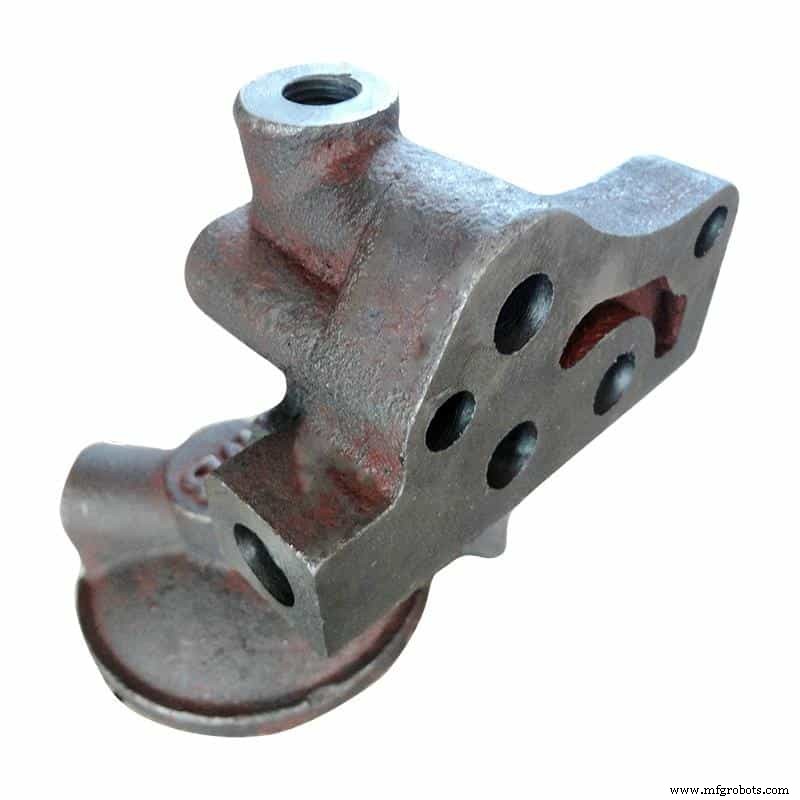
Método para fabricar fundidos en molde de arena. Acero, hierro y la mayoría de aleaciones no férreas pueden obtenerse mediante fundición en arena.
Flujo del proceso:
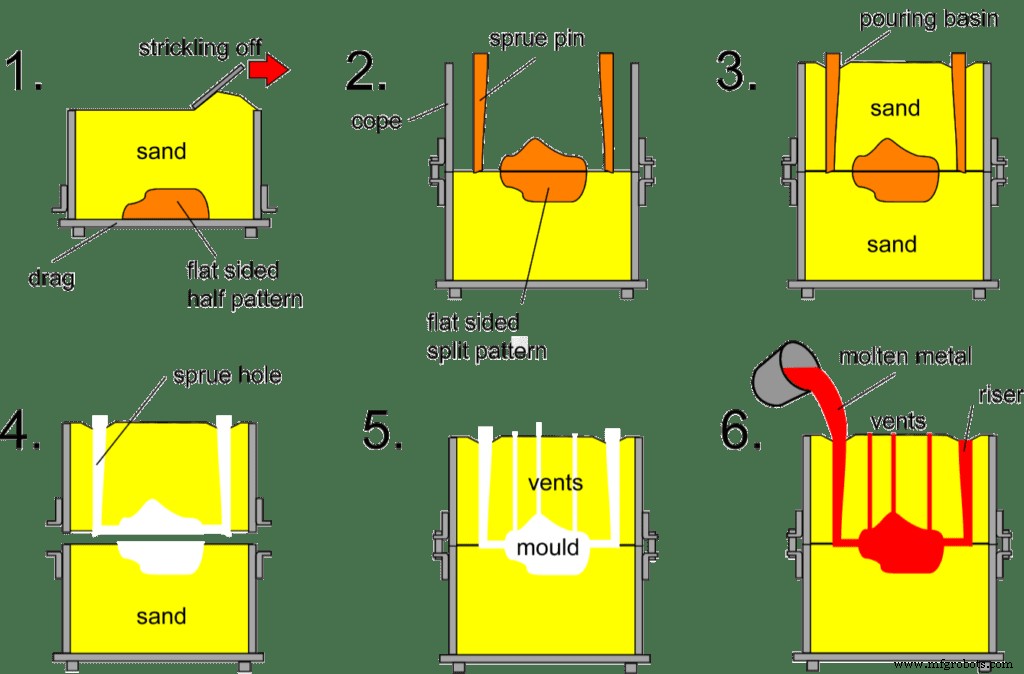
Características técnicas:
- Apto para fabricar brutos con forma compleja, especialmente con cavidades internas complejas;
- Amplia adaptabilidad y bajo coste;
- Para materiales con poca plasticidad, como el hierro fundido, la fundición en arena es el único proceso de conformado para fabricar piezas o brutos.
Aplicación:
Bloques de motor, culatas, cigüeñales y otros fundidos de automoción.
Fundición en carcasa (Shell Mold Casting)
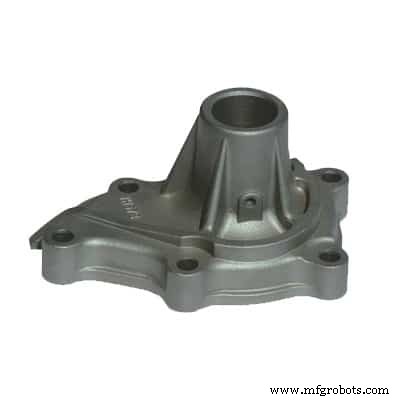
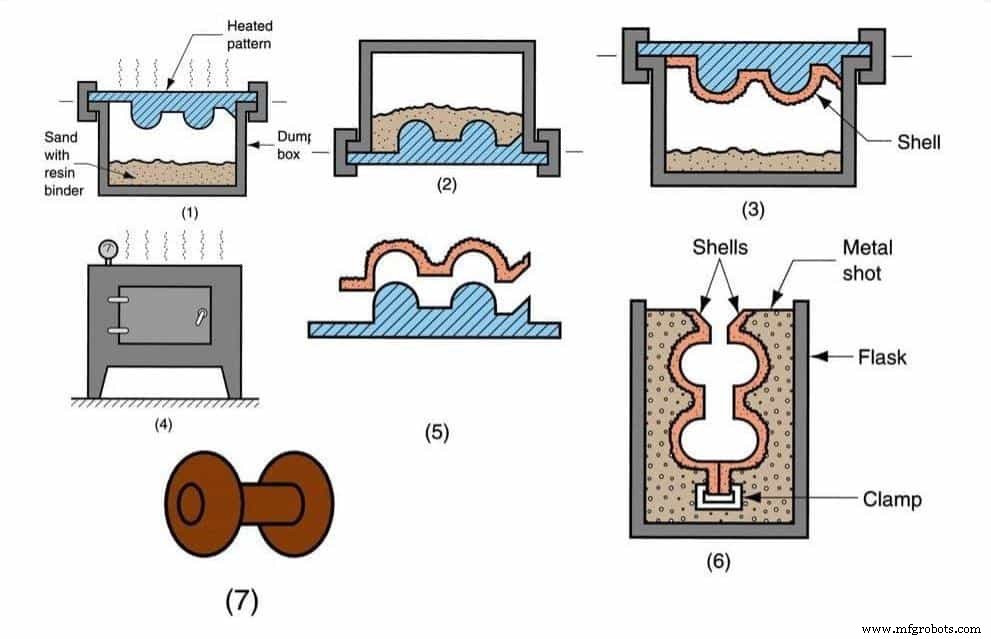
La fundición en carcasa es un proceso de molde consumible: el metal fundido se vierte en un molde desechable. Arena recubierta de resina se deposita sobre un molde metálico reutilizable calentado para endurecerse en una carcasa delgada, que luego se calienta y solidifica para lograr resistencia y rigidez suficientes. Así, tras cerrar las dos mitades con abrazaderas o pegarlas con resina, se forma un molde desechable.
Flujo del proceso:
Características técnicas:
Ventajas:
- Permite producción en masa automatizada;
- Buen acabado superficial y precisión de mecanizado que reducen costes posteriores;
- Pueden producirse piezas grandes y formas complejas;
- Bajo coste de molde y少 residuos.
Desventajas:
- La resina usada es cara;
- El molde metálico reutilizable debe mecanizarse con precisión a alto coste;
- Se generan gases irritantes durante el vaciado;
- Fundidos con baja resistencia y alta porosidad.
Aplicación:
Apta para producir diversos fundidos de aleación pequeños y medianos, en grandes series, con alta precisión dimensional, pared delgada y forma compleja, como culatas, bielas, colectores, etc.
Microfusión (Investment Casting)
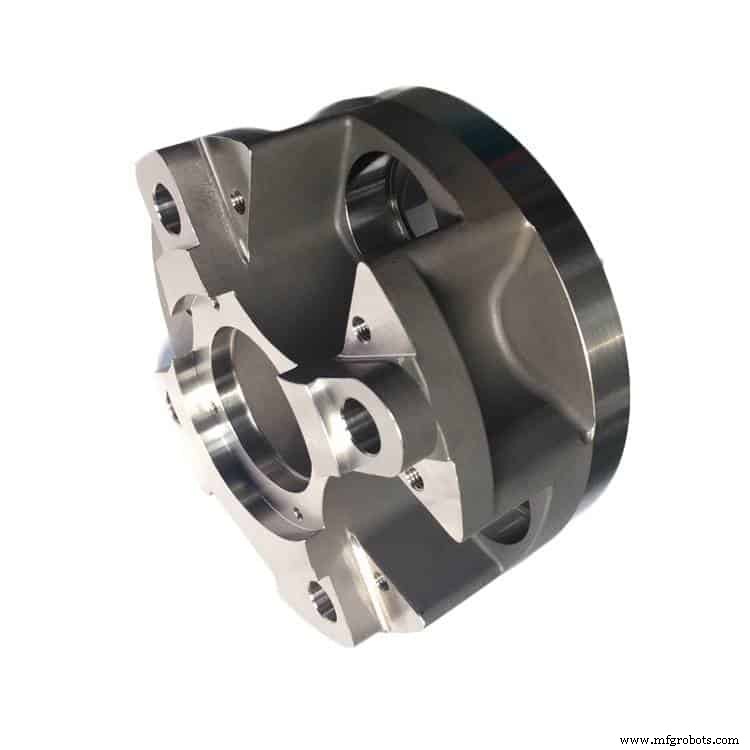
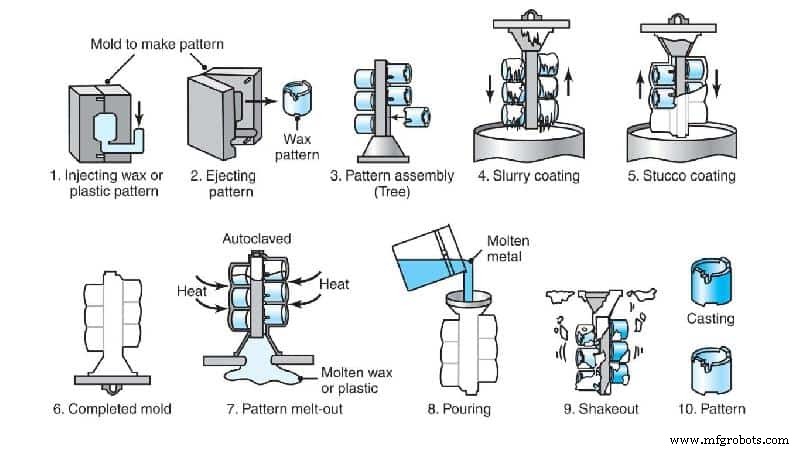
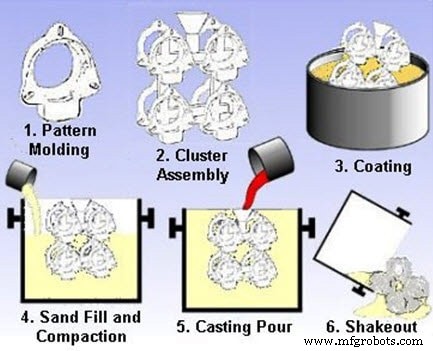
Suele referirse a un esquema en el que un material fusible se convierte en modelo, se recubren varias capas de material refractario sobre su superficie para hacer una carcasa, y luego se funde el modelo fuera de la carcasa, obteniendo un molde sin línea de partición que puede rellenarse con arena tras cocido a alta temperatura. A menudo se llama «fundición a la cera perdida».
Flujo del proceso:
Características técnicas:
Ventajas:
- Alta precisión dimensional y geométrica;
- Alta rugosidad superficial;
- Capaz de fundir piezas complejas, sin límite de aleación.
Desventajas:
Proceso complicado y alto coste.
Aplicación:
Apta para fabricar piezas pequeñas con formas complejas, altos requisitos de precisión u otras dificultades de mecanizado, como álabes de turbina de motor.
Fundición a presión (Die Casting)
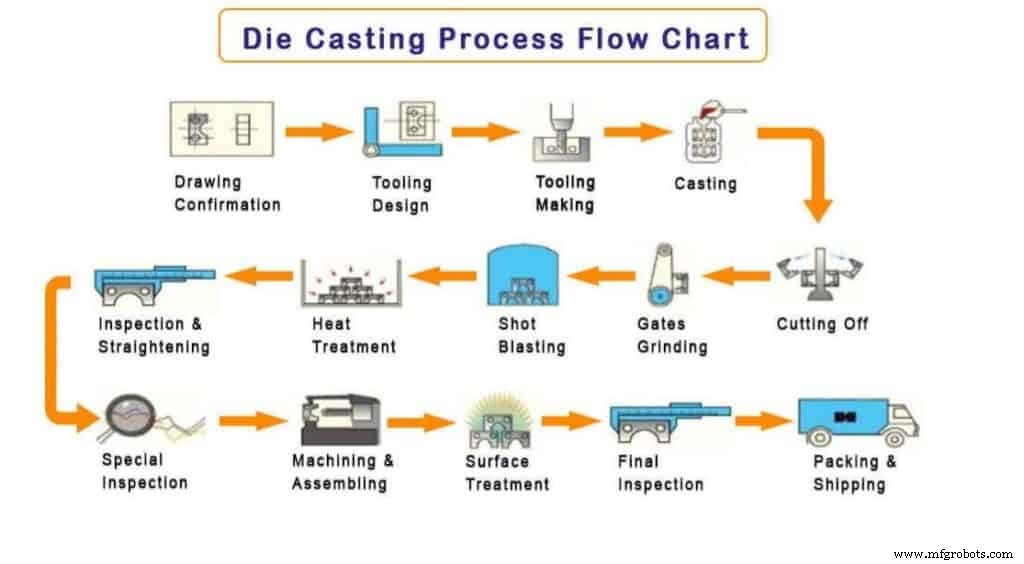
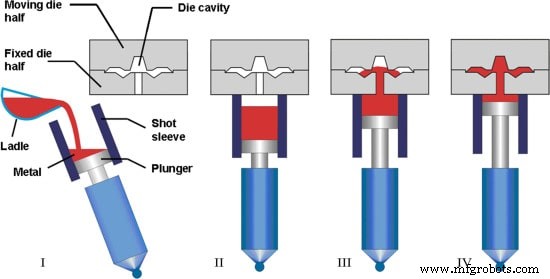
Se usa alta presión para inyectar metal fundido a alta velocidad en una cavidad de molde metálico de precisión; el metal se enfría y solidifica bajo presión formando los fundidos.
Flujo del proceso:
Características técnicas:
Ventajas:
- El metal fundido soporta alta presión y alto caudal;
- Alta calidad del producto, dimensiones estables e intercambiabilidad;
- Alta eficiencia productiva y larga vida del molde;
- Apta para producción en masa con buenos beneficios económicos.
Desventajas:
- Los fundidos tienden a presentar poros y retracción;
- No aptos para cargas de impacto y vibración por la baja plasticidad;
- Aleaciones de alto punto de fusión reducen la vida del molde y limitan la expansión de la fundición a presión.
Aplicación:
Los fundidos a presión se usaron primero en automoción e instrumentación, expandiéndose luego a maquinaria agrícola, herramientas de máquina, electrónica, defensa, informática, equipos médicos, relojes, cámaras, ferretería, etc.
Fundición a baja presión (Low Pressure Casting)
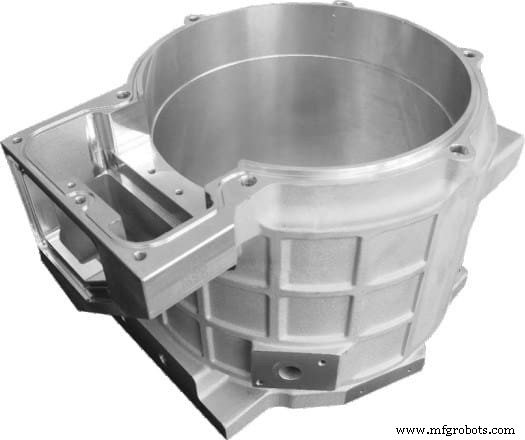
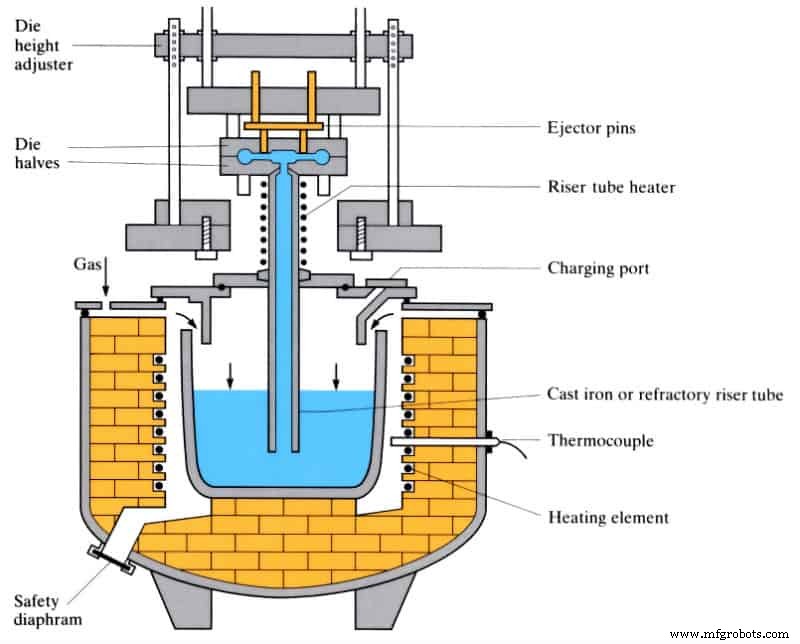
Método de llenar el molde con metal fundido a baja presión (0,02-0,06 MPa) y solidificar bajo presión para formar fundidos.
Flujo del proceso:
Características técnicas:
- Presión y velocidad de vaciado ajustables, aplicable a diversos moldes (metálicos, de arena), apto para diversas aleaciones y tamaños;
- Llenado por inyección inferior, flujo estable sin salpicaduras, evita atrapamiento de gases y erosión de paredes y núcleos, mejora tasa de fundidos aptos;
- Los fundidos solidifican bajo presión, estructura compacta, contorno claro, superficie lisa, altas propiedades mecánicas, beneficioso para piezas de pared grande y delgada;
- Se omite el alimentador, tasa de aprovechamiento del metal 90-98%;
- Baja intensidad laboral, buenas condiciones, equipo simple, fácil mecanización y automatización.
Aplicación:
Principalmente productos tradicionales (culatas, llantas, bastidores de cilindro, etc.).
Fundición centrífuga (Centrifugal Casting)
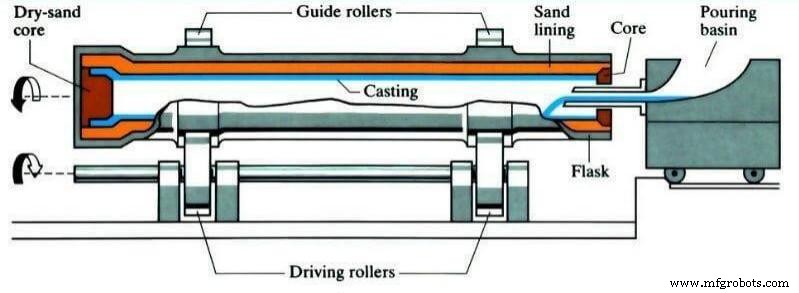
Método en el que el metal fundido se vierte en un molde giratorio, llenándose por fuerza centrífuga y solidificándose en forma.
Flujo del proceso:
Características técnicas:
Ventajas:
- Casi nulo consumo de metal en sistemas de alimentación y colada, mejora el rendimiento del proceso;
- Núcleo innecesario en fundidos huecos, gran capacidad de llenado en piezas tubulares largas;
- Menos poros, inclusiones de escoria y defectos, alta densidad y propiedades mecánicas;
- Facilita fabricar fundidos compuestos de barril y manga.
Desventajas:
- Ciertas limitaciones para formas especiales;
- Calidad de fundido inferior, diámetro interior impreciso, superficie interior rugosa, gran exceso de mecanizado;
- Los fundidos tienden a segregación por gravedad específica.
Aplicación:
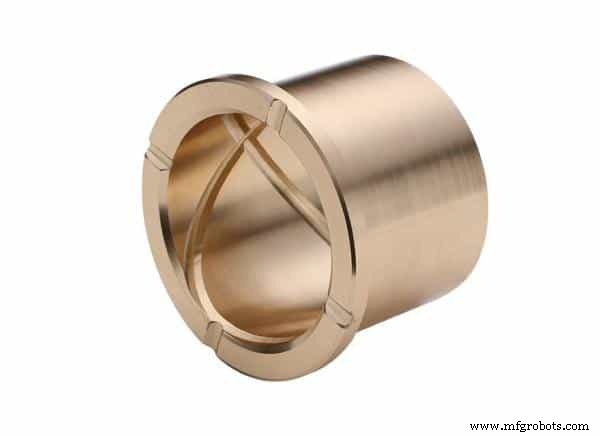
Primero usada para tubos de fundición. En metalurgia, minería, transporte, drenaje, riego, aviación, defensa, automoción, para fundidos de acero, hierro y aleaciones no férreas. Comunes: tubos de hierro fundido centrífugo, camisas de cilindro, casquillos de motor de combustión interna.
Fundición por gravedad (Gravity Casting)
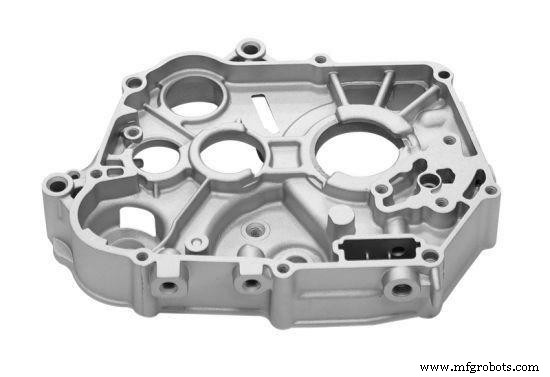
Método de conformado en el que el metal fundido llena un molde metálico por acción de la gravedad y se enfría y solidifica en él para obtener fundidos.
Flujo del proceso:
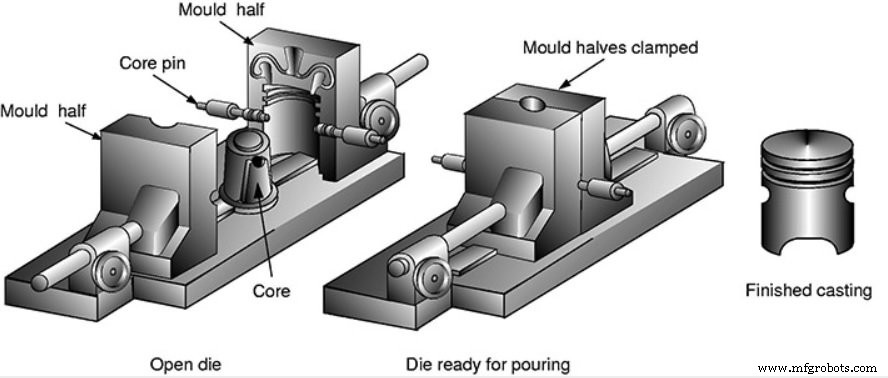
Características técnicas:
Ventajas:
- Gran conductividad y capacidad térmica del molde metálico, enfriamiento rápido, estructura densa, propiedades mecánicas ~15% superiores a fundición en arena;
- Fundidos con alta precisión dimensional y baja rugosidad, buena estabilidad de calidad;
- Al no usarse o usarse poco núcleo de arena, mejora el entorno, reduce polvo y gases nocivos, y reduce intensidad laboral.
Desventajas:
- El molde metálico no es permeable, requiriendo medidas para evacuar aire de la cavidad y gases del núcleo;
- El molde no es deformable, el fundido tiende a agrietarse al solidificarse;
- Largo ciclo de fabricación y alto coste del molde metálico, solo rentable en producción en masa.
Aplicación:
Apta no solo para producción en masa de aleaciones no férreas como aluminio y magnesio con formas complejas, sino también para fundidos e lingotes de hierro y acero.
Fundición al vacío (Vacuum Casting)
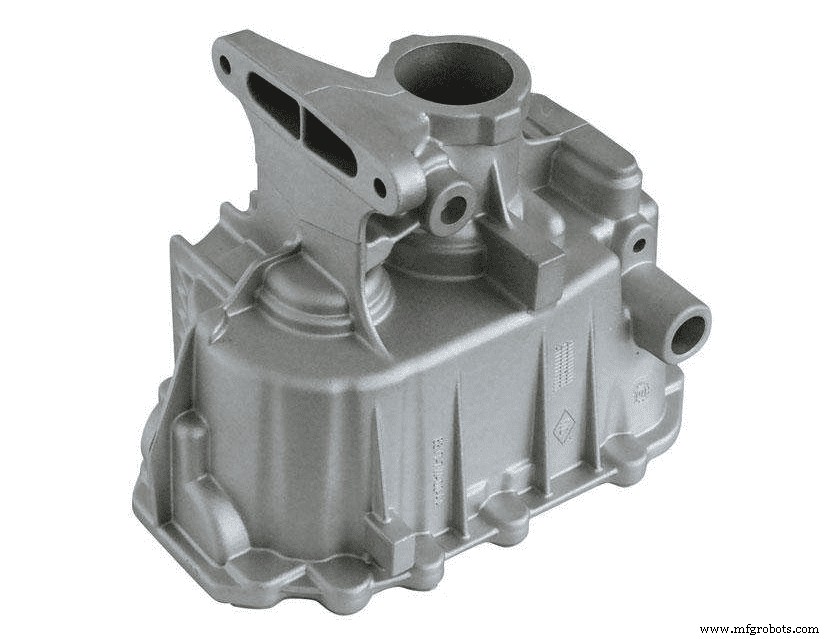
Proceso avanzado que elimina o reduce significativamente poros y gases disueltos en las piezas extrayendo el gas de la cavidad del molde durante la fundición, mejorando propiedades mecánicas y calidad superficial.
Flujo del proceso:
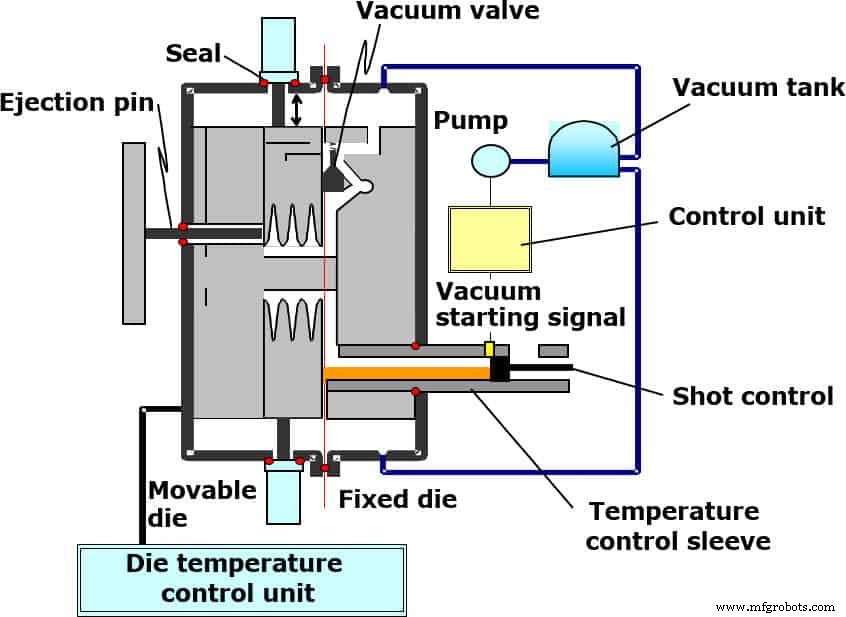
Características técnicas:
Ventajas:
- Elimina o reduce poros internos, mejora propiedades mecánicas, calidad superficial y rendimiento de plateado;
- Reduce contrapresión de la cavidad, permite aleaciones de baja presión específica y mala fundibilidad, posibilita fundir piezas grandes con máquinas pequeñas;
- Mejora condiciones de llenado, permite fabricar fundidos con paredes más delgadas.
Desventajas:
- Coste más alto, por la compleja estructura de sellado del molde, difícil de fabricar e instalar;
- Efecto no muy significativo si el control del vacío es inadecuado.
Fundición por compresión (Squeeze Casting)
Método de solidificación y conformado por flujo de metal líquido o semisólido bajo alta presión para obtener directamente piezas o brutos. Ventajas: alta tasa de aprovechamiento del metal líquido, proceso simplificado, calidad estable. Tecnología de conformado metálico ahorradora de energía con perspectivas de aplicación.
Flujo del proceso:
Compresión directa:
pulverización de recubrimiento, vaciado de aleación, cierre de molde, presurización, mantenimiento de presión, despresurización, apertura de molde, desmoldeo del bruto, reinicio;
Compresión indirecta:
pulverización de recubrimiento, cierre de molde, alimentación, llenado, presurización, mantenimiento, despresurización, apertura, desmoldeo, reinicio.
Características técnicas:
- Elimina defectos internos como poros, huecos de retracción y microporosidad;
- Baja rugosidad superficial y alta precisión dimensional;
- Previene grietas de fundición;
- Fácil mecanización y automatización.
Aplicación:
Puede producir diversos tipos de aleaciones: aluminio, zinc, cobre, hierro dúctil, etc.
Fundición de espuma perdida (Lost Foam Casting)
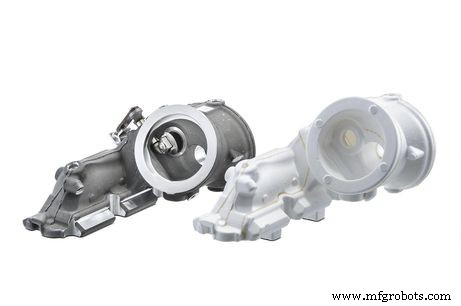
Fundición de espuma perdida (también llamada fundición de modelo completo):
Nuevo método que une y combina modelos de parafina o espuma similares en tamaño y forma a los fundidos en racimos. Tras cepillar y secar recubrimiento refractario, se entierran en arena de cuarzo seca para moldeo por vibración, se vacía bajo presión negativa para gasificar el modelo, el metal líquido ocupa su posición y forma el fundido tras solidificación y enfriamiento.
Flujo del proceso:
pre-expansión → moldeo por espuma → inmersión en recubrimiento → secado → moldeo → vaciado → desarena → limpieza
Características técnicas:
- Fundidos de alta precisión, sin núcleo de arena, ahorra tiempo de mecanizado;
- Sin línea de partición, diseño flexible, alta libertad de diseño;
- Producción limpia sin contaminación;
- Reduce inversión y costes de producción.
Aplicación:
Apta para producir fundidos de precisión de diversos tamaños con estructura compleja, tipos de aleación y series de producción ilimitados. Ej.: caja de motor de hierro gris, codo de acero alto en manganeso, etc.
Fundición continua (Continual Casting)
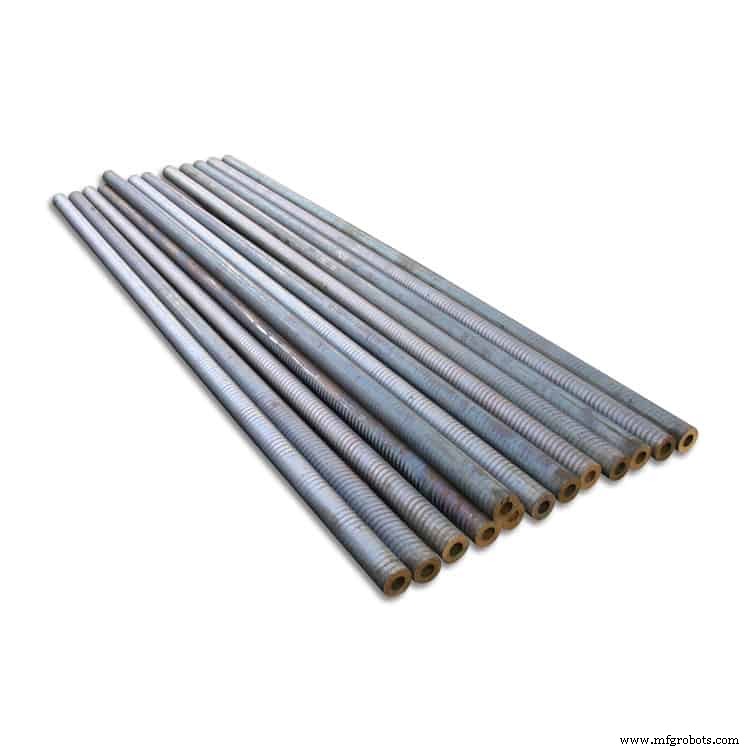
Fundición continua es un método avanzado: se vierte continuamente metal fundido en un molde metálico especial llamado cristalizador. El fundido solidificado (con costra) se extrae continuamente por el otro extremo. Pueden obtenerse fundidos de cualquier longitud o longitud específica.
Flujo del proceso:
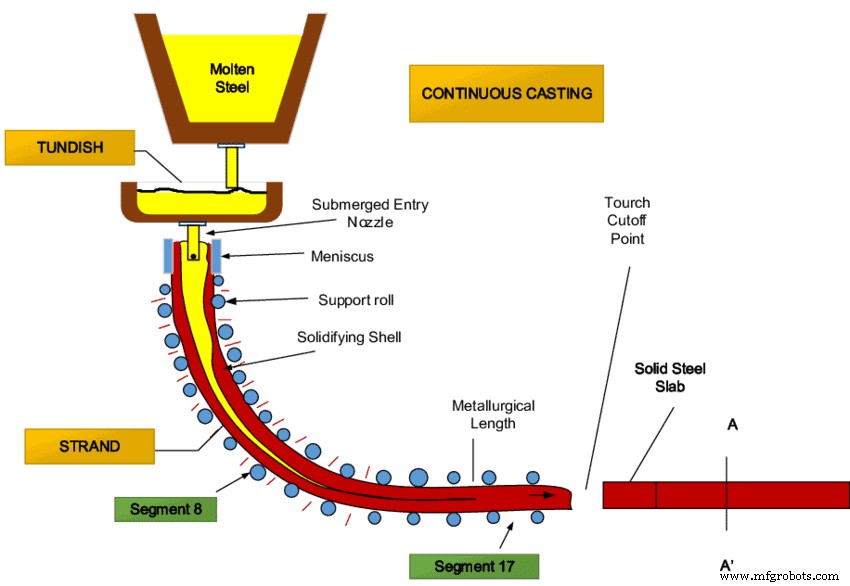
Características técnicas:
- Cristales densos, estructura uniforme, buenas propiedades mecánicas por enfriamiento rápido;
- Ahorra metal y aumenta rendimiento;
- Proceso simplificado, elimina moldeo y otros procesos, reduce intensidad laboral y superficie de producción requerida;
- Fácil mecanización y automatización, mejora eficiencia productiva.
Aplicación:
Puede fundir acero, hierro, aleaciones de cobre, aluminio, magnesio y otras piezas largas con sección transversal invariable, como lingotes, planchas, barras, tubos, etc.
Tecnología Industrial
- Guía Completa de la Colada Continua de Acero: Proceso, Equipos y Consideraciones Clave
- Dominando la Modelación: Creando Modelos Precisos de Cera y Madera para Fundición
- Control maestro de temperatura en fundición a presión para calidad óptima
- Dominando la formación de la cubierta en fundición a la cera perdida: Guía para precisión y calidad
- Dominando la fundición a la cera perdida de acero inoxidable: Precisión, durabilidad y aplicaciones industriales
- Elección de fundición en arena de resina: Cuándo y por qué es el proceso adecuado
- Dominando el Fundido de Metales: Del Metal Fundido a las Piezas Terminadas
- Guía Completa de Fabricación de Moldes: Desde el Diseño hasta la Producción
- Fundición en molde de carcasa desmitificada: proceso de 6 pasos para fundición de precisión
- Los Cuatro Métodos Principales de Fundición en Molde Permanente
- El proceso de fundición: de orígenes antiguos a fabricación moderna