



Fabricación digital de fibras multimaterial inteligentes para optoelectrónica avanzada
Resumen
Las fibras son ubicuas y usualmente pasivas. La optoelectrónica realizada en una fibra podría revolucionar múltiples áreas de aplicación, incluyendo electrónica vestible y biosintética, sensores ambientales y cosecha de energía. Sin embargo, la realización de electrónica de alto rendimiento en una fibra sigue siendo un desafío exigente debido a la elusividad de una estrategia de procesamiento de materiales que permita envolver dispositivos hechos en semiconductores cristalinos, como silicio, en una fibra de manera ordenada, direccionable y escalable. Los enfoques actuales de fabricación de sensores en fibra o no son escalables o limitan la elección de semiconductores a los amorfos, como vidrios calcogenuros, inferiores al silicio en rendimiento electrónico, resultando en ancho de banda y sensibilidad limitados de tales sensores comparados a un fotodiodo de silicio estándar. Nuestro grupo sustenta una fabricación universal en-fibra de circuitos lógicos y sistemas sensoriales análogos a integración a muy gran escala (VLSI), que permitió la aparición del microprocesador moderno. Desarrollamos una metodología híbrida versátil que ensambla arquitecturas de materiales en-fibra típicas de dispositivos y sistemas microelectrónicos integrados en sílice, silicio y metales de alta temperatura. Esta metodología, llamada "VLSI para Fibras" o "VLSI-Fi", combina impresión 3D de preformas, estirado térmico de fibras, y ensamblaje post-estirado de dispositivos integrados embebidos en fibra mediante ruptura capilar espacialmente coherente y selectiva de material de los núcleos de fibra. Creemos que este método entregará una nueva clase de dispositivos y sensores de fibra duraderos, bajo costo y pervasivos, permitiendo integración de tejidos con objetos hechos por humanos, como muebles y ropa, en el Internet de las Cosas (IoT). Además, impulsará innovación en impresión 3D, extendiendo el enfoque de manufactura digital al reino de la nanoelectrónica.
Introducción
Aunque las fibras de vidrio estirado datan de la época romana, las primeras fibras ópticas funcionales se fabricaron en 1792 por los hermanos franceses Chappe para propósitos de comunicación. En 1842, Jean-Daniel Colladon, físico suizo, mostró que la luz podía guiarse internamente a través de un chorro de agua. Estos dos descubrimientos germinaron décadas de mejoras en ingeniería óptica y de materiales llevando a las fibras eficientes de hoy, permitiendo telecomunicaciones de alta velocidad y almacenamiento de datos a través de kilómetros de distancia alrededor del mundo, como el cable transpacífico submarino (TPC) de 25 000 km completado en 1996. Además, los sensores de fibra óptica (FOS) se usan para una amplia variedad de aplicaciones biomédicas, petróleo y gas, marinas, arquitectónicas, químicas y aeroespaciales.
El control y rendimiento mejorado de propagación de luz usando fibras de cristal fotónico (PCF) desarrolladas en 1996 por Philip Russel abrieron las puertas para investigación en estructuras funcionales internas más complejas. Nuevas microestructuras también acogieron la integración de diversidad de materiales en su constitución para diseñar fibras inteligentes para electrónica, optoelectrónica, síntesis en-fibra, microfluídica, sistemas microelectromecánicos e interfaz biosintética. Las fibras inteligentes difieren de las tradicionales al incluir una función no tradicional más allá de comunicación óptica y uso típico de fibras en tejidos comerciales. Las fibras inteligentes pueden usarse para estética en textiles electrónicos controlando la apariencia coloreada de las fibras debido a interferencia óptica en su microestructura o para mejorar rendimiento, p. ej., en guías de fibra óptica convencionales y revestimiento de espejo dieléctrico permitiendo guía de luz a través de aire.
Para hacer una fibra funcional, debe comprender materiales con propiedades electrónicas variables, su arquitectura debe diseñarse específicamente para realizar una función dada, y sus características internas deben reducirse a nanoescala, órdenes de magnitud menores que el núcleo de fibras de telecomunicación actuales. Las fibras se crean típicamente por métodos de fabricación de fibra óptica, es decir, siendo estiradas térmicamente desde barras cilíndricas o cuboides macroscópicas llamadas "preformas". El proceso de fabricación comienza con selección de materiales apropiados de núcleo y revestimiento, como metales, aislantes y semiconductores. Por ejemplo, la primera fibra incluyendo estructuras metal-aislante-semiconductor se desarrolló en 2004 para fotodetección. Los materiales para la preforma se seleccionan de modo que sus viscosidades, μ, sean comparables a temperatura de estirado, cayendo aproximadamente en la ventana 4 < log(μ)[poise] < 6. Esto se requiere para prevenir flujos de cizalla e inestabilidades capilares que de otro modo distorsionarían la geometría del dispositivo de fibra. Materiales para los cuales este requisito es inalcanzable, como metales o semiconductores cristalinos que son muy fluidos en su forma líquida durante el estirado de fibra, deben confinarse a canales con baja relación de aspecto, con geometría cercana al equilibrio.
La preforma, que es esencialmente una versión escalada de la fibra, puede construirse usando variedad de técnicas como enrollar láminas de material como alfombra, apilar partes fresadas como rompecabezas, o impresión 3D, como se muestra en Fig. 1a (I) y se discute en esta revisión, y luego consolidarse por sinterizado al vacío. La preforma se calienta luego en horno y se alarga en fibra como caramelo o tafy (ver cono de estirado en Fig. 1a (II)), mientras preserva su disposición transversal basada en propiedades termomecánicas dadas de un constructo como viscosidades, energías de interfaz, adhesión mutua y expansión térmica diferencial (Fig. 1a (III)). Este proceso, para el caso de una preforma impresa en 3D, se ilustra esquemáticamente en Fig. 1a. Un estirado típico puede producir kilómetros de fibra con diámetros transversales nanoscópicos muy finos alrededor de 5 nm.
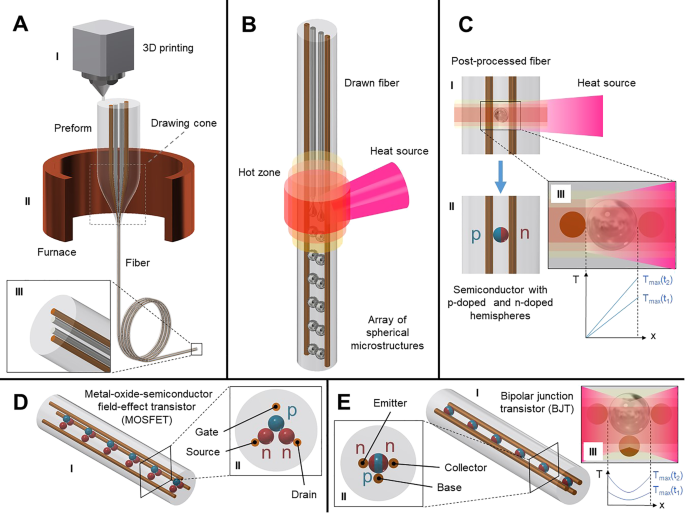
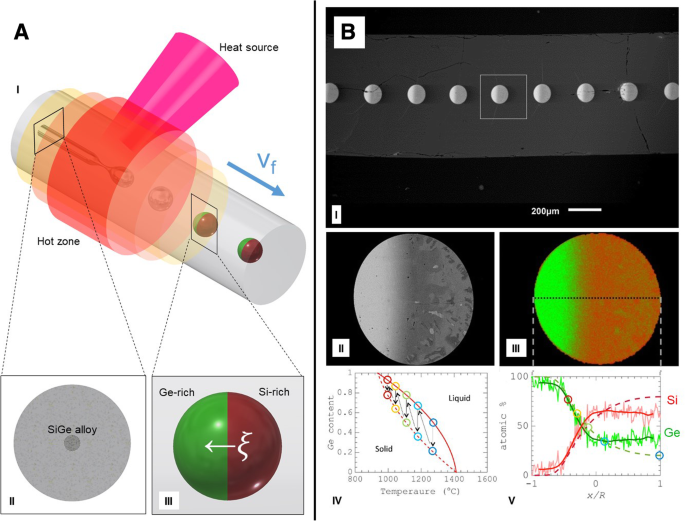
En un paso post-estirado, jugando con inestabilidades capilares, la fibra puede reliquefacerse por calentamiento para permitir ruptura de los núcleos de manera espacialmente coherente y selectiva de material, permitiendo control axial sobre estructuras embebidas en fibra como se ilustra en Fig. 1b. Técnicas alternativas para patronar los núcleos axialmente incluyen exposición UV a través de fotomáscaras en núcleos fotopoliméricos, resultando en micropartículas de forma no trivial. Otras técnicas de funcionalización híbrida incluyen recubrir superficies de fibra con materiales funcionales y confinamiento de revestimiento de fibra por estirado a un array de dispositivos optoelectrónicos fabricados por manufactura estándar de semiconductor complementario metal-óxido (CMOS).
Las fibras pueden tejerse en telas o redes para alcanzar funcionalidad colectiva que supera a una fibra individual. Diseñadas mediante biomimética, las fibras pueden moldearse según características útiles de la naturaleza para mejorar funcionalidad de la tela, como hidrofobicidad. Las fibras también pueden concebirse como plataformas de síntesis para producción de materiales barata como conversión de núcleos de aluminio en silicio en fibras revestidas de sílice o fabricación térmica de estructuras porosas por separación de fases. Las fibras también pueden servir detección de señal remota y distribuida, como detección química ambiental de volátiles peligrosos. La flexibilidad en diseño de fibra es tal que múltiples modalidades funcionales pueden integrarse en una fibra para aplicaciones complejas como estimulación y monitoreo espinocortical profundo en ratones para investigación de enfermedades neurodegenerativas. Estos ejemplos muestran algunos de los dominios donde las fibras inteligentes son la solución natural.
Motivación
Aunque las fibras son universalmente ubicuas, la integración de sistemas microelectrónicos de alto rendimiento dentro de una fibra delgada sigue siendo un desafío mayor. Diferentes enfoques abordando este desafío se han propuesto, con esfuerzos mayormente enfocados en materiales de baja temperatura. Por ejemplo, deposición química de vapor a alta presión (HPCVD) se ha usado para integrar semiconductores compuestos en fibras ópticas microestructuradas (MOFs), así como para crear fibras flexibles de unión p-i-n de silicio. Alternativamente, un láser CO₂ se usó para recristalización de núcleo SiGe en fibras de sílice para ingeniar sus propiedades electrónicas. Tales enfoques resultan en dispositivos con ancho de banda electrónico limitado, como es el caso con materiales calcogenuros, intrínsecamente amorfos, o son inherentemente no escalables.
Como tal, el Laboratorio de Sistemas Habilitados por Fibras y Manufactura Aditiva (FAMES Lab) ha desarrollado e implementa actualmente una técnica para controlar la arquitectura 3D de fibras, descrita en esta revisión. Dado que la intrincadez de la fibra final correlaciona con la complejidad de la sección transversal de la preforma, la fabricación de forma libre de preformas permite funcionalidades de dispositivos de fibra inalcanzables de otro modo. Además, la impresión 3D es ampliamente accesible, haciéndola una alternativa tecnológica rentable y amigable al usuario a métodos tradicionalmente empleados, permitiendo amplia gama de materiales, desde termoplásticos a materiales de alta temperatura, así como biomateriales.
Además, FAMES Lab tiene capacidad de procesar materiales de alta temperatura, junto al uso más tradicional de termoplásticos en manufactura aditiva, permitiéndonos aprovechar propiedades como alta movilidad electrónica en Si/Ge, así como uso futuro de compuestos titanato circonato plomo (PZT)/BaTiO₃ para aplicaciones piezoeléctricas con grandes coeficientes piezoeléctricos comparados a polímeros y mayor ancho de banda acústico.
Con estos desafíos en mente, proponemos soluciones de optimización usando manufactura aditiva para lograr fabricación de preformas más rápida y compleja, simulaciones de ruptura capilar para optimizar control axial de fibra, y combinaciones de nuestras fibras con ingeniería de tejidos. Estas estrategias permiten creación de plataformas biomédicas realistas con capacidades de biosensado y biofuncionalización para análisis de fármacos y tratamientos in vitro como una de las prometedoras aplicaciones de dispositivos de fibra.
Concepto
Para realizar fibras funcionales, nos inspiramos en integración a muy gran escala (VLSI) —una técnica de diseño y manufactura digital que dio origen al microprocesador moderno en los 1970s. Esta técnica usa fotolitografía y tratamiento químico/térmico de áreas expuestas del sustrato semiconductor para definir características del circuito integrado en esta capa (2D) mientras la fabricación de un circuito completo progresa apilando tales capas individuales en dirección perpendicular a la superficie del sustrato (+1D). Adicionalmente, el dopaje electrónico de componentes individuales del circuito (+0D) puede controlarse por implantación y activación térmica. Nuestro enfoque a fibras, llamado "VLSI para Fibras" o "VLSI-Fi", es análogo: primero, manufactura aditiva y estirado térmico de una preforma definen la geometría transversal del dispositivo de fibra (2D); segundo, la fibra resultante puede ser posteriormente patrónada axialmente (+1D), permitiendo ensamblaje de arrays de dispositivos discretos integrados desde núcleos inicialmente continuos pero separados; y tercero, estructuración impulsada por segregación de dispositivos individuales embebidos en fibra (0D) puede realizarse. La Tabla 1 dibuja comparación entre las dos técnicas, destacando correspondencia entre cada grado de control geométrico posible por cada técnica ("2D + 1D + 0D"). Los esquemáticos de los pasos descritos se muestran en detalle en Fig. 1, donde ejemplos de posibles dispositivos embebidos en-fibra podrían realizarse usando técnica VLSI-Fi.
Sección experimental
En esta sección, primero describimos nuestro trabajo en impresión 3D de preformas de policarbonato, seguido por avances recientes en impresión 3D de vidrio usando estereolitografía. Luego, abordamos el patroneo axial de fibras a través de ruptura capilar espacialmente coherente y selectiva de material, que permite ensamblaje de núcleos inicialmente continuos y separados en arrays de dispositivos discretos contactados en paralelo. Finalmente, proponemos la aplicación de nuestras fibras de biointerfaz, combinadas con ingeniería de tejidos para monitorear crecimiento de tejido viable in vitro. Las funciones se habilitan usando canales microfluídicos en-fibra para entregar células y bioquímicos de señalización y alambres de aleación con memoria de forma para control de movimiento, y elementos piezoeléctricos para mapear entorno por ondas ultrasónicas.
Estirado de preformas impresas en 3D
Como se indicó previamente, técnicas convencionales de fabricación de preformas, como enrollado de película delgada y apilado en bruto, están limitadas en producir estructuras geométricas complejas, toman cantidad significativa de tiempo en proceso de estirado de fibra, y requieren mano de obra calificada y equipo costoso. La impresión 3D aborda estos problemas con ayuda de material de soporte soluble y su proceso parcialmente automatizado y amigable al usuario. Esto permite imprimir geometrías muy complejas con facilidad en período relativamente corto.
Para evaluar influencia del ángulo de impresión de preformas de policarbonato (Hatchbox 3D), barras cilíndricas y cuadradas se imprimieron usando impresora FDM Prusa i3 MK2 de un solo cabezal. Temperaturas de extrusor y cama de impresión se establecieron a 235 °C y 105 °C, respectivamente, y la impresora se configuró para producir preformas 100 % relleno con boquilla 0,35 mm. La orientación de capas en la preforma depende de la orientación horizontal de la pieza respecto a la cama de impresión, y cuando la preforma se introduce en el horno durante el estirado térmico, el flujo de calor se ve afectado por la orientación de capas. Para probar qué orientación era más adecuada para estirado térmico, preformas con orientaciones 0°, 15°, 30°, 45° y 90° se imprimieron. Todos los ángulos se midieron entre el eje longitudinal de la preforma y el eje horizontal. Las preformas impresas en 3D sufrieron el proceso de estirado térmico en horno con tres zonas de temperatura de 90 °C, 100 °C y 200 °C. Para preformas cilíndricas, el estirado térmico fue exitoso en ángulos 0° y 45°. Los estirados de preforma 90° siempre fallan debido a deslaminación de capas.
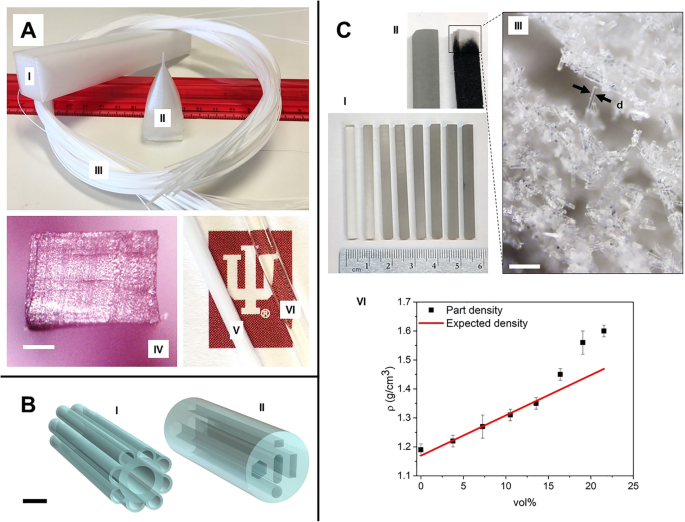
También pudimos estirar exitosamente estructuras de no-equilibrio como una barra cuadrada con patrón de relleno improvisado como se muestra en Fig. 2a (I), donde en lugar del patrón de relleno rectilíneo, el relleno también se configuró para seguir perímetros e imprimir en estructura ordenada. El estirado de preforma cuadrada 0° fue exitoso, y aunque se deformó ligeramente, la fibra aún pudo retener la forma de la preforma. Fibras con dimensiones tan bajas como 40 µm × 60 µm se estiraron exitosamente y se muestran en Fig. 2a, sin deslaminación de capas. Además, todas las capas se consolidaron correctamente. Un ejemplo de sección transversal de fibra se muestra en Fig. 2a (IV), e imágenes de fibra antes y después de recocido se muestran en Fig. 2a (V) y 2a (VI), respectivamente, donde vemos que la fibra recocida alcanza transparencia óptica, que será caracterizada en trabajos futuros. De estos experimentos, concluimos que las preformas más exitosas son las impresas a 0°, mientras 90° siempre se deslaminan durante el proceso de estirado. La consolidación de capas en fibras estiradas térmicamente mejoró a medida que disminuyó el ángulo de orientación de la preforma impresa en 3D.
Impresión 3D de preformas de vidrio
Más allá de termoplásticos, vidrios incluyendo cuarzo fundido tienen aplicaciones significativas científicas e ingeniería en óptica, comunicaciones y electrónica. Fibras de sílice estructuradas podrían beneficiar múltiples aplicaciones, p. ej., coloración sin tintes de telas para moda, fibras de cristal fotónico para detección óptico-química, o fibras monomodo para telecomunicaciones y enfocado estricto de luz. Estas fibras se fabrican generalmente por proceso de 2 pasos: fabricación preforma y estirado térmico preformas en fibra. Mientras el proceso estirado es relativamente simple y barato, la fabricación preforma, en este punto, requiere tratamiento caso por caso, y para cada configuración preforma específica, tecnología separada debe desarrollarse y aplicarse.
La Figura 2b muestra modelos CAD preformas vidrio sodocálcico realizadas exitosamente con alta precisión en tecnología impresión extrusión similar a productos descritos por Micron3DP. Este material tiene propiedades ópticas prometedoras especialmente en longitudes onda largas como IR, haciéndolo candidato interesante para fabricación fibras con funcionalidades ópticas novedosas. El modelo preforma mostrado Fig. 2b (I) imita estructura pelo tarántula azul, similar a estructura presentada en [46], y en Fig. 2b (II), la sección transversal preforma contiene geometrías no-equilibrio y por tanto propensa a remodelación debido a minimización tensión superficial. Estos modelos fueron diseñados y realizados como verificación de posibilidad de lograr secciones transversales preforma complejas, no-equilibrio.
Dado que la estructura revestimiento proporciona integridad mecánica a la fibra durante el proceso estirado —siendo compuesta del material más viscoso— nuestros esfuerzos hasta ahora se han enfocado en este componente de la fibra, donde finalmente apuntamos a conservación de geometría sección transversal preforma. A largo plazo, apuntamos a desarrollar técnicas extrusión multimaterial, que nos permitirán integrar múltiples materiales monolíticamente en la misma impresión. Alternativamente, es posible llenar la estructura con materiales en polvo como Si o Ge. La estructura llenada puede ser entonces sinterizada para obtener la preforma. Gumennik et al. han descrito enfoque similar.
Si hay interés en producir fibra con vidrio sodocálcico como material núcleo, un enfoque simple sería imprimir preforma núcleo suspendido. Fibras núcleo suspendido son de interés para diversas aplicaciones, incluyendo sensado y guía terahercios baja pérdida, y típicamente realizadas con polímeros. En este tipo geometría fibra, el núcleo es soportado por puntales que lo conectan a capa exterior. Tras estirado, estas estructuras se reducen a dimensiones del orden de longitud de onda de interés, de modo que, para la luz guiada, el efecto es el de un núcleo suspendido. Monro et al. han reportado fibras núcleo suspendido en diversos materiales como sílice y vidrio bismuto. También proporcionan serie ejemplos aplicaciones sensado estas fibras, particularmente en sensado biológico y químico, confirmando viabilidad de estas geometrías fibra.
Enfoques novedosos a estereolitografía-based impresión 3D vidrio usando resinas personalizadas han sido diseñados usando nanocompuesto sílice fotocurable. Aquí, proponemos método donde preformas fibra vidrio son fabricadas por impresión 3D basada en resinas comerciales off-the-shelf, haciéndolo método rentable y simple para lograr partes vidrio impresas 3D usando estereolitografía (SLA). La impresora SLA (Form 2 by Formlabs) opera usando láser longitud onda 405 nm para entrecruzar resina a través del fondo del tanque mientras la plataforma construida sube incrementalmente capa por capa.
Para obtener impresiones vidrio, usamos mezcla resina transparente comercial (Formlabs FLGPCL04 Clear) con 0,79 mm (1/32") fibras vidrio borosilicato (#38 Fibre Glast) para proceso impresión. Esto permite gran control composición final material impresión y flexibilidad lograr propiedades deseadas fibra. Las fibras vidrio se dispersaron en resina clara usando agitador magnético. El vidrio se añadió en incrementos pequeños y homogenizó alrededor 3 min tras cada adición. Para proceso impresión, impresora se configuró modo abierto para permitir uso nuestra resina personalizada. Preformas cuboides dimensiones 4 × 4 × 50 mm se imprimieron orientación 90°. Tras impresión, partes se sumergieron en isopropanol 10 min para remover exceso resina, y post-curadas con luz UV 30 min a 60 °C. Preformas vidrio curadas con ratio volúmen creciente fibras vidrio mezcladas en resina impresión (izquierda derecha) se muestran Fig. 2c (I).
Las preformas son entonces post-procesadas para desligar resina residual y sinterizar partículas vidrio, resultando en parte compuesta enteramente de vidrio. Los efectos de estos procesos en la preforma se ilustran Fig. 2c (II), donde vemos preforma tras curado (izquierda) y tras proceso horneado (derecha). En esta, posible ver coloración negruzca resultante horneado en horno cenizado, mientras punta presenta coloración blanca tras desligado. Fig. 2c (III) muestra imagen tomada bajo microscopio preforma antes sinterizado, donde se ve que toda resina efectivamente horneada fuera de la parte, resultando en estructura interconectada formada solo por fibras vidrio. Varios parámetros deben controlarse, como temperatura horneado y perfil calentamiento, para controlar reacciones químicas y contracción. Desligado térmico del aglutinante se logró usando horno cenizado. Las partes marrones resultantes se sinterizaron en horno tubular alta temperatura. Sinterizado se realizó a temperatura 1300 °C y presión 5 × 10⁻² mbar, siguiendo protocolo prescrito en [51]. Fase mantenimiento a 800 °C se estableció para evaporar agua molecular-unida y grupos silanol superficie-unidos. Sinterizado bajo vacío mejora transparencia óptica ya que reduce atrapamiento aire dentro parte vidrio sinterizado.
Tras post-procesado, volúmen y peso de las partes se miden para obtener densidad. Esto se compara entonces a densidad promedio material impresión —compuesto de resina curable y mezcla fibras vidrio— calculada por ρ_avg = ρ_resin (1 − χ_v) + ρ_glass (χ_v), donde ρ_resin = 1,17 g/cm³ es densidad resina clara curada, ρ_glass = 2,55 g/cm³ es densidad fibras vidrio molidas, y χ_v es ratio volúmen fibras vidrio mezcladas en resina.
Los resultados se muestran Tabla 2 y gráficamente Fig. 2c (IV), donde presentamos densidad partes impresas para diferentes proporciones volúmen fibra vidrio en resina, comparada a densidad promedio material impresión. Observamos que, para ratios volúmen menores vidrio mezclado en resina, resultados obtenidos caen dentro de lo esperado. En concentraciones vidrio más altas, sin embargo, vemos desviación del comportamiento lineal densidad ideal. Esto puede atribuirse a sedimentación durante impresión, que se vuelve significativa en estos ratios volúmen, produciendo efectivamente concentraciones vidrio más altas en esas impresiones. El proceso impresión ocurre en fondo del tanque, donde concentración vidrio, debido a sedimentación crece constantemente durante impresión. Comienza desde (y por encima) la concentración inicial uniforme que debería caer en curva calculada.
De Tabla 2, vemos que en 21,54 % vol fibras vidrio molidas relleno partes, densidad medida fue 1,61 g/cm³, lo que significa proporción volúmen actual 31,88 % vol. Durante proceso experimento, obtuvimos muestra con 34,78 % vol real fibras vidrio molidas relleno. Este resultado no estuvo lejos del 37,5 % vol relleno sílice fabricado por Kotz et al., donde resina personalizada fue desarrollada, en contraste a resina comercial que usamos en este trabajo. Direcciones futuras para este trabajo incluyen procedimientos tratamiento térmico, sinterizado partes, y estudio propiedades mecánicas y ópticas de las partes resultantes.
Ruptura capilar coherente selectiva de material y control de segregación de dopaje
Una vez una preforma es estirada térmicamente, el resultado es una fibra larga y delgada en la cual la sección transversal se preserva, como se muestra Fig. 1a (III). En caso de fibra con uno o más núcleos, estos pueden ser patrónados axialmente a través de proceso de ruptura capilar espacialmente coherente y selectiva de material, mostrado Fig. 3. Mientras el modelo Tomotika explora formación inestabilidades periódicas en cilindro infinito uniformemente calentado de fluido, contabilizando efectos del fluido circundante, inestabilidades Rayleigh propagadas introducen concepto propagación de frente. Aunque varios ejemplos de tratamientos matemáticos inestabilidades capilares pueden encontrarse en literatura, como en Liang et al., estos trabajos mayormente se enfocan en regímenes isotérmicos, no aplicables en nuestro caso. Además, nuestro caso tiene complicación adicional de gradiente térmico propagado y por tanto gradiente de viscosidad. Como tal, probablemente esté más cerca de proceso impulsado por criterio inestabilidad marginal, como se menciona en Powers et al. Combinando tanto nuestros resultados computacionales como experimentales, apuntamos a establecer modelo matemático para ruptura fibra vía fenómenos gradiente térmico axial.
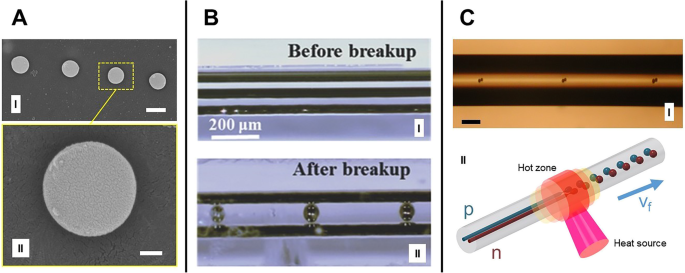
La etapa presente de simulación ruptura capilar se enfoca en régimen estacionario. Estamos interesados en analizar cómo inestabilidades se desarrollan primero en una fibra inicialmente estacionaria sometida a gradiente térmico. Este proceso es análogo al paso inicial de experimentos ruptura capilar realizados por Gumennik et al., donde fibra sílice con núcleo Si 4 µm de espesor es alimentada a través de zona caliente de llama hidrógeno-oxígeno a flujos 0,3 y 0,1 L/min, respectivamente. Aunque temperatura máxima alcanzable con este tipo antorcha puede alcanzar hasta 2800 °C, la temperatura máxima experimentada por la fibra debe ser inferior a punto ebullición sílice 2230 °C.
Considerando que ancho llama está entre 3 y 3,5 mm y que fibra tiene diámetro ~300 µm, es fácil entender por qué no es factible medir experimentalmente el gradiente temperatura al que la fibra está expuesta. Además, la naturaleza dinámica del proceso ruptura y el hecho que involucra múltiples materiales con emisividades variables añade complejidad al problema, mientras la alta relación de aspecto de la fibra y ratios viscosidad agudos hacen la simulación numérica de las ecuaciones Navier-Stokes completas computacionalmente desafiante.
En nuestras simulaciones (usando COMSOL Multiphysics® 5.3a, con módulos Microfluidics y Heat Transfer) mostradas Fig. 4a, asumimos fibra axisimétrica con radio r_fiber = 140 µm, compuesta de núcleo Silicio delgado (r_core = 2 µm) encerrado en revestimiento Sílice. Simulaciones iniciales transferencia calor mostraron que longitud fibra 15 mm es suficiente para asegurar que extremos fibra permanezcan a temperatura ambiente, evitando influencia de fronteras al proceso ruptura. A través del barrido de diferentes parámetros como longitud fuente calor y distancia a superficie fibra, así como potencia, podemos observar cambios producidos en comportamiento ruptura, así recopilando información sobre gradiente temperatura. También son importantes período y velocidad ruptura, parámetros que pueden compararse a resultados experimentales y usarse para refinamiento de simulaciones.
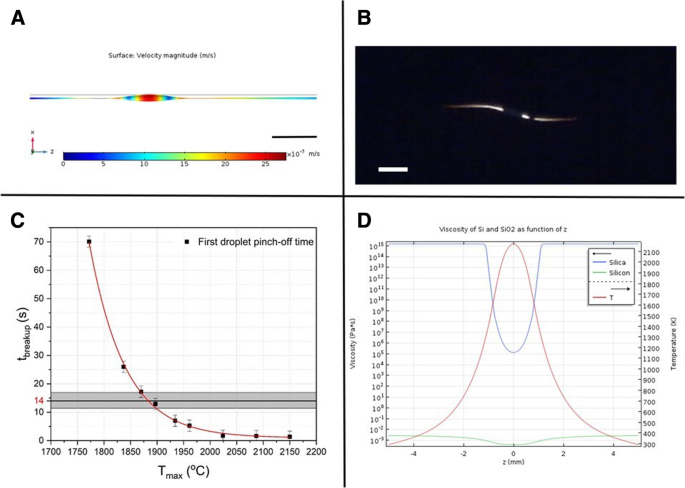
Las simulaciones se realizan en dos pasos: primero, el perfil temperatura estado estacionario se calcula para diferentes potencias fuente calor, para lograr temperatura máxima deseada T_max. Los resultados se exportan entonces a simulación flujo fluido dependiente tiempo, donde ecuación Navier-Stokes se resuelve con pasos tiempo 0,05 s, desde 0 s hasta primer pellizco gota (t_breakup), que depende de T_max, como se ve Fig. 4c, donde t_breakup se grafica para diferentes valores T_max. Es posible observar que t_breakup tiene dependencia exponencial en T_max, lo esperado ya que t_breakup es proporcional a viscosidad núcleo, que a su vez es exponencialmente dependiente de temperatura.
Los parámetros relevantes usados en estas simulaciones se listan Tabla 3. Simulaciones preliminares indican que transición fase núcleo Si no tiene influencia significativa en perfil temperatura estado estacionario obtenido, ni en subsiguientes simulaciones flujo fluido ya que, en toda región donde ocurren inestabilidades capilares, temperatura es superior a punto fusión Si. Por tanto, para mantener modelo lo menos computacionalmente intensivo posible, simulamos núcleo Si líquido como primera aproximación. Además, aunque simulación totalmente acoplada transferencia calor y flujo fluido es preferible, consideramos que efectos acoplamiento aportan correcciones de segundo orden a la solución y por tanto pueden descuidarse en esta etapa. Una imagen del núcleo simulado durante formación primera gota, justo antes del pellizco, se muestra Fig. 4a, para T_max = 1900 °C. Un gráfico de las densidades de sílice y silicio, como función de la posición axial (en la simulación, el eje z) para esta simulación particular, se presenta Fig. 4d, con el perfil temperatura superpuesto.
Nuestros resultados nos permiten definir los rangos de viscosidades para los cuales las escalas de tiempo para ruptura son comparables a las observadas experimentalmente, evaluando así cualitativamente el perfil de temperatura impuesto en la fibra. Fig. 4b muestra una instantánea de una grabación de experimento de ruptura de fibra justo después del primer pellizco de gota, en el marco correspondiente a t = 39 s. Dado que la resolución de las imágenes antes de este marco no es ideal, juzgando sobre la base de la simetría del comportamiento de ruptura, es posible evaluar que el pellizco de la primera gota ocurre en t = 35 ± 3 s, lo que se traduce a un tiempo de ruptura después de que se alcanza el régimen de estado estacionario de temperatura, de 14 ± 3 s. El rectángulo sombreado en Fig. 4c abarca el rango de temperatura compatible con esta escala de tiempo de ruptura, a partir del cual podemos inferir que la temperatura máxima a la que la fibra está expuesta es 1885 ± 15 °C. Con la recopilación de estadísticas sobre el comportamiento de ruptura en el futuro, nuestro objetivo es desarrollar un procedimiento para la medición de la temperatura del proceso, que de otro modo es inalcanzable por medios convencionales.
Además, el control de dopaje impulsado por segregación en partículas semiconductoras post-ruptura es alcanzable, permitiendo controlar la arquitectura interna de un dispositivo individual. Es posible controlar la estructura de una sola esfera, como fue demostrado por Gumennik et al. mostrado en Fig. 5. Cuando la gota sale de la llama, experimenta un gradiente térmico: es más fría en el extremo distante de la llama, y consecuentemente, se espera que se solidifique lateralmente, comenzando desde el lado más frío. Si la esfera está dopada con un material que es más soluble en líquido que en sólido, este dopante será repelido al líquido a medida que el frente de solidificación se propaga, acumulándose predominantemente en el lado caliente. Este efecto se muestra esquemáticamente en Fig. 1c y puede usarse para sintetizar partículas estructuradas, compuestas por ejemplo de Si rico en Ge, (como se muestra en Fig. 5): Comenzando con mezcla 50:50 Si-Ge en el núcleo de fibra, tras la ruptura la esfera se solidificará, de modo que el Ge es extruido al fundido a medida que la solidificación evoluciona, llevando a distribución anisotrópica y resultando en uniones heterojunction Janus orientadas axialmente. Este método puede ser extremadamente útil en el ensamblaje de dispositivos complejos embebidos en fibra como heterouniones, como se muestra en Fig. 1d y e.
Aplicación biomédica
La tecnología de fibra se utiliza frecuentemente en diversas aplicaciones biomédicas como sensores químicos, biológicos y físicos. Sensores embebidos en fibra han sido diseñados para monitorear parámetros físicos como tensiones, temperatura, presión y humedad o parámetros químicos como nivel pH, concentraciones oxígeno y dióxido de carbono. Los haces de fibra son beneficiosos para embeber múltiples sensores juntos en un solo sistema y en aumentar niveles recepción señal, resultando en mayores ratios señal-ruido. Ligereza, flexibilidad y propiedades ópticas únicas son las principales características que conducen la demanda de sensores de fibra en estudios biomédicos. Para cumplir requisitos uso clínico, preformas deben fabricarse con materiales biocompatibles, no tóxicos e químicamente inertes para prevenir reacción inmune del paciente. Ejemplos de desarrollo fibras inteligentes incluyen sonda fibra neural compuesta de polímero y núcleo metal que permite flexibilidad y rigidez flexión sonda neural ya que proporciona estimulación optogenética in vivo y administra fármacos como entrada para registrar señales eléctricas y fisiológicas salida. Otro ejemplo es fibra integrando principios microfluídicos con geometrías sección transversal complejas y microcanales metro-largo que analiza separación celular por dielectroforesis (DEP). Células vivas y muertas se separan por fuerzas inerciales y dielectroforéticas por separador celular microfluídico alto rendimiento sin vaina que contiene materiales conductores en microcanales. Las siguientes estrategias muestran nuevo array de posibilidades donde fibras inteligentes pueden usarse en interfaz biológica.
Considere un intestino artificial que pueda servir como plataforma prueba bioactividad a microescala y macroescala. Con el progreso actual en ingeniería tejidos, variedad de funcionalidades pueden integrarse en fibras recubiertas bioink co-extruidas usando bioprinter para fabricación tejido, como se muestra Fig. 6(I). Tradicionalmente, investigación bioprinting apunta a crear injertos tejido para práctica médica regenerativa y lo hace diseñando cuidadosamente hidrogel (Fig. 6(II)) con nutrición y moléculas señalización apropiadas para tipo células requerido basado en aplicación (Fig. 6(III)). Ingeniería tejidos es muy desafiante estudiar ya que toda la biología del sistema cambia completamente microsegundos después que experimento ha sido lanzado. Monitorear y regular regularmente la maduración de un tejido permanece muy complejo.
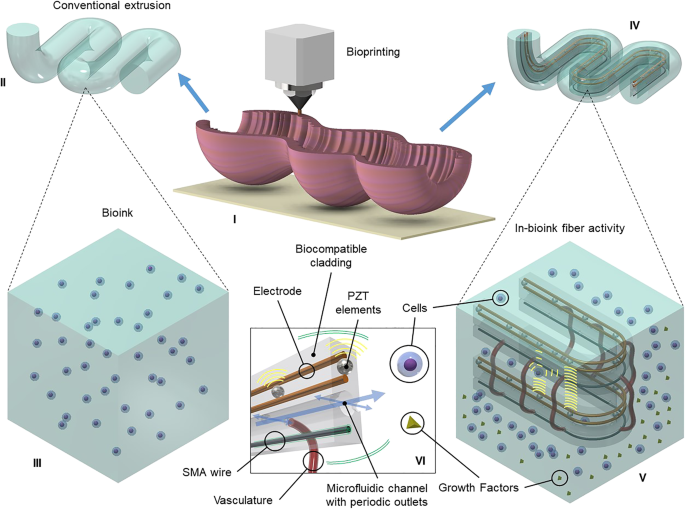
Proponemos aquí una solución introduciendo fibras inteligentes en el diseño (Fig. 6(IV)) para proporcionar mejor comprensión del clima y crecimiento ambiental. La fibra embebida mantiene múltiples funcionalidades (Fig. 6(VI)) como inducir vasculogénesis, imagen ultrasónica, movimiento peristáltico y flujo microfluídico. Control del microambiente tiene lugar vía fibra conectada a bombas jeringa y cableada a software analítico. Las características de esta aplicación (Fig. 6(V)), incluyendo datos experimentales piloto, se detallan en las siguientes subsecciones.
Matriz extracelular y vasculatura
La ingeniería de tejidos se explora ampliamente con el aumento de necesidades tejido artificial, y la capacidad de bioprinting tejido realista tiene un papel importante que jugar en el desarrollo de fármacos y tratamientos del mañana. Uno de los mayores desafíos es el diseño de la matriz extracelular (ECM), compuesta de proteínas, factores crecimiento y otras biomoléculas, que guían la contribución de la célula al tejido. Naturalmente, la ECM da propósito y estructura a las células, y su extracción típicamente funciona descelularizando tejido y reciclando o reutilizando ECM para nuevo constructo celular. La ECM viene en forma de solventes, hidrogeles, biopolímeros, biocerámicas, aerogeles o espumas para proporcionar estructura biodegradable o reabsorbible al tejido. Debido a la alta complejidad de ingeniería tejidos en definir los specifics del biosistema —propiedades mecánicas, disolvibilidad o tasas absorción andamiaje, tipos celulares iniciales, nutrición, densidad y ratios, introducción factores crecimiento y su resultante bioactividad y autoensamblaje tejido— es vital evaluar el comportamiento de diferentes tipos de ECM producidas naturalmente o biomateriales desarrollados artificialmente en presencia de células interactuantes. Además, tejido viable requiere sistema vascular organizado que suministre nutrición y oxígeno al tejido para la salud y crecimiento de células. La vascularización proporciona la alimentación microfluídica natural de bioquímicos para iniciar proliferación, especialización, interacciones y movimiento. La red vascular se forma por vasculogénesis, arteriogénesis y angiogénesis. La vasculogénesis desarrolla su red a través de diferenciación y división de célula madre endotelial. La angiogénesis forma nuevos brotes desde vasos existentes formados en etapa temprana vasculogénesis embrionaria.
Alimentación microfluídica en-fibra
Conductos microfluídicos con microcanales periódicos para entrega de contenido pueden usarse para tejer microfluidos a ubicaciones específicas en constructos tejido. El frente de licuefacción en el límite de la zona caliente define la ubicación de pellizco de gotas como se describió previamente. Múltiples núcleos pueden por tanto romperse de manera espacialmente coherente. Por ejemplo, una fibra de sílice incluyendo un núcleo platino y uno silicio puede convertirse en tubo fibra con múltiples salidas, induciendo el núcleo silicio en array de esferas y luego adelgazando la fibra usando fluoruro hidrógeno, grabando las esferas silicio con hidróxido potasio y grabando el núcleo platino con agua regia. Un ejemplo del resultado se muestra Fig. 6(V). La flexibilidad de las fibras permite que la alimentación microfluídica se integre de múltiples formas en constructo tejido. En Fig. 6(IV), los canales microfluídicos se usan para proporcionar el tipo celular necesario y factores crecimiento para iniciar vascularización y angiogénesis a medida que el tejido alcanza madurez.
Pruebas biomateriales y bioquímicas
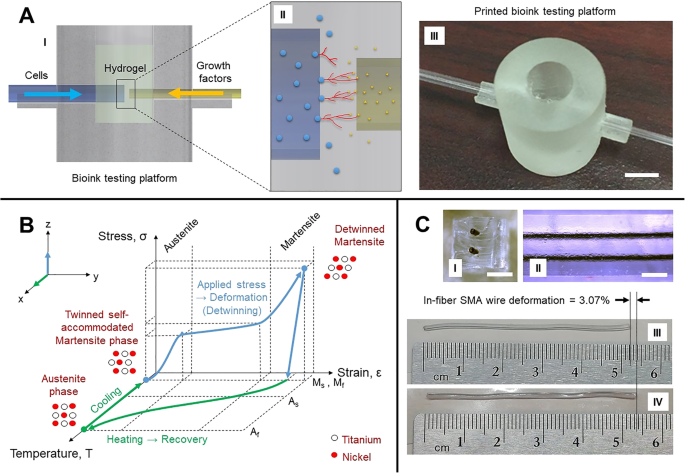
En paralelo al desarrollo de fibra, una nueva plataforma de prueba (Fig. 7a (I)) fue diseñada para analizar vascularización e interacciones célula-célula en presencia de factores crecimiento (Fig. 7a (II)). Las plataformas se imprimieron en alta resolución a orientación 30° desde resina biocompatible por estereolitografía (Formlabs Form 2 y resina Dental LT Clear). El resultado impresión, mostrado Fig. 7a (III), se ensambló con dos tubos capilares vidrio con diámetros exteriores 1,8 mm y 1,0 mm donde agentes biológicos son alimentados. Ensayos iniciales evaluarán parámetros difusión bioquímicos y crecimiento colonias celulares en diversos materiales biocompatibles. Estas plataformas están diseñadas para un solo uso. En 2 h, 24 pozos prueba pueden imprimirse a costo relativamente bajo. La distancia entre cada salida capilar de dos fibras paralelas puede ajustarse entre 100 y 400 µm para investigar rango vasculogénesis óptimo aceptado alrededor 200 µm. El medio de interacción en la cámara del pozo primero alojará bioinks comerciales (Cellink, USA), uno conteniendo alginato sódico y celulosa nanofibrilar y otro conteniendo gelatina metacriloil, antes de desarrollar nuestros propios biomateriales internos. Los tubos capilares vidrio mostrados Fig. 7a (I) eventualmente serán reemplazados por la fibra microfluídica mostrada Fig. 6a (V) que se discutirá en la siguiente sección.
Movimiento peristáltico
Alambres de aleación con memoria de forma (SMA) son materiales de actuación ligeros, no corrosivos y costo-eficientes para aplicaciones refinadas en variedad de aplicaciones como biomimética protésica, implantes quirúrgicos autoexpandibles e ingeniería aeroespacial.
Los SMA son compuestos metálicos conocidos por su efecto memoria de forma y pseudoelasticidad. Aunque tales propiedades se encuentran típicamente en niquel-titanio, estas propiedades pueden encontrarse en una gama de otras aleaciones metálicas. La Figura 7(b) muestra el efecto memoria de forma en términos de temperatura, tensión y deformación. Como se muestra, a bajas temperaturas, el SMA en su estado sólido martensita puede deformarse por fuerza mecánica, y cuando se induce térmicamente, pasa por reordenamiento molecular no difusivo, convirtiéndose a estado sólido austenita. Cuando se enfría, el material volverá a su forma martensita inicial, de ahí el efecto memoria de forma. Este ciclo térmico se define por cuatro temperaturas, las temperaturas de inicio y fin de martensita y austenita (M_s, M_f, A_s, A_f), que especifican inicio y fin de períodos transición entre estados. Cuando el SMA se deforma en martensita, el desordenamiento molecular se define como desgemelación, y permite al material experimentar elongación, particularmente útil para aplicaciones actuación. Esencialmente, el ciclo efecto memoria forma puede ocurrir cientos de veces para elongación promedio 6 % y contracción, de ahí su apodo "alambre músculo" por su cercanía a miofibrilas musculares.
Esta característica única fue reportada primero por Alden Greninger y Victor Mooradian en 1938, puede también ser activada por energía campo magnético, namely aleaciones memoria forma ferromagnéticas (FSMA), y puede encontrarse en polímeros (SMP) también. Hoy, fatiga mecánica y fractura SMA, elasticidad y termodinámica han sido caracterizadas bien experimental y matemáticamente, y su comportamiento ha sido modelado.
Aunque el efecto memoria forma permite contracción agradable de un material, para aplicaciones robóticas apropiadas, el movimiento necesita ser reversible. Típicamente, un SMA se configura en tándem con mecanismo opuesto, como resortes, accionamientos eléctricos, bandas elásticas, o simplemente otro alambre SMA. Además, el ensamblaje cambia si es actuación lineal o rotatoria y si las contracciones opuestas de la actuación son iguales. Aunque los alambres son delgados y débiles solos, pueden agruparse para alcanzar la fuerza deseada y mantener su tiempo de respuesta efecto memoria forma. Los alambres SMA también pueden enrollarse alrededor de un cabrestante para proporcionar mayor elongación sobre distancias más cortas. Varias estrategias han sido revisadas y elegidas para aplicaciones específicas. La inducción térmica es típicamente mejor controlada alimentando el alambre SMA y variando la corriente de entrada del orden de cientos de miliamperios. El enfriamiento puede hacerse naturalmente o incluyendo disipadores de calor y ventilación.
La tecnología de estirado de fibra nos permite jugar con diferentes características de materiales y proporcionar a un alambre SMA un recubrimiento elástico que ayuda a preservar el estado de desorden del SMA fibra. Como se muestra Fig. 7c (I) y c (II), una fibra puede estirarse con múltiples alambres SMA embebidos. Estireno-etileno-butileno-estireno (SEBS) fue elegido como estructura circundante a los alambres SMA. SEBS es un copolímero elastómero que puede soportar temperatura estirado 80 °C. Aunque resultados preliminares muestran que la actuación puede funcionar pero con menor eficiencia que alambres SMA desnudos, el movimiento ida-vuelta a través de ciclos calentamiento (Fig. 7c (III)) y enfriamiento (Fig. 7c (IV)) se observa para deformación ~3,07 %. Se requiere más investigación para optimizar configuración, pero esta etapa temprana de experimentación actuación SMA en-fibra muestra perspectivas prometedoras. Los alambres fueron jalados físicamente y calentados usando placa caliente para probar concepto. Calentamiento por corriente permitiría acelerar efecto memoria forma y controlar mejor difusión calor a través de fibra. El alambre 5,35 mm se midió diámetro 0,11 mm y resistencia 18,2 Ω registrada a través de segmento fibra. Para dar marco referencia, según fabricantes alambre SMA (Dynalloy, Inc.), alambre 0,1 mm grosor hecho niquel y titanio requiere ~200 mA corriente para contracción 1 s. Controlar cada alambre individualmente permitiría movimiento direccional, y añadir más alambres SMA al diseño permitiría movimiento multi-direccional y mayor fuerza contracción. Además, si se usaran alambres SMA ferromagnéticos, el control del movimiento podría volverse localmente controlable via sintonización campo magnético interactuante. Adicionalmente, la torre estirado FAMES Lab teniendo capacidad rotar preforma mientras se estira en fibra permite posibilidad fabricar estructuras resorte de alambres SMA en fibra que permite mayor deformación, similar a resortes SMA disponibles comercialmente. Claramente, variedades de estrategias habilitadas con alambres SMA en-fibra.
Biosensado
Los biosensores se desarrollan en una amplia variedad de formas. Pueden diseñarse basados en etiquetas o sin etiquetas para detectar expresiones específicas de elementos biológicos como células, bacterias, hormonas, proteínas, ADN y más, desde muestreo sangre, orina, saliva, sudor o lágrimas. Condiciones psicofisiológicas pueden observarse desde biofeedback tiempo real como presión arterial, actividad electrodérmica, conductancia piel, respiración y frecuencias cardíacas y más. Bioimagen se ha hecho por imagen óptica, ultrasonido, resonancia magnética, tomografía computarizada, espectroscopía infrarroja cercana, sondaje puntos cuánticos y muchas más técnicas.
En investigación fibra óptica, fibras biosensores previas se fabricaron basándose en detección cristal fotónico silicio de radiación biológica. Tecnología cristal fotónico se ha usado antes para monitorear en tiempo real sin etiquetas morfología celular y supervivencia. Tal progreso en biofotónica ha llevado a fibras microestructuradas núcleo hueco visibles bajo imagen resonancia magnética (MRI). El núcleo hueco permite propagación radiaciones ópticas a lo largo de la fibra a distancias muy largas. La geometría de las fibras huecas varía para sintonizar bandas fotónicas y dispersión de diferentes longitudes onda detectadas. Las paredes internas de estos tubos huecos se recubren con polielectrolitos de carga opuesta y nanopartículas magnetita que se usan como agentes contraste para MRI. Tal diseño por tanto habilita nuevas oportunidades diagnóstico biomédico de precisión, p. ej., en observaciones actividad neural in vivo.
La tecnología ultrasonografía nos permite observar densidad de células en líquido o gel de manera no intrusiva. Las sondas ultrasónicas típicamente funcionan según efecto piezoeléctrico (generación electricidad desde estrés aplicado), descubierto primero por Jacques y Pierre Curie en 1880. El efecto piezoeléctrico inverso (deformación cristal piezoeléctrico desde campo eléctrico aplicado) fue inducido matemáticamente por Gabriel Lippmann en 1881 y luego en 1916, Chilowsky Constantin y Paul Langevin desarrollaron detección submarino ultrasónica para aplicaciones militares Primera Guerra Mundial. Desde entonces, aplicaciones sonar han sido diversas, como imagen submarina y detección peces y cosecha energía.
Los elementos piezoeléctricos convierten energía eléctrica a y desde energía mecánica y transmiten ondas sonoras entre sí. Todos los parámetros frecuencia y ancho banda requieren regulación precisa, y buena transmisión energía requiere buena impedancias acústicas y amortiguamiento coincidentes. Dos fibras con elementos piezoeléctricos integrados, diseñadas como emisor y receptor pulsantes, pueden crear guía ultrasónica entre sí para medir densidad sobre trayectoria onda. Esta fibra nos permite sensar microestructuras del entorno a medida que el tejido alcanza maduración. Los elementos piezoeléctricos se crean por ruptura capilar desde núcleo PZT por ejemplo. Elementos PZT tienen impedancia acústica 33,7 × 10⁶ kg/m²s con frecuencia resonancia bajo 25 MHz. Las esferas producidas se revisten con electrodos conductores a un transductor. Esta configuración proporciona retroalimentación en un sistema control para ajustar mejor alimentación microfluídica y movimiento. La imagen ultrasónica en-fibra del microambiente claramente ayuda a entender cómo el entorno tejido se comporta con el tiempo.
Conclusiones
Hemos formulado el concepto de VLSI para fibras (VLSI-Fi) —una combinación de técnicas de procesamiento en fase líquida en materiales microelectrónicos formando una caja de herramientas para fabricación de dispositivos y sistemas de alto rendimiento en fibras y textiles. Nuestro trabajo experimental se enfoca en un conjunto de demostraciones que sustancian nuestro control sobre aspectos más estrechos de VLSI-Fi, como preforma impresión 3D, ensamblaje circuito en-fibra por inestabilidad capilar espacialmente coherente selectiva de material, y control dopaje impulsado por segregación a nivel de dispositivo individual embebido en fibra. Visualizamos que VLSI-Fi permitirá realización de producto en múltiples áreas tecnológicas, una de las cuales es fabricación de andamios biomiméticos activos para tejidos ingenierados con microestructuras realistas.
Disponibilidad de datos y materiales
No aplicable.
Abreviaturas
- BJT:
- Transistor unión bipolar
- CAD:
- Diseño asistido por computadora
- CMOS:
- Semiconductor complementario metal-óxido
- DEP:
- Dielectroforesis
- ECM:
- Matriz extracelular
- EDS:
- Espectroscopía rayos X dispersiva energía
- FAMES Lab:
- Laboratorio Sistemas Habilitados Fibras Manufactura Aditiva
- FOS:
- Sensores fibra óptica
- FSMA:
- Aleaciones memoria forma ferromagnéticas
- HPCVD:
- Deposición química vapor alta presión
- IoT:
- Internet de las Cosas
- MOF:
- Fibras ópticas microestructuradas
- MOSFET:
- Transistor efecto campo metal-óxido-semiconductor
- MRI:
- Imagen resonancia magnética
- PCF:
- Fibra cristal fotónico
- PZT:
- Titanato circonato plomo
- SEBS:
- Estireno-etileno-butileno-estireno
- SLA:
- Estereolitografía
- SMA:
- Aleación memoria forma
- SMP:
- Polímeros memoria forma
- TPC:
- Cable transpacífico submarino
- UV:
- Ultravioleta
- VLSI:
- Integración muy gran escala
- VLSI-Fi:
- Integración muy gran escala para fibras
Nanomateriales
- Manufactura Basada en Datos: Superando Desafíos en IoT, Industria 4.0 y Adopción de Fábrica Inteligente
- GE Digital impulsa la transformación manufacturera con MES inteligente
- Autodesk Smart Manufacturing: Automatice su flujo de trabajo y conecte el desarrollo de productos
- Impulsando la Transformación Digital en Manufactura CPG: Estrategias, Beneficios y Camino al Crecimiento Sostenible
- Madurez del Hilo Digital: Desbloqueando la Fabricación Inteligente Sin Fisuras
- Transformación Digital en Manufactura: Impulsando Eficiencia y Competitividad
- Impulsando la excelencia manufacturera mediante tecnología digital
- Fábricas Digitales: Manufactura Inteligente para la Industria 4.0
- Fabricación digital: moldeando la industria del mañana
- Fabricación Inteligente Explicada: Transformando la Producción con IoT
- GE Appliances Inaugura Planta de Refrigeración Inteligente e Industria 4.0 en Decatur, Alabama