



Estabilidad microestructural de níquel nanocristalino electrodepositado pre-recocido bajo laminado en paquete: Un estudio comparativo
Resumen
La estabilidad microestructural es un aspecto crucial para la aplicación práctica de materiales nanocristalinos en diversos campos. El presente trabajo muestra cómo evoluciona la microestructura con la deformación por laminado en níquel nanocristalino electrodepositado pre-recocido que contiene una textura de fibra inicial fuerte, basándose en el análisis de perfiles de líneas de difracción de rayos X y observaciones de microscopía electrónica de transmisión. Se compara la influencia de la deformación por corte en la estabilidad microestructural de la interfaz metal/rodillo con la de la interfaz metal/metal; esta última sería más cercana a la deformación en compresión plana. A partir de la información microestructural estadística, junto con la microestructura observada experimentalmente de los granos deformados tras el último paso de laminado, parece razonable concluir que la microestructura de la interfaz metal/metal es más estable durante el laminado en paquete que la de la interfaz metal/rodillo.
Introducción
Los materiales nanocristalinos (nc) con tamaño de grano inferior a 100 nm suelen exhibir excelentes propiedades mecánicas, especialmente alta resistencia y dureza, que pueden aprovecharse en una amplia variedad de aplicaciones tecnológicas [1]. Sin embargo, numerosos estudios en años recientes han demostrado que la estabilidad microestructural es un tema inevitable y muy importante para los materiales nc cuando se utilizan en la práctica [2,3,4]. Como una de las características microestructurales más comunes, el tamaño de grano siempre recibe la máxima prioridad durante la producción y procesamiento de materiales nc. Desafortunadamente, se ha observado que un crecimiento de grano evidente puede ocurrir tras tratamientos térmicos o procesamiento mecánico de materiales nc [5,6,7,8,9]. Siguiendo la relación clásica de Hall-Petch para materiales en un rango de tamaño de grano de ~20 a varios cientos de micrómetros, el crecimiento de grano conducirá a degradación o deterioro del rendimiento. A lo largo de investigaciones experimentales sobre la relación entre microestructura y propiedades de metales nc, se obtuvo una gran cantidad de información microestructural mediante microscopía electrónica de transmisión de alta resolución y/o sonda atómica tridimensional [10,11,12,13]. Estos resultados parecen directos y visibles, pero inevitablemente son cuestionados debido a que tal observación local es demasiado microscópica. Por tanto, es necesario e importante comprender la física de la deformación plástica desde una perspectiva más macro o global.
Los resultados de la comparación del desarrollo microestructural en materiales nc deformados han mostrado que el comportamiento de crecimiento de grano se ve influenciado por microestructuras iniciales como la orientación de grano, el estrés interno y la densidad de defectos cristalinos [6, 14,15,16]. Así, es difícil comparar los resultados de evolución microestructural de otra bibliografía. Se espera que dos o más muestras se deformen simultáneamente bajo condiciones nominalmente idénticas. Cabe destacar que el laminado por unión acumulativa es una de las técnicas más potentes para producir microestructuras de grano ultrafino mediante la introducción de grandes deformaciones y gradientes de deformación [17, 18]. El laminado en paquete se eligió como ruta de procesamiento por deformación en nuestro estudio previo. Los efectos de la deformación por laminado en paquete sobre la microestructura, textura y dureza del Ni nc se exploraron preliminarmente [19, 20]. Se reveló que las zonas deformadas con diferentes tamaños de grano experimentan diferentes deformaciones. No obstante, se ha prestado poca atención al análisis comparativo en profundidad de la evolución microestructural, como los cambios en la densidad de defectos cristalinos. Por tanto, el presente estudio tiene como objetivo investigar más a fondo la estabilidad microestructural del Ni nc laminado en paquete.
Materiales y Métodos
Se seleccionó como material de investigación una lámina de níquel nanocristalino electrodepositado totalmente densa con pureza del 99,8 %. Antes de la deformación por laminado, la lámina recibida con espesor de ~0,22 mm se recoció primero en vacío a 373 K durante 30 min para aliviar el estrés residual. No se encontró evidencia de crecimiento de grano evidente. Posteriormente, la lámina pre-recocida se cortó en piezas pequeñas de 6 mm × 5 mm. Dos piezas de muestra con microestructura inicial nominalmente similar, seleccionadas mediante análisis de difracción de rayos X (XRD), se apilaron juntas y pasaron por un par de rodillos de 180 mm de diámetro a temperatura ambiente. Tras cada paso de laminado, se comprobó que las dos muestras deformadas tenían casi la misma reducción de espesor. Durante dichos procesos de laminado en paquete, la deformación nominal de laminado de cada muestra se determinó mediante ε = \( 2\ln \left({t}_0/t\right)/\sqrt{3} \), donde t0 y t son el espesor inicial y final, respectivamente [21]. En este sentido, nos centramos particularmente en la evolución microestructural de la interfaz metal/metal y la interfaz metal/rodillo. Para simplificar, la interfaz metal/metal se denominó interfaz M/M, y la interfaz metal/rodillo se denominó interfaz M/R.
Los cambios microestructurales inducidos por deformación se examinaron cuantitativamente mediante análisis XRD en un difractómetro Rigaku D/MAX-2500 PC con objetivo de Cu rotativo (18 kW), operando en modo de escaneo de tiempo fijo. Los parámetros microestructurales relevantes, como tamaño de grano y microdeformación, se obtuvieron mediante análisis de perfiles de líneas de difracción de rayos X [22, 23]. Para verificar los resultados obtenidos por XRD, se empleó microscopía electrónica de transmisión (TEM) para realizar una evaluación intuitiva de la microestructura final de la sección dirección normal-dirección de laminado, particularmente la distribución del tamaño de grano. Las muestras para TEM se prepararon mediante doble pulido electrolítico en una solución de metanol y ácido nítrico (V:V = 4:1) a 243 K. La observación TEM se realizó en un ZEISS LIBRA 200FE a 200 kV de tensión de aceleración. La morfología de grano se observó en imagen de campo claro. Las mediciones de tamaño de grano se realizaron mediante imagen de campo oscuro. Para cada muestra, se midieron más de 200 granos para captar la evolución global de la distribución de tamaño de grano. Además, considerando la dimensión limitada de las muestras pequeñas, la medición de microdureza se realizó en ambos lados de las muestras tras cada paso de laminado, usando un durómetro micro Vickers HVS-1000 con una carga de 0,196 N.
Resultados y Discusión
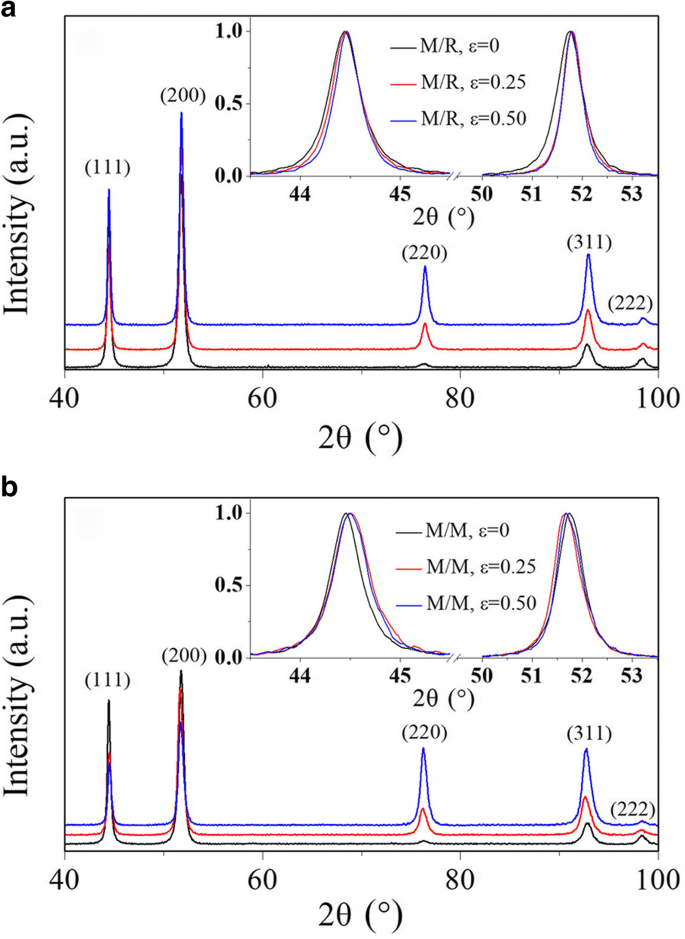
La Figura 1 muestra patrones XRD típicos para las interfaces M/R y M/M de las muestras de Ni nc laminadas en paquete con diferentes deformaciones. Para las muestras sin deformar pre-recocidas (ε = 0), no hay diferencia notable en la intensidad de difracción entre la interfaz M/R y M/M. Un análisis adicional del coeficiente de textura indica que las muestras sin deformar tienen una textura de fibra inicial fuerte. Como era de esperar, las intensidades de difracción, especialmente para los picos (111) y (200), exhiben evoluciones de textura bastante diferentes tras varios pasos de deformación por laminado en paquete (ε = 0,25 y ε = 0,50). Según investigaciones previas sobre desarrollo de textura de deformación, la interfaz M/R está dominada por deformación por corte, mientras que la interfaz M/M es más cercana a la deformación en compresión plana [24,25,26]. El análisis cuantitativo de los resultados normalizados de los picos (111) y (200) demuestra que existe una cierta discrepancia entre la interfaz M/R y la interfaz M/M. En el caso de la interfaz M/R, los picos de difracción se estrechan significativamente, lo cual se debe principalmente al crecimiento de grano inducido por deformación. Sin embargo, en el caso de la interfaz M/M, se observa un ensanchamiento y desplazamiento evidente de los picos, indicando que se han producido una gran cantidad de defectos cristalinos como dislocaciones y fallas de apilamiento durante el proceso de laminado.
La Figura 2 muestra los resultados semicuantitativos del Ni nc tras cada paso de laminado, determinados por análisis de perfiles de líneas de difracción de rayos X. La probabilidad global de falla de apilamiento (SFP), evaluada por desplazamiento de pico, se muestra en la Fig. 2a. Para la interfaz M/M, la SFP global muestra un desarrollo de tendencia alcista relativamente estable con el aumento de la deformación. Sin embargo, para la interfaz M/R, la SFP muestra un aumento brusco durante la etapa inicial de deformación por laminado, alcanzando un valor máximo de 0,015 a una deformación pequeña de ~0,1. Posteriormente, esta SFP tiende a disminuir con la deformación continua y alcanza un valor de 0,006 a una deformación de 0,5, que es solo un tercio en comparación con la SFP de la interfaz M/M. Considerando el mecanismo de generación de fallas de apilamiento en metales NC, tal discrepancia indica que la microestructura de diferentes interfaces debe seguir rutas de evolución diferentes.
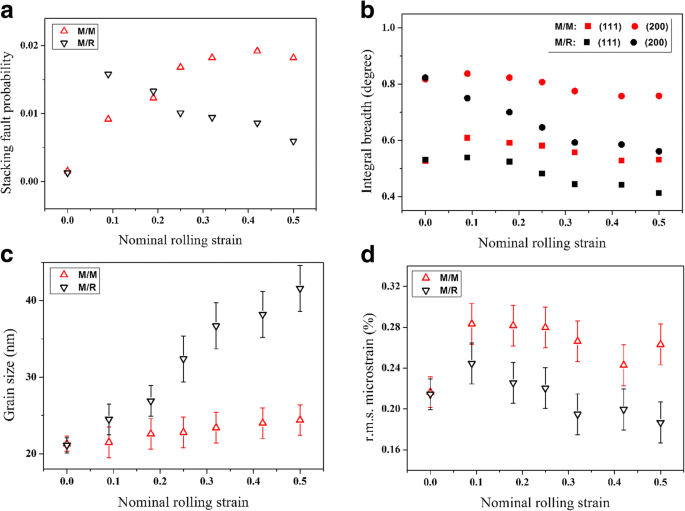
La Figura 2b muestra la variación de los anchos integrales para los picos (111) y (200). Se observa que los anchos integrales de los dos picos de difracción de la interfaz M/M son significativamente más altos que los de la interfaz M/R durante todo el proceso de laminado en paquete. Particularmente, es digno de notar que no ha habido un gran cambio en el ancho integral de la interfaz M/M, al comparar el estado final deformado con el estado pre-recocido. A la luz de esto, las evoluciones del tamaño de grano y la microdeformación cuadrática media (r.m.s.) se estudian cuidadosamente a partir del análisis de perfiles de líneas XRD. Como se ve en la Fig. 2c, las dos interfaces de las muestras deformadas muestran una tendencia al crecimiento de grano, pero con diferentes tasas. El tamaño promedio de granos ubicados en la interfaz M/R aumenta más rápidamente, lo cual es confirmado por la siguiente observación TEM. Por otro lado, el análisis de microdeformación indica que hay un pequeño aumento en la microdeformación r.m.s. para ambas interfaces durante la etapa inicial de deformación por laminado, como se ilustra en la Fig. 2d. Con la continuación de la deformación, la microdeformación r.m.s. dentro de la interfaz M/R comienza a disminuir constantemente y alcanza la estabilidad en un nivel de ~0,19 %, mientras que la microdeformación r.m.s. dentro de la interfaz M/M tiende a la estabilidad en un nivel de ~0,26 %. Tal reducción en la microdeformación r.m.s. es consistente con informes previos sobre aleación NC Ni-Fe electrodepositada laminada en frío tras gran deformación [27,28,29]. En combinación con la evolución del tamaño de grano, la razón principal para la disminución de la microdeformación r.m.s. estaría asociada a la coalescencia y crecimiento de granos.
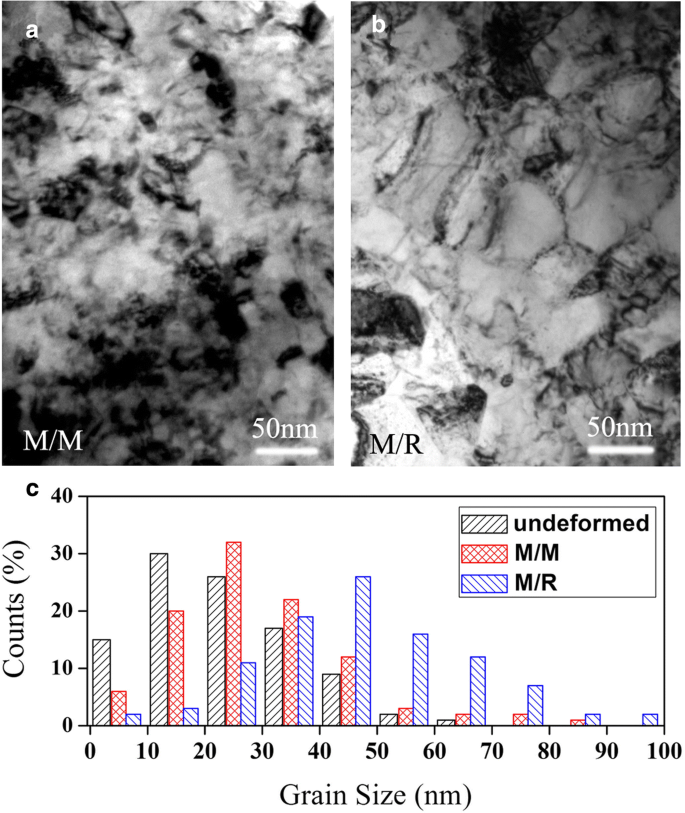
La Figura 3 muestra resultados TEM típicos de las interfaces M/M y M/R. Se revela claramente que los granos ubicados en la interfaz M/R son efectivamente más grandes que los ubicados en la interfaz M/M tras la deformación. Un análisis adicional de la distribución de tamaño de grano muestra que una gran proporción (más del 75 %) de granos tienen un diámetro inferior a 40 nm en la muestra sin deformar. Tras deformación por laminado ε = 0,50, la proporción de granos pequeños (por debajo de 40 nm) disminuye notablemente en la interfaz M/R. En cambio, la proporción de granos grandes (por encima de 50 nm) aumenta. Basándose en estudios previos sobre actividades de dislocaciones en granos deformados, las dislocaciones completas comenzarían gradualmente a dominar la deformación de granos grandes [30,31,32,33]. Así, no es difícil entender que la SFP de la interfaz M/M sea mucho más alta que la de la interfaz M/R.
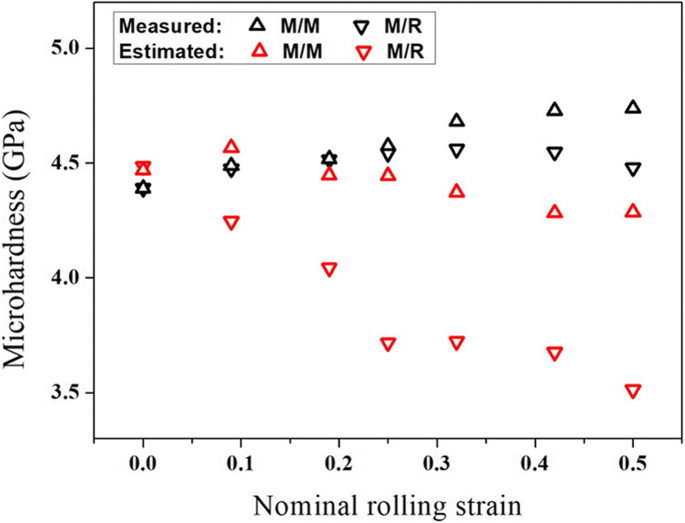
Para correlacionar la evolución microestructural con la respuesta mecánica, la variación de microdureza de las interfaces M/M y M/R se muestra en la Fig. 4. No hay disparidad evidente entre las dos interfaces en la etapa inicial de deformación. A medida que aumenta la deformación, la microdureza de la interfaz M/M aumenta continuamente, pero la microdureza de la interfaz M/R parece disminuir. Por otro lado, comparando con el tamaño de grano y la microdureza de las muestras en estado pre-recocido, se produce un endurecimiento por deformación inducido en las interfaces M/M y M/R, a pesar de la presencia de crecimiento de grano. Según la clásica relación Hall-Petch, la microdureza disminuirá con el aumento del tamaño de grano. Por tanto, para las muestras deformadas, se considera la relación Bailey-Hirsch [34, 35]. Se explora la microdureza frente a la raíz cuadrada de la densidad de dislocaciones. No es sorprendente encontrar una desviación del comportamiento Bailey-Hirsch. En la etapa tardía de deformación, la densidad de dislocaciones remanente, determinada por la microdeformación r.m.s., es algo menor que el estado pre-recocido para la interfaz M/R, pero la microdureza correspondiente es algo mayor. Aquí, sobre la base de la información microestructural obtenida correspondiente a un área macroscópica, se intenta explorar las contribuciones de dos factores microestructurales comunes, a saber, densidad de dislocaciones y tamaño de grano, a la microdureza. Tomando los valores reportados o calculados para Ni nc [36,37,38], los valores estimados de microdureza también se muestran en la Fig. 4. En conjunto, los valores estimados de la interfaz M/M son más altos que los de la interfaz M/R, indicando indirectamente que los resultados estadísticos XRD de evolución microestructural son creíbles. Además, con una comparación y análisis exhaustivos sobre la brecha entre los valores estimados y medidos, se concluye que debe haber otros mecanismos de fortalecimiento dentro de las muestras nc deformadas, como interacciones dislocación-dislocación [37]. Especialmente para la interfaz M/R, las interacciones dislocación-dislocación podrían estar presentes dentro de granos grandes, ayudando a aumentar el grado de endurecimiento por trabajo.
Conclusiones
En este trabajo, la estabilidad microestructural del níquel nanocristalino durante la deformación por laminado en paquete fue investigada cuantitativamente basándose en análisis de perfiles de líneas de difracción de rayos X. La fiabilidad de algunos resultados relevantes fue validada por observación de microscopía electrónica de transmisión y medición de microdureza. La discrepancia en el desarrollo microestructural entre la interfaz de contacto metal/metal y la interfaz de contacto metal/rodillo fue de particular interés. Los resultados mostraron que las microestructuras de las dos interfaces siguieron rutas de evolución diferentes debido a diferentes deformaciones impuestas. A partir de la información microestructural estadística como densidad de defectos cristalinos y tamaño de grano, se puede concluir que la microestructura de la interfaz de contacto metal/metal exhibió mayor estabilidad durante el laminado en paquete que la de la interfaz de contacto metal/rodillo.
Abreviaturas
- M/M:
- Metal/metal
- M/R:
- Metal/rodillo
- nc:
- Nanocristalino
- r.m.s.:
- Raíz cuadrada media
- SFP:
- Probabilidad de falla de apilamiento
- TEM:
- Microscopía electrónica de transmisión
- XRD:
- Difracción de rayos X
Nanomateriales
- Estabilice su cadena de suministro: Cómo la automatización de órdenes de venta prospera en tiempos de pandemia
- Aleaciones nanocristalinas: Avanzando en ferroeléctricos y materiales resistentes al calor
- Las Propiedades de Superficie Gobiernan el Transporte de Petróleo en Nano-canales: Perspectivas de Dinámica Molecular
- Sistema micelar vermiforme mejorado con nanopartículas: diseño, reología e insights mecanísticos
- Investigación desde primeros principios de la estabilidad estructural e imagen STM de borofeno en Ag(111)
- Micro-ambientes ácidos en liposomas mejoran significativamente la estabilidad y eficacia anticancerígena de curcumina
- Absorbedor solar broadband alta eficiencia usando multicapas nanopartículas tungsteno
- Administración dirigida de metotrexato antitumorales mediante nanogeles basados en sulfato de condroitina
- Sensor de glucosa no enzimático de alta sensibilidad basado en nanopétalos mesoporosos de NiO crecidos en FTO
- Análisis Comparativo de Supercapacitores Simétricos Nanofibras Carbono y Carbón Activado en Electrolito Acuoso
- Análisis Comparativo Propiedades Electroquímicas, Biomédicas y Térmicas Nanomateriales Naturales vs. Sintéticos