



Optimización de inventario MRO: Cómo establecer niveles de almacenamiento efectivos
En los años 60, un anuncio de TV preguntaba famosamente: "¿Tres son suficientes? ¿Seis son demasiados? Nunca se sabe con las ciruelas pasas." Si recuerda el anuncio, destacaba una verdad simple: la cantidad correcta depende de la situación. Si no lo recuerda, una búsqueda rápida de Fletcher's Castoria lo traerá de vuelta a la vida.
Hoy, muchos almacenes MRO enfrentan el mismo dilema. ¿Tres unidades son suficientes? ¿Seis son excesivas? Cuando se pregunta cómo determinar el nivel de almacenamiento adecuado, la respuesta común es "depende". Este artículo describe las consideraciones clave e introduce un método práctico para establecer niveles de almacenamiento que equilibren servicio y coste.
Antes de abordar los niveles de almacenamiento, pregunte si un artículo en particular realmente necesita estar en stock. Algunos argumentan que las piezas de repuesto críticas deben estar siempre a mano; otros insisten en que solo los artículos críticos deben almacenarse. El núcleo del debate es válido: algunos materiales deben estar fácilmente disponibles en todo momento. Sin embargo, *fácilmente disponible* no siempre significa en mano o en sitio. Si una pieza puede obtenerse dentro de un plazo que no ponga en peligro las operaciones ni incurra en riesgo inaceptable, puede ser innecesario mantenerla en inventario. Consignación, almacenamiento por proveedor y acuerdos similares pueden reducir los plazos de entrega al punto donde el almacenamiento in situ es redundante.
Suponiendo que decida que una pieza debe almacenarse, la siguiente pregunta es cómo determinar el nivel apropiado y quién debe tomar esa decisión. Algunas empresas confían en software y modelos estadísticos para calcular puntos de reorden, pero la metodología debe ser transparente y alineada con la criticidad de sus piezas, probabilidad de falla y fiabilidad del proveedor. Si la herramienta simplemente escupe números que no puede interpretar, su valor es cuestionable. Coste, responsabilidad por roturas de stock o exceso de inventario, y la simplicidad del enfoque deben sopesarse todos.
El modelo de punto de pedido
La mayoría de las piezas MRO usan un método de Punto de Pedido. La Figura 1 ilustra el concepto básico.
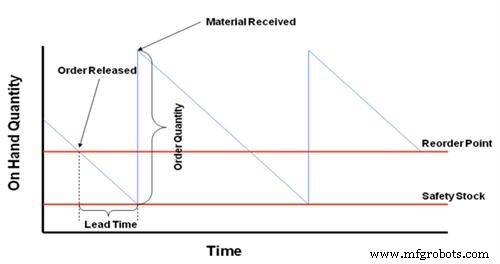
Figura 1. Modelo de Punto de Pedido
El diagrama muestra cómo el uso agota el inventario en mano hasta que se alcanza el punto de reorden, activando un pedido de reposición. La demanda continúa durante el plazo de entrega, y cuando llega el pedido, el inventario sube en la cantidad de reorden. El patrón de sierra resultante mantiene el inventario fluctuando entre un máximo y un mínimo.
Cuando el punto de reorden y la cantidad se establecen correctamente, el servicio está asegurado y el inventario se gestiona eficientemente. En la realidad, la demanda puede ser errática, los proveedores poco fiables y los plazos de entrega variables. Por tanto, el stock de seguridad debe cubrir fluctuaciones de oferta y demanda manteniendo el inventario en un nivel aceptable.
Los artículos nuevos a menudo requieren que el solicitante complete un formulario de solicitud de stock con cantidades *mínima* y *máxima*. Estos valores se aceptan frecuentemente sin validación, llevando a roturas de stock o exceso de inventario que persiste porque los parámetros rara vez se revisan.
Un mejor enfoque examina cada parámetro de almacenamiento en profundidad. Primero, el punto de reorden.
Punto de reorden
En el modelo de Punto de Pedido, el punto de reorden es el nivel de inventario más bajo que debería alcanzarse bajo condiciones ideales, a menudo denominado *stock de seguridad*. Debe cubrir la demanda total anticipada durante el plazo de entrega de la pieza, asegurando soporte continuo mientras se espera la reposición. Preguntas clave para el solicitante incluyen:
- ¿Tiene el solicitante una estimación fiable de la demanda futura? ¿Se ha realizado análisis de modo de falla y probabilidad? ¿Se considera la criticidad del activo, o simplemente se copia una lista de repuestos sugerida por el fabricante?
- ¿Se entiende la disponibilidad del artículo? ¿Quién es el proveedor, y cuáles son el plazo de entrega anunciado y la fiabilidad?
- ¿Sabe el solicitante qué información se requiere y cómo se usará? ¿Se espera que proporcione una cantidad mínima (stock de seguridad) o una cantidad máxima (cantidad de reorden)?
Los niveles de almacenamiento deben respaldar requisitos anticipados, no simplemente llenar estantes. Los formularios de solicitud de stock deben pedir una estimación de demanda sobre un período definido —semana, mes, año u otro— y, después de que compras verifique el plazo de entrega y la fiabilidad del proveedor, todas las partes interesadas (solicitante, ingeniería de fiabilidad, almacén, compras, mantenimiento, operaciones) deben acordar el punto de reorden final.
Cantidad de reorden
La cantidad de reorden suele estar impulsada por el tamaño de lote del proveedor, cantidad económica de pedido o almacenamiento disponible. Dicta con qué frecuencia se hacen pedidos (el número de dientes en la sierra) y afecta el nivel promedio de stock y costos de mantenimiento. En lugar de pedir al solicitante una cantidad máxima, pregunte cuántas unidades se emiten a la vez. Compras y almacén pueden entonces recomendar una cantidad de reorden apropiada que equilibre costos de pedido contra inversión en inventario. El consenso entre las partes interesadas sigue siendo esencial.
Logrando el equilibrio correcto
Con el coste unitario, plazo de entrega planificado y demanda estimada, el modelo de Punto de Pedido puede proyectar cantidad en mano e inversión para cualquier combinación de punto de reorden y cantidad.
Ejemplo 1 (artículo de bajo valor):
En mano: 16 piezas
Punto de reorden: 14 piezas
Cantidad de reorden: 12 piezas
Coste unitario: $10.00
Plazo de entrega planificado: 4 semanas
Requisitos estimados: 100 por año
La tasa de uso (~2 por semana) significa que el punto de reorden representa ~7 semanas de demanda. Con un plazo de 4 semanas, el inventario nunca cae por debajo de 8 piezas (~4 semanas). La inversión en stock de seguridad es baja, por lo que un margen de seguridad conservador es aceptable para un artículo de $10. Sin embargo, una cantidad de reorden de 12 piezas (≈6 semanas de demanda) lleva a pedidos frecuentes, aumentando costos de pedido relativos a los costos de mantenimiento mínimos. Para artículos de mayor valor, la compensación cambia drásticamente.
Ejemplo 2 (artículo de alto valor, bajo uso):
En mano: 1 pieza
Punto de reorden: 0 piezas
Cantidad de reorden: 1 pieza
Coste unitario: $2,500
Plazo de entrega planificado: 8 semanas
Requisitos estimados: 2 por año
Esta estrategia común —usar la unidad actual, luego reordenar una más— crea períodos donde el inventario es cero. Si ese riesgo es aceptable, los parámetros pueden estar bien; si no, ajuste el punto de reorden y la cantidad para reducir el riesgo de rotura de stock.
Usar tal modelo destaca problemas de servicio e inversión para cada artículo, permitiéndole ajustar parámetros hasta que el perfil de inventario se alinee con niveles de servicio aceptables y objetivos de coste. La herramienta es útil tanto para artículos nuevos como para validar los existentes con datos de uso recientes.
Factores críticos de éxito
El modelo asume demanda constante, lo cual rara vez es cierto. El uso pasado puede no predecir necesidades futuras, por lo que los requisitos estimados deben validarse periódicamente. Datos precisos de coste unitario y plazo de entrega también son esenciales para salidas realistas.
Al igual que podar árboles elimina material muerto para fomentar crecimiento saludable, podar el inventario MRO asegura salud operativa a largo plazo. La clave es involucrar a todas las partes interesadas, acordar un enfoque equilibrado y revisitar parámetros cuando los resultados divergen de las expectativas, en lugar de culpar a una sola parte.
Cuando se aplica correctamente, este modelo le permite gestionar el inventario proactivamente en lugar de reactivamente.
Este artículo apareció por primera vez en el boletín IMPACT de Life Cycle Engineering.
Sobre el autor
Doug Wallace, CPIM, tiene más de 30 años de experiencia combinada en operaciones de cadena de suministro y consultoría de gestión, especializándose en planificación empresarial global, control de producción e inventario, y gestión de materiales. Como experto en materia de gestión de materiales para Life Cycle Engineering (LCE), su enfoque principal es implementar mejores prácticas en adquisiciones, operaciones de almacén, optimización de inventario y el uso de sistemas de información y negocio asociados. Puede contactarse en dwallace@LCE.com.
Mantenimiento y reparación de equipos
- Revolucionando MRO: Cuatro Tendencias Emergentes en Repuestos
- Mantenimiento Lean: Eliminando desperdicios para impulsar confiabilidad y ahorro de costos
- Optimizar el inventario MRO impulsa la rentabilidad en servicios públicos
- Escapando de la trampa de productividad del almacén MRO: Estrategias probadas para reducir costes y aumentar la eficiencia
- Optimización de inventario MRO: Estrategias para ahorro de costes y eficiencia operativa
- 6 técnicas probadas para a prueba de errores tus operaciones de planta
- Cómo el inventario digital potencia la fabricación aditiva: 4 ventajas clave
- Desbloquee una ventaja competitiva oculta: cómo su inventario de almacén puede diferenciarle
- Eleve el servicio al cliente en la estantería: Estrategias avanzadas para visibilidad y eficiencia
- Dominar el Mantenimiento Preventivo: Crear un Programa Confiable para un Rendimiento Óptimo
- Revolucionando el Inventario: Cómo la Gestión Cloud-Based Impulsa Producción Lean y Centrada en el Cliente