



Optimización de Lubricación para Rodamientos de Bombas Centrífugas API: Mejores Prácticas Probadas
En las instalaciones petroquímicas y de gas natural actuales, extender el tiempo medio entre reparaciones (MTBR) de equipos rotativos —especialmente bombas centrífugas API— es una prioridad máxima. Maximizar la efectividad de la lubricación contribuye directamente a alcanzar esos objetivos de MTBR.
Introducción
Aunque este artículo se centra en bombas de proceso API (American Petroleum Industry) horizontales, los conceptos se aplican ampliamente a unidades ANSI también. Numerosos estudios atribuyen el fallo prematuro de rodamientos principalmente a lubricación inadecuada, con una encuesta señalando que el 50% del daño es causado por prácticas de lubricación defectuosas. La mala lubricación se puede categorizar en cuatro fallos comunes:
- Tipo de lubricante incorrecto
- Cantidad de lubricante incorrecta
- Lubricante contaminado
- Degradación del lubricante
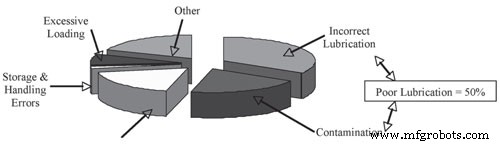 Figura 1: Causas Típicas de Fallo de Rodamientos
El Estándar API 610 especifica una vida mínima L10 de rodamiento de 25.000 horas para operación continua en condiciones nominales, y al menos 16.000 horas bajo cargas y velocidad máximas. Asumiendo 80% de tiempo de actividad por año (292 días), la vida mínima esperada L10 se traduce aproximadamente a 3,5 años y 2,2 años, respectivamente. La lubricación defectuosa puede causar que hasta el 50% de los rodamientos fallen antes de que se establezca la fatiga, potencialmente dentro de horas de instalación, tras un año, o justo antes de la fatiga. Extender esa vida es posible adhiriéndose a las 5 R de la Lubricación: Lubricante correcto, Cantidad correcta, Lugar correcto, Momento correcto, Calidad correcta.
Selección de Lubricante
Los rodamientos antifricción en bombas de proceso pueden ser engrasados, lubricados con aceite mineral o lubricados con aceite sintético. La función principal del aceite (o componente de aceite de la grasa) es separar elementos rodantes de pistas, lubricar superficies deslizantes, proporcionar protección contra corrosión y ayudar al enfriamiento.
La viscosidad es la propiedad más crítica. Usar la viscosidad correcta para velocidad, temperatura operativa y carga asegura una película de aceite completa entre partes móviles. Viscosidad incorrecta reduce capacidad de carga, adelgaza la película y puede llevar a contacto sacrificial. La viscosidad cambia con carga, temperatura, agua, contaminantes y degradación química. Consulte el manual de operación del OEM para recomendaciones de viscosidad, y monitoree la temperatura del cárter, ya que la viscosidad cae con el aumento de temperatura.
 Tabla 1: Recomendación SKF para Rodamientos de Bolas en Bombas
Los aceites para bombas de proceso son típicamente ISO 46, 68 o 100 (viscosidad cinemática en centistokes). Aunque los aceites de hidrocarburo son comunes, los aceites sintéticos son preferidos donde las fluctuaciones de temperatura superan 100 °C (212 °F) porque la oxidación del aceite mineral se acelera a altas temperaturas.
Cantidad de Lubricante
Tras seleccionar el lubricante adecuado, determinar la cantidad correcta es esencial. Entender el diseño de la carcasa del rodamiento y el nivel de aceite previsto es el primer paso.
Nivel de Aceite Basado en Diseño
Métodos comunes de lubricación para bombas de proceso horizontales incluyen:
- Grasa (principalmente para unidades de menor potencia)
- Salpicadura de aceite (contacto directo, anillos de aceite, lanzadores)
- Niebla de aceite pura
- Niebla de aceite de purga
El contacto directo por salpicadura involucra el eje rotando a través de una fina película de aceite; los rodamientos no deben sumergirse más de la mitad del diámetro del elemento rodante más bajo. Los anillos de aceite proporcionan lubricación por salpicadura sin contacto directo, ideales para velocidades o cargas más altas. Los discos lanzadores actúan de forma similar pero están unidos al eje, permitiendo sumersión consistente de aproximadamente 3/8 de pulgada.
 Figura 2: Sección Transversal de Bomba – Salpicadura de Aceite/Contacto Directo
Los sistemas de niebla de aceite atomizan el aceite en gotas de 1-3 µm, que son transportadas por flujo de aire a la carcasa del rodamiento. La niebla pura alimenta aceite bajo presión sin depósito, mientras que la niebla de purga incluye un depósito y puede incorporar lanzadores o anillos para lubricación por salpicadura adicional.
Niveles Bajos vs. Altos de Aceite
Los niveles bajos de aceite comprometen la resistencia de la película, llevando a patinaje, fuga térmica y fallo catastrófico. Los niveles altos causan oxidación excesiva, atrapamiento de aire y fugas de sellos. Ningún extremo debe tolerarse.
Manteniendo Niveles Adecuados
La lubricación por cárter de aceite requiere solo que los niveles se mantengan dentro de límites aceptables —ni críticamente bajos ni excesivamente altos. Consulte el manual del OEM para rangos específicos y utilice marcas o etiquetas en la carcasa para verificación visual.
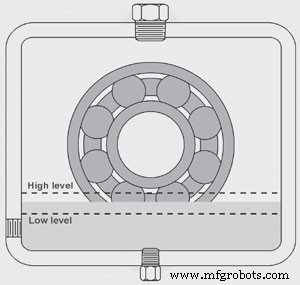 Figura 3: Condiciones Típicas de Nivel de Aceite
La solución más común es el aceitador de nivel constante. Una vez ajustado, repone automáticamente el aceite perdido por fugas o ventilación, manteniendo un nivel de cárter estable. La confirmación visual puede lograrse con puertos de ojo de buey o visores.
Gestión de Contaminación
Contaminantes —partículas, humedad, fluidos incompatibles y aire— son contribuyentes mayores al desgaste prematuro de rodamientos. Las partículas causan presión localizada y daño abrasivo; el agua socava la película de aceite, llevando a corrosión, cavitación y oxidación; el aire reduce la resistencia de la película y promueve la oxidación.
Las fuentes de contaminación caen en tres categorías:
- Generadas (desgaste de rodaje, erosión de anillo de aceite)
- Ingreso externo (diferenciales de presión, ingreso ambiental)
- Inducidas por mantenimiento (almacenamiento inadecuado, dispensación)
El sellado efectivo —sellos magnéticos o de cara— junto con aisladores de rodamiento tipo laberinto y aceitadores sin ventilación reducen drásticamente el ingreso. La ventilación adecuada e igualación de presión durante arranque y parada protegen aún más el cárter.
Degradación del Lubricante
Todos los aceites se oxidan con el tiempo, especialmente a temperaturas elevadas. Por cada subida de 8 °C (18 °F), la tasa de oxidación se duplica. Bombas operando cerca o por encima de 60 °C (140 °F) pueden reducir a la mitad la vida del aceite si la temperatura no se controla. Bajar la temperatura del aceite a 50 °C (122 °F) puede reducir la oxidación en un 50%.
Estrategias clave para extender la vida del aceite incluyen:
- Usar la viscosidad correcta
- Elegir aceites de alta calidad
- Mantener la cantidad adecuada de aceite
- Mantener el aceite limpio mediante filtración y manipulación adecuada
El aire atrapado es una fuente primaria de oxígeno para la oxidación. Las carcasas de tipo salpicadura (ej. anillos lanzadores) son particularmente propensas a aireación. El exceso de aire empeora el número de ácido, color del aceite, viscosidad y promueve corrosión y barnizado.
 Gráfico 1. Temperatura vs. Tiempo de Funcionamiento
Resumen
La lubricación efectiva es una mezcla de conocimiento y práctica. Comience con los fundamentos:
- Elegir el tipo y viscosidad correctos de lubricante
- Adaptar la elección de aceite al diseño de la bomba (grasa, salpicadura, niebla)
- Mantener el nivel de aceite prescrito —usar aceitadores de nivel constante y comprobaciones visuales
- Minimizar contaminación: diseño de sellos, ventilación, almacenamiento y mantenimiento
- Controlar temperatura operativa para ralentizar oxidación
- Emplear análisis de aceite para detectar contaminantes tempranamente
- Seguir las 5 R de lubricación consistentemente
Eliminando malas prácticas de lubricación, las instalaciones pueden lograr fiablemente las vidas L10 especificadas por API 610 e incluso superarlas, extendiendo así MTBR y reduciendo tiempo de inactividad.
Referencias
- Brandlein, Eschmann, Hasbargen, Weigand. Ball and Roller Bearings, 3rd Edition
- Bloch, Budris. Pump Users Handbook
Mantenimiento y reparación de equipos
- Mejores prácticas de mantenimiento para impulsar la Eficacia General del Equipo (OEE)
- Mejores Prácticas de Integración CMMS: Perspectivas de Stuart Fergusson de Fiix (Podcast)
- Cómo el Coaching Cara a Cara Transforma la Supervisión de Mantenimiento
- Limpieza de pintura ecológica: prácticas probadas para profesionales de mantenimiento
- Detección temprana de problemas de máquinas: mejores prácticas para operadores
- Dominando almacenes de mantenimiento: Estrategias probadas para excelencia en inventario
- Mejores Prácticas Comprobadas para Inspeccionar Estaciones de Lavado de Manos
- Marketing Manufacturero: Mejores Prácticas Comprobadas para el Éxito en 2019
- Mantenimiento de aceite hidráulico: Prácticas probadas para fiabilidad y rendimiento
- Dominando la Monitorización Sintética: Best Practices probadas para rendimiento fiable de SaaS y Web
- 9 mejores prácticas probadas para desplegar DevOps en la nube