



Guía Experta: Maximizando Eficiencia con Puntas de Contacto y Boquillas de Soldadura
Mucho tiempo y dinero se gasta en puntas de contacto y boquillas, así que es importante ver cómo aportar mayor valor. Este artículo profundiza en puntas de contacto y boquillas de soldadura.
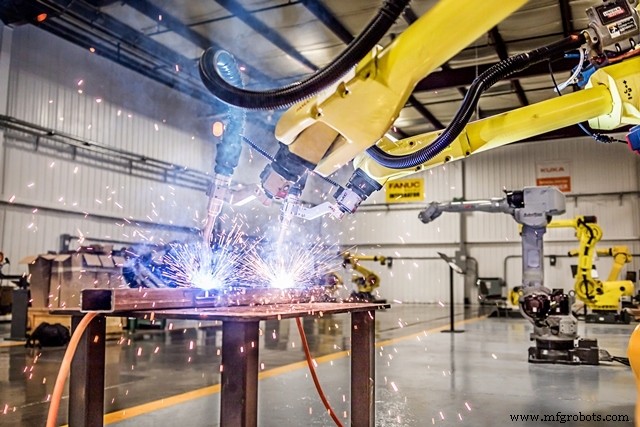
Puntas de Contacto (Contact Tips)
Guían el hilo y transfieren corriente del tubo conductor (cuello de cisne) a través del hilo de aporte a la pieza. Responsables de transferencia de corriente y puntería del hilo.
Entender cómo mantener su punta rindiendo al máximo es crítico para sus necesidades de soldadura.
El material es importante porque un consumible es la última línea de conductividad en el circuito entre la pieza. Elegir el material correcto para su línea dará soldadura de mayor calidad.
Materiales populares: cobre, berilio, cobre-circonio, plateado, plata de alta resistencia.
- Cobre-berilio: durabilidad, pero tóxico como consumible → ingenieros lo evitan.
- Cobre: gran conductividad, pero falta dureza. Mejores características de arco → mejor calidad y menos retrabajos. Pero cambia puntas de cobre puro más a menudo que cobre-circonio. Más tiempo muerto, menos throughput.
- Cobre-circonio: mayor dureza, menos conductividad.
- Puntas plateadas: micras de plata: muy dura y conductiva. Aumenta vida 9x vs cobre estándar. Menor adherencia de salpicaduras, orificio más liso (taladrado), mejor transferencia calor/corriente.
Referencia puntas BINZEL:
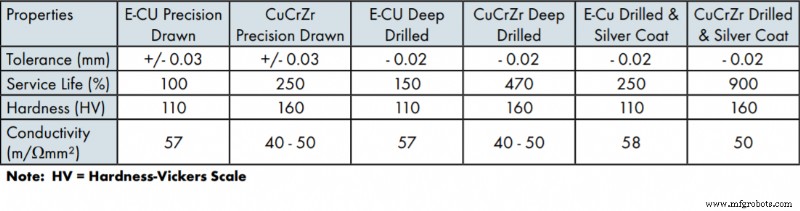 Crédito: The Definitive Guide to Robotic Welding Torches by Abicor Binzel
Puntas Estiradas (Drawn) vs Taladradas (Drilled)
Estiradas (Drawn): proceso común; más variación, menos control tolerancia. Cobre estirado/extruido de barra larga y enfriado en punta. Menos caro (elimina taladrado).
Taladradas (Drilled): orificio indexado, taladrado, mecanizado desde forma sólida → mayor integridad. Puntas extruidas no duran tanto como taladradas.
Diferencias: La integridad y repetibilidad del tamaño es la verdadera diferencia.
Ejemplo: punta 0.045" estirada más propensa a errores en tamaño y acabado. El hilo (siempre con curvatura) solo golpea puntos altos del acabado → desgaste en un lado.
Proceso estirado no tan repetible ni preciso. Margen error: orificio 0.045" puede ser 0.049" o 0.042".
Esta inconsistencia causa inicios de arco baja calidad, retrabajo, throughput reducido. También «wire flip»: hilo vaga fuera de junta causando scrap por tolerancias inconsistentes.
Boquillas (Nozzles)
Problema común: acumulación de salpicaduras. Boquilla mala incurre gran acumulación en poco tiempo.
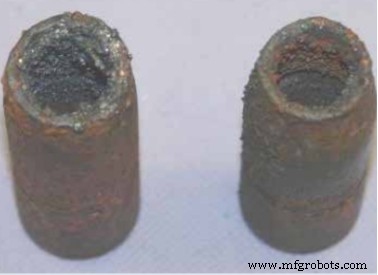
Crédito: The Definitive Guide to Robotic Welding Torches by Abicor Binzel
Selección de material imperativa: más resista calor, menos salpicaduras dentro.
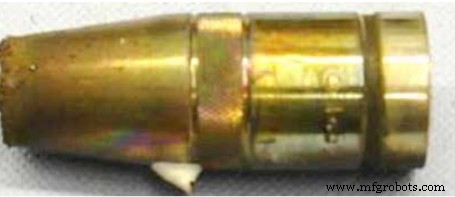
Crédito: The Definitive Guide to Robotic Welding Torches by Abicor Binzel
Ejemplo: cobre puro o latón no duran tanto como níquel o cromo plateado por propiedades anti-salpicaduras y calor (compare boquilla latón arriba vs segunda imagen).
Típicamente, material conductor más duro que protege contra salpicaduras y sufre menos escalado, como níquel. Ofrece menos ciclos de recortado y mayor productividad.
Boquillas Deslizantes (Slip-On) vs Rosca (Threaded)
Dos tipos: slip-on y roscadas. Análisis coste-beneficio típicamente viene a tiempo muerto: cuesta dinero, sacrifica throughput, impide ROI.
- Slip-on: más fáciles poner/quitar pero pueden aflojarse y causar porosidad en soldadura. No efectivas para recortado (reaming).
- Roscadas: riesgo minimizado a inexistente. Opción rosca fina y gruesa. Ambas ofrecen más ventajas que slip-on por menos fallos.
Rosca fina: más difícil instalar/quitar (binding), peor con residuos/salpicaduras.
Rosca gruesa: poco impacto de salpicaduras/residuos.
Contacte RobotWorx Hoy
En resumen, importante entender: ¿punta estirada o taladrada? ¿Dureza y conductividad? ¿Material punta y frecuencia cambio? ¿Material boquilla? ¿Roscada o slip-on? ¿Frecuencia cambio y coste?
Fuente: https://cdn2.hubspot.net/hubfs...
Robot industrial
- Cómo el Coaching Cara a Cara Transforma la Supervisión de Mantenimiento
- 6 prácticas esenciales de soldadura para mantenimiento de planta
- 12 prácticas probadas para una implementación exitosa de GMAO
- Directrices críticas de seguridad para soldadura de depósitos de combustible
- Marketing Manufacturero: Mejores Prácticas Comprobadas para el Éxito en 2019
- Impulse la Eficiencia en Soldadura Robótica: Estrategias Comprobadas para Evitar Problemas de Alimentación de Hilo
- Cuidado del sistema hidráulico: Mejores prácticas probadas y consejos de mantenimiento
- Dominando la Monitorización Sintética: Best Practices probadas para rendimiento fiable de SaaS y Web
- Dominando la Soldadura de Inconel: Consejos Expertos para Aplicaciones de Alto Rendimiento
- Dominando el nesting para corte de chapa: Consejos expertos y mejores prácticas
- Guía Experta para Soldar Aluminio: Consejos Profesionales y Mejores Prácticas