



Planta BMW Spartanburg: Referencia Global con OEE de Clase Mundial y Uso Innovador de Gas de Vertedero para Energía
El presidente global del consejo es un ferviente defensor del mantenimiento robusto de planta, una filosofía que permea cada nivel de la instalación de BMW Manufacturing en Spartanburg, Carolina del Sur.
Personal de producción, ingeniería y logística frecuentemente comenta con seriedad que "no recuerdo ningún tiempo de inactividad en 2006" y que "el equipo no es un tropiezo para nosotros." Estas declaraciones no son jactancia ociosa; reflejan rendimiento real y medible.
Metas de efectividad general del equipo (OEE) superan 90%, con el referente de industria para plantas de clase mundial en 85%. Líderes de planta afirman que estas metas no solo son alcanzables sino que ya se han superado. Tiempo de actividad en áreas críticas de misión roza el 100%.
La estrategia de mantenimiento es una disciplina a largo plazo y prospectiva, cubriendo pasado, presente y hasta siete años al futuro. Trabajo reactivo comprende menos del 5% de la carga total. Este nivel de fiabilidad puede sonar ambicioso, pero es la realidad actual en la planta Spartanburg de BMW Manufacturing.
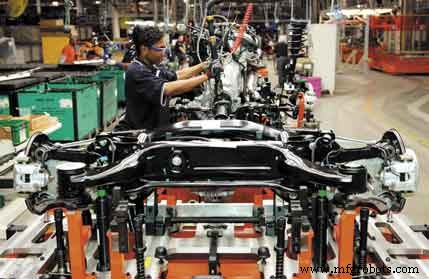
La planta BMW Manufacturing en Spartanburg, S.C., abarca 4.73 millones de pies cuadrados y emplea 4,500 trabajadores.
El alto rendimiento es la norma. Duncan Seaman, gerente de Instalaciones/Energía, describe la instalación de 14 años como "en súper condición." Ubicada fuera de I-85 y a pocas millas del Aeropuerto Internacional Greenville-Spartanburg, la planta es el único sitio norteamericano del Grupo BMW con base en Múnich y la única fuente para X5 SAV, Z4 roadster, Z4 coupe, M roadster y M coupe.
Más de 2,000 vehículos de alta gama, tecnológicamente avanzados y con fuerte personalización se construyen aquí cada semana. La cultura de rendimiento de BMW se extiende de la ruta al piso de fábrica.
"Tomamos un enfoque más estricto hacia la fiabilidad," dice Seaman. Phil Volino, gerente asistente de mantenimiento de Taller de Ensamble, hace eco: "En lo que sea que hagamos y lo que sea que rastreamos, apuntamos al 100%." Herman Adams, especialista en planificación de mantenimiento de Taller de Carrocería, añade: "La gente que compra un BMW paga por ingeniería y calidad, no por averías de planta."
Para alcanzar excelencia en mantenimiento, BMW se enfoca en dos niveles:
- Nivel Macro: Asegurar que el equipo pueda cumplir demandas operacionales.
- Nivel Micro: Planificar todo el mantenimiento y programarlo proactivamente, en lugar de reaccionar a paradas.
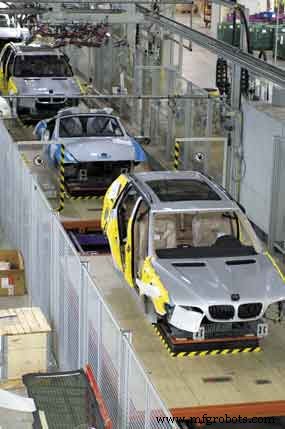
El sitio manufactura X5 SAV, Z4 roadster, M roadster, Z4 coupe y M coupe de BMW.
La cultura de fiabilidad es únicamente alemana en su énfasis en planificación. La gerente de comunicaciones Bunny Richardson nota: "Si pasaras un día aquí, te asombraría con qué frecuencia se usa la palabra 'planificación'." El liderazgo alemán, ejemplificado por Dr. Norbert Reithofer, ex presidente del Grupo BMW, ha defendido largo tiempo la excelencia en mantenimiento, una tradición que data de su gestión como planificador de mantenimiento en la planta de BMW en Múnich en los 80s.
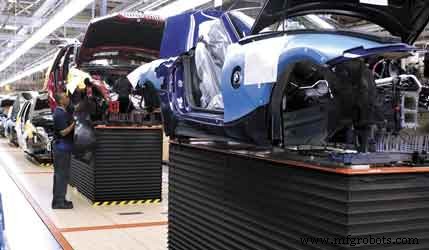
A fines de 2005 y principios de 2006, la planta transitó de un sistema de dos líneas a uno de una línea, consolidando todos los modelos SAV, roadster y coupe en una sola línea.
Reithofer, quien se convirtió en presidente el 1 de septiembre de 2006, sirvió previamente como presidente de la planta Spartanburg (1997-2000). Volino dice: "La pasión del Dr. Reithofer por el mantenimiento se refleja en el foco continuo de la planta en esta área." Adams añade: "El liderazgo de alto nivel entiende que el centro de ganancia es el rendimiento de la línea, no una oficina."
La gerencia local empodera a técnicos, conocidos como asociados de servicio de equipo (ESAs), para moldear prácticas de mantenimiento a las necesidades únicas de la planta.
Sherry McCraw lideró la conversión exitosa a una línea de ensamble flexible de una línea.
La planta de 4.7 millones de pies cuadrados se divide en cuatro unidades —Taller de Carrocería, Ensamble, Taller de Pintura e Instalaciones/Energía— cada una adoptando un enfoque de mantenimiento distinto.
- Taller de Carrocería: Modelo integrado donde ESAs trabajan junto a equipos de producción y calidad bajo el supervisor del taller. Los 106 ESAs trabajan turnos base de 10 horas con dos horas de horas extra obligatorias, saliendo temprano si la línea corre a rendimiento pico después de hora 10. ESAs son técnicos multi-oficio manejando tareas preventivas, predictivas y correctivas, con mantenimiento predictivo —termografía infrarroja, monitoreo de corriente de motor— tomando la delantera para los 477 robots que dominan el taller.
- Ensamble: Estructura más tradicional con 65 ESAs multi-oficio reportando al gerente de ingeniería de ensamble/instalaciones B.J. Watkins. Turnos reflejan el Taller de Carrocería, pero el mantenimiento preventivo constituye la mayoría del trabajo en turno. Con solo nueve robots, 75% de PMs se completan mientras la línea corre.
- Instalaciones/Energía: Con 22 staff, incluyendo 18 ESAs, esta unidad depende fuertemente de contratistas, realizando 30% de la carga. Seaman nota: "Corremos esbelto y nos enfocamos en gestión de equipos —tareas que pueden tercerizarse, como cambiar filtros de aire."
Mientras cada unidad opera independientemente, colaboran a través de un Comité Directivo de Mantenimiento de Planta de ocho personas —representantes de cada unidad— proveyendo supervisión de iniciativas de fiabilidad y mantenimiento (M&R).
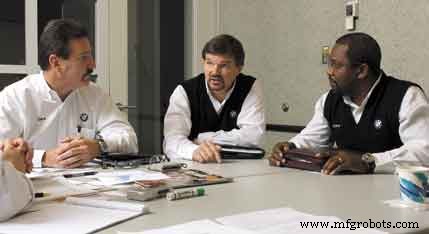
Dara Leadford, Briggs Hamilton y Cleve Beaufort discuten proyectos de ingeniería relacionados con instalaciones y energía.
Los activos digitales de BMW Manufacturing, hospedados en www.bmwusfactory.com, presentan casi tres docenas de videos y presentaciones cubriendo historia, layout y rendimiento de la planta. Destacan un time-lapse de la conversión a una línea y un documental sobre el proyecto Gas de Vertedero a Energía, accesibles via Media Center y secciones Community del sitio.
Los números hablan fuerte. El mantenimiento es responsabilidad de toda la empresa —"Todos son dueños del mantenimiento, fiabilidad, tiempo de actividad y efectividad general del equipo. Es un juego de equipo," dice Adams. Métricas clave incluyen OEE, tiempo de actividad y porcentaje de trabajo reactivo. OEE se calcula como Disponibilidad de Equipo (EA) × Eficiencia de Equipo (EE) × Tasa de Calidad (QR).
- Disponibilidad de Equipo: Tiempo de ejecución planificado menos tiempo de inactividad dividido por tiempo de ejecución planificado.
- Eficiencia de Equipo: Unidades producidas por tiempo de ciclo dividido por tiempo de ejecución planificado.
- Tasa de Calidad: Unidades totales menos unidades defectuosas dividido por unidades totales.
Volino nota que BMW usa velocidad basada en meta de unidad en lugar de velocidad máxima para cálculos. La meta departamental de OEE de Ensamble es ~93%, con EA en 98.5% y EE en 98%. Instalaciones/Energía apunta a 90% pero promedió 93% en 2006. Tiempo de actividad para equipo crítico rutinariamente supera 90%, con Ensamble reportando hasta 99.4% y equipo de almacén logrando 99.99%.
Logros adicionales incluyen:
- Trabajo reactivo <5% del total.
- Adherencia a plan 88%, con meta de 90%.
Sherry McCraw enfatiza: "No tenemos muchos problemas de equipo. El equipo no es un tropiezo para nosotros."
Facilitadores clave de este rendimiento incluyen:
- Análisis de Causa Raíz: Investigaciones de cinco porqués son estándar para averías >10 minutos, asegurando que causas verdaderas se aborden.
- Lean Six Sigma: Cuatro master black belts, 18 black belts y 20+ green belts corren proyectos basados en datos a través de la planta.
- Estandarización: Transición a PLCs Siemens en toda la planta alinea equipo globalmente, simplificando soporte y aumentando tiempo de actividad.
- Diseño para Mantenibilidad: La conversión a una línea movió gabinetes de control arriba para acceso más fácil y redujo interferencia de producción.
- Monitoreo de Condición: Sensores ahora rastrean componentes críticos, alimentando datos al CMMS y sistemas SAP para órdenes de trabajo proactivas.
- Mantenimiento Productivo Total (TPM): Actividades TPM varían por unidad, fomentando ownership entre trabajadores de producción y contratistas.
- Cambio Continuo: Ciclo de siete años de nuevas líneas de autos y equipo mantiene procesos de mantenimiento refrescados y alineados con tecnología de vanguardia.
- Planificación a Largo Plazo: Planes de mantenimiento de siete años basados en Excel identifican actividades mayores y menores, asegurando sostenibilidad de activos.
El liderazgo ambiental de la planta es igualmente impresionante. El proyecto Gas de Vertedero a Energía, iniciado en 1999 tras discusiones con el Programa de Divulgación de Metano de Vertedero de la EPA, captura metano del cercano Vertedero Palmetto via ducto de 9.5 millas y alimenta generadores de turbina in-situ.
Este proyecto entrega tres beneficios centrales:
- Reduce emisiones de gases de efecto invernadero, equivalentes a remover 61,000 vehículos estadounidenses por año.
- Convierte metano a electricidad y calor para la planta.
- Genera ahorros de costos significativos.
Hoy, el 63% de la energía total de la planta viene de gas de vertedero, haciendo a BMW la primera empresa automotriz mundial en alimentar su taller de pintura con energía verde.
Para más sobre gas de vertedero y sus aplicaciones, visite www.epa.gov/lmop.
El viaje de BMW Spartanburg ilustra que la excelencia es un proceso continuo. Hace cinco años, uso de CMMS era mínimo; hoy, SAP rastrea mantenimiento preventivo, mantenimiento predictivo es rutinario, y metas OEE se cumplen o superan. Sin embargo, el liderazgo reconoce que el cambio es esencial: "Si no estás cambiando, te estás quedando atrás," dice Bill Ramsey, gerente de logística de almacén.
Sherry McCraw concluye: "La barra se ha elevado. Nuestros clientes la elevaron. Ahora, tenemos que performar a ese nivel más alto." En palabras del eslogan icónico de BMW, la "máquina de conducción definitiva" comienza con la "máquina de fiabilidad definitiva."
Aspectos Destacados de la Planta
- Planta: BMW Manufacturing, Spartanburg, S.C. (primera producción: septiembre 1994)
- Tamaño: 4.73 millones de pies cuadrados; 1,150 acres
- Empleo: 4,500 trabajadores no sindicalizados, 200+ en mantenimiento
- Productos: X5 SAV, Z4 roadster, M roadster, Z4 coupe, M coupe
- Capacidad: ~2,000 unidades/semana; 104,632 unidades en 2006 (65,876 X5, 29,331 Z4, 9,425 coupes)
- Hitos: Vehículo 1 millón el 28 de febrero 2006; primer auto: 318i el 8 de septiembre 1994
- Innovación Energética: Gas de vertedero alimenta 63% de energía de planta; reduce CO₂ equivalente a 61,000 vehículos/año
Mantenimiento y reparación de equipos
- Lanzamiento de Reliable Plant: Su Guía Confiable para la Excelencia en Mantenimiento
- Celebrando la Excelencia: Premios y Hitos del Primer Año de Reliable Plant
- Liderazgo en Mantenimiento: Perspectivas Finales para el Éxito en Confiabilidad
- Planta Belvidere de Chrysler Adopta Manufactura Inteligente Impulsada por Toyota
- Conferencia Lubed, Reliable & Lean 2024 – Eleve la Excelencia Manufacturera en Columbus, OH
- Planta Marinette Establece Nuevos Estándares de Fiabilidad y Excelencia en OEE
- Cómo el éxito en la programación impulsa el desempeño del mantenimiento
- Conectando líderes de planta: mi rol como facilitador en la excelencia industrial
- 6 técnicas probadas para a prueba de errores tus operaciones de planta
- Mantenimiento de Planta Desmitificado: Mejores Prácticas para Industrias Modernas
- CSP amplía su planta en Huntington, IN con nueva instalación de 33,5 M$ para cajas de pickup compuestas