



La lanza de soplado de oxígeno: Esencial para hornos de oxígeno básicos eficientes
En la fabricación de acero por horno de oxígeno básico (HOB) se usa una lanza refrigerada por agua para inyectar un chorro de oxígeno a alta velocidad (supersónico) sobre el baño líquido para su refino. La velocidad o momento del chorro resulta en penetración de escoria y metal líquido, promoviendo reacciones de oxidación en área reducida. La velocidad y características de penetración dependen del diseño de la boquilla (punta de lanza).
Papel del chorro de oxígeno de la lanza superior
Funciona como fuente de alimentación de oxígeno y energía para agitación del metal líquido. Fenómenos principales en HOB que involucran el chorro: formación de cavidad por interacción física chorro-metal, agitación metal, generación de escupidas y polvo, post-combustión de CO por descarburación y reacción con oxígeno. Para optimizar operación y control, se han aplicado mejoras en diseño y operación: boquillas Laval (convierten energía presión en cinética del chorro con alta eficiencia para agitar metal), lanzas multi-orificio (alta velocidad alimentación O₂ suprimiendo escupidas/polvo dispersando chorro).
Con introducción de soplado combinado en HOB, el papel del chorro superior como fuente energía para agitación declinó, pero flexibilidad diseño/operación aumentó significativamente.
Reacciones principales por soplado oxígeno
Objetivo principal: eliminar carbono del baño a especificaciones finales. Reacción principal: remoción C como CO (exotérmica, aporta calor). Pequeña cantidad CO₂ (<10%) por combustión CO con O₂ (post-combustión). Otras oxidaciones: Si, Mn, P, etc. Se oxidan y absorben en capa escoria. Exotérmicas, aportan calor y suben temperatura baño. Oxidación Si crucial: ocurre temprano, sílice resultante combina con cal para formar escoria líquida. Reacciones (variación energía libre en kcal/mol a 1600 °C):
- C + 0,5 O₂ = CO (-66)
- 2CO + O₂ = 2CO₂ (-57,4)
- Si + O₂ = SiO₂ (-137,5)
- Mn + 0,5 O₂ = MnO (-58,5)
- 2P + 2,5 O₂ = P₂O₅ (-148,5)
Oxidaciones ocurren en zona impacto chorro (cavidad), depresión creada por impacto. Depresión función momento/empuje chorro: F = W (Ve/g) (F=fuerza, W=caudal másico, Ve=velocidad salida, g=gravedad). Empuje y ángulo impacto optimizados para reacciones químicas deseadas y agitación baño mediante diseño boquillas.
Diseño de boquillas Laval
Diseñadas para caudal O₂ determinado (Nm³/min), resultando velocidad salida (número Mach), perfil chorro y fuerza requeridos para penetrar escoria líquida y reaccionar con baño en zona cavidad.
Chorro supersónico sale boquilla Laval a ~2x velocidad sonido. Parámetro característico: número Mach (velocidad gas local / velocidad sonido). Por expansión en boquilla, O₂ se enfría a ~ -100 °C en salida, enfriando intensivamente boquilla lado agua y lado O₂.
Boquilla Laval: entrada convergente, salida divergente. Termino frecuente: boquilla convergente-divergente (CD). Chorros supersónicos con boquillas Laval. Depósito O₂ estancado a presión Po. O₂ acelera en sección convergente hasta velocidad sónica (Mach=1) en garganta cilíndrica. Luego expande en sección divergente: baja temperatura, densidad, presión; velocidad sube a supersónica (Mach>1).
Al salir boquilla a HOB, chorro se expande y decae. Núcleo supersónico permanece cierta distancia. Ángulo apertura típico 10-16°, hasta 23° en algunos diseños.
Diseño adecuado y operación correcta son necesarios para reacciones de acería eficientes y maximizar vida lanza. Sobre-soplado (overblowing): chorro no expandido totalmente al salir; ondas choque al expandirse fuera, energía útil perdida, chorro impacta con menos fuerza. Bajo-soplado (underblowing): chorro expande a presión ambiente y deja de expandir antes de salir; flujo O₂ se separa pared interna boquilla; gases calientes HOB queman/erosionan salida boquilla. Erosión reduce vida boquilla y pierde fuerza chorro (soplado suave). Fig 1 muestra mecánica formación chorro supersónico, sobre-soplado y bajo-soplado.
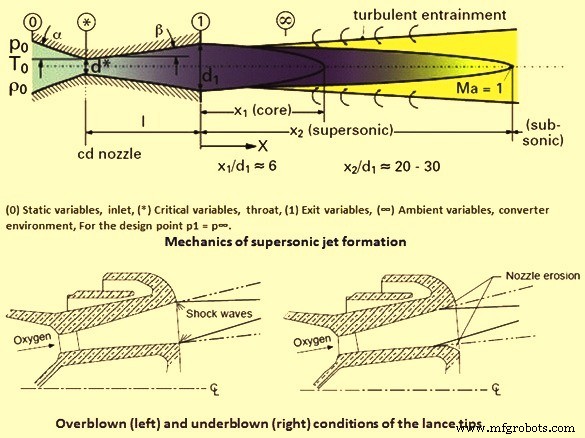
Fig 1 Mecánica de formación de chorro supersónico, sobre-soplado y bajo-soplado
Componentes principales lanza oxígeno HOB
- Racores entrada oxígeno.
- Salida oxígeno (punta lanza): fundición/forja cobre alta conductividad térmica, boquillas mecanizadas con precisión para caudal y parámetros deseados.
- Cuerpo lanza: serie tubos concéntricos (tubo exterior, intermedio, central para O₂).
Diseñada para compensar expansión/contracción térmica. Tubo exterior expuesto a altas T° en HOB; al calentarse se expande, construcción interna con juntas tóricas y uniones acomoda expansión/contracción en servicio. Diseño libre de tensiones, construcción calidad planta siderúrgica para soportar condiciones normales operación.
Refrigeración agua necesaria para evitar quemadura lanza. Boquilla cobre y lanza acero refrigeradas por agua recirculante ~6 kg/cm². Canales refrigeración: agua fluye centro boquilla, sale tubo exterior. Diseñada máxima velocidad agua zona boquilla (mayor T°).
Importante diseñar boquillas Laval para que variables proceso durante soplado concuerden con parámetros diseño. Si operan a presión entrada > diseño: chorros ineficientes. Si presión entrada < diseño: desgaste rápido, chorros supersónicos ineficientes.
Factores que afectan rendimiento lanza HOB
- Condiciones dentro horno: Contenido Si en arrabio parámetro muy importante. Afecta cantidad escoria, penetración chorro, control slopping.
- Altura operación lanza: Crítico, debe incluirse en cálculos diseño boquilla. Muy baja = expuesta T° extremas, refrigeración insuficiente, cara lanza se funde/quema prematuramente. Muy alta = empuje chorro menos eficiente, refino más largo, más O₂ necesario para descarburación y T° baño.
- Caudal O₂: Parámetro diseño a veces limitado por suministro O₂ y/o emisiones.
- Velocidad salida / Mach: Factor diseño. Chorro más fuerte si Mach mayor.
- Número boquillas y ángulo orificio: Consideraciones importantes. Inicio BOF: lanza mono-orificio vertical causaba mucho slopping, material eyectado por boca. Boquillas 3 orificios ligeramente inclinados minimizaron slopping, alto rendimiento. Hoy muchos HOB operan lanzas 4, 5, 6 boquillas.
Área impacto función número orificios y ángulo. Efecto aumento número/ángulo en área impacto (caudal 565 m³/min, Mach 2, altura 1,8 m):
- 3 orificios 12°: 1,41 m²
- 4 orificios 12°: 1,52 m²
- 5 orificios 12°: 1,61 m²
- 5 orificios 14°: 1,67 m²
Aumentar ángulo desarrolla más componente fuerza lateral vs vertical: más agitación baño. Pero componente lateral excesivo = mayor desgaste refractario.
Factores que afectan vida lanza
Larga vida boquilla beneficiosa para economía HOB. En práctica normal muchos parámetros influyen: química arrabio, práctica escoriado, calidad cal, patrón lanza, control lanza dinámico/estático, restricciones presión suministro O₂, forma/volumen convertidor. Varían planta a planta; solo reglas generales basadas en práctica ideal.
Parte más vulnerable: corona cabeza lanza, expuesta >2000 °C. Debe ser cobre conductividad ~100%. Solo cobre forjado da tal conductividad. Fundición: conductividad eléctrica mínima ~90%. Conductividad eléctrica proporcional a térmica.
Vida lanza varía taller a taller. Típica: 200 cargas; algunos hasta 400; otros <100. Agua refrigeración crítica para vida alta. Caudal debe mantenerse diseño. Temp. salida agua ≤60-65 °C. Calidad agua importante: si contaminada óxidos/suciedad, depósitos en tuberías/boquilla reducen transferencia calor y vida lanza. Altura operación crítica para penetración chorro; si muy baja, posible erosión/fundición cara boquilla.
Bajo-soplado HOB = erosión salida boquilla y fallo. Acumulación excesiva costra (skull) en boquilla requiere remoción mecánica o quema; ambas pueden dañar lanza.
Vida lanza afectada por dos factores principales:
- Presión estática para diseño boquilla ajustada en estación válvulas, no en entrada boquilla. Así se genera caudal volumétrico O₂ requerido reacción metalúrgica. Pérdida presión entre estación válvulas y boquilla (fricción, pérdidas carga) es cantidad desconocida, típica 0,3-1,5 kg/cm² según geometría tubería O₂. Para diseñar boquilla, se estima pérdida y determina presión entrada. Cálculo teórico real pérdida difícil (cálculo pérdida presión compresible cubriendo todos componentes red gas). Temperatura entrada, también necesaria para diseño y presión estática en convertidor, desconocida. Variables proceso para diseño boquilla son valores aproximados. Si boquillas operan en modo distinto al diseño, muestran desgaste rápido; condiciones soplado inestables e ineficaces.
- Durante operación HOB, variables proceso pueden variar por operador ante imprevistos (slopping, fluctuaciones presión red O₂, adición minerales refrigerantes fase principal soplado) y eventos actuales (muestreo sub-lanza durante soplado). Caudal boquilla varía condición ideal diseño por período más/menos largo. Dentro/fuera boquilla, patrón flujo complejo indeseado (patrón onda diamante) ocurre como ondas compresión/expansión, causando desgaste borde boquilla.
Nuevos desarrollos en lanzas HOB
Lanza post-combustión
90% gas evolución reacciones oxidación baño es CO. Deseable combustirlo a CO₂ (reacción muy exotérmica, calor adicional). Práctica en varios HOB con alta relación chatarra/arrabio. Requiere lanza doble flujo: dos salidas O₂. Suministro principal distribuido por punta similar lanza convencional; O₂ auxiliar controlado por separado, soplado a mayor elevación en HOB. Función O₂ auxiliar: reaccionar CO que sale baño, creando energía térmica adicional para fundir más chatarra y controlar acumulación costra (skull) en boca HOB.
Lanza para slag splashing (proyección escoria)
Desarrollo reciente: uso lanza para proyectar capa protectora escoria rica MgO sobre paredes HOB. Proceso popular: slag splashing. Tras vaciado acero líquido, escoria residual queda en HOB. Se acondiciona composición y temperatura (parámetros clave éxito). Suministro O₂ cortado, N₂ activado. Lanza bajada ~1 m sobre fondo HOB. N₂ proyecta escoria líquida sobre paredes, creando recubrimiento protector sobre refractarios. Recubrimiento ha aumentado vida típica revestimiento >20.000 cargas por campaña. Requisitos proyección (gunning) reducidos <0,5 kg/t acero líquido.
Proceso de manufactura
- Software de Mantenimiento Móvil: Impulsando Flujos de Trabajo Eficientes
- Escoria de alto horno: esencial para una operación óptima del horno
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Óxido de Magnesio (MgO): Clave para Prolongar la Vida del Revestimiento BOF y Reducir la Corrosión
- Sistema Eficiente de Recuperación y Limpieza de Gas para Convertidores BOF
- Cómo la Ingeniería de Precisión Impulsa el Éxito de la Fabricación Moderna
- Electroerosión por Hundimiento (EDM): Fundamentos, Técnicas y Beneficios Clave para Fabricación de Precisión
- Gestión de dispositivos IoT: Clave para despliegues escalables y seguros