



Recubrimiento de color profesional para acero: Protección duradera y atractivo estético
El recubrimiento de color es un término usado para describir la aplicación de un recubrimiento orgánico decorativo y/o protector al sustrato de acero suministrado en forma de bobina. El acero recubierto de color también se llama acero prepintado.
Los recubrimientos de color son recubrimientos de pintura y son productos especializados, que se usan para dar al acero una protección a largo plazo bajo una amplia gama de condiciones corrosivas, extendiéndose desde exposición atmosférica hasta inmersión total en soluciones fuertemente corrosivas. Un recubrimiento de color proporciona poca resistencia al sustrato de acero, sin embargo protege el acero para que su resistencia e integridad puedan mantenerse.
Proceso de recubrimiento de color
El recubrimiento de color de acero es un proceso industrial continuo y altamente automatizado para recubrir eficientemente bobinas de acero. En este proceso de aplicación de recubrimiento de color, el sustrato de acero obtiene recubrimiento protector y decorativo. Este proceso de recubrimiento de color también se llama recubrimiento dúplex.
El proceso de recubrimiento de color de acero según EN 10169:2010 es un "proceso en el que un material de recubrimiento orgánico se aplica sobre tira de metal laminado en un proceso continuo que incluye limpieza, si es necesario, y pretratamiento químico de la superficie del metal y aplicación por una o dos caras, simple o múltiple, de pinturas (líquidas) o polvos de recubrimiento que son posteriormente curados y/o laminación con películas plásticas permanentes".
La primera línea de recubrimiento de color se inició en Europa durante la década de 1940. Se volvió inmediatamente muy popular debido a sus ventajas inherentes básicas que se indican a continuación:
- Mayor productividad
- Aplicación de recubrimiento altamente sofisticada y controlada por computadora
- Beneficios ambientales y ahorro de energía
- Propiedades más consistentes de las chapas recubiertas
- Menor desperdicio de material de recubrimiento
El recubrimiento de color usualmente se refiere a la aplicación de capa de pintura líquida sobre el sustrato en un proceso automático y continuo después del pretratamiento. El acero prepintado recubierto de color es un producto de muy alto valor agregado que combina las mejores propiedades de ambos, sustrato y recubrimiento orgánico, impartiéndole adicionalmente un acabado estético, alto grado de durabilidad y alta resistencia a la corrosión. El espesor del recubrimiento de color suele estar en el rango de 15 micras a 40 micras y los acabados son lisos, mate, alto brillo, texturizados e impresos. Para chapa recubierta de color estándar, el espesor del sustrato de acero usualmente varía de 0,2 mm a 1,6 mm y el ancho varía de 600 mm a 1600 mm.
El recubrimiento de color se hace en diversos sustratos de aceros para producir productos más rentables, con calidad asegurada, con la capa final compatible con el medio ambiente. Los sustratos de acero normalmente usados son:
- Acero laminado en frío
- Acero galvanizado por inmersión en caliente
- Acero galvanizado electrolítico
- Galvalume – También conocido como Zincalume y consiste en 55 % aluminio, 43,5 % zinc y 1,5 % silicio en peso.
- Galfan – Es 95 % zinc y 5 % aluminio
Los arreglos esquemáticos de la estructura de recubrimiento de color se muestran en la Figura 1.
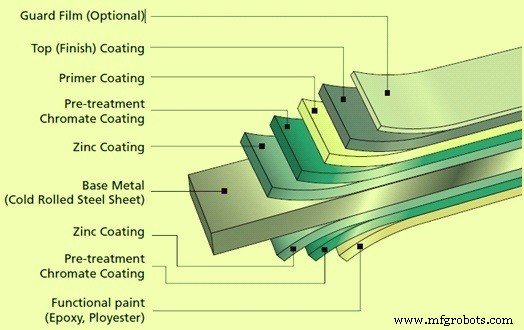
Figura 1: Arreglos esquemáticos de la estructura de recubrimiento de color
Proceso de recubrimiento
La línea de recubrimiento de color procesa tanto bobinas de acero laminado en frío como de acero con recubrimiento metálico. La línea continua de recubrimiento de color comienza desenrollando la bobina a procesar y uniendo mecánicamente el extremo inicial de la tira al extremo final de la bobina anterior. Debido a la operación continua, la línea incluye dos acumuladores de tira, que alimentan la tira al proceso de recubrimiento durante cambios de bobina.
Como primer paso para producir dicho material, se lleva a cabo el pretratamiento para asegurar una superficie de sustrato uniforme y limpia. El pretratamiento del sustrato es una operación muy importante requerida para mejor adhesión y conformabilidad de chapas de acero recubiertas de color. Posteriormente, la superficie se activa por medio de conversión libre de cromato para asegurar buena protección contra corrosión y adhesividad del siguiente recubrimiento primario. Esto puede aplicarse tanto en la superficie superior como inferior. Antes de entrar al siguiente paso del proceso, la tira debe secarse uniformemente.
Algunos productores de recubrimiento de color usan tecnología "sin enjuague" en lugar de fosfatado (recubrimiento de fosfato) sobre la tira de sustrato de acero debido a mejor mantenimiento del baño, estructura cristalina uniforme del recubrimiento, así como para cumplir la demanda de usuarios finales de más flexibilidad del acero recubierto.
El pretratamiento de recubrimiento sin enjuague es una capa muy delgada de tratamiento químico que une la superficie de recubrimiento del acero al material de recubrimiento orgánico aplicado posteriormente para asegurar excelente adhesión del material de recubrimiento orgánico y resistencia a la corrosión del sustrato de acero.
En el caso del pretratamiento químico, la superficie de la tira se lava y se añade una capa de pasivación en cuatro fases. La capa de pasivación mejora la resistencia a la corrosión del producto y la adhesión del primario.
Después del pretratamiento, se aplica el primario de capa uniforme de espesor uniformemente controlado sobre la superficie pretratada. El primario proporciona flexibilidad al sistema de recubrimiento de color así como resistencia a la corrosión ya que contiene inhibidores de corrosión. El primario se cura en el horno con controles precisos de temperatura y con gran precisión.
Diferentes tipos de primarios están disponibles basados en varias resinas como epoxi, poliéster, poliuretano y PVC (cloruro de polivinilo). Los primarios epoxi son preferidos para uso en techados ya que contienen pigmentos cromatos para mejor resistencia a la corrosión. El cromo hexavalente (cromo VI) sirve como acopladores electroquímicos que pueden resistir la acción corrosiva en la mayoría de superficies metálicas. Sin embargo, estos compuestos ampliamente usados en recubrimientos industriales, están clasificados como "carcinógenos" (categoría 1 y 2) así como tóxicos y peligrosos para el medio ambiente. Por tanto, algunos productores han desarrollado primarios libres de cromato.
La línea de recubrimiento de color tiene normalmente dos aplicadores. El primero aplica el primario en ambos lados de la tira y el segundo aplica la capa final y la capa de respaldo. Después de los dos aplicadores, hay hornos de convección, donde los recubrimientos de color se curan por aire caliente.
La mayoría de los mercados de techado y construcción para chapas recubiertas de color usan capas finales basadas en poliéster, poliuretano (PU), fluorocarbono, fluoruro de polivinilideno (PVDF), poliéster modificado con silicona (SMP) y plastisoles por rentabilidad y durabilidad.
Para recubrimiento multicapa, una capa de acabado puede aplicarse sobre la capa de primario (también en la superficie superior y/o inferior) para cumplir las más altas demandas de calidad en el producto final.
La capa final contiene una combinación de pigmentos de color y aditivos que proporcionan el color requerido y otras propiedades de rendimiento como resistencia ultravioleta, etc.
Después de los hornos, la tira pintada se enfría bruscamente en agua. Si se aplica laminado como capa final, el segundo aplicador aplica adhesivo que se activa en el horno. Una película de laminado se presiona sobre la tira de acero por un rodillo inmediatamente una vez que el producto ha salido del horno. Una película protectora también puede aplicarse sobre el recubrimiento, que protegerá el recubrimiento de daños y suciedad durante el procesamiento posterior por el cliente. Antes de enrollar, la superficie de la tira se revisa visualmente. Una muestra cortada de la tira se somete a control de calidad en el laboratorio de la línea de recubrimiento de color.
Antes del enfriamiento final, se puede instalar un dispositivo para aplicar una lámina protectora a la superficie caliente, dependiendo de los requisitos de los clientes.
Finalmente, la tira puede inspeccionarse en el área de inspección y clasificarse según las especificaciones de los clientes y las demandas del mercado.
Una línea típica de recubrimiento de color mostrando el flujo de material se muestra en la Figura 2.
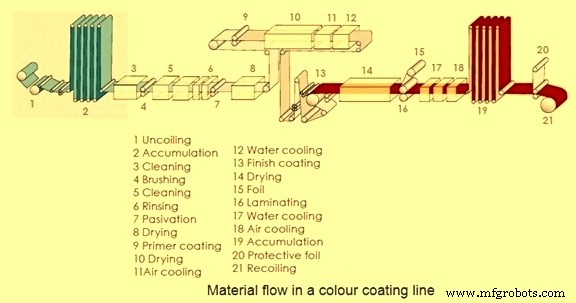
Figura 2: Flujo de material típico en línea de recubrimiento de color
Pruebas realizadas para control de calidad del acero recubierto
Las siguientes son las pruebas realizadas en los aceros recubiertos de color:
- Prueba de impacto – Esta prueba se realiza para determinar la resistencia del recubrimiento de color al daño mecánico. Se lleva a cabo por la prueba de peso cayendo según normas ASTM D 2774-84. Este método se usa para verificar agrietamiento o pérdida de adhesión en áreas distintas al área de impacto. Para la prueba, la muestra se fija en la parte inferior del equipo con la ayuda de dos fijaciones. Según la norma anterior, un peso de 4,76 kg +/- 28 g se deja caer libremente desde una altura de 57 cm.
- Prueba de adhesión por doblado – La prueba de adhesión por doblado se realiza según ASTM D4145-83, para evaluar la adhesión de películas de recubrimiento a sustratos de acero. Durante la prueba se hace un doblez de 180 grados aplicando fuerza en una máquina de doblado. La muestra se pliega al doble del espesor (2t) del sustrato para evaluar la adherencia del recubrimiento de color. Si falla después del doblez 2t se considera fallo de prueba de adhesión por doblado.
- Prueba de flexibilidad – La prueba de flexibilidad se realiza según ASTM D522. Se usa para determinar la resistencia a la flexibilidad y agrietamiento del recubrimiento de color en la chapa de sustrato de acero. Se usa un mandril cónico para la prueba. La muestra de chapa de acero recubierta se dobla sobre el mandril a través de 180 grados en un segundo. Posteriormente al doblado, la película de recubrimiento de color se examina para agrietamiento y deslaminación del sustrato de acero.
- Prueba de dureza – También conocida como prueba de lápiz y a través de esta prueba se determina la dureza del recubrimiento de color para evaluar daño mecánico. Esta prueba se hace según la norma ASTM D 3363-74. Este método se usa para verificar la dureza. La muestra se fija en la parte inferior del equipo con la ayuda de dos fijaciones. Según esta norma, el segundo rollo de dureza alta especificada es 2H mínimo. Para esta prueba se usa lápiz Faber Castell.
- Prueba de resistencia química – La resistencia química del recubrimiento de color se evalúa sumergiendo las chapas recubiertas de color en agua destilada, solución acuosa al 5 % de NaOH, y solución acuosa al 5 % de H₂SO₄ por 24 horas. Las muestras se evalúan para evidencia de ataque químico perjudicial. Las evaluaciones de muestras generalmente indican variación en brillo, color y adhesión. La monitorización de problemas como ampollamiento, desprendimiento, pulverulencia y agrietamiento se hace a través de esta prueba.
- Prueba de niebla salina – Esta prueba se realiza según norma ASTM B117 para juzgar el rendimiento del recubrimiento de color en ambiente marino que contiene sal. Durante esta prueba la muestra de recubrimiento de color se expone a niebla de sal en una cámara sellada personalizada. Solución de sal NaCl al 5 % se toma como estándar para generar la niebla salina. Otros parámetros como temperatura, presión de aire, orientación de la muestra, etc. se mantienen. El progreso de la corrosión se evalúa por examen visual después de un intervalo dado.
- Prueba de resistencia al calor – Para esta prueba, muestra de tamaño estándar se mantiene dentro del horno eléctrico de muffle por 12 horas a una temperatura de 1250 °C. Cada hora la muestra se saca para inspección y se observa por ampollamiento, cambio de color y brillo.
- Prueba MEK (metil etil cetona) – Para esta prueba, lana de algodón se empapa en solución MEK. Se aplica carga de 1 kg sobre la muestra y la muestra se frota con lana de algodón hacia arriba con el pulgar 100 veces. La lana de algodón se vuelve a empapar en la solución MEK después de cada 25 frotaciones. La muestra se observa para desprendimiento del recubrimiento de color.
Aplicaciones
Las aplicaciones del acero recubierto de color incluyen las siguientes:
- Techado y revestimiento de pared industrial/doméstico
- Cámaras frigoríficas y almacenes
- Falso techo, interiores, persianas venecianas
- Aeropuertos, atrios en centros comerciales y salas de exposición
- Canalones
- Cercas y muros
- Línea blanca (electrodomésticos) como refrigeradores, congeladores, lavadoras, etc.
- Paneles de control eléctrico
- Tejas de techo
- Fondos de tambores
- Carcasas y envolventes
- Muebles industriales y estanterías
- Muebles de oficina
- Carrocerías de autobuses, vagones de ferrocarril y autocares de lujo, etc.
Ventajas
Cuando el recubrimiento de color y el acero galvanizado se usan juntos, el control de corrosión proporcionado es superior a cualquiera de los dos sistemas usados por separado. El recubrimiento galvanizado protege el acero base, suministrando protección catódica y de barrera y el recubrimiento de color ralentiza la tasa a la que el zinc se consume, extendiendo grandemente la vida del acero galvanizado. Una vez que el recubrimiento de color ha sido desgastado por intemperie o dañado, el zinc está disponible para proporcionar protección catódica y de barrera para evitar óxido después del desprendimiento de la pintura. Debido a este efecto sinérgico para un recubrimiento dúplex, proporciona protección contra corrosión 1,5 a 2,5 veces más larga que la suma de las vidas del zinc y el recubrimiento de color usados individualmente. Las diversas ventajas del recubrimiento de color se indican a continuación:
- Excelente resistencia a la corrosión
- Resistencia al desprendimiento y descamación
- Atractivo estético que permite creatividad arquitectónica
- Excelente conformabilidad y flexibilidad de diseño
- Fácil de instalar
- Libre de mantenimiento
- Reciclable y respetuoso con el medio ambiente
- Ligero pero estructuralmente fuerte, capacidad para resistir vientos fuertes
- Eficiencia térmica
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Acero para Herramientas Explicado: Propiedades Clave y Aplicaciones en Construcción y Fabricación
- Factores Clave para Seleccionar el Grado Adecuado de Acero para Herramientas
- Acero para Herramientas: Tipos, Propiedades y Aplicaciones Industriales Clave
- Guía experta de materiales para impresión 3D metálica: aceros, superaleaciones, titanio, cobre y aluminio
- Los cuatro tipos fundamentales de acero explicados
- ¿Qué es el Acero? Propiedades, Usos y Tipos Explicados
- Recubrimientos nano ultra-delgados: Control preciso del color mediante capas sub-20 nm