



Muelas Abrasivas Explicadas: Historia, Materiales y Proceso de Fabricación
Introducción
Las muelas abrasivas son herramientas ingenieriles compuestas de granos abrasivos unidos en una matriz. Aunque los aficionados las conocen de sus talleres, el público general a menudo las desconoce, pues son pilares industriales que han impulsado la fabricación por más de 150 años.
En entornos de producción, las muelas ofrecen un medio preciso y eficiente para conformar y acabar metales y otros sustratos. Los abrasivos son a menudo el único método para lograr tolerancias ajustadas y acabados superficiales superiores. En Estados Unidos, las muelas son ubicuas: cortan acero y mampostería, afilan cuchillas y brocas, y preparan superficies para pintura o plateado. Su rol es crítico en componentes de alta precisión como árboles de levas automotrices y rotores de motores a reacción, y en la fabricación de rodamientos, cerámicas y compuestos.
Los primeros abrasivos fueron naturales, como arenisca —granos de cuarzo cementados— usada para afilar hachas de sílex. A principios del siglo XIX, la esmeril (mineral con hierro y corindón) se empleó para cortar metales. Sin embargo, la calidad variable de la esmeril y los desafíos de importación impulsaron la búsqueda de abrasivos más fiables.
En la década de 1890, el carburo de silicio emergió como alternativa sintética, más dura que el corindón. Fabricantes pronto dominaron el corindón sintético (óxido de aluminio), ofreciendo abrasivo más consistente que minerales naturales. Investigación posterior produjo super-abrasivos como diamante sintético y nitruro de boro cúbico (CBN), segundo solo al diamante en dureza. Avances recientes incluyen óxido de aluminio de gel sembrado (seeded-gel), expandiendo aún más la caja de herramientas.
A lo largo de la historia, el aglutinante que mantiene unidos los granos abrasivos ha sido tan vital como los granos mismos. Primeros aglutinantes usaron caucho o arcilla; para la década de 1870 se patentaron aglutinantes vitrificados (tipo vidrio), y las muelas modernas dependen de refinamientos continuos de la matriz de aglutinante.
Las muelas abarcan un vasto rango de tamaños —desde menos de 0,63 cm (0,25 pulg.) a diámetros de varios metros— y formas como discos planos, cilindros, copas, conos y muelas de perfil. Este artículo se centra en muelas vitrificadas, compuestas de aglutinante cerámico encapsulando granos abrasivos.
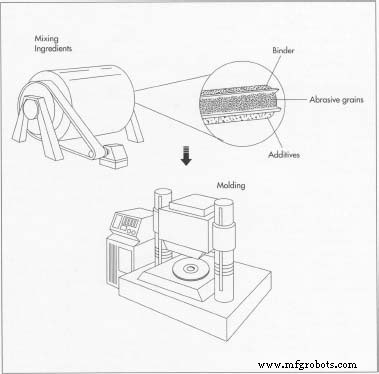
La fabricación comienza mezclando ingredientes base. Algunas plantas combinan todos los materiales en un solo mezclador, otras escalonan el proceso: primero mezclan granos abrasivos con aglutinante, luego añaden material de aglutinante en polvo y tumban la mezcla. La mezcla se vierte en molde y compacta con prensa hidráulica.
Materias Primas
Los dos componentes esenciales de una muela abrasiva son granos abrasivos y material de aglutinante. Aditivos se mezclan para adaptar el rendimiento a aplicaciones específicas.
Los granos abrasivos dominan la acción de corte. Su dureza, medida en escala Mohs (talco=1, yeso=2, corindón=9, diamante=10), y friabilidad —tendencia a fracturarse limpiamente— determinan cómo se comporta la muela en una pieza dada.
Los diseñadores consideran la friabilidad cuidadosamente. Aunque el diamante es el material más duro, reacciona químicamente al cortar acero, volviéndolo inadecuado como abrasivo primario. El carburo de silicio comparte este inconveniente. El óxido de aluminio, aunque menos duro, ofrece rendimiento superior en hierro y acero y es preferido para corte de metales, siendo menos efectivo en no metálicos.
Al seleccionar el abrasivo correcto, su friabilidad permanece consistente contra el material objetivo. Esto permite que la muela se "auto-afile" durante el uso, manteniendo un filo agudo durante todo el ciclo de rectificado.
Las primeras muelas usaban minerales naturales, pero las modernas usan casi exclusivamente abrasivos sintéticos. La matriz de aglutinante mantiene los granos en su lugar y crea espacio abierto entre ellos. La dureza del aglutinante es distinta a la del abrasivo. Aglutinantes blandos permiten que granos fracturen fácilmente, resultando en muelas de corte suave, vida corta y acabados rugosos. Aglutinantes duros restringen la fractura de grano, produciendo muelas duraderas con acabados finos pero que requieren más fuerza y generan más calor.
Los agentes aglutinantes varían: materiales orgánicos (caucho, goma laca, resina) e inorgánicos (arcilla). Los aglutinantes vitrificados se usan para muelas de precisión con granos medios a finos; aglutinantes de resina son comunes en muelas para mampostería o corte de acero. Generalmente, aglutinantes vitrificados se combinan con granos finos para trabajo de precisión, mientras aglutinantes de resina admiten granos gruesos para desbaste pesado.
Los aditivos también controlan la porosidad —espacios abiertos en el aglutinante que permiten paso de virutas y refrigerante. La porosidad adecuada previene el embotamiento de la muela y mantiene la eficiencia de corte. Históricamente se usaron aserrín, cáscaras de nuez trituradas y coque; hoy, aditivos volátiles como vapor de naftaleno-cera se vaporizan durante la cocción, creando la estructura porosa deseada.
Ayudas de rectificado adicionales, como compuestos de azufre o cloro, inhiben la soldadura microscópica de metal, mejorando el rendimiento en corte de metales.
Proceso de Fabricación
La mayoría de muelas se producen por prensado en frío, donde la mezcla se conforma a temperatura ambiente. Los detalles difieren por tipo de muela y fabricante, con muchos pasos automatizados para producción en masa.
Mezcla de Ingredientes
- 1. Cantidades precisas de abrasivos, aglutinantes y aditivos se miden según fórmula estricta. Un aglutinante, típicamente agente humectante base agua para muelas vitrificadas, recubre granos abrasivos para mejorar adhesión y retención de forma hasta que el aglutinante endurece. Algunos fabricantes mezclan todos los componentes en un solo recipiente; otros realizan mezcla escalonada.
- La mezcla debe ser fluida y distribuir granos uniformemente para asegurar corte uniforme y mínima vibración, crítico especialmente para muelas grandes o de formas no estándar.
Moldeo
- 2. Para disco anular, la mezcla se vierte en molde de cuatro piezas: pasador circular coincidente con el orificio del eje, carcasa con pared de 2,5 cm (1 pulg.) el doble del espesor deseado, y dos placas planas con diámetros coincidentes. Un pivote de borde recto extiende la mezcla uniformemente.
- 3. Usando 690-34.500 kPa (100-5.000 psi) durante 10-30 segundos, una prensa hidráulica compacta la mezcla en la forma final de la muela. Bloques de calibre o control de presión consistente aseguran espesor uniforme.
- 4. Tras desmoldeo, la muela reposa sobre soporte refractario. El conformado final ocurre aquí; muelas ligeras se manipulan manualmente, las pesadas requieren polipasto o transporte cuidadoso al horno.
Cocción (Firing)
- 5. La cocción funde el aglutinante alrededor de los abrasivos y lo estabiliza contra calor y solventes. Muelas de resina cuecen a 149-204 °C (300-400 °F); muelas vitrificadas a 927-1.260 °C (1.700-2.300 °F).
Acabado (Finishing)
- 6. Tras cocción, las muelas pasan por acabado: orificios de eje se reamerizan o funden a especificación, circunferencia se centra, espesor o paralelismo se corrigen, y contornos especiales se añaden. Las muelas grandes pueden balancearse para reducir vibración. Tras etiquetado, las muelas están listas para envío.
Control de Calidad
Las muelas son artículos consumibles; los estándares de rendimiento varían por aplicación. Fabricantes se adhieren voluntariamente a normas nacionales e internacionales cubriendo granulometría, etiquetado y uso seguro.
La intensidad del control de calidad depende del tamaño, costo y uso previsto de la muela. Muelas grandes (>15 cm) pasan pruebas rigurosas: pruebas acústicas evalúan rigidez, pruebas de dureza confirman dureza del aglutinante, y pruebas de giro evalúan integridad estructural. Inspeccionar materias primas y procesos de producción asegura consistencia entre lotes.
El Futuro
Las tendencias de fabricación moldean la demanda de muelas. La colada continua en producción de acero ha reducido la necesidad de ciertos tipos de muelas, mientras presiones de productividad empujan mercados hacia abrasivos sintéticos como óxido de aluminio de gel sembrado y CBN. El creciente uso de cerámicas y compuestos también eleva la demanda de muelas avanzadas.
Sin embargo, la adopción de nuevos minerales abrasivos se frena por equipos y procedimientos existentes no optimizados para ellos. Los abrasivos tradicionales probablemente seguirán sirviendo muchas aplicaciones.
Tecnologías alternativas emergen: super-abrasivos policristalinos (diamante o CBN) y deposición química de vapor de película de diamante (CVD) prometen herramientas de corte más duraderas, reduciendo potencialmente la dependencia de muelas abrasivas.
Proceso de manufactura
- Impulse la rentabilidad manufacturera con mantenimiento optimizado de herramientas de corte
- Ruedas de hilar: historia, artesanía y producción moderna
- Noria (rueda de la fortuna): historia, diseño y claves de fabricación
- Rectificado plano: Técnicas tradicionales para precisión
- Fundamentos de Rectificadora Superficial PLC: Acabado de Precisión para Metales y No Metales
- Entendiendo cuatro tipos clave de rectificadoras y sus aplicaciones
- Guía Completa del Volante de Coche: Funciones, Tipos, Materiales y Ajustes
- Dominando el Acondicionado y Afilado de Muela: Técnicas de Precisión para Muela de Rectificar en la Industria
- Teoría de la Rueda de Rectificado: Relaciones Clave para la Eficiencia en el Mecanizado de Metales
- Dominando los Fundamentos del Rectificado OD: Técnicas Esenciales y Perspectivas
- Dymag asegura 5 M£ para expandir producción de ruedas de fibra de carbono a 50.000 unidades/año