



Eleve sus Impresiones 3D: Técnicas Probadas para Acabado Superficial Superior
No es secreto que los procesos de impresión 3D no producen acabados superficiales de calidad de moldeo por inyección directamente de la impresora, pero hay buenas noticias. Existen tecnologías para ayudar, y hay nuevos desarrollos todo el tiempo. A medida que el post-procesamiento se vuelve menos manual y más automatizado, el costo de las piezas impresas en 3D bajará.
La remoción de estructuras de soporte —o en el caso de sinterizado láser selectivo (SLS) y Multi Jet Fusion (MJF), remoción de pastel de polvo— es el primer paso para liberar las piezas impresas de las estructuras de soporte necesarias para la construcción. Para una lectura rápida sobre cómo estamos aprovechando nuevas tecnologías para remoción de soportes, consulte este caso de estudio de PolyJet. Una vez que una pieza está libre de sus capas de soporte impresas, hay muchas formas de abordar la rugosidad superficial dependiendo de qué material se usó. En algunos casos, podría estar mejor no abordarlo en absoluto si tiene sentido para su aplicación.
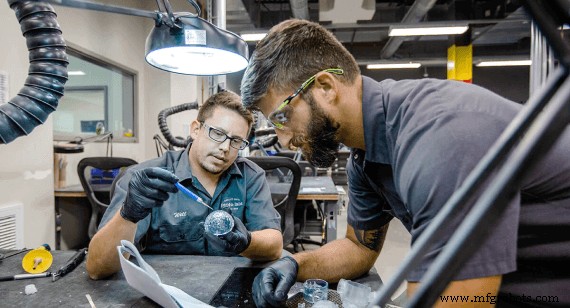
Por Qué las Piezas 3D Suaves Tienen Alta Demanda
¿Por qué el suavizado se ha vuelto tan popular? Muchas razones. El suavizado puede:
- Mejorar la estética
- Permitir mejor adhesión de recubrimiento, pintura o tinte
- Ayudar en resistencia química
- Ayudar a reducir el potencial de corrosión
- Mejorar la durabilidad
- Reducir la porosidad, sellando superficies para limpieza y esterilización más fáciles
- Eliminar defectos superficiales que podrían convertirse en puntos débiles o de fallo
- Minimizar efectos de fricción
- Mejorar la conductividad
- Mejorar la resistencia al agua
- Crear superficies tipo moldeo por inyección en piezas aditivas
Esta no es en absoluto una lista exhaustiva, pero quizás le dé algunos puntos de consideración al evaluar la textura de su pieza.
Medición de Rugosidad Superficial
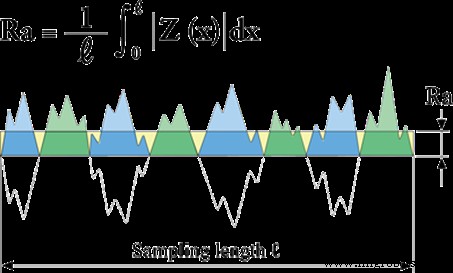
La medida más usada de rugosidad superficial es Ra, o rugosidad promedio entre un perfil de rugosidad y la línea media. Ra es la desviación del plano de superficie ideal medida en micropulgadas o micrómetros. Una unidad Ra mayor equivale a una superficie más rugosa. Por ejemplo, a menudo las superficies de sinterizado láser selectivo y Multi Jet Fusion de impresión 3D se comparan con un cubo de azúcar o un par de jeans azules.
Para la mayoría de ingenieros, establecer un límite superior para la rugosidad superficial es requerido ya que generalmente no es deseable por razones de aplicación mecánica o estéticas. A veces, las especificaciones Ra se usan cuando la ingeniería de factores humanos requiere "agarre" en un mango o panel táctil, por ejemplo. Para una inmersión más profunda en parámetros de rugosidad superficial, consulte ISO 25178.
Si tiene problemas para obtener su guía, haga clic aquí para descargar.
Suavizado de Piezas FDM
 El proceso de modelado por deposición fundida (FDM) crea capas desiguales durante la impresión. Hay bastantes opciones: Los métodos actuales de suavizado incluyen:
- Lijado
- Relleno de huecos
- Pulido
- Pintado
- Suavizado por vapor
- Inmersión
- Recubrimiento epoxi
- Plateado metálico
Cada método tiene un efecto específico en las tolerancias de la pieza, así que asegúrese de entender cualquier intercambio que pueda estar haciendo antes de iniciar uno de estos procesos de suavizado.
Suavizado de Piezas de Estereolitografía
El proceso de estereolitografía (SLA) crea una superficie mucho más suave directamente de la impresora comparado con FDM porque no depende de un enfoque basado en filamento. Dos métodos comunes para suavizar piezas SLA incluyen lijado manual y granallado con medios. El granallado puede hacerse con arena, granalla o cuentas de cerámica. A menudo se requiere lijado manual o una combinación de ambos métodos para lograr una textura uniforme, y los movimientos de lijado circular funcionan mejor. Para lograr un pulido más alto, use papel de lija de grano alto.
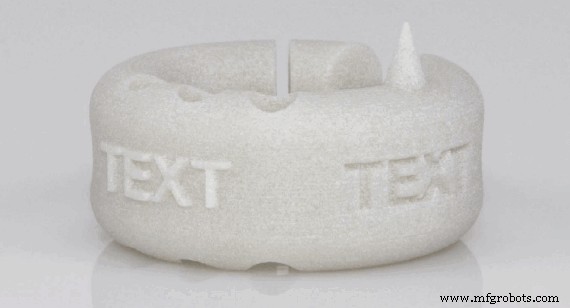
Suavizado de Piezas de Sinterizado Láser Selectivo (SLS) y Multi Jet Fusion
Los procesos de impresión basados en polvo como SLS y MJF pueden aprovechar el lijado manual para aplicaciones funcionales. Sin embargo, hemos encontrado que el papel de lija no suaviza del todo estas superficies a nuestro nivel de escrutinio, incluso con papel de grano alto, especialmente si se requiere una aplicación de pintura. El resultado puede sentirse más suave, pero la textura cambia a más bien una superficie aterciopelada. No es una comparación 1:1 con la forma en que se lijan las piezas SLA. Realmente suavizar estos materiales se logra mejor usando mecanizado.
Las piezas de nailon y TPU también dependen de técnicas adicionales como suavizado químico o por vapor para esencialmente derretir la superficie en una textura uniforme. Este método se está volviendo más extendido. Siempre teñimos nuestras piezas MJF de negro para crear una apariencia estética uniforme. Si quiere una pieza SLS o MJF pintada suavemente, es mejor comenzar con una capa gruesa de imprimación para sellar el material. La imprimación puede suavizarse antes de la aplicación de pintura.
Suavizado de Piezas Metálicas Impresas en 3D
Ya sea que esté imprimiendo o mecanizando piezas metálicas, se esperan superficies suaves. Con fabricación aditiva, el post-mecanizado es una forma de quitar esos bordes rugosos. Otras posibilidades incluyen:
- Granallado de toda la pieza, o puede pulir o bruñir regiones específicas de la pieza
- Pulido o grabado electroquímico
- Acabado vibratorio, tumbado y centrifugo también son buenas formas de suavizar superficies. Como el granallado con medios y el granallado, estos procesos funcionan bien para acabado de superficies externas, pero acceder a superficies internas y canales puede ser un desafío.
- Mecanizado por flujo abrasivo (también conocido como extrude hone) para suavidad de paredes internas. Esto usa un medio abrasivo que esencialmente erosiona y desbarba vías internas.
- Superacabado isótropo, que usa vibración y pulido para dar a la pieza un acabado tipo espejo
Cabe mencionar que hay algunos casos donde superficies rugosas y maximizar el área superficial total son integrales para un diseño de pieza. Uno de los ejemplos más citados es un implante estructural que requiere osteointegración (crecimiento óseo en un implante) para lograr su función. Stryker es una empresa que está pionera en lo que el diseño de implantes porosos aditivos puede lograr.
Controlar el acabado superficial de piezas aditivas y automatizar el proceso están avanzando a velocidades rápidas y estamos emocionados de ver qué procesos adicionales despegan en los próximos cinco años. Para un recurso de bolsillo, consulte nuestra Guía de Acabado Superficial de Impresión 3D para ver ejemplos de cerca de piezas y acabados superficiales que podemos producir usando cada una de nuestras tecnologías de impresión 3D.
Tecnología Industrial
- Dominando la Fundición en Arena de Aluminio: Técnicas para un Acabado Superficial Superior
- Cómo la impresión 3D revolucionó la aeroespacial: Del prototipado a piezas a bordo
- Mejora la producción de alimentos: Estrategias probadas para calidad y consistencia superiores
- Eleva la Producción: Dominando la Medición y Mejora de la Eficiencia del Operador de Máquina
- Dominando la Gestión del Desgaste de Herramientas: Impulsa la Calidad y Longevidad en Mecanizado CNC
- Cómo impulsar la calidad de producción: estrategias probadas para eficiencia y competitividad
- Aprovechar la Documentación de Calidad para Impulsar la Eficiencia Productiva
- Impulsa la Productividad y Calidad Industrial: Estrategias Comprobadas para Éxito en Manufactura
- Dominando SFQ (Select Surface Finish Quality) de Hurco para mecanizado superior
- Mejorando Piezas con Estructuras de Celosía Impresas en 3D
- Mejora de la Precisión de Máquinas para Fabricación Precisa