



Optimizando la Orientación en Impresión 3D: Mejora Resistencia, Precisión y Acabado
Puede parecer obvio optar por la orientación que ofrece la altura-z mínima, y por tanto el tiempo de construcción más rápido. Pero, orientar únicamente para altura-z no siempre tiene más sentido en términos de los requisitos de su pieza. Hay algunos otros factores técnicos que entran en juego al pensar en la orientación de la pieza para impresión 3D. Cuando piensa en la orientación de pieza para impresión 3D—específicamente estereolitografía (SLA)—piense en un lápiz. ¿Qué se necesitaría para imprimir en 3D este lápiz capa por capa ya sea horizontal o verticalmente? Hacerlo horizontalmente tomaría menos tiempo, porque es más plano cuando yace de lado, e imprimirlo verticalmente tomaría sustancialmente más tiempo, porque está parado y requiere más capas dibujadas apiladas secuencialmente una sobre otra. Imprimirlo horizontalmente también requeriría más estructuras de soporte comparado con imprimir el lápiz verticalmente, y esas requerirían tiempo adicional para remover para lograr una pieza terminada. Así que su selección de orientación podría reducirse a requisitos de resistencia o requisitos de acabado superficial para su lápiz, e incluso podría querer orientar su pieza en un ángulo. Hay un puñado de consideraciones al seleccionar orientación de construcción en estereolitografía. ¡Vamos a ello!
Orientación de Pieza Impresa en 3D para Resistencia
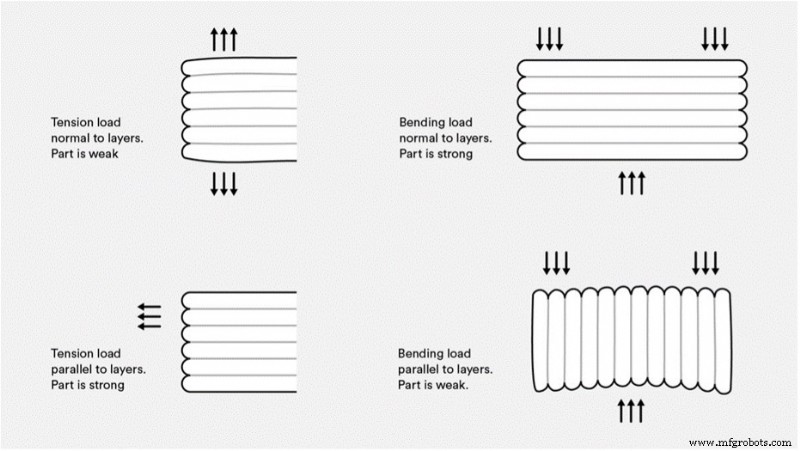
Primero veamos una ilustración rápida que explica las implicaciones generales de la acumulación de capas en impresión 3D y fuerzas externas en piezas. Cuando las fuerzas de tensión son normales, o perpendiculares, a las capas, tiende a ocurrir debilidad de la pieza. Cuando las fuerzas de tensión son paralelas, o en línea con las capas, la pieza es más fuerte. Cuando las fuerzas son normales a las capas, la pieza generalmente puede acomodar más compresión que si las fuerzas están en línea con las capas. Dos conclusiones aplican:
- Imprima en una orientación para que las capas se alineen con el eje donde las fuerzas de tensión son más altas y
- Imprima en una orientación para que las capas intersecten el eje donde las fuerzas de compresión son más altas
En el caso teórico del lápiz, una orientación de construcción horizontal probablemente funcione para tener en cuenta las fuerzas de tensión y flexión que el lápiz encontrará cuando esté en uso. Note que estas directrices siempre aplican a piezas de Modelado por Deposición Fundida (FDM). Las piezas SLA exhiben mucha menos anisotropía que las piezas FDM porque las capas están unidas químicamente, y la resolución lograda con SLA es mucho mayor que con FDM. Sin embargo, los materiales termoestables pueden requerir algún pensamiento adicional alrededor de la orientación de la pieza para maximizar la resistencia de características críticas de la pieza.
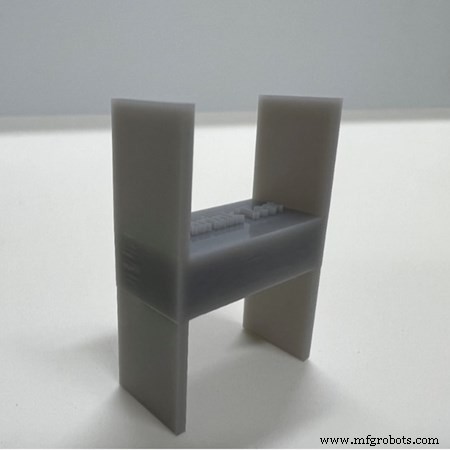
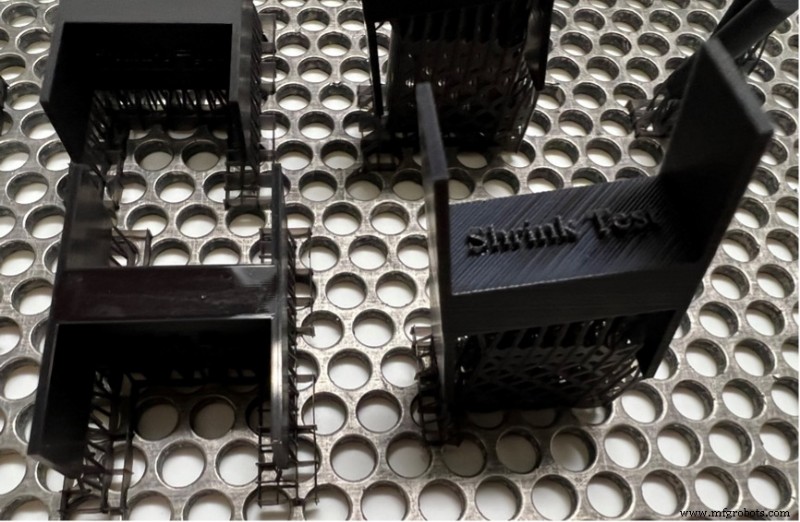
Contracción diferencial presente en una pieza impresa en 3D que fue orientada como se muestra arriba. La transición rápida de área transversal pequeña a grande causó contracción en esta pieza.
Orientando para Evitar Contracción Diferencial
En general, cuanto más distribución desigual de material hay en una pieza, más propensa está a caer víctima de un fenómeno conocido como contracción diferencial. Ciertas geometrías y tamaños de pieza son inherentemente más propensos a contraerse porque no incluyen soporte adecuado de las capas precedentes de material. Para ilustrar esto, piense en una letra "H" mayúscula. Cuando la sección del travesaño aparece capa por capa en el medio, tiende a jalar las patas de soporte hacia adentro, causando que la pieza se curve cerca de la base. Para prevenir la contracción diferencial, hay un par de opciones. A menudo, construimos piezas SLA en un ángulo para reducir el área superficial, y así el estrés general encontrado para cada capa. Esto también ayuda a aumentar la dimensionalidad y precisión de tolerancia de la pieza. Además, construimos piezas acostadas para que cada capa formada sea la misma área superficial que la capa debajo, y no hay grandes oscilaciones de sección transversal. Cuando se requieren características de pieza críticas para dimensiones o de alta resolución, aconsejamos que las piezas se orienten para posicionar esas características en la superficie superior de la pieza. Tenga en cuenta que construir piezas en un ángulo puede resultar en piezas con acabado superficial no ideal si la cosmética es clave.
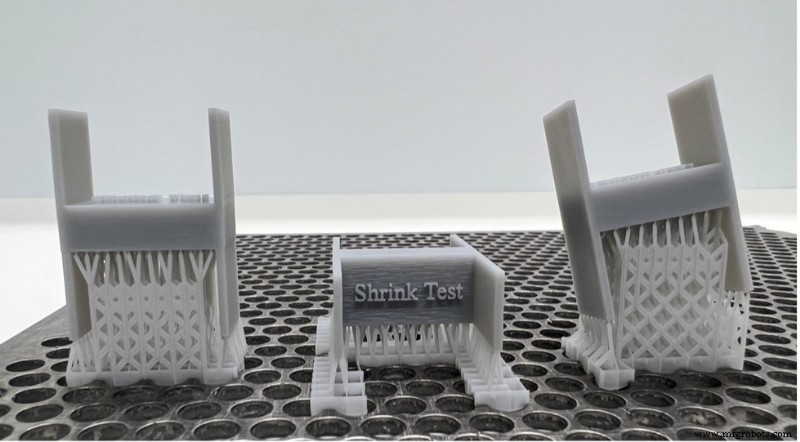
La contracción diferencial puede evitarse orientando para eliminar cambios de sección transversal pequeña a grande en la pieza (mostrado arriba) u orientando la pieza en un ángulo (mostrado a la derecha).
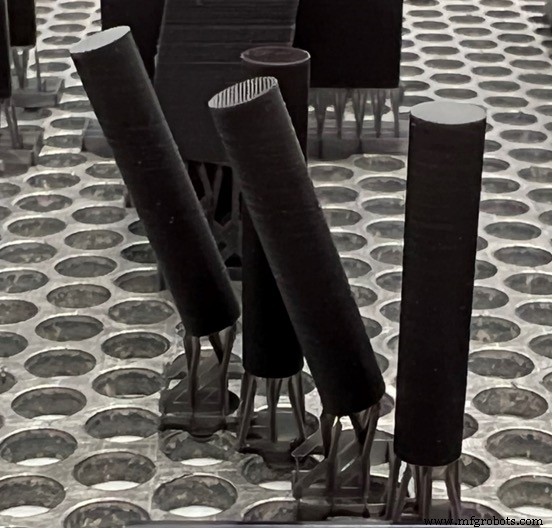
Si características lisas y cosméticas son el objetivo, construya piezas verticalmente. Construir en un ángulo causará líneas de capa visibles como se muestra en el cilindro angulado.
Orientando para Lograr el Acabado Superficial Deseado
Si es importante para su pieza tener un acabado cosmético para uso en una feria comercial o en exhibición, tenderemos a construir la pieza plana y no en un ángulo. Cualquier característica crítica debe mirar hacia arriba, ya que las superficies superiores serán lisas y más propensas a precisión dimensional. Por otro lado, si su pieza se construye mirando hacia abajo, las estructuras de soporte que necesitan ser removidas y arenadas eliminarían cualquier efecto brillante.
El efecto brillante se muestra en la "H" que fue construida acostada. La "H" construida en un ángulo destaca líneas de capa y los efectos visuales que pueden tener en el texto.
Como regla general, nuestro equipo puede elegir una orientación diferente para proporcionarle la pieza de mejor calidad. Una cosa importante a tener en cuenta es que si no especifica una orientación de pieza deseada (horizontal vs. vertical), automáticamente elegiremos la orientación para cumplir el tiempo de construcción más rápido posible. Dejarnos saber qué aspectos son más vitales para sus piezas impresas en 3D nos ayuda a determinar cómo orientar mejor su pieza durante el proceso de construcción. En general, la mayor conclusión es que si tiene una necesidad particular para una pieza impresa en 3D, ya sean características críticas, consideración de costo o un acabado superficial específico deseado, asegúrese de dejar saber a nuestro equipo de ingenieros por adelantado para que podamos asegurar que su pieza cumpla sus objetivos específicos.
Tecnología Industrial
- Dominando la Fundición en Arena de Aluminio: Técnicas para un Acabado Superficial Superior
- Impresión 3D: Piedra angular de la Industria 4.0
- Previniendo el warping en piezas impresas en 3D: Consejos de diseño expertos
- Impresión 3D: tipos, procesos y funcionamiento explicados
- Entendiendo la Porosidad en Soldadura: Causas, Detección y Técnicas de Prevención
- Cómo elegir el acabado superficial de PCB adecuado: HASL, OSP y ENIG explicados
- Elegir el Método de Prototipado Correcto: Mecanizado CNC vs. Impresión 3D para Piezas Mecánicas
- Mejore la eficiencia y calidad del roscado: Estrategias expertas y selección de herramientas
- Cómo la Impresión 3D Revoluciona el Mecanizado y el Diseño Industrial
- Fortalecimiento del Seguimiento de Activos IIoT: Prácticas de Seguridad Comprobadas
- Impresión 3D y Prototipado en Mar‑Bal: Acelerando la Innovación en Compuestos