



Mejora de la fiabilidad del soldado SMT en electrónica automotriz: Estudio sobre retos de módulos multi-chip
La tendencia hacia la miniaturización de productos electrónicos conduce a estructuras más complejas, fomentando la prevalencia de módulos multi-chip (MCM). La aparición del módulo central supone un nuevo reto para la tecnología SMT. Sin embargo, en la carga de nuevos productos surgen problemas como falsas soldaduras y electrodepósito continuo de estaño, debido a la gran escala del sustrato y a la teoría térmica.
Investigación sobre la fiabilidad del soldado SMT en módulos de circuito
La falsa soldadura se produce cuando la capa de estaño no se deposita completamente sobre la superficie de los elementos a soldar, no se forma aleación metálica entre la cara de soldadura del componente y el pad, la presión puede aflojar los componentes y causar mal contacto, y la altura mínima del punto de soldadura es inferior al 25% de la suma de la altura mínima del punto de soldadura más la altura soldable.
Las causas comunes de falsa soldadura incluyen: mala calidad de la pasta de estaño, composición del flux, capa de oxidación en los pines de los componentes, acabado superficial deficiente del pad, ajuste incorrecto de parámetros de soldadura y soldadura por reflujo inestable.
Análisis de las causas de los problemas
Análisis del sustrato del módulo central
Los parámetros principales que indican el rendimiento del material del sustrato PCB son Tg (temperatura de transición vítrea), CTE (coeficiente de expansión térmica) y Td (temperatura de deslaminación).
En el desarrollo inicial, se utilizó FR-4 Tg150 (material >145) como sustrato del módulo central, con una capa de máscara de soldadura relativamente gruesa en la cara inferior. Durante el reflujo, la baja Tg provoca una ligera deformación por abombamiento, reduciendo la fiabilidad en el segundo reflujo y generando falsas soldaduras.
Análisis de la cantidad de pasta de estaño
Según requisitos normales, el espesor del esténcil debe ser 0,13 mm, igual que el espesor de la pasta en los pads del módulo central tras la impresión. Dado que el módulo sufre deformación, falsas soldaduras y baja fiabilidad, los productos afrontan riesgos de calidad.
Experimento de mejora
Material del sustrato y diseño experimental
El material del sustrato es uno de los elementos más influyentes en la fiabilidad. Inicialmente se usó FR-4 Tg150 (material >145) por su bajo coste. En la fase experimental se sustituyó por FR-4 Tg170 (material >175) por su mayor fiabilidad.
Se rediseñó la máscara de soldadura de la cara inferior del sustrato, reduciendo su espesor y mejorando su calidad, para garantizar que la fiabilidad del segundo reflujo no se vea afectada.
Diseño experimental del recorte del esténcil
Inicialmente el espesor del esténcil era 0,13 mm debido a componentes QFP con paso de 0,5 mm. En la primera fabricación, el módulo central presentó falsas soldaduras con pasta de 0,13 mm, por lo que se aumentó al mínimo habitual de 0,15 mm. La relación entre agujero del esténcil y agrandamiento exterior era 1:1,2, sin mejora apreciable. Solo un esténcil escalonado (cascade) permitió aumentar el espesor a 0,3 mm desde 0,15 mm, asegurando la cantidad de pasta en los pads de montaje.
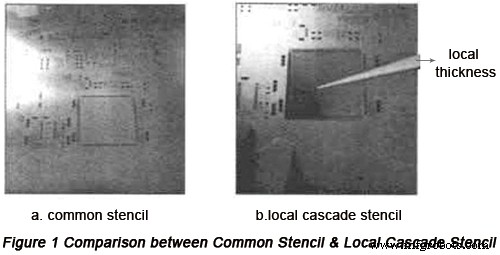
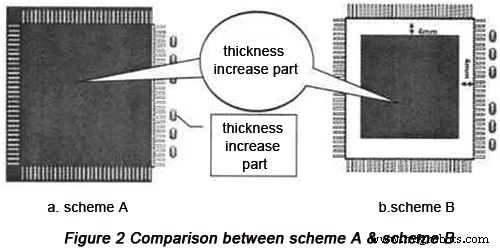
Se probaron diferentes esquemas con esténcil escalonado; los más razonables son:
- Esquema A: el espesor de toda el área del módulo aumenta 0,3 mm, manteniendo inalterado el lado de pequeña escala.
- Esquema B: el área de aumento es 4 mm menor que en A, con aumento de 0,3 mm, manteniendo inalterados los agujeros de pads.
Tras la preproducción y comparación, se observó electrodepósito continuo de estaño en la posición del paquete de resistencias, concluyendo que el Esquema B es mejor.
Experimento de mejora del proceso de fabricación
Antes de entrar en el horno de reflujo, se debe realizar dispensado de gel; sus posiciones se fijan mediante solidificación y contracción del gel, funcionando como fijación del módulo, reduciendo eficazmente la deformación y desplazamiento del sustrato durante la soldadura.
Resultados del experimento
Gracias a las mejoras en diseño de esténcil, reselección y posicionamiento de material PCB y mejora del proceso, la cantidad de pasta y la altura de ascenso de estaño en el módulo central cumplen el estándar IPC. La tasa de defectos del proceso del módulo central se redujo drásticamente de 686 PPM a 23 PPM, garantizando la fiabilidad. La tabla siguiente resume los resultados.
| Resultado | Material sustrato | Volumen producción | Puntos de prueba | Tipo de defecto | Nº defectos | Nº fallos | Tasa fallos (PPM) |
|---|---|---|---|---|---|---|---|
| Preproducción inicial | Tg150 | 50 | 43750 | Falsa soldadura módulo central | 20 | 20 | 457 |
| Electrodepósito continuo estaño módulo central | 0 | 0 | 0 | ||||
| Total | 20 | 20 | 457 | ||||
| Resultado 1ª mejora (Esquema A) | Tg170 | 50 | 43750 | Falsa soldadura paquete resistencias | 0 | 0 | 0 |
| Electrodepósito continuo estaño paquete resistencias | 30 | 30 | 686 | ||||
| Total | 30 | 30 | 686 | ||||
| Resultado 2ª mejora (Esquema B) | Tg170 | 50 | 43750 | Falsa soldadura módulo central | 1 | 1 | 23 |
| Electrodepósito continuo estaño módulo central | 0 | 0 | 0 | ||||
| Total | 1 | 1 | 23 |
Conclusiones
La aplicación de módulos centrales acelera el desarrollo y actualización de productos electrónicos automotrices. En la fase de nuevos productos, la transplantación permite reducir coste y complejidad. Sin embargo, en la preproducción inicial surgen problemas por la gran escala del módulo y los altos requisitos de fabricación, pudiendo reducir su fiabilidad y dificultar su aplicación.
Al ser un PCB, el módulo central debe pasar por varios procesos: reflujo a alta temperatura, almacenamiento y otro reflujo, durante los cuales se producen deformación, falsas soldaduras y electrodepósito continuo. Estos problemas se han resuelto con éxito mediante experimentos y preproducción, abriendo más oportunidades para la aplicación de módulos centrales y acelerando la modularización en electrónica automotriz.
Recursos útiles:
• Elementos que influyen en la calidad del soldado SMT y medidas de mejora
• Propiedades y consideraciones de diseño de PCB automotriz
• 5 consejos para diseño de circuitos automotrices para vencer EMI
• 5 formas probadas de juzgar la fiabilidad de fabricantes de PCB automotrices
• Métodos útiles para evaluar capacidades de ensambladores SMT
• Servicio completo de fabricación de PCB de PCBCart - Múltiples opciones de valor añadido
• Servicio avanzado de ensamblaje de PCB de PCBCart - Desde 1 unidad
Tecnología Industrial
- Cómo las Bombas de Agua Electrónicas Revolucionan los Sistemas de Refrigeración Automotrices
- Cómo la impresión 3D está revolucionando la industria automotriz
- Cómo la Impresión 3D Impulsa Innovación, Eficiencia y Personalización en la Industria Automotriz
- Logística automotriz: superando los retos del COVID-19 e impulsando el crecimiento futuro
- Impulsando el futuro: Cómo la transformación digital e IoT revolucionan la manufactura automotriz
- Vencer la EMI en circuitos automotrices: 5 consejos de diseño expertos
- Principios Clave de Diseño PCB para Electrónica Automotriz
- Mecanizado CNC: Soluciones de Precisión para la Industria Automotriz
- Cómo los robots industriales revolucionan la manufactura automotriz
- OpenLicht: Prototipo de iluminación inteligente impulsado por IA transforma la iluminación de estancias
- El futuro de las pruebas automotrices: Integración de sistemas HIL con RTI DDS