



Cómo el diseño de la cama de clavos de serigrafía afecta la uniformidad del espesor de la máscara de soldadura
En el proceso de fabricación de máscara de soldadura para PCB, la técnica de impresión continua por serigrafía a doble cara con cama de clavos se ha adoptado ampliamente. Dado que existen grandes diferencias entre los PCB en aspectos de diseño como espesor, distribución de patrones, diámetro y distribución de vias, la fabricación de la cama de clavos resulta extremadamente compleja. Si la distribución de los clavos de cobre en la cama no es razonable, se producen fácilmente irregularidades en el espesor de la máscara de soldadura. Las consecuencias negativas incluyen aberraciones cromáticas en la apariencia, mala definición de la imagen de la máscara o puentes de soldadura con resistencia interrumpida, lo que conduce a reprocesos o desechos. Por ello, es necesario establecer instrucciones detalladas para el soldado de clavos en el proceso de serigrafía de máscara de soldadura, garantizando así la calidad de la cama de clavos.
Análisis teórico
La serigrafía de máscara de soldadura a doble cara consiste en imprimir máscara líquida en una cara del PCB y, a continuación, imprimir la otra cara utilizando la cama de clavos de serigrafía. Esto permite la impresión continua en ambas caras, reduciendo el tiempo de reposo y calentamiento, y mejorando la eficiencia de fabricación.
Para fabricar la cama de clavos, los clavos de soporte deben colocarse en la base donde coinciden con el borde del PCB o con las posiciones de las vias. La complejidad del proceso exige alta cualificación técnica, por lo que debe ser realizado por operarios experimentados, quienes aun así pueden cometer errores como falta de clavos, baja densidad de distribución o desviación de posición, especialmente en placas complejas o de nuevo diseño.
Por tanto, es necesario analizar la influencia de la densidad de distribución de clavos en la cama de serigrafía sobre la impresión de máscara de soldadura, con el fin de establecer normas razonables que aumenten la eficiencia de fabricación de la cama y la calidad de la serigrafía a doble cara.
Diseño del experimento
Factores y niveles experimentales
Se ensayaron tres densidades de distribución de clavos (espaciado 5,0 cm, 8,0 cm, 10,0 cm) y tres espesores de PCB (0,8 mm, 1,5 mm, 2,0 mm), combinados según la Tabla 1.
| Nº de prueba | Nº de placa | Espesor de placa | Densidad de clavos |
|---|---|---|---|
| 1 | 1#, 2# | 0,8 mm | 5,0 cm |
| 2 | 3#, 4# | 8,0 cm | |
| 3 | 5#, 6# | 10,0 cm | |
| 4 | 7#, 8# | 1,5 mm | 5,0 cm |
| 5 | 9#, 10# | 8,0 cm | |
| 6 | 11#, 12# | 10,0 cm | |
| 7 | 13#, 14# | 2,0 mm | 5,0 cm |
| 8 | 15#, 16# | 8,0 cm | |
| 9 | 17#, 18# | 10,0 cm |
Fabricación de la cama de clavos
Se utiliza una placa de cobre virgen de 457 mm × 610 mm como base, donde los clavos de cobre se disponen en array uniforme, fijados con cinta transparente verde. Los espaciados son 5,0 cm, 8,0 cm y 10,0 cm. La distancia entre los clavos externos y el borde de la base debe ser simétrica vertical y horizontalmente para evitar diferencias de espesor por mala posición de los clavos.
Tomando el espaciado de 5 cm como ejemplo: el lado corto de 45,7 cm admite 9 clavos por fila con 2,8 cm de holgura horizontal; el lado largo de 61 cm admite 11 clavos por fila. En total se requieren 99 clavos. La Tabla 2 compara el número de clavos para las tres densidades.
| Tamaño de placa | Tamaño de array | Espaciado | Clavos lado corto | Clavos lado largo | Total clavos |
|---|---|---|---|---|---|
| 457×610 mm | 40×50 cm | 5,0 cm | 9 | 11 | 99 |
| 40×48 cm | 8,0 cm | 6 | 7 | 42 | |
| 40×50 cm | 10,0 cm | 5 | 6 | 30 |
Fabricación de placas de prueba
Se usan placas de cobre virgen de 17″×23″ con espesores 0,8 mm, 1,5 mm y 2,0 mm (6 unidades por espesor), cobre de 1 oz con filete. Como ejemplo, se emplea tinta de máscara de soldadura verde común (780H). Los parámetros de serigrafía se muestran en la Tabla 3.
| Tipo de malla | 43T |
| Tipo de tinta | 780H |
| Viscosidad de tinta | 140 dPa·s |
| Separación de malla | 5 mm |
| Presión de serigrafía | 0,49 MPa |
| Velocidad de serigrafía | 6 Hz |
| Nº de raclas | 2 |
Método de recogida de datos
Se utiliza un medidor de espesor de película húmeda. Los puntos de prueba se sitúan a lo largo de la diagonal de los clavos de cobre; el espaciado entre clavos determina el array y los puntos de prueba. Para espaciado 5 cm, el array de medición se detalla en la Tabla 4.
| Lado corto | (17×25,4−15)/50 = 8,36 | Se obtienen 8 clavos como máximo | Array 8×8 clavos |
| Lado largo | (23×25,4−55)/50 = 10,54 | Se obtienen 10 clavos como máximo | |
| Nº de puntos de prueba | 4×(8−1)+1 = 29 | Cada placa tiene 29 puntos de prueba |
Con espaciado 5,0 cm solo se puede medir un array 8×8; para los otros espaciados, el array máximo y el número de puntos se resumen en la Tabla 5.
| Espaciado | Tamaño array prueba | Clavos en diagonal | Puntos de prueba | Puntos de prueba | Resumen puntos | Total puntos |
|---|---|---|---|---|---|---|
| 5,0 cm | 35×35 cm | 8 | 29 | 58 | 174 | 354 |
| 8,0 cm | 32×32 cm | 5 | 17 | 34 | 102 | |
| 10,0 cm | 30×30 cm | 4 | 13 | 26 | 78 |
Para obtener datos de espesor de tinta seca, se prepara una cama de 5,0 cm y una placa por tipo. El método de recogida de datos clave se muestra en la Tabla 6.
| Tipo de dato | Método de recogida | Cantidad de datos | Nota |
|---|---|---|---|
| Espesor película húmeda | Medidor película húmeda | 354 puntos | Medir dentro de 30 min tras serigrafía |
| Espesor tinta seca | Observación microscópica | 5×3×3 = 45 | 5 puntos por espaciado y espesor |
Análisis de resultados
Uniformidad de tinta para diferentes espaciados
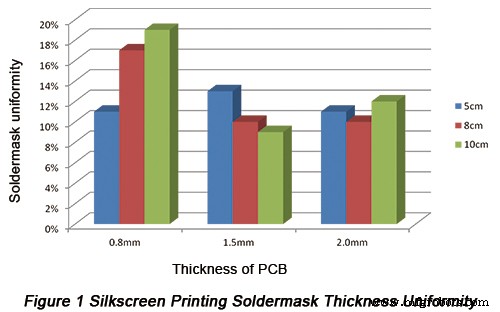
La uniformidad del espesor se calcula mediante la fórmula: 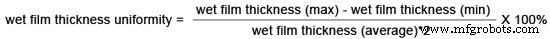 . Los resultados se muestran en la tabla y figura siguientes.
| Espaciado clavos | Espesor película húmeda (µm) | Espesor de placa | ||
|---|---|---|---|---|
| 0,8 mm | 1,5 mm | 2,0 mm | ||
| 5,0 cm | Máx | 29 | 29 | 31 |
| Mín | 36 | 38 | 39 | |
| Malos | 7 | 9 | 8 | |
| Promedio | 32,7 | 34,3 | 36,1 | |
| Uniformidad | 11% | 13% | 11% | |
| 8,0 cm | Máx | 30 | 32 | 32 |
| Mín | 42 | 39 | 39 | |
| Malos | 12 | 7 | 7 | |
| Promedio | 34,7 | 35,5 | 36,2 | |
| Uniformidad | 17% | 10% | 10% | |
| 10,0 cm | Máx | 34 | 30 | 28 |
| Mín | 48 | 36 | 36 | |
| Malos | 14 | 6 | 8 | |
| Promedio | 36,9 | 33,7 | 34,4 | |
| Uniformidad | 19% | 9% | 12% | |
Conclusiones:
- Para placas de 0,8 mm, el espaciado 5,0 cm logra uniformidad del 11%, superior a 8,0 cm y 10,0 cm.
- Para placas de 1,5 mm y 2,0 mm, la uniformidad es similar en los tres espaciados.
- Reducir el espaciado de la cama de clavos mejora notablemente la uniformidad en placas delgadas.
Tendencia del espesor de película húmeda en todos los puntos
El análisis de la variación del espesor en cada punto muestra:
- El espesor fluctúa según la posición: en puntos con clavo de soporte (1, 5, 9, 13, 21, 25, 29) el espesor es mínimo; en puntos alejados (3, 7, 11/12, 15, 19/20) es máximo.
- En zonas con clavos, el espesor es menor y la superficie no presenta hundimiento evidente; en zonas sin clavos, el espesor es mayor.
- Las placas delgadas se deforman más durante la serigrafía; las gruesas (1,5 mm y 2,0 mm) permanecen más planas.
Relación entre espesor, posición y punto de soporte
- Para cualquier espaciado, el espesor de tinta aumenta con la distancia al clavo de soporte más cercano.
- Cuanto más gruesa es la placa, menor es la variación del espesor con la distancia al clavo, debido a su mayor rigidez, lo que permite espaciados mayores.
Variación del espesor de tinta seca en la superficie
La tendencia del espesor seco es básicamente igual a la de la película húmeda, lo que indica que, bajo iguales condiciones, el espesor húmedo puede sustituir al seco. Sin embargo, el resultado del espesor húmedo depende mucho de la viscosidad de la tinta, por lo que debe medirse dentro de los 15 minutos posteriores a la serigrafía.
Conclusiones
Con placas de cobre virgen de 0,8 mm, 1,5 mm y 2,0 mm, y camas de clavos con espaciados 5,0 cm, 8,0 cm y 10,0 cm, se midieron espesores de película húmeda y tinta seca, obteniendo:
- La uniformidad del espesor de tinta mejora significativamente al reducir el espaciado en placas delgadas (≤0,8 mm).
- El espesor de película húmeda y tinta seca se mantienen estables, validando la medición en línea con medidor de película húmeda y el monitorizado del espesor.
Recursos útiles:
• Requisitos de diseño de PCB para SMT Parte 2: Conexiones pad-traza, vias, puntos de prueba, máscara de soldadura y serigrafía
• Medidas efectivas para mejorar la tecnología de fabricación de vias tapadas con máscara de soldadura
• Servicio completo de fabricación de PCB de PCBCart - Múltiples opciones de valor añadido
• Servicio avanzado de ensamblaje de PCB de PCBCart - Desde 1 unidad
Tecnología Industrial
- Revolucionando el diseño de interiores: Cómo la impresión 3D da vida a los espacios
- Principios clave de diseño para optimizar piezas metálicas impresas en 3D
- Garantizando la seguridad alimentaria en impresión 3D: Diseño, materiales y acabados expertos
- Directrices de diseño para impresión 3D SLA: Consejos para construcciones de alta calidad
- Directrices de diseño para impresión 3D HP MJF: Optimice sus piezas para precisión
- Optimice sus impresiones 3D Polyjet: Directrices de diseño para precisión y éxito multi-material
- Optimizando la Impedancia de Vias para Integridad de Señal Superior en PCB de Alta Frecuencia
- Guía Experta para Montaje de Componentes QFN: Diseño e Impresión de Pasta de Soldadura
- Cómo la Impresión 3D Revoluciona el Mecanizado y el Diseño Industrial
- Aspectos esenciales de la impresión serigráfica (silkscreen) en PCB
- Cómo el Diseño Asistido por Computadora (CAD) Impulsa la Impresión 3D Moderna