



Diseño para Sinterizado Láser: dominando el espesor de pared para impresiones 3D superiores
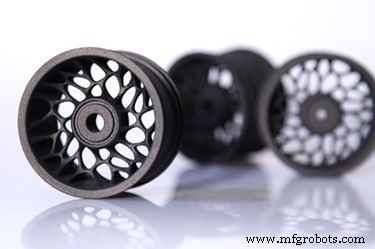
Consejos de diseño para Sinterizado Láser: Espesor de pared
La capacidad de la impresión 3D para construir espesores de pared variables ha sido un gran beneficio para diseñadores e ingenieros acostumbrados al moldeo por inyección convencional, donde el espesor de pared constante es necesario para asegurar que las cavidades del molde se llenen uniformemente y se enfríen de forma uniforme. Por el contrario, la impresión 3D no tiene problema en fabricar una pieza con paredes o características que varían de grueso a fino con gradación mínima. Sin embargo, cada proceso de impresión 3D tiene distintos grados de tolerancia en espesor de pared.
El Sinterizado Láser es una de las tecnologías de impresión 3D más populares para ejecutar diseños ramificados con paredes fluidas porque es el único proceso que no requiere estructuras de soporte adheridas que deban removerse en post-procesado. Para validar las mejores directrices de fabricación para Sinterizado Láser, patrocinamos un estudio con la Universidad de Texas para determinar reglas de diseño para LS que aseguren que tu pieza cumpla requisitos de precisión y repetibilidad. Compartimos nuestro conocimiento sobre espesor de pared, verificado por nuestro estudio, para ayudarte a lograr construcciones LS óptimas.
Cómo el proceso influye en las tolerancias de pared
A diferencia de la mayoría de procesos de impresión 3D, el Sinterizado Láser no requiere estructuras de soporte adheridas para construir voladizos, agujeros y canales. En su lugar, los diseños se sinterizan en polvo de nailon y compuestos. El polvo no sinterizado circundante soporta la pieza mientras se construye, lo que lo hace ideal para paredes colgantes libres. Con este proceso de fabricación libre, LS ofrece una gama de termoplásticos de alto rendimiento, incluyendo nailons certificados FAR 25.853 para humo y combustión para altas temperaturas. Tanto el volumen de polvo como el calor crean una superficie bastante densa sobre el diseño. Por tanto, si tu pieza tiene una superficie grande y plana, puede ser más susceptible a deformación (warp). La orientación adecuada y el espesor de pared suficiente ayudarán a evitar inexactitudes.
Orientación
Superficies planas grandes construidas horizontalmente tendrán una probabilidad mucho mayor de deformación porque abarcan una mayor área superficial directamente paralela a cada nueva capa de polvo. Deben soportar polvo cada vez más denso a medida que avanza la construcción. Recomendamos construir paredes delgadas verticalmente o en ángulo para compensar la densidad del polvo.
Dimensión
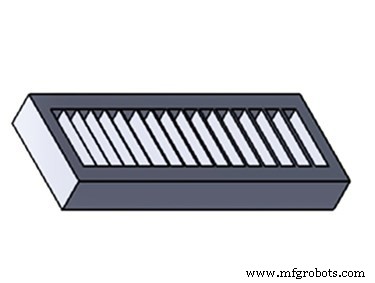
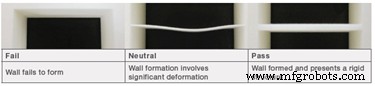
El espesor de pared influye en la precisión de tu pieza y en su capacidad para soportar uso y pruebas repetidas. En nuestro estudio, probamos paredes con 15 espesores diferentes para identificar las dimensiones de pared más finas resolubles. Paredes de 0,6 mm (0,024") son posibles; sin embargo, paredes tan finas no ofrecen suficiente estabilidad dimensional para una construcción fiable. Recomendamos un espesor de pared de al menos 0,8 mm (0,031") para compensar la deformación y asegurar rigidez decente.
Aplicaciones
El Sinterizado Láser fue una de las primeras tecnologías de impresión 3D usada en producción de conductos aeroespaciales y componentes no estructurales que requieren bajo volumen o fabricación altamente compleja. Hoy, sigue siendo uno de los procesos más solicitados para aeroespacial, fabricando conductos, superficies de control, soportes, clips, abrazaderas, depósitos de combustible y otras piezas certificadas de vuelo.
Descarga nuestro estudio completo con la Universidad de Texas para aprender sobre características de diseño adicionales importantes como diámetro de agujeros y construcción de componentes móviles en una sola pieza.
Tecnología Industrial
- 5 consejos expertos de acabado para piezas de sinterizado láser directo de metal
- Consejos expertos de diseño para optimizar sinterizado láser directo de metal (DMLS)
- Optimice sus impresiones 3D Polyjet: Directrices de diseño para precisión y éxito multi-material
- Domine el diseño de chapa metálica: Consejos probados para una producción más rápida y rentable
- Dominando las Estanterías de Almacén: 4 Consejos de Diseño Comprobados para la Eficiencia
- Consejos probados de layout PCB alta velocidad para diseños fiables
- 5 Consejos de Expertos para Diseño de Chapa Metálica de Precisión
- Dominando el Vacío de Poliuretano: Claves de Diseño para Prototipos Superiores
- Sinterizado selectivo por láser (SLS): cómo el polvo y el láser construyen piezas 3D duraderas
- Muros de Cimiento (Stem Walls) Explicados: Fortaleciendo Cimientos para Edificios Duraderos
- Consejos expertos de diseño para plegado de chapa: Forma, resistencia y precisión