



6 consejos probados de diseño SLA para calidad de impresión 3D impecable
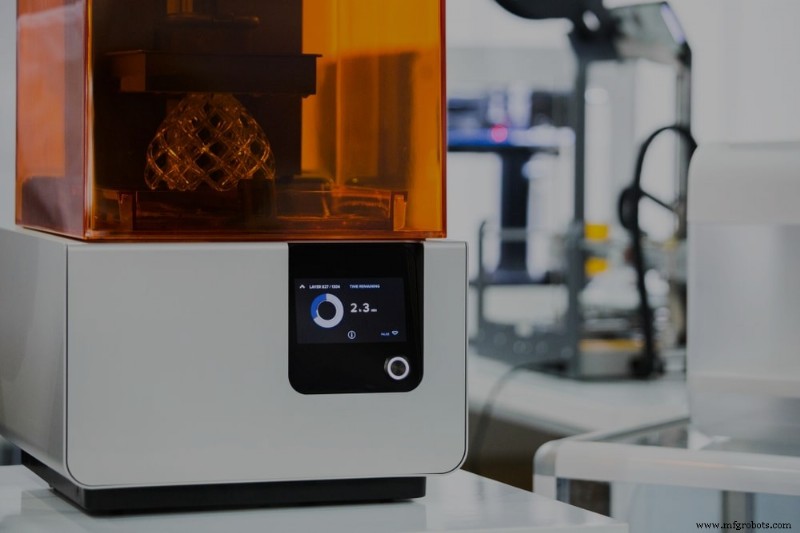
La estereolitografía (SLA) es un proceso de fabricación aditiva que utiliza una fuente de luz para curar resinas fotosensibles líquidas en formas sólidas. SLA es capaz de producir piezas isotrópicas altamente precisas con acabados superficiales suaves y excelente resolución de características de diseño, lo que la hace ideal para producir prototipos intrincados, patrones maestros y modelos a escala.
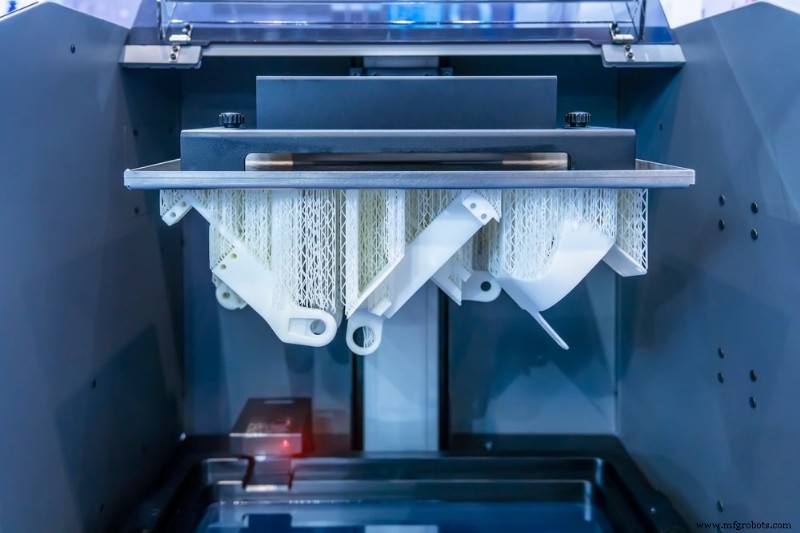
Sin embargo, como con la mayoría de los procesos de fabricación, la calidad y viabilidad de una pieza dependen de controlar la mayor cantidad posible de variables involucradas. El nivel de detalle que se puede lograr, por ejemplo, depende de factores como el tamaño de la fuente de luz y las propiedades del material de la resina.
Las siguientes seis directrices de diseño SLA ayudarán a optimizar los diseños de piezas para mejorar la fabricabilidad, mantener bajos los costes y aumentar el rendimiento.
1. Tenga en cuenta los tamaños mínimos de características
Las resinas fotosensibles tienen una viscosidad relativamente alta en comparación con otros materiales aditivos, lo que puede crear problemas post-construcción. Los agujeros demasiado pequeños, por ejemplo, pueden sellarse antes de que el polímero se cure completamente. Los agujeros no deben ser menores de 0.005 pulgadas (0.127 mm) por esta razón.
Las secciones con paredes delgadas también necesitan ser vigiladas de cerca. Las paredes soportadas no deben ser más delgadas de 0.016 pulgadas (0.4 mm) para prevenir roturas durante el proceso de despegado, que es cuando el fotopolímero curado se desprende del tanque de resina a medida que la plataforma de construcción se mueve. Las paredes no soportadas más delgadas de 0.024 pulgadas (0.6 mm) pueden deformarse o romperse durante el ciclo de impresión.
2. Mantenga un grosor de pared uniforme
El grosor de la pared es importante por varias razones. Primero, las secciones más gruesas requieren más material, aumentando sus costes de producción. Segundo, si las paredes de una pieza no son uniformes en toda la pieza, las secciones más delgadas se enfriarán más rápido que las más gruesas, lo que puede llevar a deformaciones, grietas y otros defectos. Si una pieza requiere variaciones en el grosor de la pared, las transiciones deben ser lo más graduales posible.
3. Incluya estructuras de soporte para características voladizas
SLA puede producir fácilmente piezas con características voladizas, siempre y cuando haya suficientes estructuras de soporte incorporadas en el diseño. Sin estructuras de soporte, sin embargo, las características voladizas son propensas a deformarse. Los voladizos pueden imprimirse sin soportes solo si son menores de 0.039 pulgadas (1.0 mm) y en un ángulo mínimo de 19°. Imprimir por debajo de 19° desde la horizontal hará que la característica voladiza se rompa durante el despegado.
4. Asegúrese de que los detalles en relieve y grabados tengan el tamaño adecuado
Cualquier característica elevada en la superficie de una pieza debe ser de al menos 0.004 pulgadas (0.1 mm) de altura para asegurar que los detalles se impriman clara y visiblemente. Este consejo de diseño es particularmente relevante para características de texto. Si las características grabadas son demasiado pequeñas, pueden potencialmente fusionarse durante la impresión. Los detalles grabados o hundidos deben ser de al menos 0.016 pulgadas (0.4 mm) de ancho y profundidad para garantizar la precisión.
5. Considere ahuecar su pieza
Por defecto, las piezas impresas en SLA fabricarán componentes completamente sólidos. Sin embargo, a menos que la pieza esté destinada a ser una pieza funcional de uso final, ahuecar el modelo requiere mucha menos resina, lo que reduce tanto el tiempo de impresión como el coste de fabricación involucrado. Generalmente, las paredes de piezas ahuecadas deben ser de un mínimo de 0.079 pulgadas (2 mm) para mantener bajo el riesgo de fallo de impresión.
Para ahuecar una pieza, agregue orificios de drenaje en el área más baja de la pieza, determinada por la orientación de impresión, para evitar que la resina no curada se acumule y quede atrapada dentro del componente terminado. Si no se tiene en cuenta, esto puede llevar a desequilibrios de presión dentro de la pieza que causan grietas, agujeros e incluso explosiones. Los orificios de drenaje deben ser de al menos 0.138 pulgadas (3.5 mm) de diámetro.
6. Redondee las esquinas de su pieza
Las piezas con esquinas afiladas tendrán concentraciones de tensión aumentadas, lo que incrementa la probabilidad de grietas y fallos de piezas. Redondear esquinas externas e internas hace que los cambios en la sección transversal sean más graduales, distribuyendo la tensión de manera más uniforme por toda la pieza.
Recomendamos que el radio de una esquina interna sea al menos la mitad del grosor de la pared asociada y que las esquinas externas sean al menos 1.5 veces el grosor de las paredes asociadas. Radios mayores ayudarán a distribuir la tensión más efectivamente si sus diseños SLA pueden acomodarlos.
Comience a optimizar diseños SLA hoy
La estereolitografía es un proceso de fabricación aditiva probado y verdadero que requiere atención al detalle y tamaño de características para asegurar una impresión exitosa. Mantener estas mejores prácticas en mente puede ser un desafío para los equipos de producto, pero un socio de fabricación experimentado puede ayudar. El equipo de Fast Radius aporta una profunda experiencia y puede ayudarle a refinar sus diseños SLA y crear piezas superiores. Contáctenos hoy para comenzar.
Tecnología Industrial
- Prevención de Alabeo en Piezas de Inyección: Estrategias de Diseño
- 10 consejos de expertos para optimizar diseños de impresión 3D FDM
- Directrices de diseño para impresión 3D SLA: Consejos para construcciones de alta calidad
- Optimice sus impresiones 3D Polyjet: Directrices de diseño para precisión y éxito multi-material
- Domine el diseño de chapa metálica: Consejos probados para una producción más rápida y rentable
- 8 consejos de expertos para reducir costes en fabricación de chapa metálica
- Dominando las Estanterías de Almacén: 4 Consejos de Diseño Comprobados para la Eficiencia
- Consejos probados de layout PCB alta velocidad para diseños fiables
- 5 Consejos de Expertos para Diseño de Chapa Metálica de Precisión
- Dominando el Vacío de Poliuretano: Claves de Diseño para Prototipos Superiores
- Directrices expertas de diseño para moldeo por inyección de alta calidad